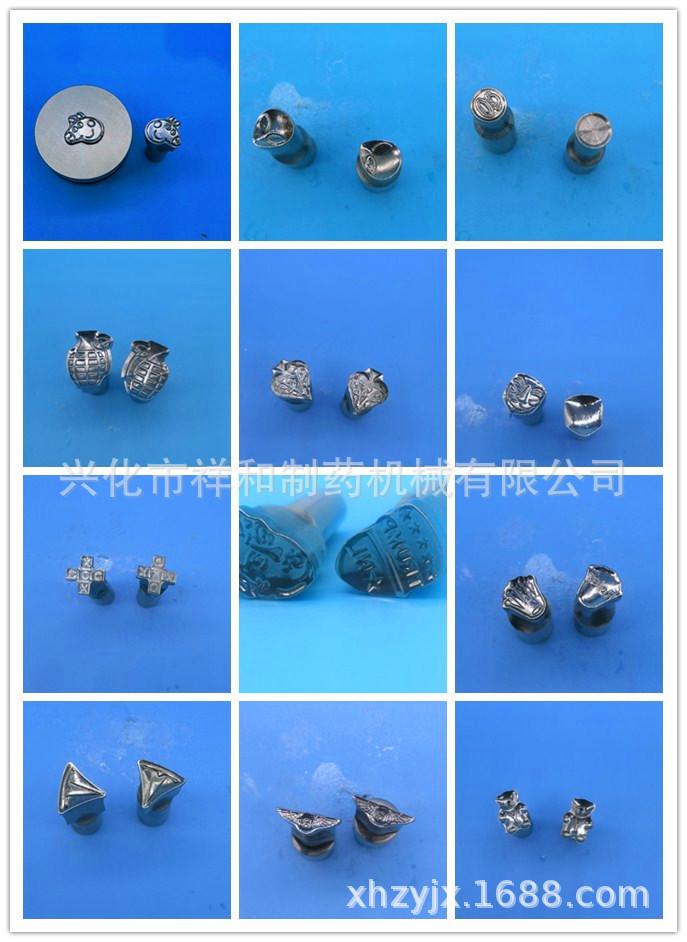
Máquina moldeadora de caramelos para tabletas molde de ciruela prensa de tabletas
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo




Prensa rotatoria de tabletas ZP15D máquina formadora de caramelos molde con forma de flor de ciruelo prensa de tabletas
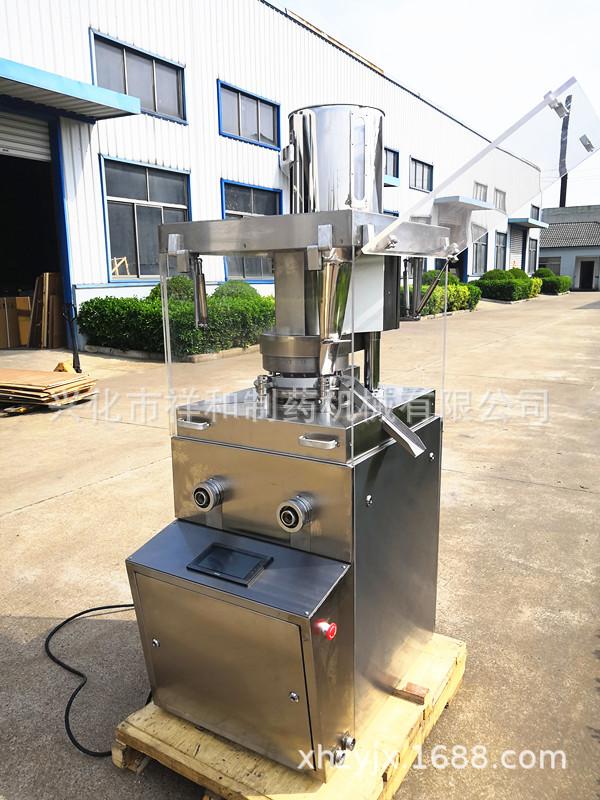


La prensa rotatoria de tabletas ZP17D es una prensa rotatoria continua automática de una sola estación, recién desarrollada por nuestra empresa. Prensa materias primas granulares en diversas tabletas de formas comunes y especiales. Se utiliza principalmente en la producción de tabletas de la industria farmacéutica y también es adecuada para las industrias química, alimentaria, electrónica, de plásticos y de metalurgia de polvos. La cubierta exterior está completamente cerrada, fabricada en acero inoxidable y cumple con los estándares GMP. Está equipada con una ventana de observación de vidrio transparente, que permite ver claramente las condiciones de trabajo de la máquina y se puede abrir completamente, facilitando la limpieza y el mantenimiento del interior. Esta máquina tiene alta presión y un amplio rango de diámetros de tableta. Puede prensar tabletas de diversas formas, como comunes, especiales y en forma de anillo. Es particularmente adecuada para producción multivariedad y lotes pequeños. Mecatrónica, todos los controladores y dispositivos de ajuste están concentrados en un lado del cuerpo de la máquina, lo que facilita su operación. Está equipada con un dispositivo de protección contra sobrecarga de presión para evitar daños a la máquina. El mecanismo de transmisión con lubricación por inmersión en aceite está sellado debajo del cuerpo de la máquina, lo que prolonga la vida útil y evita la contaminación cruzada.
|
Número de matrices de punzonado |
Fechado el 17 |
|
Presión máxima de formación de comprimidos |
80 kN |
|
Diámetro de tableta grande |
22 milímetros |
|
Profundidad máxima de llenado |
15 milímetros |
|
Espesor máximo de la tableta |
6 milímetros |
|
Velocidad del plato giratorio |
37 rpm |
|
Gran capacidad de producción |
45000 piezas/hora |
|
Motor eléctrico |
4 kW 940 rpm 380/50 V/Hz |
|
Dimensiones |
615×890×1415 mm |
|
Peso del anfitrión |
1000 kilos |



Principio de funcionamiento y características estructurales
1, Accionamiento de la máquina: Motor eléctrico (regulación de velocidad continua mediante convertidor de frecuencia)→Transmisión por polea→Transmisión por tornillo sin fin→El plato giratorio es impulsado por el eje principal para girar.
2. El proceso de tableteado de esta máquina es alimentación, llenado, tableteado y tableteado, que consta de cuatro procedimientos seguidos.
conducta.
3. Cuando la máquina está funcionando, el plato giratorio impulsa 17 pares de matrices para girar en el sentido de las agujas del reloj, y las matrices superior e inferior se mueven hacia arriba y hacia abajo a lo largo de la pista curva, y la acción de presión se completa mediante la rueda de presión.
4. Los dispositivos de rueda de presión superior e inferior adoptan fricción de rodadura, lo que es beneficioso para reducir la resistencia de trabajo y la pérdida de potencia.
5. El dispositivo de descarga de seguridad de la rueda de presión se equilibra mediante un resorte en el eje inferior de la rueda. Su presión de trabajo se ajusta mediante el manguito del resorte. Se descarga automáticamente cuando se produce sobrepresión. Esto favorece la estabilidad de la presión, reduce los impactos y las vibraciones, y protege la varilla de punzón.
6. Los mecanismos de ajuste y control de cada parte, como el llenado, el espesor de la tableta y la velocidad, están todos controlados centralmente y son fáciles de operar.
7. Esta máquina adopta una transmisión de tornillo sin fin y engranaje sin fin lubricados con aceite cerrados para reducir la pérdida de potencia y extender su vida útil.
8. Los componentes periféricos de esta máquina adoptan una estructura completamente cerrada, que separa por completo la cámara de prensado sellada y el mecanismo de accionamiento, evitando la formación de polvo y la contaminación cruzada del aceite.
93. Esta máquina está equipada con un dispositivo de recolección de polvo separado y eficiente con alta eficiencia de recolección de polvo para garantizar el funcionamiento normal de la máquina.
Descripción de la construcción
11. Marco de la rueda de prensado superior y dispositivo de cierre periférico: Este dispositivo está ubicado en la parte superior de la máquina. Se proporcionan dos pilares circulares en la mesa para soportar la cámara de prensado, que pueden resistir la fuerza de reacción de compactación de la rueda de prensado superior del punzón durante el prensado de tabletas y constituyen un espacio cerrado tipo ventana. Cuando la fuerza de reacción soportada por la rueda de prensado superior es mayor que la presión de trabajo establecida, el momento compuesto por la excentricidad de la rueda de prensado principal es mayor que el momento de equilibrio compuesto por el resorte de compresión y la palanca, entonces el resorte se comprimirá y la rueda de prensado superior se moverá para descargar la carga, evitando eficazmente daños por sobrepresión al punzón, de modo que el operador pueda verificar la falla y ajustar la presión de trabajo a tiempo. Al ajustar la presión, es necesario abrir la puerta trasera opuesta al panel de operación, y luego ajustar la precarga del resorte en el manguito del resorte según sea necesario para lograr el propósito de establecer la presión.
2, tolva y alimentador de rejilla en forma de luna son los principales dispositivos de alimentación. Al instalar el alimentador, preste atención al espacio entre su parte inferior y el plato giratorio.0.03—0.1 mm. La tolva y la cantidad de polvo se ajustan con dos perillas moleteadas en el lado superior derecho de la cámara de trabajo. Girar la tolva hacia la derecha la moverá hacia abajo y girarla hacia la derecha la moverá hacia arriba. Esto se utiliza para ajustar la altura de la tolva y controlar el flujo de polvo. La base para el ajuste es evitar que la acumulación de polvo dentro del alimentador se desborde. Después del ajuste, el tornillo moleteado en el lateral debe apretarse.
3, Plato giratorio y dispositivo de pista superior: El plato giratorio es la parte de trabajo principal de la máquina. Debe girar en el sentido de las agujas del reloj durante el funcionamiento para evitar que el punzón inferior dañe la pista inferior. El dispositivo de pista superior es equivalente a una leva cilíndrica. Durante el funcionamiento, la ranura en la cola del punzón superior realiza un movimiento de elevación predeterminado a lo largo de la pestaña de la pista.
4, Cuerpo principal y dispositivo de pista inferior: La pista inferior es una leva plana tipo bloque, que permite que el punzón inferior se mueva hacia arriba y hacia abajo a lo largo de ella cuando trabaja. Hay una almohadilla circular para cargar y descargar el punzón inferior a la salida de la pista inferior. (La pista inferior de esta máquina se puede instalar y desmontar directamente en la parte inferior del cuerpo principal.) El cuerpo principal es la parte principal de esta máquina para soportar la gravedad de la torreta y resistir la fuerza axial del tornillo sin fin de transmisión. Esta máquina adopta el método de transmisión del eje principal impulsando la torreta, por lo que se instala un cojinete de cuatro velocidades en el orificio central del cuerpo principal. Un lado del cuerpo principal se utiliza como soporte para la rueda de presión inferior, y se proporciona un dispositivo de ajuste del espesor de la lámina.
51. Dispositivo de transmisión: Este dispositivo utiliza principalmente un motor para accionar el tornillo sin fin para que gire a través de una correa trapezoidal, y luego el tornillo sin fin acciona la rueda sin fin y el eje principal para que giren, logrando así el propósito de que la plataforma giratoria realice un movimiento rotacional.
6, Dispositivo eléctrico: La fuente de alimentación de esta máquina es380Sistema trifásico de cuatro hilos V, por favor lea las instrucciones para los principios principales y los procedimientos de operación.
Instalación de matrices
Antes de instalar la matriz, abra la puerta lateral en el lado izquierdo de la superficie de operación, instale el volante de prueba y luego limpie la superficie de trabajo del plato giratorio, los orificios de la varilla de perforación superior e inferior, el orificio de la matriz y la matriz que se instalará, y luego instálelo de acuerdo con los siguientes pasos:
11. Instalación de la matriz: Los tornillos de fijación de la matriz en el plato giratorio se atornillan uno a uno en el círculo exterior del plato giratorio y se nivelan para evitar interferencias entre la matriz y la cabeza del tornillo durante la instalación. La matriz y el orificio son de transición, por lo que la matriz debe colocarse plana y luego perforarse desde el orificio superior con una varilla de impacto y golpearse suavemente con un martillo. El orificio de la matriz y el plano no deben superar la superficie de trabajo del plato giratorio. A continuación, apriete los tornillos. Si desea reemplazar o retirar la matriz, puede utilizar el extractor de matrices específico para esta máquina.
21. Instalación del punzón superior: Levante la lengüeta incrustada de la pista superior, aplique un poco de aceite vegetal en la cola del punzón y luego insértelos en la torreta uno por uno. Tenga en cuenta que después de que la cabeza del punzón entre en el orificio de la matriz, debe poder moverse hacia arriba y hacia abajo con flexibilidad, de lo contrario es necesario verificar si la calidad de la matriz cumple con los requisitos. Después de instalar el punzón superior, la lengüeta incrustada debe bajarse.
31. Instalación del punzón inferior: Abra la puerta delantera frente a la mesa de operación, retire la almohadilla utilizada para cargar y descargar el punzón inferior en la superficie principal, y luego instale el punzón inferior. Después de la instalación, la almohadilla debe ser restaurada.
4Después de instalar todas las matrices, gire la rueda de mano de prueba en la dirección de operación normal para girar el plato giratorio en el sentido de las agujas del reloj.1—2Observe el funcionamiento de los punzones superior e inferior durante una semana, y no debe haber ninguna colisión ni fricción fuerte.