Artículos similares
Suministro de torno ordinario tipo Shenyang CW61125 CW62125 * 8000 torno horizontal pesado Las especificaciones están completas
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo







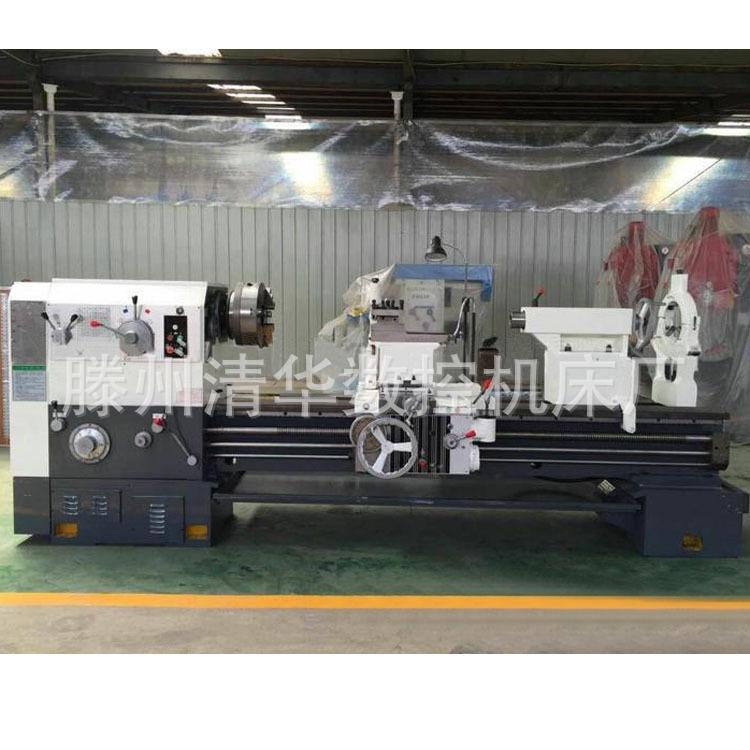
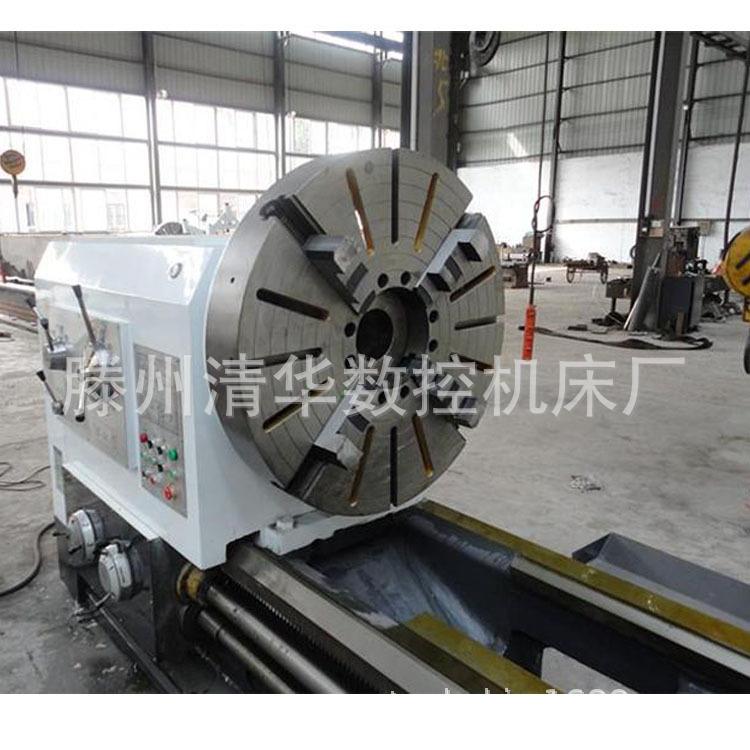
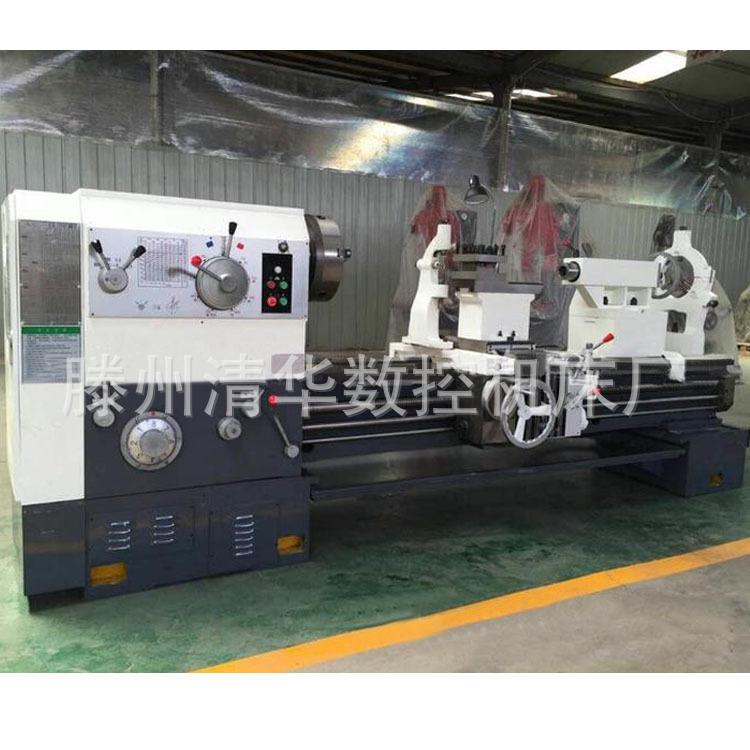
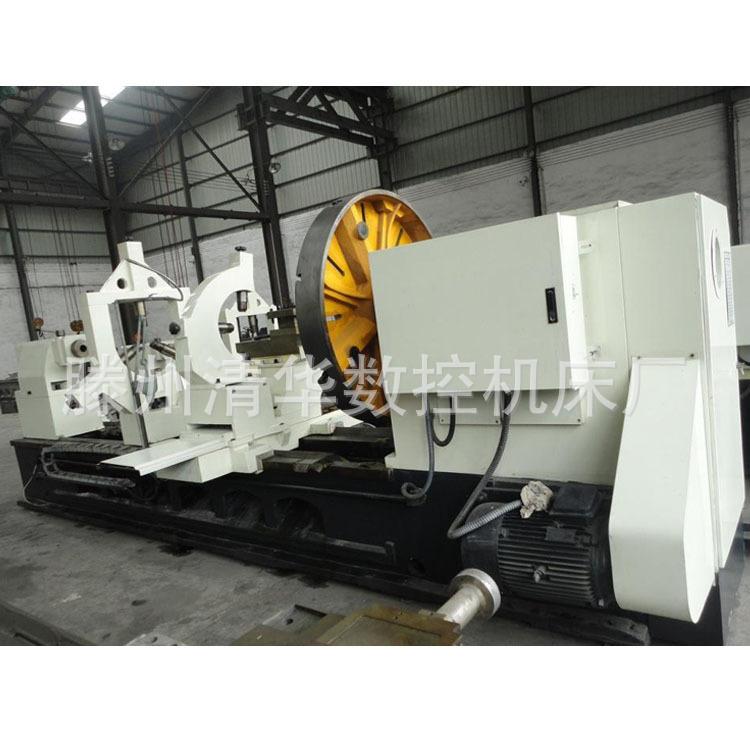
Los tornos CNC de la serie CK son populares y se utilizan para procesar ejes, manguitos y discos con formas complejas, como el torneado de superficies cilíndricas internas y externas, cónicas, arqueadas, frontales, ranurado, biselado y roscado. Son adecuados para el procesamiento en lotes de diversos tipos, tanto pequeños como medianos. Reducen los requisitos de competencia técnica de los operarios.
El eje principal puede realizar un cambio de velocidad continuo con conversión de frecuencia segmentada.
El husillo puede lograr una salida de torque a baja velocidad.El contrapunto tiene un dispositivo reductor de carga, lo que facilita su movimiento.
El torneado cónico no está limitado por el ángulo ni la longitud. Permite tornear diversas roscas cilíndricas y redondas, logrando una transición continua.
Los tornos horizontales de alta resistencia CW61160, CW61180 y CW61200 son ideales para el mecanizado de piezas grandes y medianas de fundición, acero y metales no ferrosos. Pueden tornear círculos externos, agujeros internos, caras frontales, ranuras, taladrados, perforaciones y materiales de anidamiento. También pueden tornear diversas roscas internas y externas en sistemas métricos, imperiales, de módulo y de diámetro. El portaherramientas superior permite tornear superficies cónicas cortas individualmente, y el portaherramientas superior, junto con el avance longitudinal, permite tornear superficies cónicas largas.
1. Cama general rígida
La bancada adopta una estructura de fundición integral con placas internas de nervadura, de alta rigidez, y el riel guía utiliza tecnología de temple y rectificado de media frecuencia. Las placas antirrebote se utilizan en la superficie del riel guía deslizante, y las características dinámicas, como el coeficiente de amortiguación de fricción, se mantienen en un estado óptimo, evitando el deslizamiento a baja velocidad.
Se ha seleccionado el rodamiento del husillo de la máquina herramienta. La caja del husillo adopta una estructura simétrica para uniformizar la deformación térmica y evitar la desviación del centro del husillo. Para reducir la deformación térmica, el cabezal incorpora lubricación por circulación de baño de aceite. El extremo frontal del husillo adopta una estructura de tres soportes con un rodamiento de bolas de contacto angular de doble dirección para mejorar la precisión. Los engranajes de la caja del husillo están templados y rectificados para garantizar una transmisión precisa y un bajo nivel de ruido. El husillo ensamblado se caracteriza por un bajo aumento de temperatura, una baja deformación térmica y una alta precisión, lo que le permite mantener una precisión relativamente estable durante el trabajo.
Esta máquina puede remover caras frontales, círculos exteriores, agujeros interiores y roscas métricas, imperiales, de módulo, de paso diametral y de otros tamaños, además de realizar taladrado, trepanado, mandrinado y otros procesos. El freno del husillo y las direcciones de avance y retroceso se controlan hidráulicamente, y la velocidad se puede ajustar sin detenerse presionando un botón. El cabezal está lubricado con aceite a presión, y el rango de velocidad del husillo ofrece varias opciones para que el usuario elija.
La caja deslizante cuenta con un mecanismo que evita que el torno se dañe por sobrecarga. El portaherramientas superior se retrae automáticamente, y el movimiento combinado de avance longitudinal y del portaherramientas superior permite cortar automáticamente piezas de gran calibre. La superficie del riel de la bancada está templada por alta frecuencia para prolongar su vida útil. La palanca de control del torno está centralizada y es fácil de usar.
|
nombre |
CW61125/CW62125 |
|
Diámetro de rotación en la cama |
1250 |
|
Diámetro de rotación interior de la ranura del sillín/ancho efectivo |
1450/310 opcional a pedido |
|
Longitud de la pieza de trabajo |
1500-20000 |
|
Peso de la pieza de trabajo entre las puntas |
2000 kg |
|
Diámetro de rotación del portaherramientas |
920 |
|
Alimentación transversal |
0,05-6 mm/r |
|
Alimentación longitudinal |
0,1-12 mm/r |
|
Rango de rosca métrica |
1-240 mm 50 tipos (y 14 roscas no estándar) |
|
Rango de roscas en pulgadas |
3/8-28 dientes/pulgada 26 tipos |
|
Rango de hilos del módulo |
0,5-120 mm 53 tipos |
|
Rango de diámetro de rosca |
28-1 diente/pulgada 24 tipos |
|
Diámetro del orificio pasante del husillo |
105 mm |
|
Rango de velocidad del husillo |
(Adelante) 6-800/min |
|
Recorrido horizontal del marco de la cuchilla inferior |
500 |
|
Carrera de apoyo de la herramienta superior |
200 |
|
Cono interior del manguito del contrapunto |
Escala de Mohs 6# |
|
Recorrido del manguito del contrapunto |
250 |
|
potencia del motor principal |
11 |
|
Descentramiento radial del eje del orificio cónico del husillo y del contrapunto |
0.015 |
|
Movimiento axial del husillo |
0.015 |
|
Descentramiento radial de la punta |
0.02 |
|
Redondez |
0.02 |
|
Cilindricidad |
0,04/300 |
|
Llanura |
0,02/300 |
|
Rugosidad de la superficie de la pieza de trabajo |
Ra2.5 |
|
Ancho de la barandilla de la cama |
600/755
|