Artículos similares
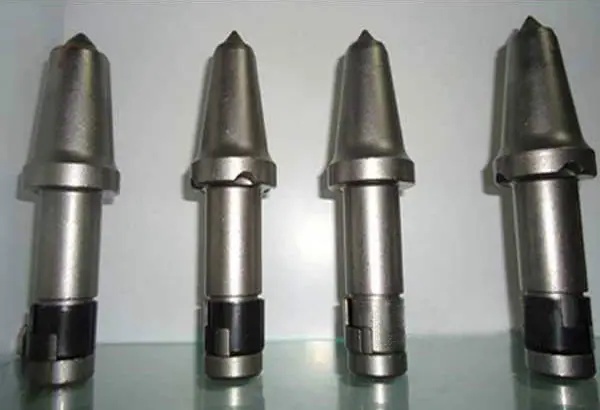
Brocas para Máquina de Corte de Carbón: Consulta Telefónica, Brocas de Alta Calidad para Máquinas Cortadoras de Carbón en Venta, Amplio Suministro de Accesorios, Precios de Máquinas Cortadoras de Carbón
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo


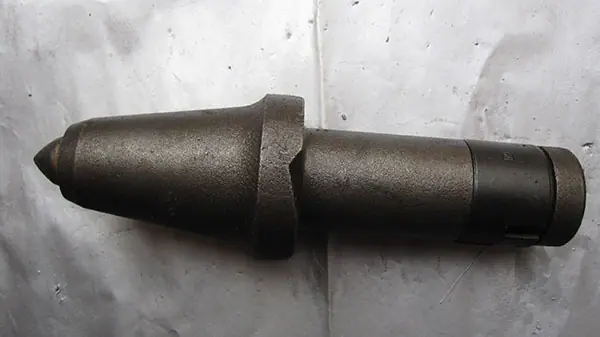
Brocas cortadoras para máquinas de minería de carbón
Introducción a los Productos de Dientes de Corte para Máquinas Mineras de Carbón
Las picas de la serie U se utilizan en esquiladoras, incluidas U47, U62, U765, U76, U82, U84, U85, U92, U94, U95, U100, U119, U138, U170, etc.
Las picas para cizalladora de carbón se pueden dividir en picas comunes, picas resistentes al desgaste, picas para roca dura, picas sin chispas y picas para roca superdura.Picos selectores y picos selectores de arenisca.
Piquetes resistentes al desgaste para máquinas de minería de carbón son piquetes con una capa adicional resistente al desgaste. Los piquetes para roca dura y los piquetes para roca ultradura son ambos piquetes utilizados en roca dura. Los piquetes para arenisca son piquetes con tiras de aleación. Los piquetes sin chispas utilizan tecnología de láser de plasma para soldar una capa de material de aleación resistente al desgaste sobre el piquete. Este es adecuado para minas de carbón con gas.
Proceso de fabricación de picos para mineros de carbón
El proceso convencional de tratamiento térmico para cuerpos de cuchillo hechos de material 42CrMo es: temple al aceite a 840℃ + revenido a 360~400℃. El proceso convencional de tratamiento térmico para cuerpos de cuchillo hechos de material 35CrMnSi es: temple al aceite a 880℃ + revenido a 380~430℃. Los fabricantes de producción con las condiciones necesarias también pueden adoptar el proceso de tratamiento térmico de calentamiento y mantenimiento a 880℃ + temple isotérmico a 280~320℃, seguido de enfriamiento al aire.