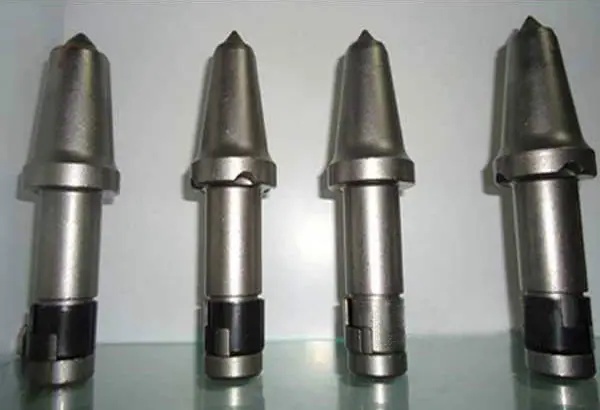
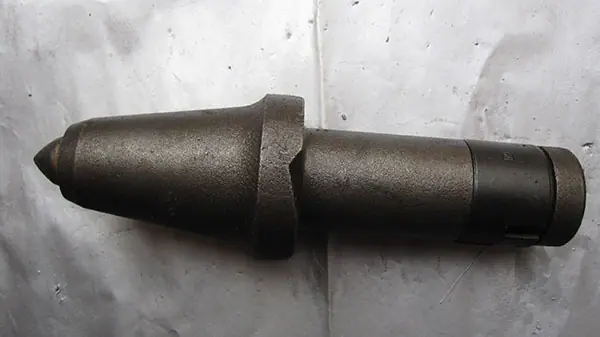
Dientes de corte para máquina extractora de carbón, dientes de corte de aleación dura para máquina extractora de carbón, dientes de corte para máquina tuneladora, dientes de corte para mina de carbón para uso en extracción de carbón
Cantidad
Coincidencias exactas a un precio más bajo

Productos similares a un precio más bajo







Selecciones de Shearer
Introducción del producto de pico de cizalladora de carbón
Las picas de la serie U se utilizan en esquiladoras, incluidas U47, U62, U765, U76, U82, U84, U85, U92, U94, U95, U100, U119, U138, U170, etc.
Las picas para cizalladora de carbón se pueden dividir en picas comunes, picas resistentes al desgaste, picas para roca dura, picas sin chispas y picas para roca superdura.picos y picos de arenisca.
Las picas resistentes al desgaste para máquinas de minería de carbón cuentan con una capa resistente al desgaste. Tanto las picas para roca dura como las picas para roca superdura se utilizan en rocas duras. Las picas para arenisca cuentan con tiras de aleación. Las picas antichispas cuentan con una capa de aleación resistente al desgaste soldada mediante tecnología láser de plasma. Este modelo es apto para minas de carbón gaseoso.
Tecnología de procesamiento de picos de cizalladora de carbón
El proceso convencional de tratamiento térmico para cuerpos de cuchillo de material 42CrMo es: temple al aceite a 840℃ + revenido a 360~400℃. El proceso convencional de tratamiento térmico para cuerpos de cuchillo de material 35CrMnSi es: temple al aceite a 880℃ + revenido a 380~430℃. Los fabricantes con las condiciones también pueden utilizar el proceso de tratamiento térmico de calentamiento y mantenimiento a 880℃ + temple isotérmico a 280~320℃, seguido de enfriamiento al aire.