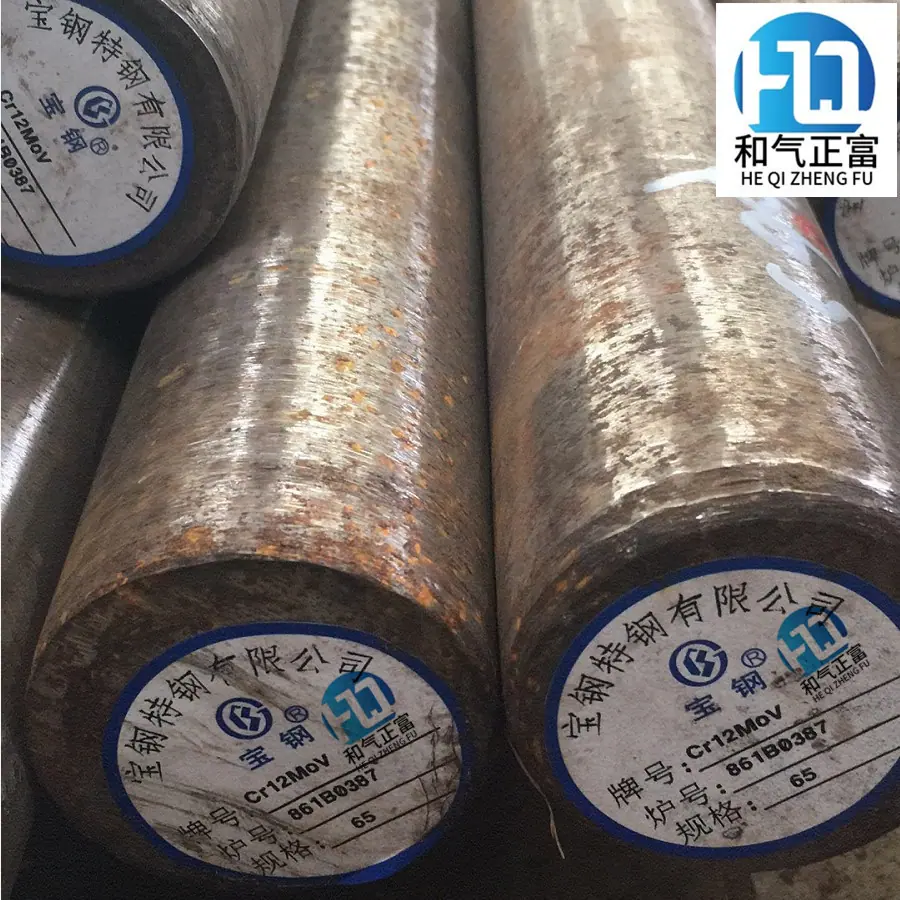
Suministro Banda de Acero Baosteel Cr12Mov Acero para Herramientas Cr12Mov Acero para Moldes Barra Redonda Pequeña Estirada en Frío Barra de Acero Acero Redondo
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo







nombre chino
Cr12MoV
nombre extranjero
x165crmow12ku
estándar
GB/T 1299-2000
Ámbito de aplicación
Matriz de trabajo en frío
dureza
255 ~207HBW
Diámetro de sangría
3.8 ~4.2mm
Ámbito de aplicación
Acero para troqueles de trabajo en frío, la templabilidad, la dureza después del temple y revenido, la resistencia al desgaste y la resistencia del acero son superiores a las del Cr12. Se utiliza para fabricar diversos troqueles y herramientas de punzonado en frío con secciones transversales grandes, formas complejas y condiciones de trabajo pesadas, como troqueles de punzonado, troqueles de recorte, rodillos de laminación, troqueles de embutición profunda de chapa de acero, sierras circulares, herramientas y calibres estándar, rodillos de laminación de roscas, etc.
DisponibilidadLas variedades de suministro incluyen material laminado en caliente, material forjado, material trefilado en frío, chapa de acero laminada en caliente y alambre de acero trefilado en frío.
Propiedades físicasCr12MoV es la designación del estándar nacional, el estándar alemán se llama: X165CrMoV12
composición química:
Carbono C :1.45~1.70
Silicio: ≤0,40
Manganeso Mn: ≤0.40
Azufre S: ≤0,030
Fósforo P: ≤0,030
Cromo Cr:11.00~12.50
Níquel Ni: Contenido residual admisible ≤ 0,25
Cobre Cu: contenido residual admisible ≤ 0,30
Vanadio V :0.15~0.30
Molibdeno Mo:0.40~0.60
Propiedades mecánicas:
Dureza : Recocido, 255~207HB, Diámetro de Indentación 3.8~4.2mm; Templado, ≥60HRC
Especificaciones del tratamiento térmicoEspecificación de tratamiento térmico: 1. Temple, enfriamiento en aceite de 950~1000℃; 2. Temple a 1020℃, revenido a 200℃ durante 2h.
Estructura metalográfica: perlita de grano fino + carburos.
Estado de entrega: El acero se entrega en estado recocido.
Especificación para el ablandamiento de piezas en bruto para extrusión en fríoUse virutas de hierro 9?2?9?1 para calentamiento protector, temperatura 760~780°C, tiempo 10h, enfriamiento del horno, dureza 196HBW, puede realizar suavemente el conformado por extrusión en frío
Especificación de recocido de spheroidización isotérmico ordinario850 ~870℃×3~4h, enfriar isotérmicamente a 740~760℃×4~5h, enfriar al aire fuera del horno Dureza ≤241HBW, grado de carburo eutéctico ≤3
La mejor temperatura isotérmica es 740~76o°C, y el tiempo es ≥4~5h
Especificaciones de recocido de esferoidización(860±1ü)°C×2~4h, enfriamiento del horno a 30°C/h, (740±10)°c x4-6h, enfriamiento lento hasta 500~600°C con el horno, enfriamiento al aire fuera del horno. Dureza 207~255HBW.
Tratamiento criogénicoEl acero Crl2MoV se somete a un tratamiento criogénico profundo, que puede hacer que la martensita templada precipite carburos ultrafinos altamente dispersos. Posteriormente, después del revenido a baja temperatura a 200 ℃, estos carburos ultrafinos pueden transformarse en carburos. La martensita que no ha sido sometida a tratamiento criogénico profundo solo precipita una pequeña cantidad de carburo en ciertas áreas localizadas después del revenido a baja temperatura. El Crl2MoV adopta métodos de tratamiento termoquímico a baja temperatura, como la nitruración iónica, la nitrocarburación gaseosa y la sulfocianuración en baño de sales, para mejorar la resistencia al desgaste adhesivo de la capa tratada, manteniendo la alta dureza y la alta resistencia al desgaste del acero Crl2MoV. Las tres capas de tratamiento termoquímico a baja temperatura exhiben una resistencia significativa al impacto por adhesión, siendo la sulfocianuración en baño de sales particularmente efectiva. Los troqueles de trefilado para utensilios de acero inoxidable fabricados con acero Crl2MoV, tratados mediante nitrocarburación gaseosa, tienen una vida útil de más de 30,000 piezas, lo que es más de 10 veces mayor que la de troqueles similares tratados mediante temple y revenido convencionales.
EndurecimientoPara aumentar la vida útil del molde a más de 800,000 ciclos, el acero pre templado puede endurecerse mediante temple y revenido a baja temperatura. Durante el temple, precaliente a 500-600°C durante 2-4 horas, luego mantenga a 850-880°C durante un tiempo determinado (al menos 2 horas), enfríe en aceite hasta 50-100°C y luego enfríe al aire. Después del temple, la dureza puede alcanzar 50-52HRC. Para prevenir el agrietamiento, se debe realizar inmediatamente un tratamiento de revenido a baja temperatura a 200°C. Después del revenido, la dureza se puede mantener por encima de 48HRC.
TempladoEspecificaciones de revenido recomendadas para acero Cr12MoV
plan
Temperatura de templado/℃
Templado
Temple usar
Temperatura de calentamiento/℃
medio
Dureza HBW
medio Dureza HRC Ⅰ
II
III
1020~1040
Alivio del estrés
Elimina el estrés y reduce la dureza
Elimina el estrés y reduce la dureza
150~170
200~275
400~425
Aceite o nitrato
-
-
61~63
57~59
55~57
IV
IV
II
1115~1130
Eliminación de tensiones y endurecimiento secundario
Eliminación de tensiones y endurecimiento secundario
Eliminación de tensiones y endurecimiento secundario
Templado múltiple de 510~520℃
-78℃ tratamiento en frío
Templar a 510~520℃
Tratamiento en frío a -78℃ más revenido a 510~520℃, luego tratamiento en frío a -78℃
-
-
-
60~61
60~61
61~6
Templeplan
Precalentamiento inicial/℃
Segundo precalentamiento/℃
Temperatura de templado/℃
enfriarse
dureza
(HRC)
medio
Temperatura media/℃
Enfriamiento en medio
Después
Ⅰ
II
III
IV
IV
550~660
840~860
950~1000
1020~1040
1020~1040
1115~1130
1115~1130
Aceite
Aceite
Nitrato fundido
Aceite
Nitrato fundido
20~60
20~60
40~55
20~60
40~45
A la temperatura del aceite
A la temperatura del aceite
5~10min
A la temperatura del aceite
5~10min
refrigeración por aire
refrigeración por aire
refrigeración por aire
refrigeración por aire
refrigeración por aire
58~62
62~63
62~63
42~50
42~50
Nota: 1. Los esquemas II y III se utilizan para piezas de trabajo que requieren propiedades mecánicas muy altas y pequeña deformación, como troqueles de laminado de roscas, placas de laminado de roscas y moldes con formas complejas sometidos a cargas de impacto, etc.;
2. Los esquemas IV y V se utilizan para piezas de trabajo que requieren alta dureza y resistencia al desgaste, pero tienen propiedades mecánicas inferiores y mayor deformación dimensional, como los troqueles de estampado en caliente que operan por debajo de 450°C;
3. Este acero es muy sensible a la descarburación, por lo que el baño de sales utilizado para el precalentamiento y el calentamiento debe desoxidarse a fondo antes de su uso; si se calienta en un horno eléctrico común, la pieza de trabajo se puede colocar en una caja
En el interior, llene con un agente carburizante o polvo de hierro fundido (en este caso, la pieza de trabajo puede experimentar un ligero aumento en el contenido de carbono y la dureza se puede aumentar en HRC1~2).
Tabla 2-3-1 Relación de organización en estado templado
Solución de temple
enfriarse
carburo/%
Martensita/%
Austenita/%
Ⅰ、Ⅱ
Aceite, nitrato y sal
12
73~68
20~23
Especificaciones de templeEspecificaciones ordinarias de temple y revenido:
Temperatura de temple 1000~1050℃, aceite de temple o gas de temple, dureza ≥ 60HRC; temperatura de revenido 160~180℃, tiempo de revenido 2h, o temperatura de revenido 325~375℃, tiempos de revenido 2~3 veces.
formato habitualAcero para matrices de trabajo en frío Cr12MoV|Φ10
Acero para matrices de trabajo en frío Cr12MoV|Φ11
Acero para matrices de trabajo en frío Cr12MoV|Φ12
Acero para matrices de trabajo en frío Cr12MoV|Φ13
Acero para matrices de trabajo en frío Cr12MoV|Φ14
Acero para matrices de trabajo en frío Cr12MoV|Φ15
Cr12MoV|Acero para matrices de trabajo en frío Φ16
Acero para matrices de trabajo en frío Cr12MoV|Φ17
Acero para matrices de trabajo en frío Cr12MoV|Φ18
Acero para matrices de trabajo en frío Cr12MoV|Φ19
Acero para matrices de trabajo en frío Cr12MoV|Φ20
Acero para matrices de trabajo en frío Cr12MoV|Φ21
Acero para matrices de trabajo en frío Cr12MoV|Φ22
Acero para matrices de trabajo en frío Cr12MoV|Φ23
Acero para matrices de trabajo en frío Cr12MoV|Φ24
Acero para matrices de trabajo en frío Cr12MoV|Φ25
Acero para matrices de trabajo en frío Cr12MoV|Φ26
Acero para matrices de trabajo en frío Cr12MoV|Φ28
Acero para matrices de trabajo en frío Cr12MoV|Φ29
Acero para matrices de trabajo en frío Cr12MoV|Φ30
Acero para matrices de trabajo en frío Cr12MoV|Φ32
Cr12MoV|Φ35 Acero para matrices de trabajo en frío
Acero para matrices de trabajo en frío Cr12MoV|Φ38
Acero para matrices de trabajo en frío Cr12MoV|Φ40
Acero para matrices de trabajo en frío Cr12MoV|Φ42
Acero para matrices de trabajo en frío Cr12MoV|Φ45
Acero para matrices de trabajo en frío Cr12MoV|Φ48
Acero para matrices de trabajo en frío Cr12MoV|Φ50
Acero para matrices de trabajo en frío Cr12MoV|Φ52
Acero para matrices de trabajo en frío Cr12MoV|Φ55
Acero para matrices de trabajo en frío Cr12MoV|Φ60
Acero para matrices de trabajo en frío Cr12MoV|Φ65
Acero para matrices de trabajo en frío Cr12MoV|Φ70
Acero para matrices de trabajo en frío Cr12MoV|Φ75
Acero para matrices de trabajo en frío Cr12MoV|Φ80
Acero para matrices de trabajo en frío Cr12MoV|Φ85
Acero para matrices de trabajo en frío Cr12MoV|Φ90
Acero para matrices de trabajo en frío Cr12MoV|Φ95
Ejemplos Típicos1) Este acero se puede utilizar para fabricar punzones, matrices e insertos de formas complejas para troqueles de punzonado con espesor de material >3 mm. La dureza recomendada para fabricar punzones es 58~62HRC, y la dureza recomendada para fabricar matrices es 60~64HRC.
2) Se utiliza para la fabricación de punzones y matrices resistentes al desgaste en troqueles de estampado. Al fabricar punzones, se recomienda una dureza de 60-62 HRC; al fabricar matrices, se recomienda una dureza de 62-64 HRC.
3) Utilizado para fabricar la matriz cóncava que requiere resistencia a la tracción en la matriz de embutición, la dureza recomendada es 62 ~ 64HRC.
4) Utilizado para fabricar los moldes convexos, moldes cóncavos e insertos que requieren resistencia al desgaste y formas complejas en moldes de flexión. Se recomienda una dureza de 60~64HRC al fabricar el molde convexo y 60~64HRC al fabricar el molde cóncavo.
5) Utilizado para fabricar el punzón y la matriz para la extrusión en frío de piezas de aluminio. La dureza recomendada es 60~62HRC para el punzón y 62-64HRC para la matriz.