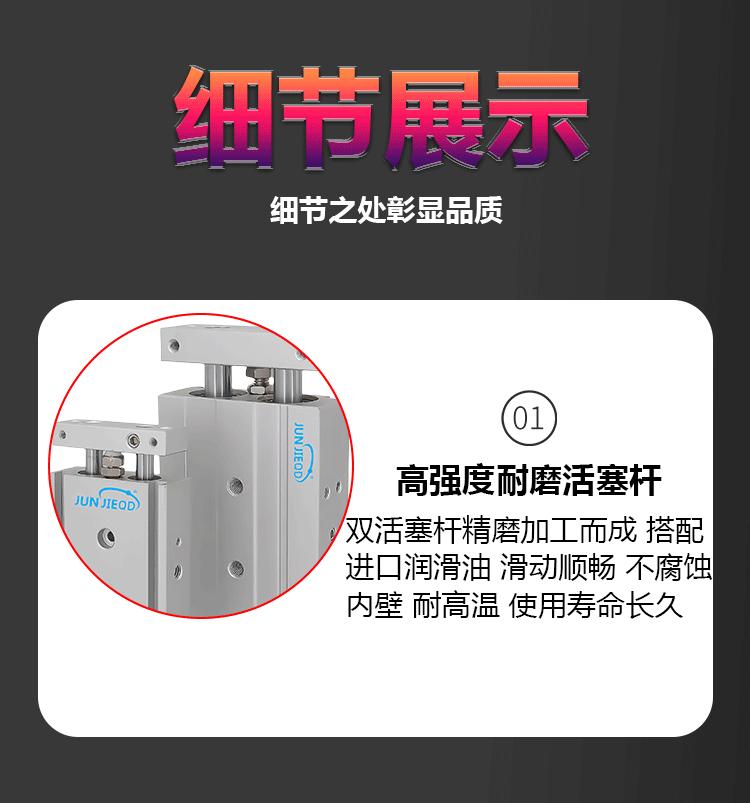
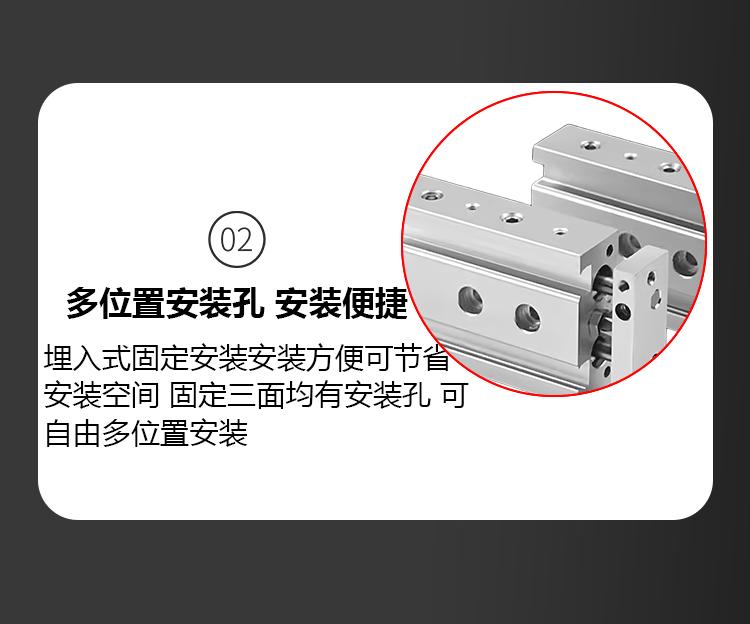
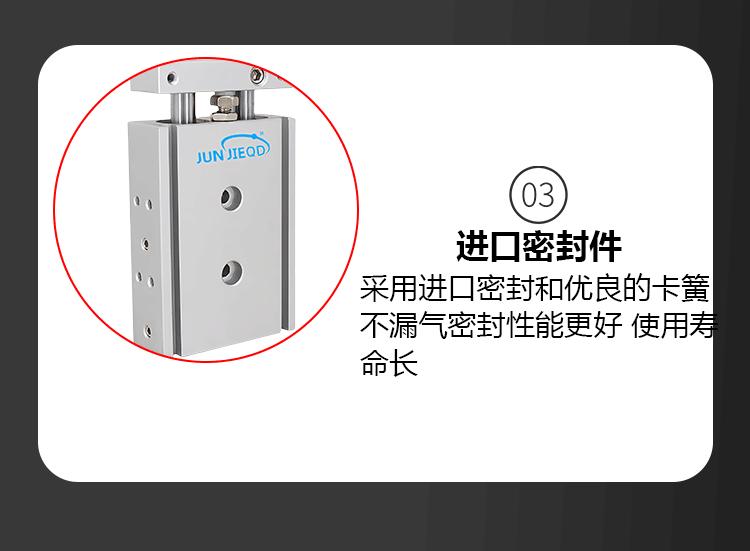
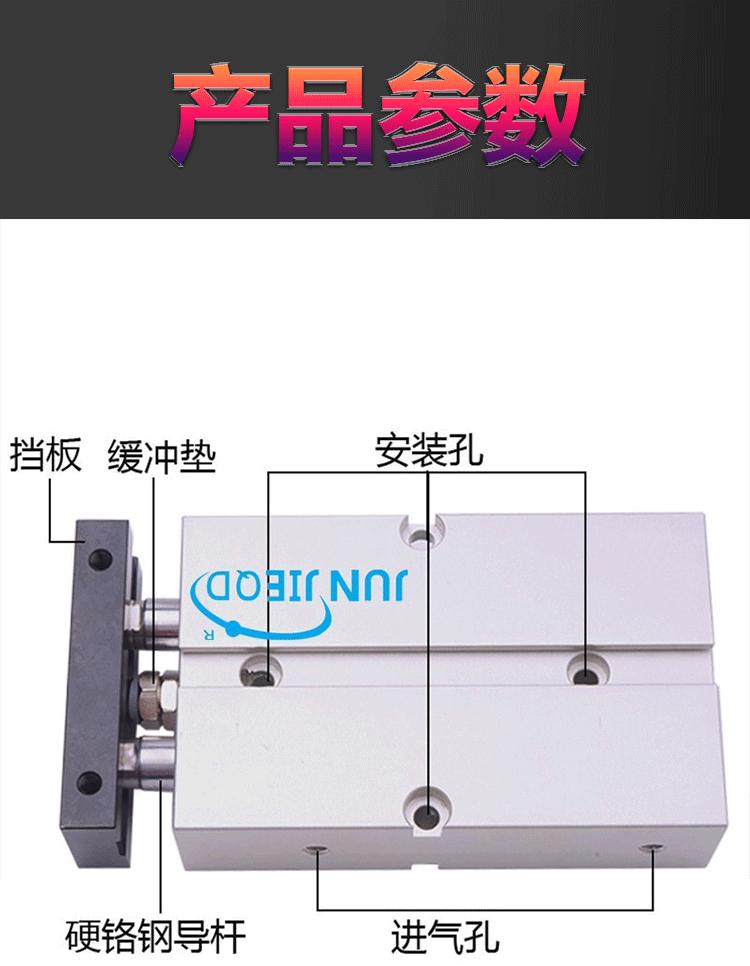
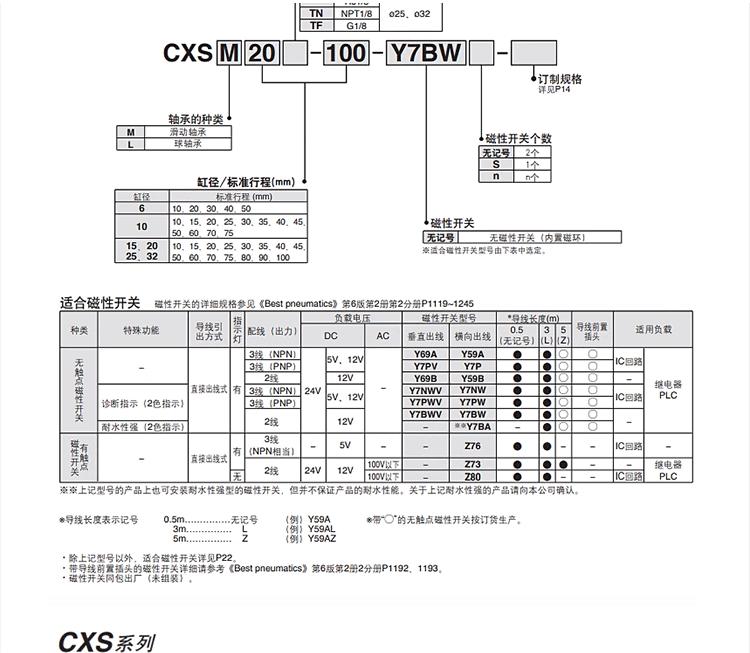
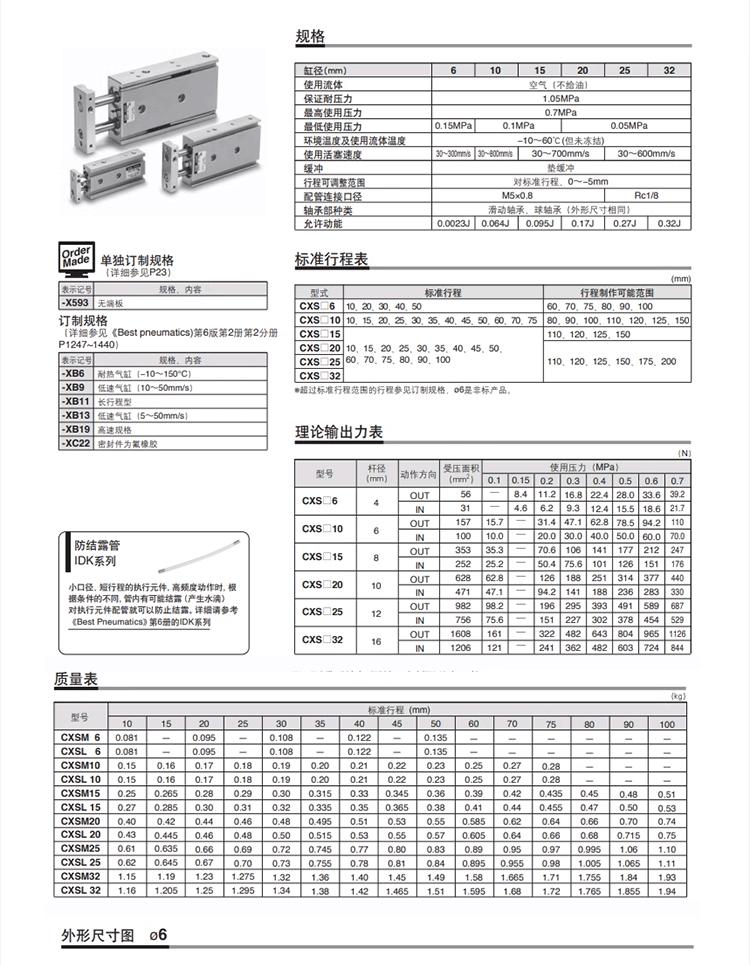
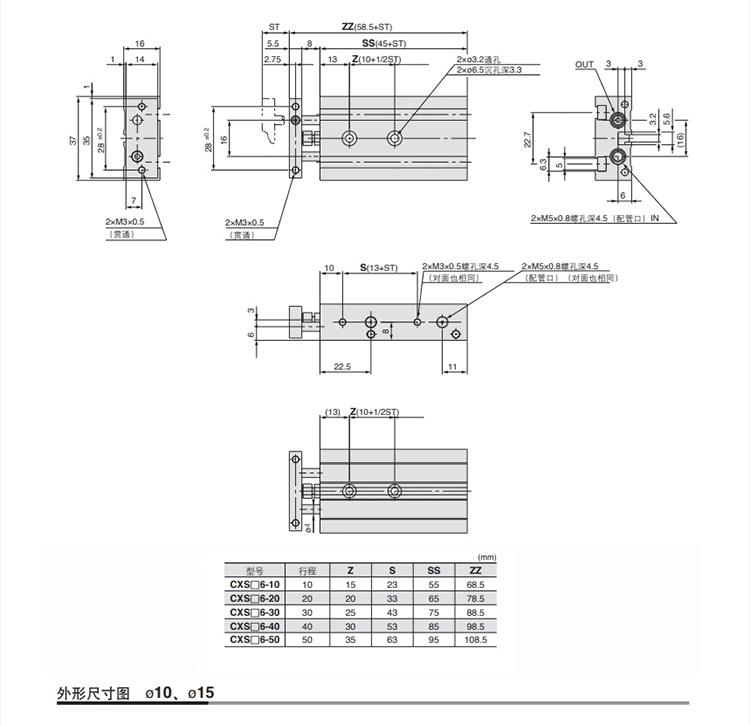
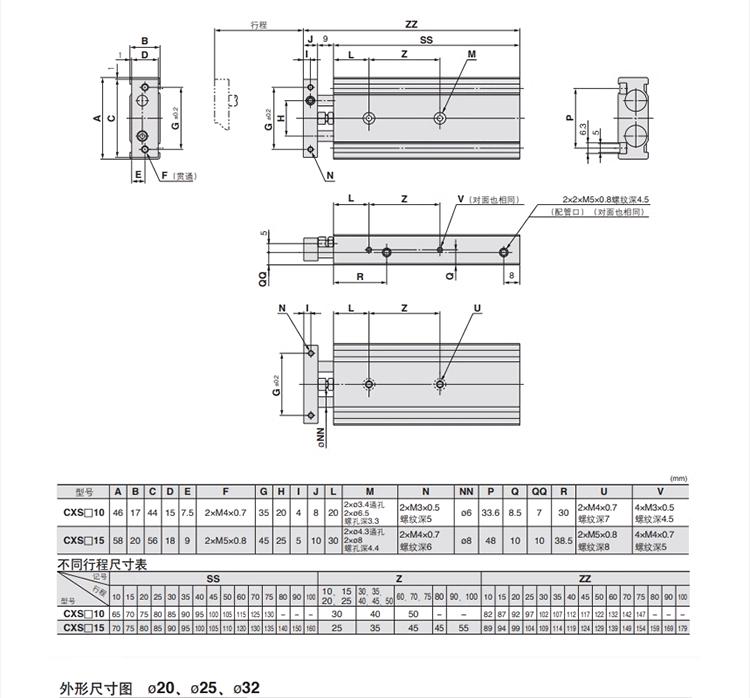
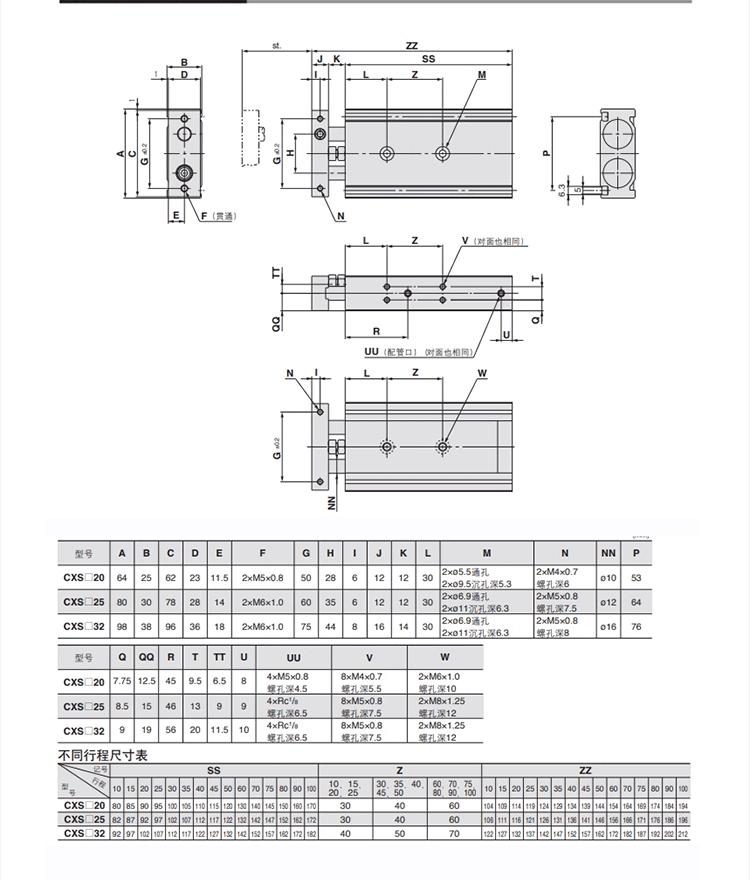
Fábrica de origem Cilindro de haste dupla TR6/10/16/20/25/32 cilindro de eixo duplo cilindro pneumático de dupla ação pequeno
Variantes
Produtos similares a um preço mais baixo








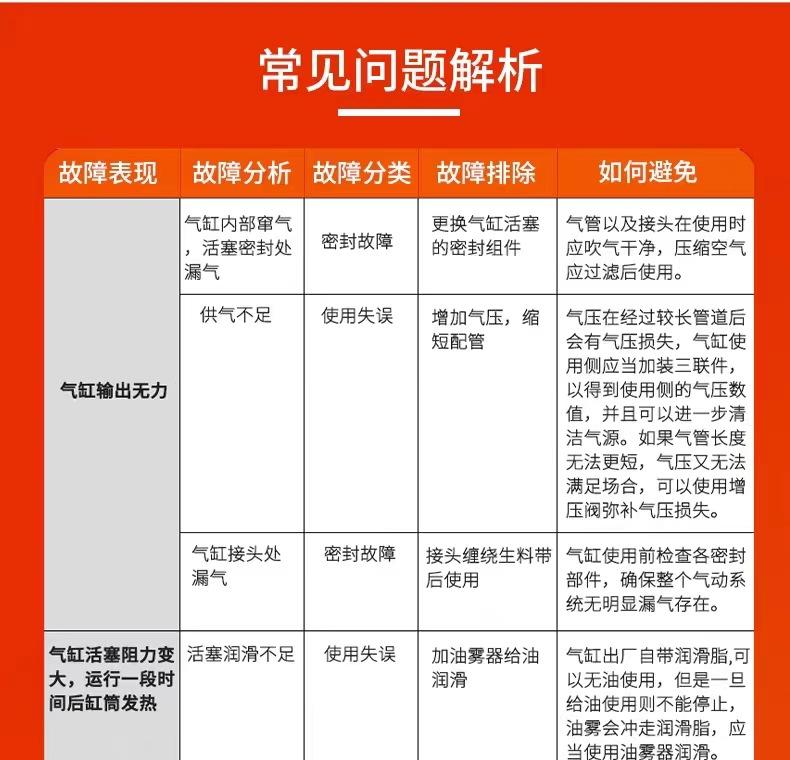
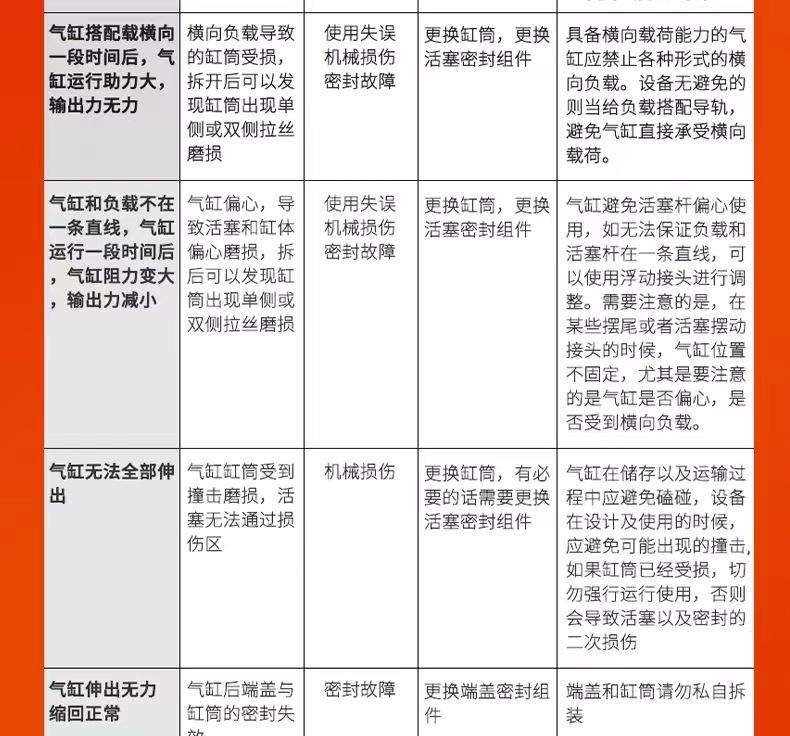
Avarias comuns:
Problemas e razões:
⒈O cilindro é fundido e deve ser envelhecido após sair da fábrica para eliminar completamente o estresse interno gerado durante o processo de fundição. Se o tempo de envelhecimento for curto, o cilindro processado ainda se deformará durante a operação subsequente.
2. A força que o cilindro recebe durante a operação é muito complexa. Além da carga estática, como a diferença de pressão entre o gás dentro e fora do cilindro e o peso dos componentes instalados nele, ele também tem que suportar a força de reação na parte estacionária quando o vapor flui para fora da palheta do estator, e Vários tubos de conexão exercem forças no cilindro sob condições quentes e frias. Sob a interação dessas forças, o cilindro é propenso a deformação plástica e vazamento.
⒊A carga do cilindro aumenta ou diminui muito rapidamente, especialmente as mudanças de temperatura muito durante a partida rápida, desligamento e mudanças nas condições de trabalho, a maneira incorreta de aquecer o cilindro, abrir a camada de isolamento muito cedo durante o desligamento e manutenção, etc., o que pode causar problemas no cilindro e no flange. Grande estresse térmico e deformação térmica.
⒋O cilindro gerou tensão durante o processo de usinagem ou após a soldagem de reparo, mas o cilindro não foi temperado para eliminá-la, resultando em grande tensão residual no cilindro e deformação permanente durante a operação.
⒌Durante o processo de instalação ou manutenção, devido ao processo de manutenção e à tecnologia de manutenção, a folga de expansão do cilindro interno, da partição do cilindro, da luva da partição e da luva de vedação de vapor é inadequada, ou a folga de expansão da placa de pressão do terminal de montagem é inadequada, e a operação Finalmente, uma enorme força de expansão é gerada para deformar o cilindro.
⒍A qualidade do selante cilíndrico usado é ruim, há muitas impurezas ou o modelo está errado; se houver partículas de impurezas duras no selante cilíndrico, será difícil que a superfície de vedação seja firmemente combinada.
⒎A força de aperto dos parafusos do cilindro é insuficiente ou o material dos parafusos não é qualificado. O aperto da superfície da junta do cilindro é obtido principalmente pela força de aperto dos parafusos. O estresse térmico e a alta temperatura gerados quando a unidade inicia e para ou quando a carga é aumentada ou diminuída farão com que o estresse dos parafusos relaxe. Se o estresse for insuficiente, a força de pré-aperto dos parafusos diminuirá gradualmente. Se o material do parafuso do cilindro não for bom, os parafusos serão esticados sob a ação do estresse térmico e da força de expansão do cilindro durante a operação de longo prazo, e ocorrerá deformação plástica ou fratura. A força de aperto será insuficiente, causando vazamento no cilindro.
⒏A sequência de aperto dos parafusos do cilindro está incorreta. Ao apertar os parafusos gerais do cilindro, eles são apertados do meio para ambos os lados ao mesmo tempo, ou seja, são apertados do arco vertical máximo ou do local onde a deformação da força é maior. Isso moverá a lacuna na deformação máxima para o espaço livre na parte frontal e traseira do cilindro. A extremidade é transferida e a lacuna final desaparece gradualmente. Se for apertado de ambos os lados para o meio, as lacunas serão concentradas no meio e a superfície da junta do cilindro formará uma lacuna em forma de arco, causando vazamento de vapor.
Vazamento interno e externo do cilindro é geralmente causado por instalação excêntrica da haste do pistão, fornecimento insuficiente de óleo lubrificante, desgaste ou dano do anel de vedação e anel de vedação, impurezas no cilindro e arranhões na haste do pistão. Portanto, quando o cilindro vaza interna ou externamente, o centro da haste do pistão deve ser reajustado para garantir a coaxialidade da haste do pistão e do cilindro; o dispositivo de névoa de óleo deve ser verificado regularmente para garantir uma boa lubrificação do atuador; quando o anel de vedação e o anel de vedação estão desgastados ou danificados, eles devem ser substituídos a tempo; se houver impurezas no cilindro, elas devem ser removidas a tempo; se houver arranhões na haste do pistão, ela deve ser substituída por uma nova.
A falta de força de saída e o movimento instável do cilindro são geralmente causados pelo pistão ou haste do pistão presos, lubrificação deficiente, suprimento de ar insuficiente ou água condensada e impurezas no cilindro. Neste caso, o centro da haste do pistão deve ser ajustado; verifique se o dispositivo de névoa de óleo funciona de forma confiável; se a tubulação de suprimento de ar está bloqueada. Quando há água condensada e impurezas no cilindro, elas devem ser removidas a tempo.
O fraco efeito de amortecimento do cilindro é geralmente causado pelo desgaste do anel de vedação do amortecedor ou danos no parafuso de ajuste. Neste momento, o anel de vedação e o parafuso de ajuste devem ser substituídos.
Danos à haste do pistão e ao cabeçote do cilindro são geralmente causados pela instalação excêntrica da haste do pistão ou pelo mecanismo de buffer ineficaz. A este respeito, a posição central da haste do pistão deve ser ajustada; o anel de vedação do buffer ou o parafuso de ajuste devem ser substituídos.
solução:
⒈Se a deformação do cilindro for grande ou o vazamento de vapor for sério, use o método de raspagem da superfície da junta.
Geralmente existem dois métodos para raspar a superfície da junta do cilindro:
⑴ É um parafuso que não está apertado na superfície da junta. Use um macaco para empurrar levemente o cilindro superior para mover para frente e para trás, e raspe-o de acordo com a coloração do núcleo vermelho na superfície da junta do cilindro inferior. Este método é adequado para cilindros de alta pressão com forte rigidez estrutural.
⑵ É um parafuso com uma superfície de junta apertada. Verifique o aperto da superfície da junta de acordo com o calibrador de folga, meça o valor e o traço de pressão e repare a superfície da junta. Este método pode eliminar a influência do arco vertical do cilindro na lacuna.
⒉ Use materiais de vedação de cilindro apropriados
⒊ Método de soldagem de reparo local
⒋ Revestimento ou pulverização da superfície da junta do cilindro
⒌O método de adição de almofadas à superfície combinada
⒍Métodos para controlar a tensão do parafuso
⒎Métodos de materiais poliméricos adotados na nova era

Junjie Pneumatic Co., Ltd. é uma conhecida empresa de grande porte especializada na produção de vários tipos de equipamentos pneumáticos. Ela tem o compromisso de fornecer aos clientes componentes de controle pneumático, atuadores pneumáticos, componentes de processamento de fontes de ar, componentes auxiliares pneumáticos e outros tipos de equipamentos pneumáticos, serviços e soluções que atendam às suas necessidades. soluções para criar valor de longo prazo e crescimento potencial para os clientes.
Os produtos vendem bem na China, Sudeste Asiático, Europa e Estados Unidos e outros países e regiões.
Empresa de vendas e pontos de serviço independentes, com mais de 150 revendedores e agentes de renome, mais de 500 funcionários de marketing qualificados e uma equipe qualificada de serviço pós-venda, com sistema de garantia conjunta e outras medidas e meios de serviço especializados personalizados e personalizados podem fornecer aos clientes alta -produtos de desempenho e serviços técnicos rápidos e convenientes a qualquer hora e em qualquer lugar.
Junjie Pneumatic Co., Ltd. considera a expansão da produção e dos serviços do grupo como seu objetivo estratégico para o desenvolvimento futuro e adere ao caminho da prioridade orientada para as pessoas, reforma e inovação e agrupamento. Aderindo aos valores corporativos fundamentais de "orientado para as pessoas, compartilhamento, desenvolvimento e responsabilidade", a Junjie Pneumatic Co., Ltd. implementa consistentemente a filosofia empresarial de "orientado para o cliente" e adere consistentemente ao princípio de "levar a inovação tecnológica como o núcleo e a demanda do mercado como o guia". "Política empresarial, a fim de melhorar continuamente a cultura corporativa de "construir o bem comum, assumir responsabilidades, recompensas e punições claras, aprender e crescer", trabalhar duro, melhorar constantemente e compromisso de longo prazo com o desenvolvimento sustentável da automação industrial global .