Produtos similares
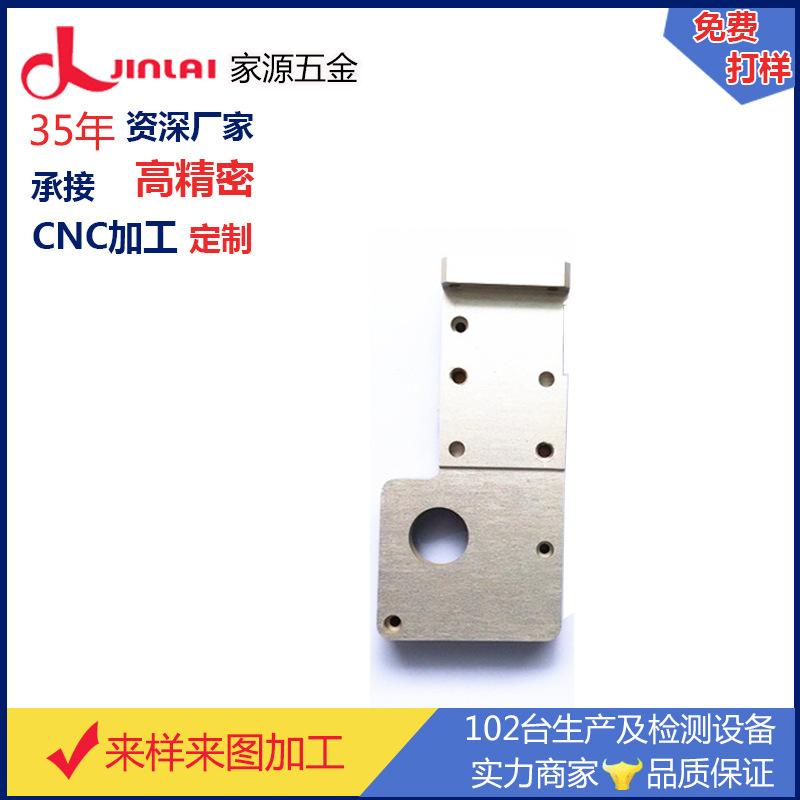
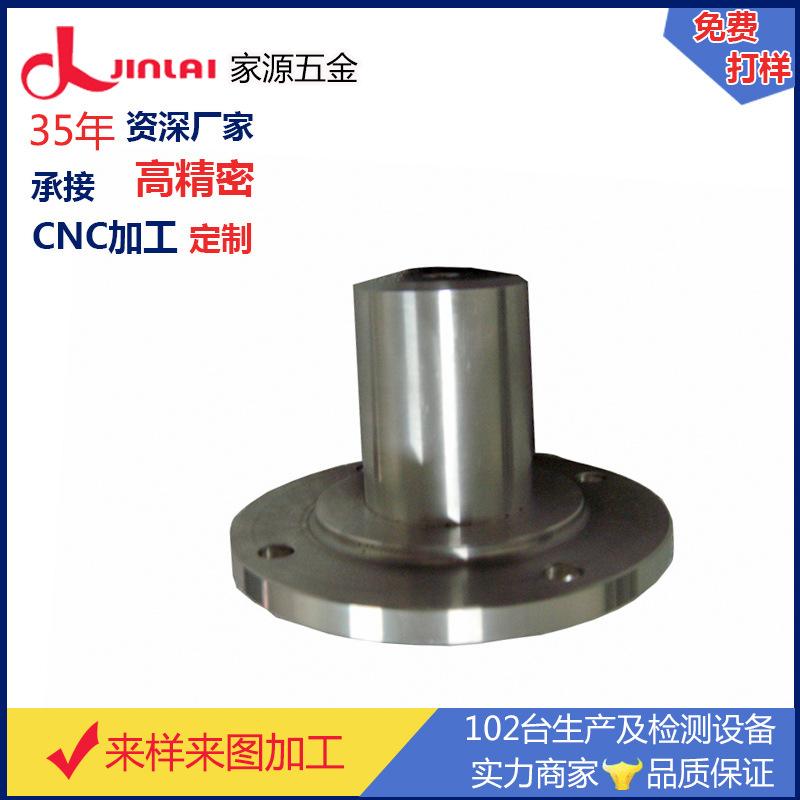
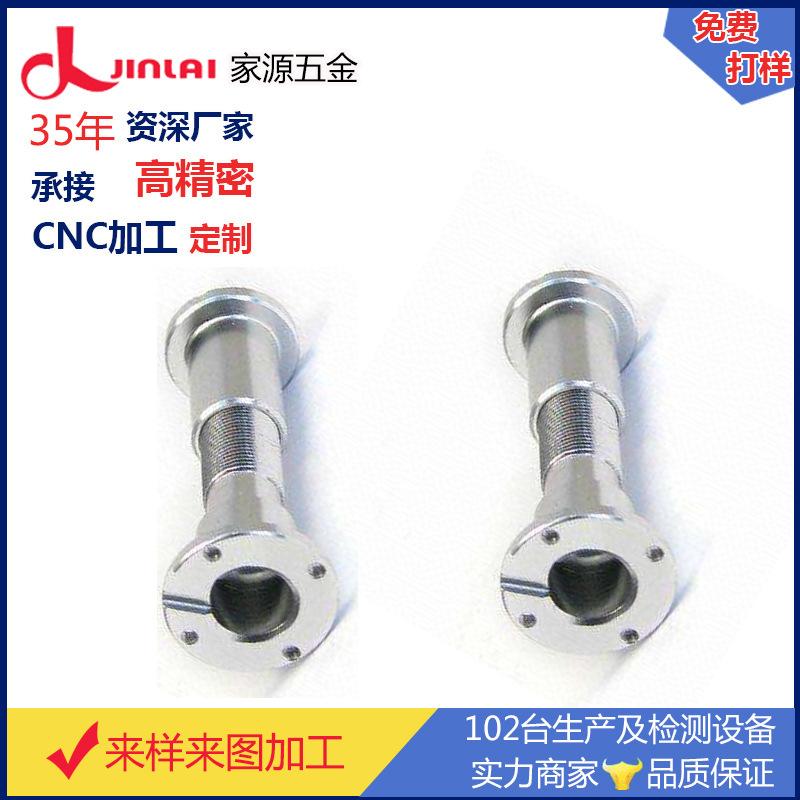
Fábrica de Dongguan realiza usinagem de peças de precisão para acessórios CNC de quatro eixos, processamento de hardware, personalização
Quantidade

ah


Configuração e ajuste de parâmetros CNC de máquinas-ferramentas CNC
Composição e inspeção dos parâmetros do FSO
Visão geral dos parâmetros CNC. Definir os parâmetros corretos da máquina-ferramenta é um pré-requisito para garantir a operação normal da máquina-ferramenta e também é uma base e referência importante para a manutenção da máquina-ferramenta. A configuração correta dos parâmetros da máquina-ferramenta deve ser garantida durante a manutenção.
De modo geral, quando os fabricantes de sistemas e máquinas-ferramentas fornecem sistemas e máquinas-ferramentas, eles devem fornecer a tabela final de configuração de parâmetros da máquina-ferramenta. Ao realizar o trabalho de manutenção, o pessoal de manutenção deve consultar as configurações de parâmetros do sistema e da máquina-ferramenta a qualquer momento para fazer os ajustes e reparos necessários na máquina-ferramenta. Especialmente antes de substituir o módulo do sistema CNC, os parâmetros de configuração da máquina-ferramenta devem ser registrados com antecedência para facilitar a recuperação da função da máquina-ferramenta. No entanto, devido a vários motivos, muitas vezes acontece que a unidade do usuário da máquina-ferramenta não pode fornecer a tabela de configuração de parâmetros da máquina-ferramenta durante a manutenção. Portanto, o pessoal de manutenção deve ter uma compreensão completa, correta e clara de todos os parâmetros da máquina-ferramenta para realizar uma manutenção rápida e correta.
Existem duas bases principais para definir parâmetros de cama. Primeiro, o fabricante do sistema define as funções básicas do sistema de acordo com as funções CNC exigidas pelo fabricante da máquina-ferramenta. Segundo, o fabricante da máquina-ferramenta define e ajusta o sistema CNC padrão de acordo com as condições reais de trabalho de cada máquina-ferramenta.
Parâmetros de máquina-ferramenta relacionados a funções do sistema determinam diretamente a configuração e funções do sistema. Configurações erradas podem levar à perda de funções do sistema. Configurações erradas de parâmetros de máquina-ferramenta relacionados ao ajuste de máquina-ferramenta podem afetar os principais parâmetros da máquina-ferramenta e desempenho dinâmico e estático, precisão de posicionamento, etc. Portanto, parâmetros de máquina-ferramenta são uma referência importante para manutenção de máquina-ferramenta, e as configurações corretas de parâmetros de máquina-ferramenta devem ser garantidas durante a manutenção.
No FSO, os parâmetros da máquina-ferramenta podem ser divididos em duas categorias: parâmetros CNC e parâmetros PMC. Os parâmetros CNC são usados para definir funções do sistema, ajustar sistemas servo e definir os principais indicadores de desempenho das máquinas-ferramentas. Eles são os parâmetros mais importantes das máquinas-ferramentas CNC e podem ser ajustados por meio do painel MDI/CRT.
Má conexão de máquinas-ferramentas CNC causa manutenção de alarme devido a desvio
Fenômeno de falha: Uma máquina de centro de usinagem horizontal equipada com sistema SIEMENS 810M e acionamento 611A, após a inicialização, quando a máquina-ferramenta retorna manualmente ao ponto de referência ou manualmente, o sistema emite o alarme ALM1120.
Processo de análise e processamento: O sistema SIEMENS 810M ALM1120 significa "o erro durante o movimento do eixo X é muito grande". Há muitas razões para a falha, mas a essência é que a posição real do eixo X não consegue rastrear a posição do comando a tempo durante o movimento, fazendo com que o erro exceda o intervalo de configuração de parâmetros permitido pelo sistema.
Quando a máquina-ferramenta estava em operação manual no eixo X, o motor não girava e não havia alarme no driver. O valor de exibição da posição e o erro de acompanhamento da posição do sistema mudaram ao mesmo tempo. Foi determinado preliminarmente que não havia falhas no sistema e no driver.
Uma inspeção mais aprofundada da conexão entre a placa de controle de posição 810M e o driver do eixo X revelou que o plugue de conexão de tensão de ajuste de velocidade do CNC no driver do eixo X não estava totalmente inserido. A medição confirmou que a saída de tensão de ajuste de velocidade do CNC quando o eixo X era manual, então foi determinado que a falha foi causada por uma conexão de tensão de ajuste de velocidade ruim; após a reinstalação, a falha foi eliminada e a máquina-ferramenta retomou a operação normal.