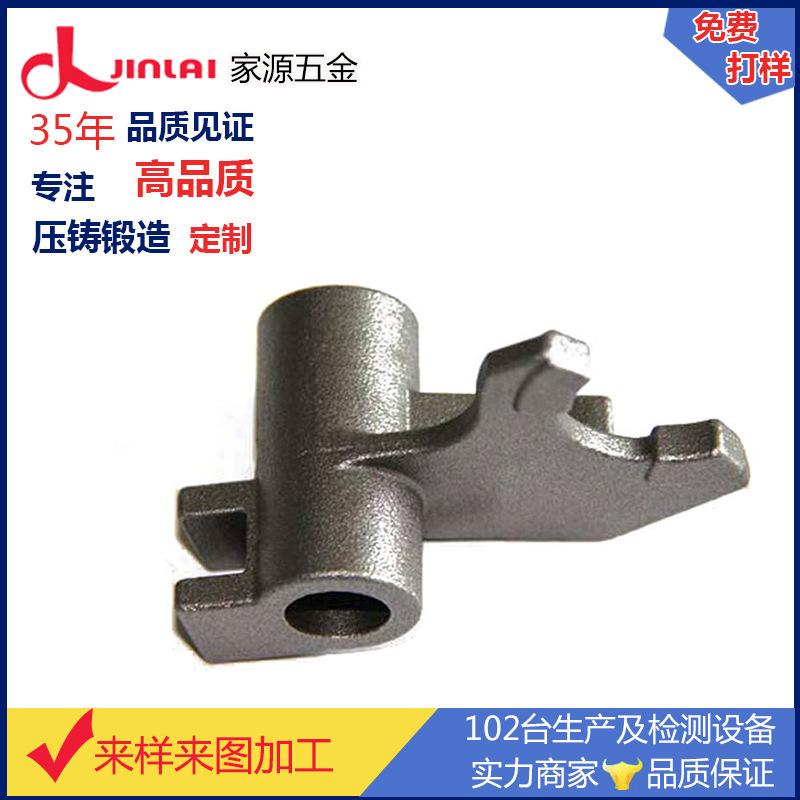
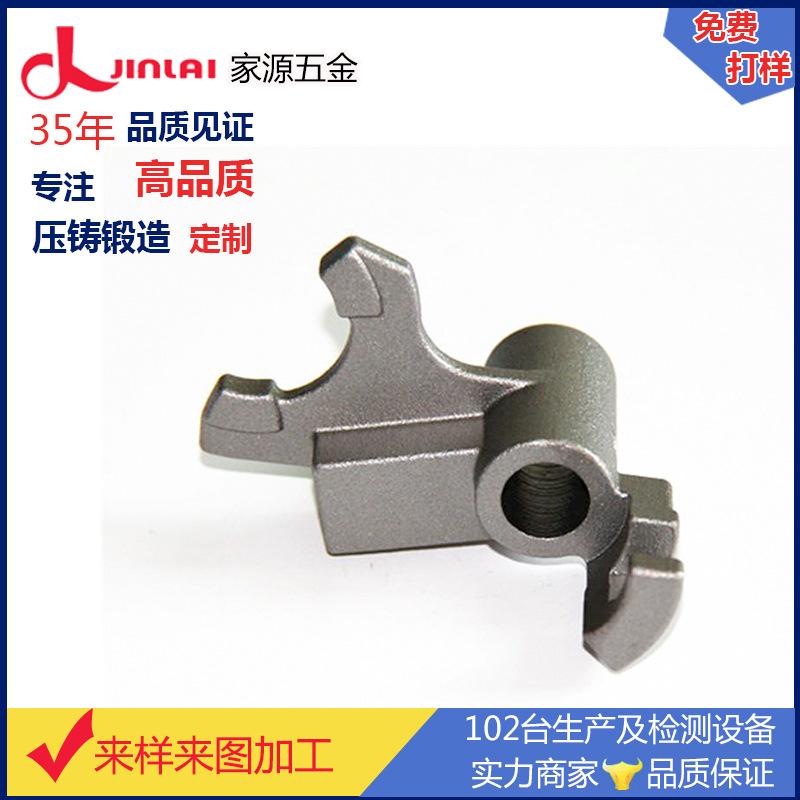
Os fabricantes de Dongguan fornecem um grande número de peças de fundição sob pressão de liga de alumínio em estoque, peças de fundição sob pressão de fábrica, peças mecânicas de concha
Quantidade
Correspondências exatas por um preço menor


Produtos similares a um preço mais baixo





ah


Precauções para molde de fundição sob pressão
1. A posição de instalação do molde de fundição sob pressão atende aos requisitos de projeto, e a distância entre o centro de força de expansão do molde e o centro da máquina de fundição sob pressão é minimizada tanto quanto possível, para que a força na barra da máquina de fundição sob pressão possa ser mais uniforme.
2. Verifique regularmente se os parafusos de elevação do molde, os furos dos parafusos e o equipamento de elevação estão intactos para garantir a segurança do pessoal, do equipamento e dos moldes durante a elevação.
3. Verifique regularmente o erro de força da barra grande da máquina de fundição sob pressão e ajuste-o se necessário.
4. Antes de instalar o molde, limpe completamente a superfície de instalação da máquina e a superfície de instalação do molde. Verifique se o comprimento da haste ejetora usada é apropriado, se todas as hastes ejetoras têm o mesmo comprimento e o número de hastes ejetoras usadas não deve ser menor que quatro, e elas devem ser colocadas nos furos especificados da haste ejetora.
5. A placa de pressão e seus parafusos devem ter resistência e precisão suficientes para evitar afrouxamento durante o uso. O número de placas de pressão deve ser suficiente, de preferência com quatro lados pressionados firmemente, com não menos que dois lugares em cada lado.
6. Moldes grandes devem ter suportes para evitar que o molde afunde, desloque ou caia durante o uso.
7. Para moldes com núcleos maiores ou moldes que precisam ser redefinidos, os moldes móveis e fixos também podem precisar ser instalados separadamente.
8. Os tubos de água de resfriamento e a instalação devem garantir a vedação.
9. Ajuste após a instalação do molde. Ajuste a estanqueidade do molde e os parâmetros de injeção: velocidade de injeção rápida, pressão de injeção, pressão de reforço, curso de injeção lento, curso de injeção rápido, distância de acompanhamento do punção, curso de ejeção, tempo de redefinição de ejeção, etc. Após o ajuste, coloque algodão e outros objetos macios na câmara de injeção, simule todo o processo de injeção duas vezes e verifique se o ajuste é apropriado.
10. Ajuste o molde a uma distância apropriada entre os moldes móveis e fixos, pare a máquina e coloque o molde no pré-aquecedor de molde.
11. Ajuste o forno de espera para a temperatura especificada e configure uma concha com a capacidade especificada.
12. Antes da produção, confirme a integridade do molde, conecte corretamente o tubo de óleo de nêutrons e o circuito do interruptor de controle do molde com nêutrons, confirme se o metal da parte condutora não está exposto e selecione o programa de controle antes da operação.
13. Para moldes com dispositivo de retrocesso, a haste de retrocesso deve ser instalada; o ejetor deve ser retraído após ser ejetado, caso contrário a cavidade do molde será danificada.