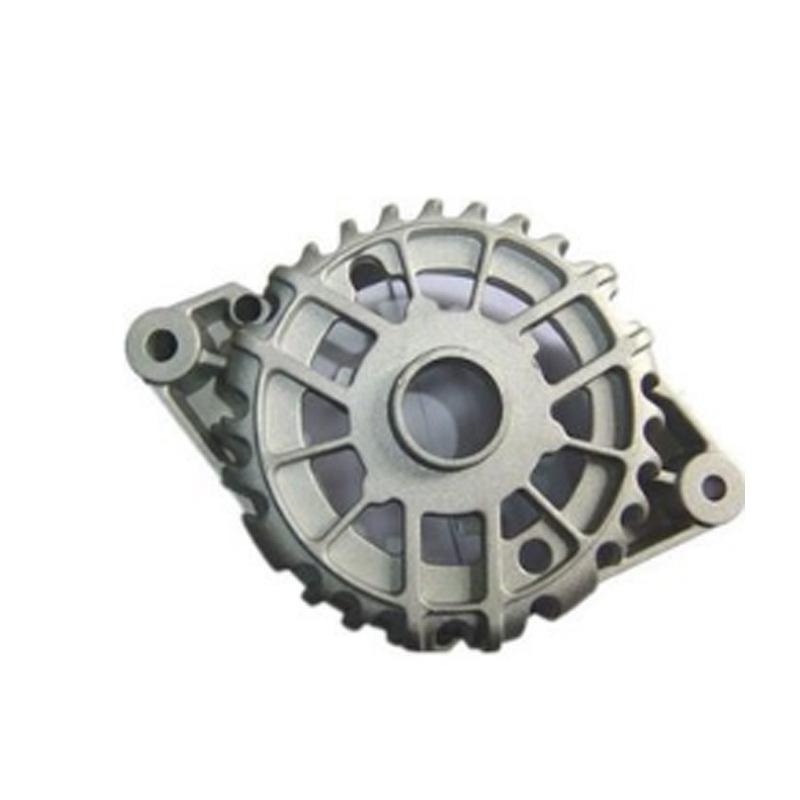
Carcaça de alumínio fundido personalizado shell fundição de liga de alumínio processamento de fundição de precisão de fundição de alumínio garantia de qualidade da fábrica
Quantidade
Correspondências exatas por um preço menor





Produtos similares a um preço mais baixo



ah
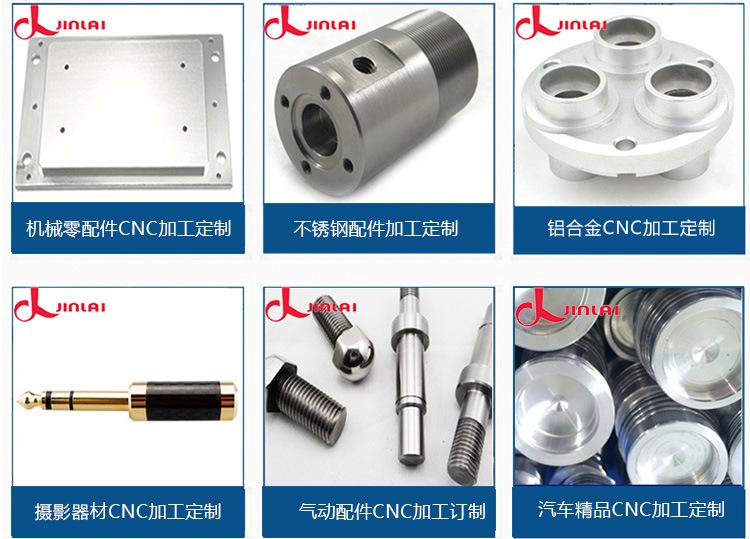
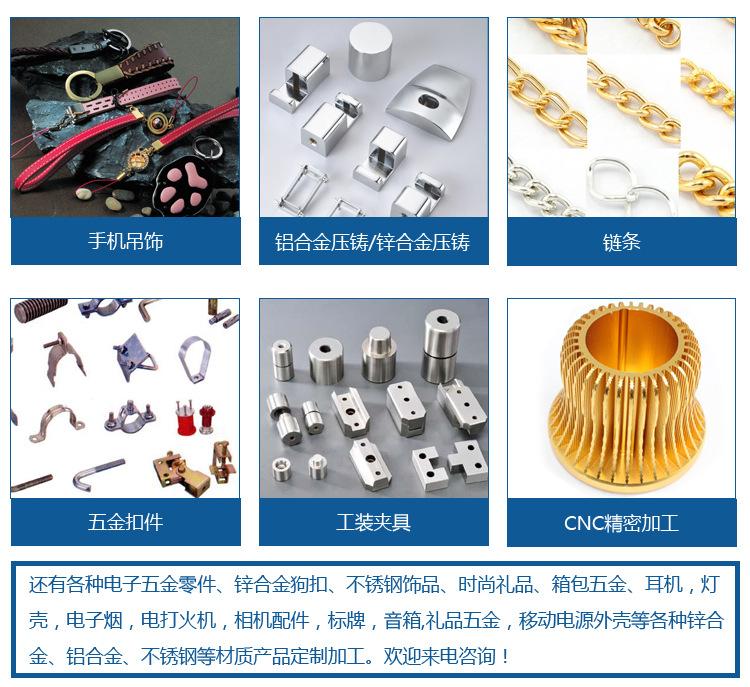
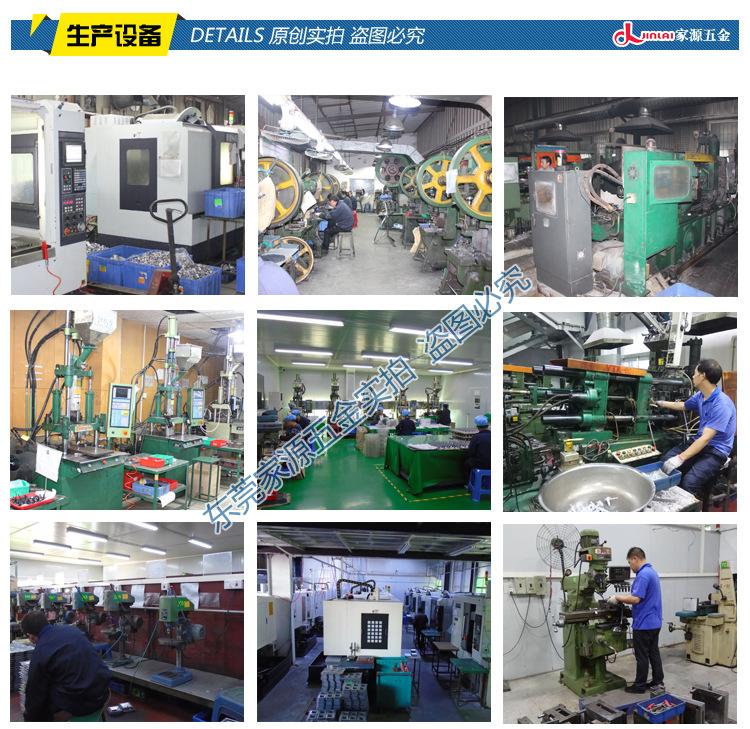

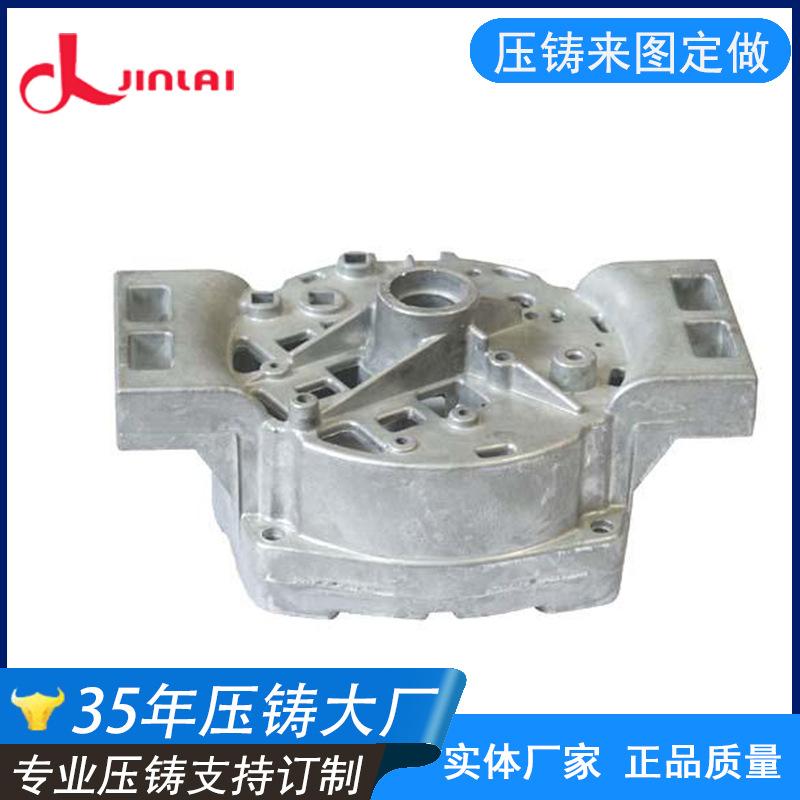
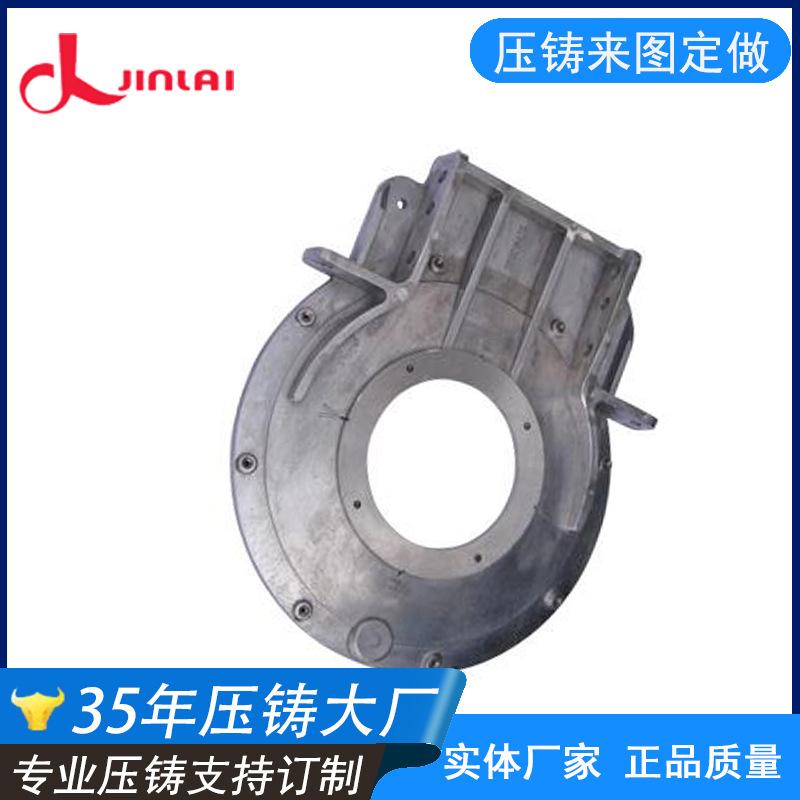

Carcaça de fundição sob pressão de alumínio personalizada, processamento de fundição sob pressão de liga de alumínio, garantia de qualidade de fábrica de fundição sob pressão de alumínio de precisão
Processamento de moldes
A aceitação de moldes de fundição sob pressão é para verificar se os moldes de fundição sob pressão produzidos pela fábrica de fundição sob pressão atendem aos requisitos técnicos assinados por ambas as partes. Se houver defeitos no projeto e na fabricação de um conjunto de moldes, isso certamente causará problemas no futuro.
A produção normal contínua trará riscos de qualidade e segurança. Somente por meio da aceitação de moldes de fundição sob pressão que atendam aos padrões qualificados é que a produção normal e a qualidade do produto podem ser garantidas no futuro.
Aceitação de segurança
Aceitação de desempenho de fundição sob pressão
1. Se o produto apresenta algum defeito externo;
2. Se o metal está deformado (incluindo telhado, achatamento local, rachaduras, etc.);
Injeção na cavidade do molde com alta pressão e alta velocidade.
A água de alumínio é resfriada, os moldes são abertos e os produtos são formados. No entanto, a fundição sob pressão de liga de alumínio não é sucata de alumínio, mas lingotes de alumínio. Muitas impurezas na sucata de alumínio afetam o trabalho de fundição. Você conhece a fundição sob pressão de liga de alumínio?
há alguns
Exemplos de descascamento: 1. (As características da superfície são produtos de alta velocidade e alta pressão com muitas áreas de grãos frios que são propensas a descascamento).
2. Pele assada. Quando o produto é assado em alta temperatura, alguns lugares terão mais
Poros, gás interno é liberado, facilmente causa bolhas ou descascamento da solução de superfície: 1. Em primeiro lugar, os parâmetros do processo da máquina de fundição sob pressão e das peças da máquina de fundição sob pressão foram melhorados.
1.1 Ajuste a velocidade de injeção
e curso de pressão, aumentando a pressão.
Como a liga eutética Al-Si tem as características de pequeno intervalo de temperatura de cristal, grande calor latente de solidificação, pequena capacidade de calor em comparação com o silício na liga e pequena contração linear, sua fundição
O desempenho é geralmente melhor do que outras ligas de alumínio, o desempenho de enchimento é melhor e a tendência de rachaduras a quente e afrouxamento por contração é relativamente pequena.
Geralmente, são produzidos pequenos núcleos com formatos simples, geralmente no furo central do furo do núcleo.
Para facilitar a descarga do gás central.
Durante o processo de fundição, o gás gerado no núcleo de areia é descarregado para a cabeça do núcleo através dos poros do núcleo de ferro e, então, pode ser descarregado suavemente para o exterior do molde.
Se o gás não for descarregado suavemente, ele ainda entrará na cavidade através da abertura da cabeça do núcleo, resultando em poros na fundição. Portanto, um duto de ventilação deve ser definido na posição correspondente do furo de saída do núcleo no assento da cabeça do núcleo.
Para garantir que o gás dentro do núcleo de areia possa ser descarregado suavemente para o exterior do modelo. Ao formular as medidas de exaustão da cabeça do núcleo, um fator que não pode ser ignorado é: preste atenção ao despejar o líquido metálico na cabeça do núcleo.
A lacuna entre os dois entra na via aérea do núcleo de areia, que é selada para que o gás no núcleo de areia não possa ser descarregado. A escória raspada da superfície do material fundido geralmente contém 90% de liga de alumínio. A taxa de reação da escória de alumínio
A escória aumenta exponencialmente com o aumento da temperatura de fusão. Em circunstâncias normais, a escória produzida pelo lingote de liga de alumínio original é inferior a 1%, dentro da faixa de 0,3-0,5%. A escória produzida pelo bico de refusão e pela peça de trabalho residual é geralmente
Entre 2% e 5%. Reduz a geração de escória de alumínio. O principal objetivo deste método é reduzir o processo de enchimento de gás de inclusão de metal e melhorar as propriedades mecânicas das peças fundidas. O método de enchimento laminar tem baixa eficiência de produção
O processo de operação é complicado e os parâmetros do processo são difíceis de controlar, por isso não é amplamente utilizado na produção real. O princípio da fundição sob pressão a vácuo é remover o gás da cavidade e preencher o vácuo com líquido metálico.
Melhorou as propriedades mecânicas das peças fundidas.