Produtos similares
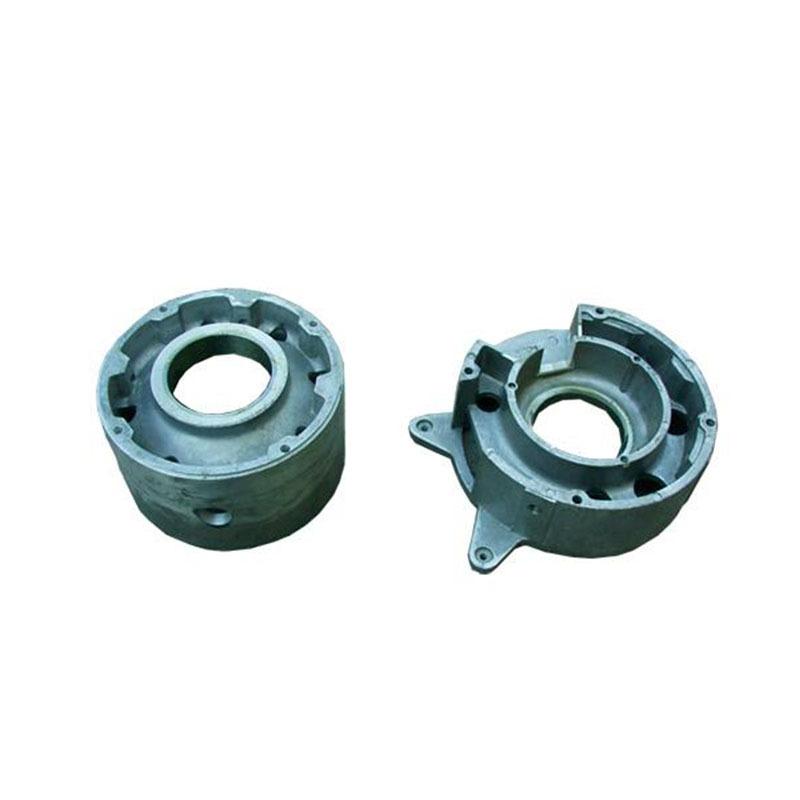
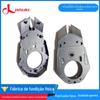
Fabricantes de Dongguan realizam processamento de fundição sob pressão em liga de alumínio fundição sob pressão em alumínio fundição sob pressão personalizada galvanoplastia oxidação produção e processamento
Quantidade
Correspondências exatas por um preço menor




Produtos similares a um preço mais baixo




ah
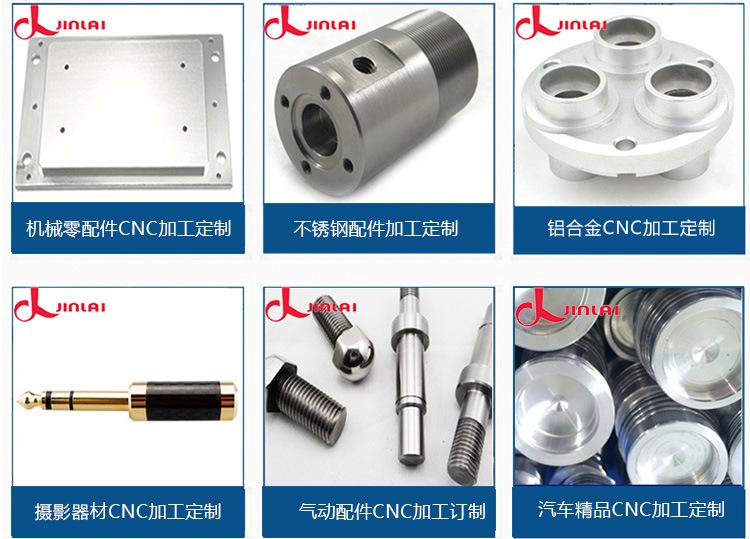
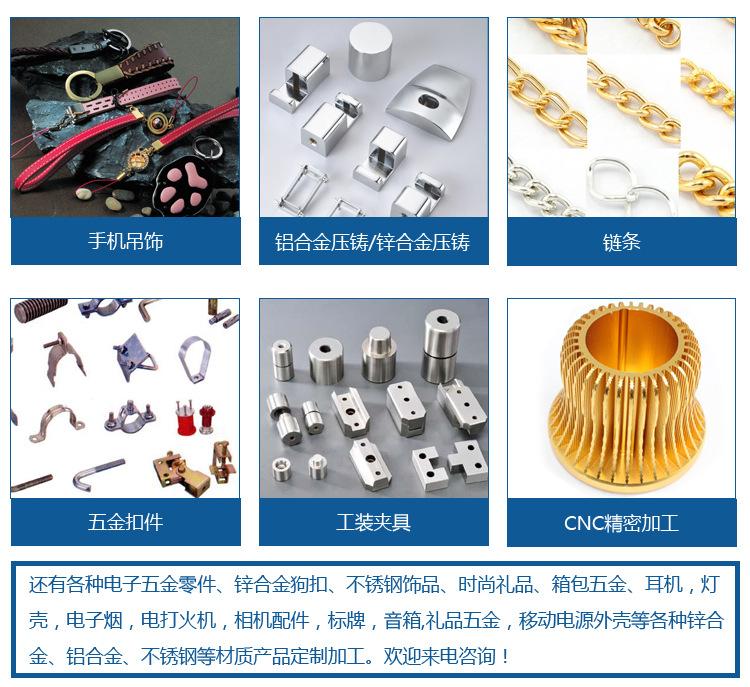
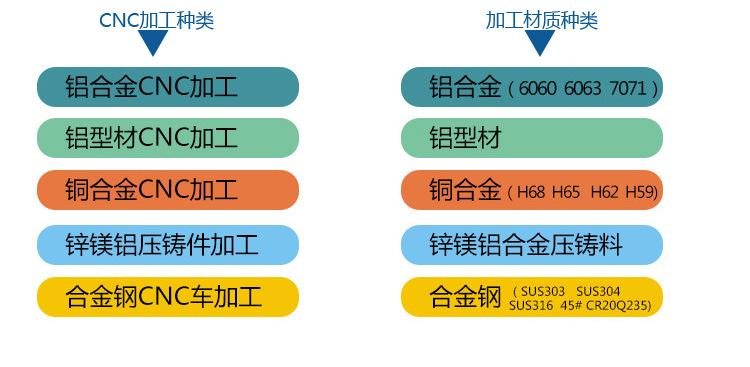
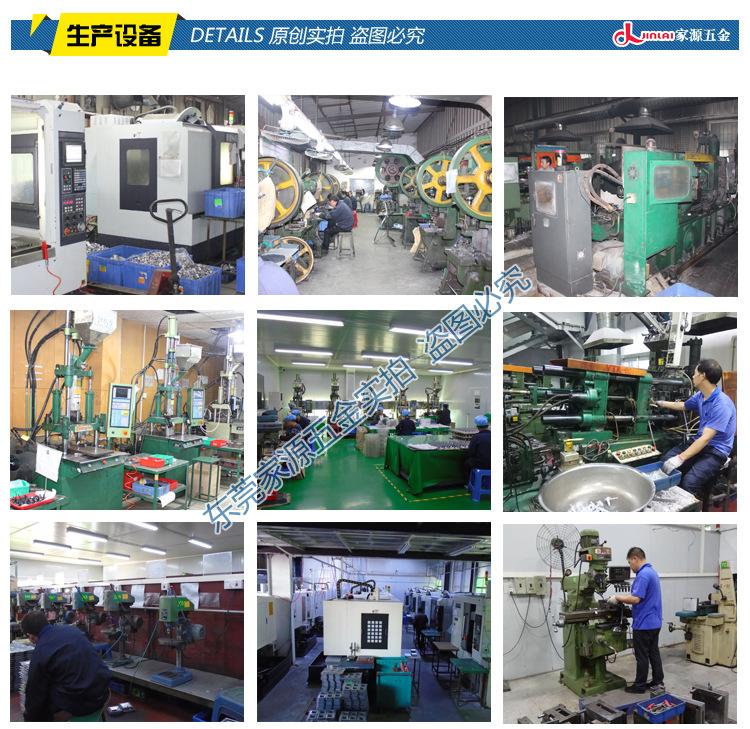
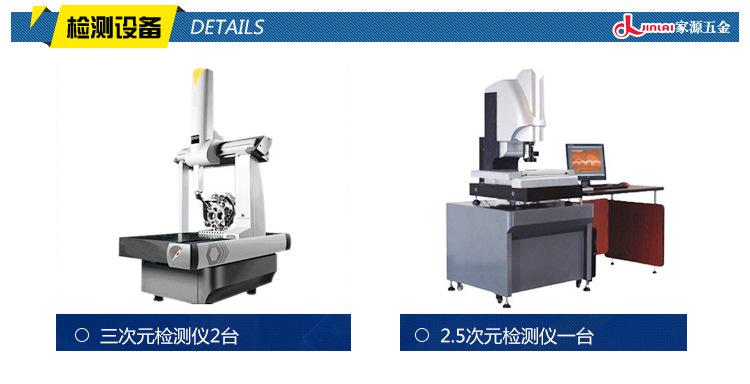
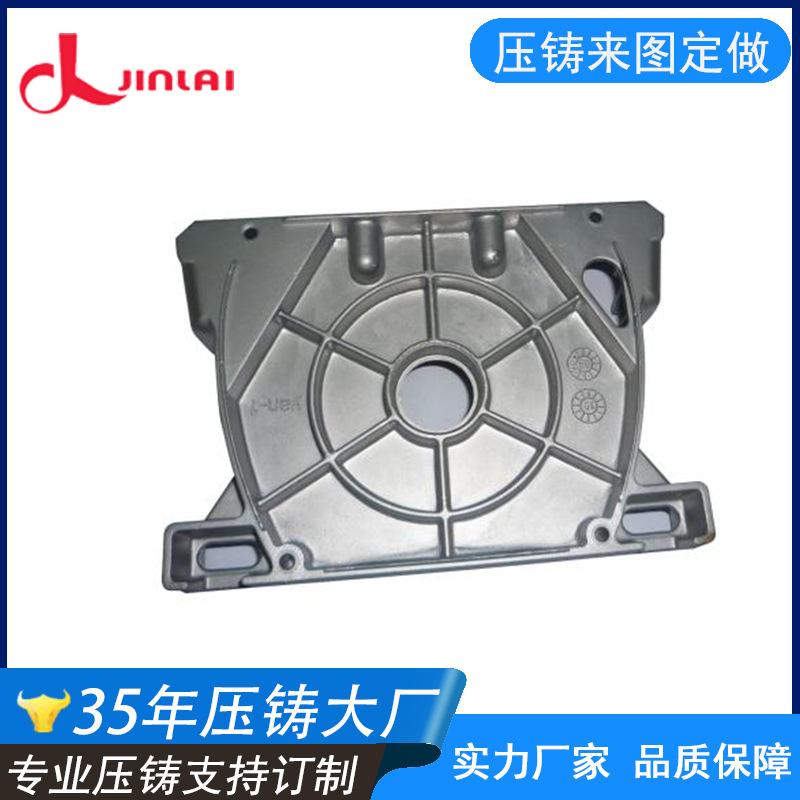
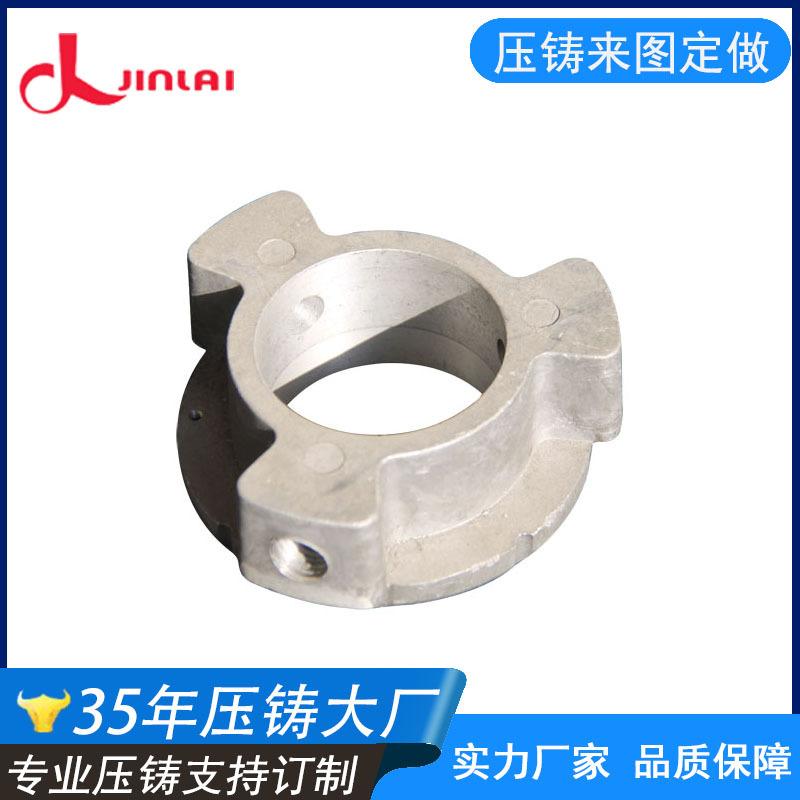

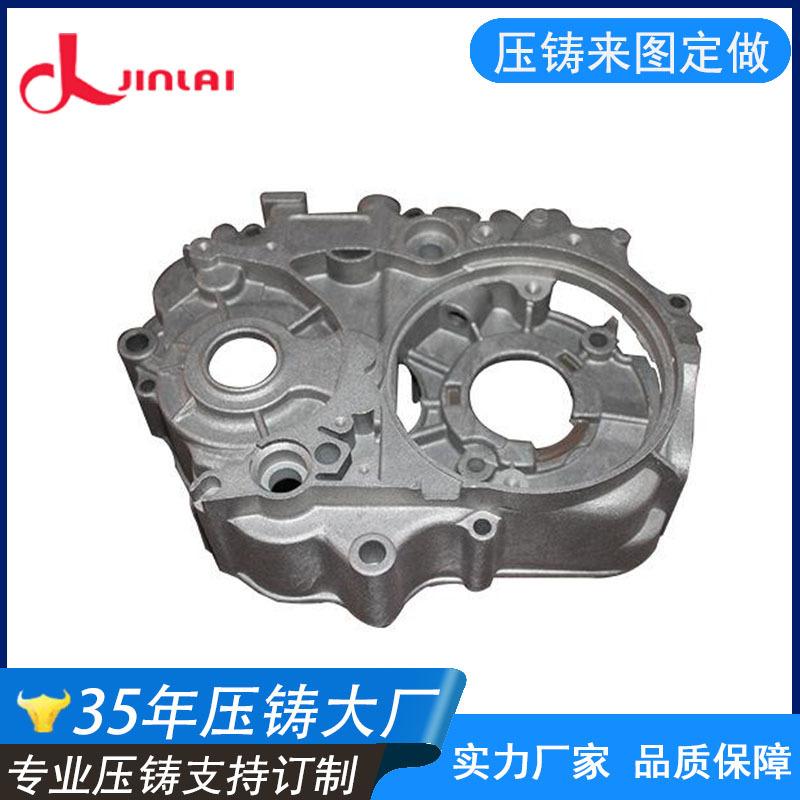
Os fabricantes de Dongguan realizam o processamento de fundição sob pressão de liga de alumínio, fundição sob pressão de alumínio, peças de fundição sob pressão personalizadas, galvanoplastia, produção e processamento de oxidação
A qualidade das peças fundidas sob pressão inclui qualidade de aparência, qualidade interna e qualidade de uso. Qualidade de aparência se refere à rugosidade, qualidade de superfície, tolerância dimensional, tolerância de forma e posição e desvio de qualidade da superfície de fundição.
A qualidade intrínseca refere-se à composição química, às propriedades físicas e mecânicas, à estrutura metalográfica e aos poros, inclusões e fissuras no interior da peça fundida; a qualidade de uso refere-se à
As peças fundidas podem atender a vários requisitos de uso e desempenho de trabalho, como resistência ao desgaste, resistência à corrosão, usinabilidade, soldabilidade, etc.
No processo de produção de fundição sob pressão de liga de alumínio, como configuração irracional de parâmetros de processo, projeto irracional da porta do molde, rigidez insuficiente ou rugosidade da superfície do molde, etc.
Ajuste dos parâmetros do processo de fundição sob pressão: A configuração dos parâmetros do processo também tem grande influência na aderência da matriz, como o tamanho da pressão e velocidade, a temperatura de vazamento da liga, a temperatura do molde, etc.
Parâmetros de processo razoáveis devem ser calculados com base na estrutura e nos requisitos de uso da fundição.
(1) Ajuste de pressão e velocidade O fluxo de alta pressão do metal aumentará a adesão entre a liga e o molde. Pressão e velocidade são dois fatores que se complementam e restringem um ao outro. Para se adaptar à fundição
Os requisitos do processo de pressão de fundição sob pressão e velocidade de enchimento devem ser ajustados continuamente. O canal é melhorado. A alta velocidade do portão faz com que o fluxo de metal impacte a parede do molde e a temperatura local do molde aumente.
A formação de um molde de aderência rápida. Portanto, é necessário considerar a redução da velocidade do portão. Aumentamos a área da seção transversal do portão e ajustamos a velocidade de injeção para reduzir a velocidade do portão e reduzir a aderência.
A formação de mofo.
Uso de agente de liberação: O agente de liberação ajuda a reduzir a aderência do molde. É necessário um bom agente de liberação. O agente de liberação pode formar uma película protetora entre a fundição e o molde para evitar que o metal fundido entre diretamente
Se a temperatura do molde for muito alta, será difícil para o agente desmoldante aderir à superfície do molde porque o agente desmoldante será aquecido a um
A temperatura é tão alta que evapora rapidamente e não consegue aderir à superfície do molde. O agente de liberação forma uma película protetora na superfície do molde. A temperatura ideal é de 200℃~250℃.
Tratamento: Alguns métodos de tratamento de superfície podem evitar a ocorrência de aderência de mofo. Materiais especiais com pontos de fusão mais altos devem ser usados para tratar a superfície do mofo. O local onde o mofo adere deve ser evitado.
Evite a aderência do molde; você também pode usar vários materiais para evitar a aderência do molde para tratar a superfície do molde na posição de aderência do molde para aumentar a dureza do material da superfície do molde em altas temperaturas e reduzir
Métodos ativos da superfície do molde para evitar aderência, etc.