Produtos similares
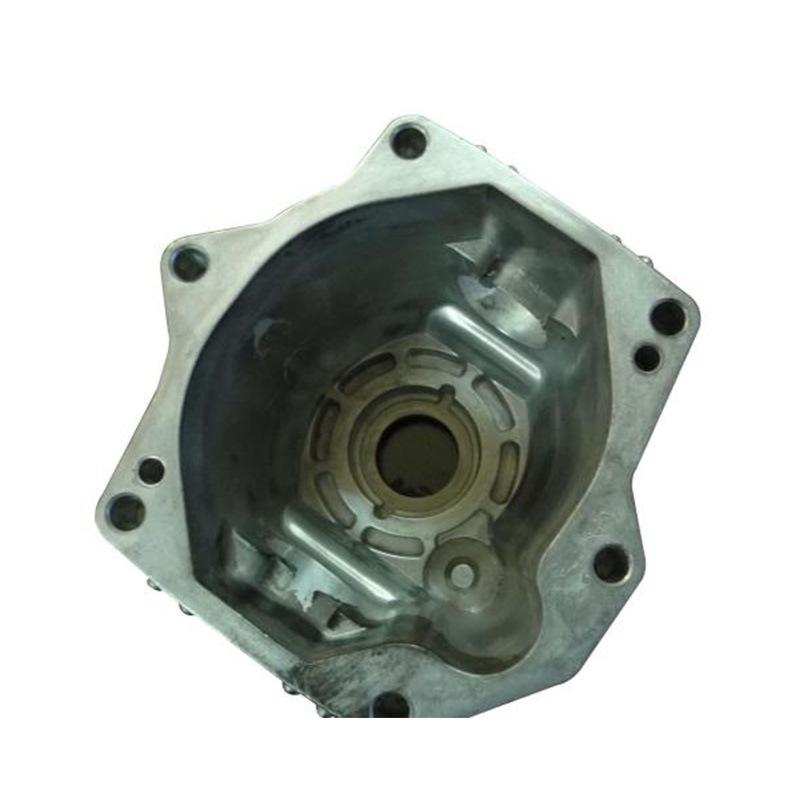
Fundição sob pressão de liga de alumínio de alta densidade atacado produtos de fundição de metal processamento produtos de liga de alumínio para personalização de mapa
Quantidade
Correspondências exatas por um preço menor




Produtos similares a um preço mais baixo


ah
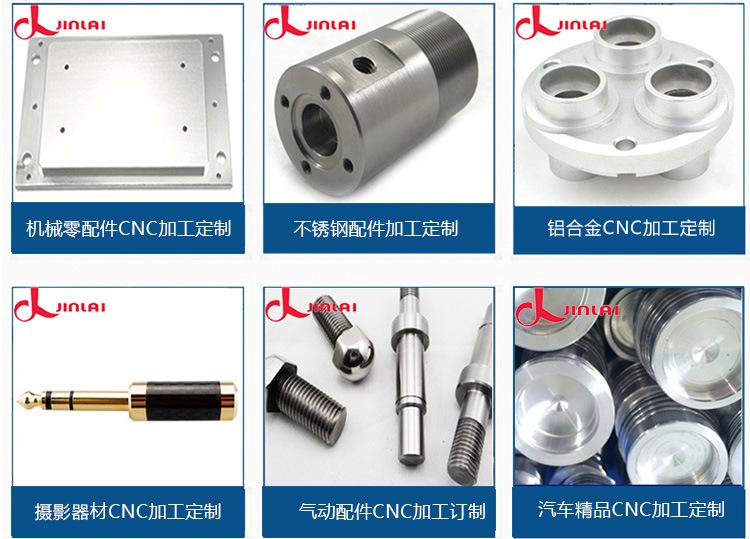
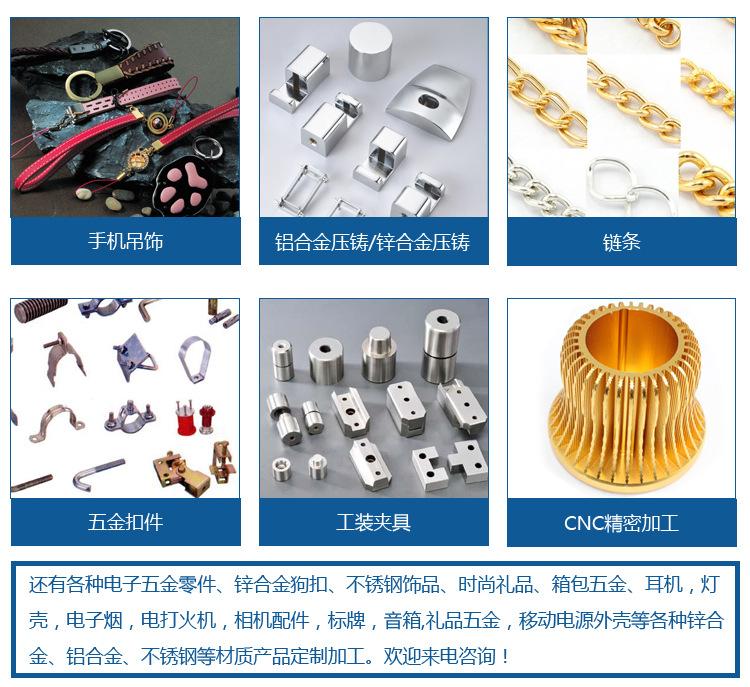
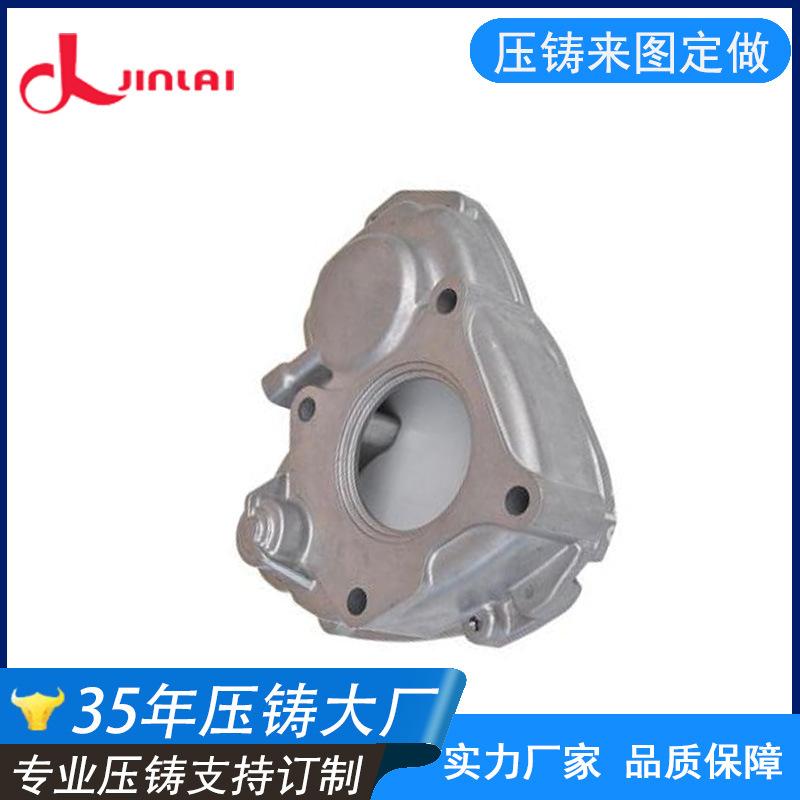
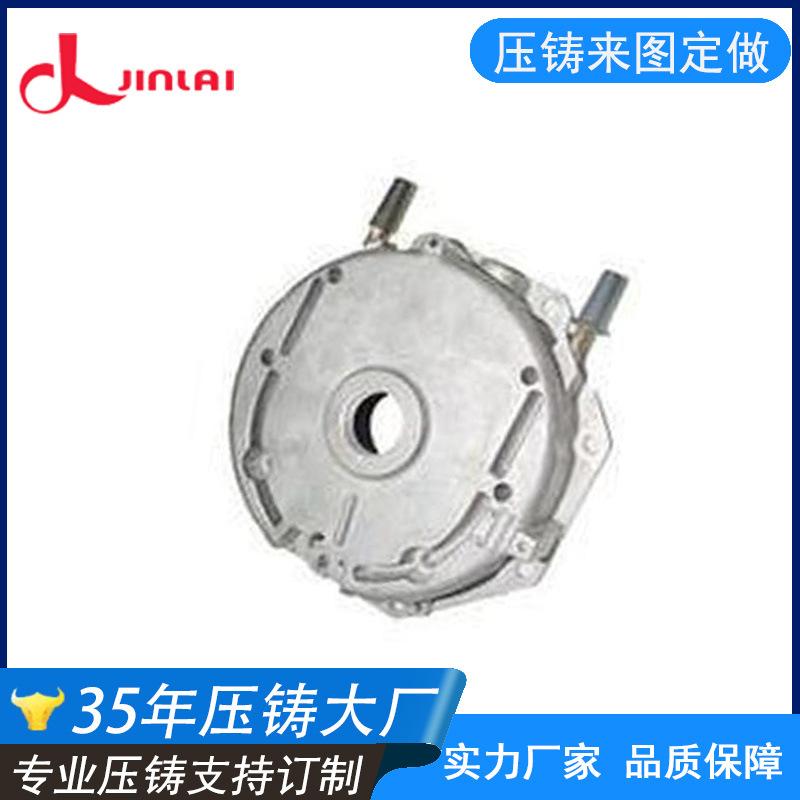
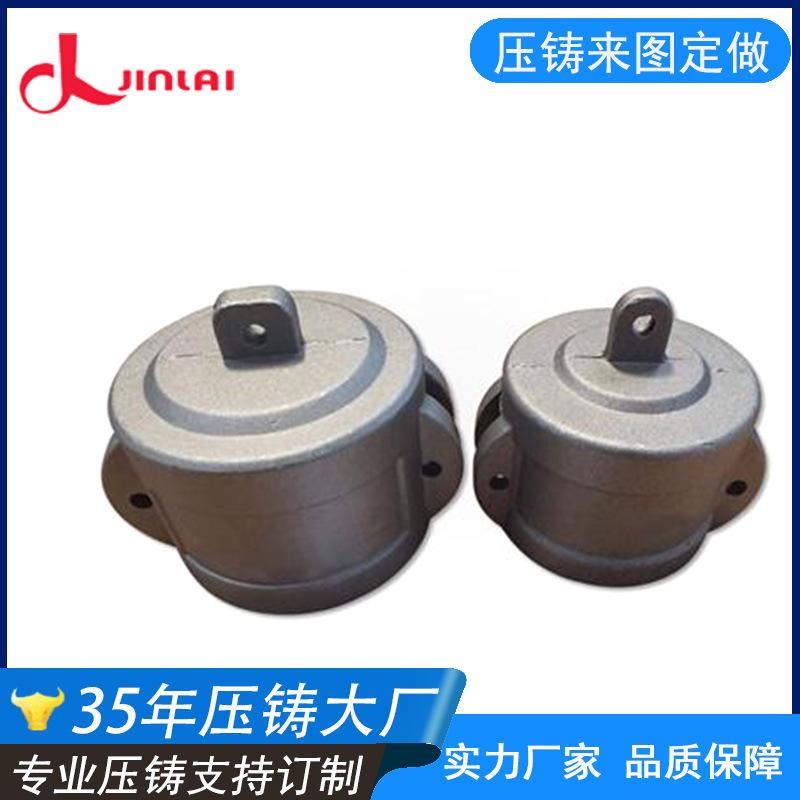

Fundição de liga de alumínio de alta densidade, produtos de fundição de metal por atacado, fabricantes de produtos de liga de alumínio para personalizar desenhos
A têmpera geral convencional dificilmente consegue atender aos altos requisitos de resistência ao desgaste superficial e tenacidade da matriz de forjamento.
O tratamento de reforço da superfície não só pode melhorar a resistência ao desgaste e outras propriedades da superfície da matriz de forjamento, mas também manter a matriz forte e resistente o suficiente, ao mesmo tempo em que evita que o metal fundido grude na matriz e sofra corrosão.
Isso é muito importante para melhorar o desempenho abrangente das matrizes de forjamento, economizar elementos de liga, reduzir significativamente os custos, aproveitar ao máximo o potencial dos materiais e fazer melhor uso de novos materiais.
Eficaz. A prática de produção mostra que o tratamento de reforço de superfície é uma medida importante para melhorar a qualidade das matrizes de forjamento e estender a vida útil das matrizes.
Os processos incluem: cementação, nitretação, nitrocarbonetação, boronização, cromização e aluminização. Pós-inspeção do tratamento térmico de matrizes de forjamento de liga de alumínio.
A inspeção de qualidade do pós-tratamento térmico geralmente inclui inspeção após têmpera, têmpera de superfície e revenimento. A deformação de têmpera deve ser inspecionada conforme necessário. Se a deformação exceder o valor especificado, ela deve ser endireitada novamente.
Os controladores de temperatura do molde são amplamente utilizados para controlar a temperatura do molde controlando a temperatura do fluido, a taxa de fluxo e outros parâmetros no controlador de temperatura do molde, aumentando assim a taxa de resfriamento e melhorando a eficiência da produção de peças forjadas.
Ele pode efetivamente reduzir o tempo de cristalização e solidificação de peças forjadas, melhorar a eficiência da produção de forjamento, reduzir a taxa de refugo e prolongar a vida útil da matriz.
(Quando a temperatura de fusão é muito alta) a reação entre o cadinho de ferro e o líquido de alumínio acelera, e o ferro na superfície do cadinho sofre uma reação de oxidação para produzir Fe2O3 e outros óxidos; o elemento ferro também reage com o líquido de alumínio para produzir
O composto FeZn13 (escória de alumínio) se dissolve em líquido de alumínio. Os elementos de alumínio e magnésio queimam, a oxidação do metal acelera, a queima aumenta e a escória de alumínio aumenta. A expansão térmica ocorre
A cabeça do martelo está presa. Mais ferro no cadinho de ferro fundido derrete na liga, e a reação entre alumínio e ferro acelera em altas temperaturas. A liga tem baixa fluidez, o que não é propício para a formação e afeta a qualidade da superfície dos forjados.
A fundição centralizada pode garantir a estabilidade da composição da liga. Alternativamente, o sistema automático de alimentação de metal fundido pode manter uma velocidade de alimentação estável, temperatura do líquido da liga e nível do líquido do pote de alumínio.
Ao adicionar materiais diretamente em uma panela de alumínio, é recomendável adicionar pequenos pedaços de lingotes de liga várias vezes em vez de adicionar um lingote inteiro de liga de uma vez, o que pode reduzir a mudança de temperatura causada pela adição de materiais.
1. Tem uma gravidade específica mais alta, parece mais pesado e tem uma textura melhor, além de ser mais forte que a moldagem por injeção de plástico.
2. Bom desempenho de forjamento, pode forjar formas complexas, peças de precisão de paredes finas e a superfície de fundição é lisa.
3. Não absorve ferro, não corrói a matriz nem gruda no molde durante a fusão e o forjamento.
4. Possui boas propriedades mecânicas à temperatura ambiente e resistência ao desgaste.
5. Baixo ponto de fusão, derretendo a 385℃, a liga de alumínio é mais fácil de formar do que a liga de alumínio. A casca feita pelo processo de forjamento de liga de alumínio tem uma textura de metal completa e pode ser feita de diferentes
Diferentes métodos de pulverização podem criar aparências diferentes.
6. Use pasta vermelha para polimento áspero e pasta branca para polimento brilhante, sem perder nenhum ponto e sem deixar marcas do molde em branco. A superfície está cheia, sem depressões, pontos convexos, furos ou pontos pretos.
7. Aplique cera com frequência, mas em pequenas quantidades, e não faça polimento vigoroso para evitar queimaduras de alta temperatura na superfície das peças forjadas, o que pode produzir pequenos furos densos.