Produtos similares
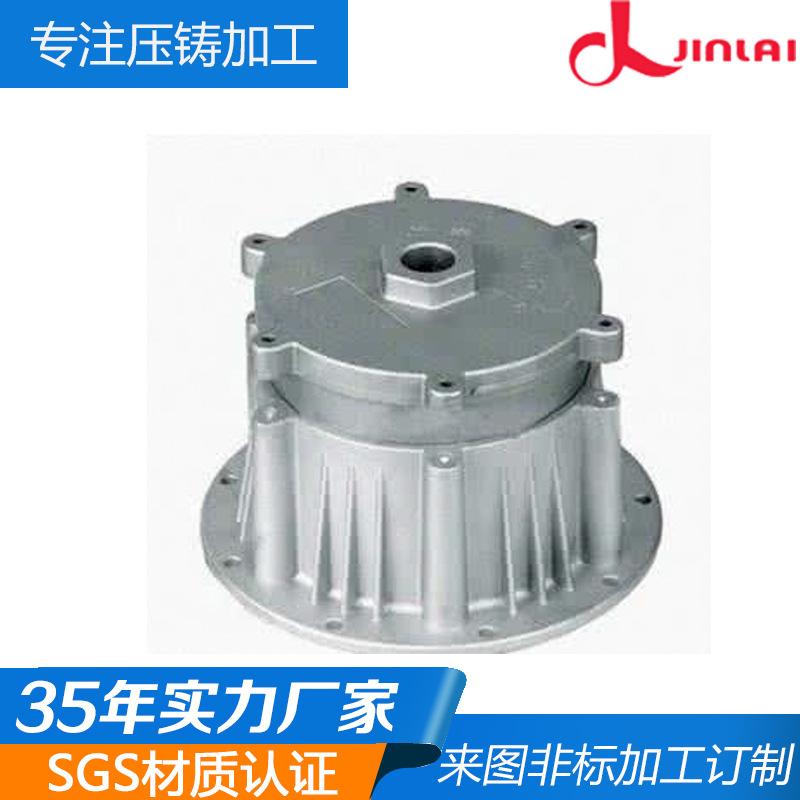
Fábrica de fundição sob pressão de hardware de Dongguan atacado alta qualidade liga de alumínio fundição sob pressão peças personalizadas para realizar processamento de abertura de molde por desenho
Quantidade
Correspondências exatas por um preço menor



Produtos similares a um preço mais baixo




ah
Precauções para molde de fundição sob pressão
1. A posição de instalação do molde de fundição sob pressão atende aos requisitos de projeto, e a distância entre o centro de força de expansão do molde e o centro da máquina de fundição sob pressão é minimizada tanto quanto possível, para que a força na barra da máquina de fundição sob pressão possa ser mais uniforme.
2. Verifique regularmente se os parafusos de elevação do molde, os furos dos parafusos e o equipamento de elevação estão intactos para garantir a segurança do pessoal, do equipamento e dos moldes durante a elevação.
3. Verifique regularmente o erro de força da barra grande da máquina de fundição sob pressão e ajuste-o se necessário.
4. Antes de instalar o molde, limpe completamente a superfície de instalação da máquina e a superfície de instalação do molde. Verifique se o comprimento da haste ejetora usada é apropriado, se todas as hastes ejetoras têm o mesmo comprimento e o número de hastes ejetoras usadas não deve ser menor que quatro, e elas devem ser colocadas nos furos especificados da haste ejetora.
Tente usar dispositivos de fixação gerais para fixar peças de trabalho e evite usar dispositivos de fixação especiais; sobreponha os dados de posicionamento das peças para reduzir erros de posicionamento.
Rota de processamento
A rota de processamento refere-se à trajetória e direção do movimento da ferramenta em relação à fundição sob pressão da liga de zinco durante o processamento da máquina-ferramenta CNC.
1. Os requisitos de precisão de usinagem e rugosidade da superfície devem ser garantidos;
2. A rota de processamento deve ser encurtada o máximo possível para reduzir o tempo de deslocamento da ferramenta em marcha lenta.
Pontos de instalação do equipamento
Atualmente, a conexão entre o mandril hidráulico e o cilindro de fixação hidráulica é obtida por uma haste de tração. Os pontos-chave da fixação do mandril hidráulico são os seguintes: primeiro use uma chave para remover a porca no cilindro hidráulico, remova o tubo de tração e puxe-o para fora da extremidade traseira do fuso, depois use uma chave para remover os parafusos de fixação do mandril para remover o mandril.