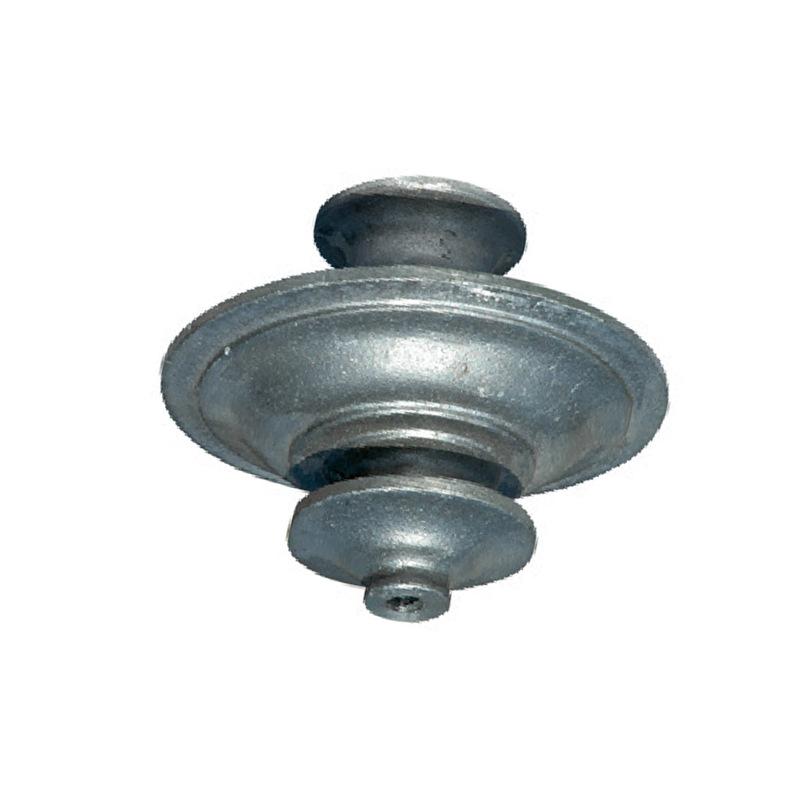
Fabricantes de alumínio fundido realizam processamento de peças de alumínio fundido sob pressão, peças de liga de alumínio de fundição de precisão, design de abertura de molde de fundição sob pressão, personalização
Quantidade
Correspondências exatas por um preço menor


Produtos similares a um preço mais baixo





ah
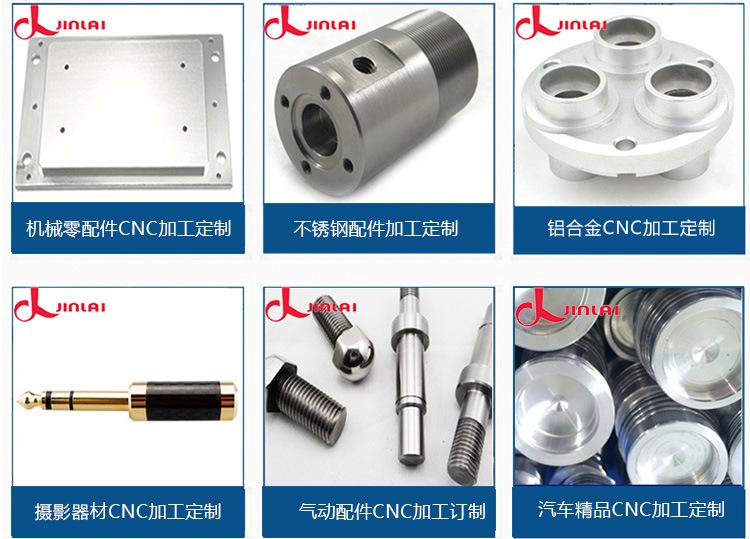
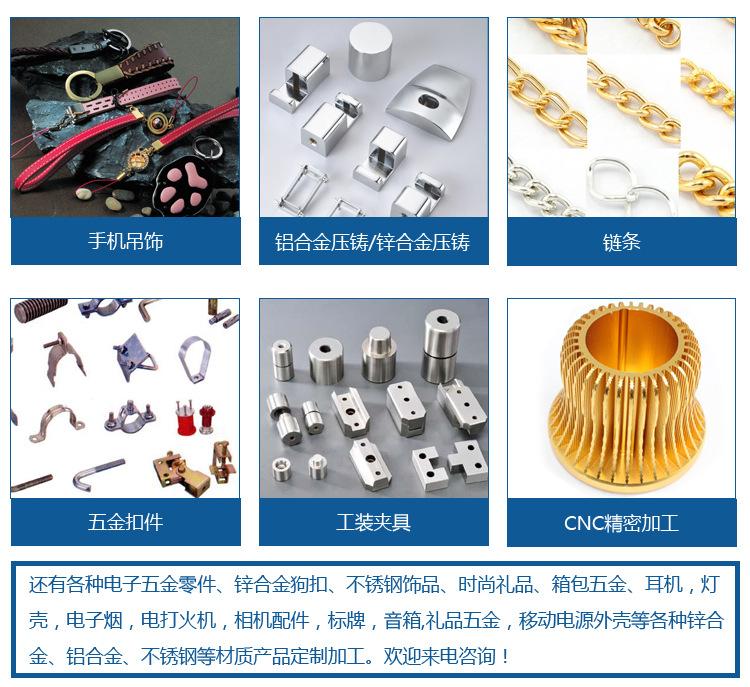
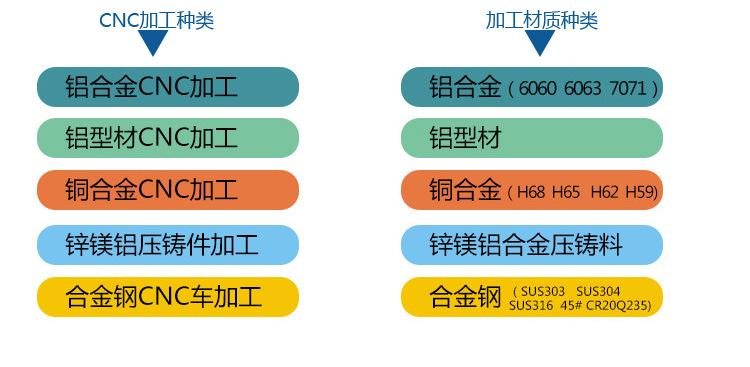
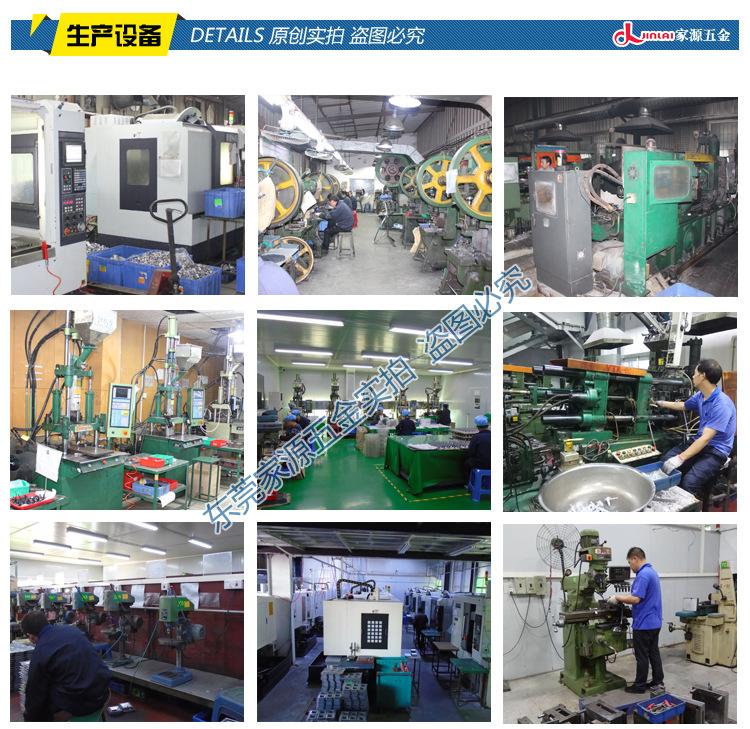
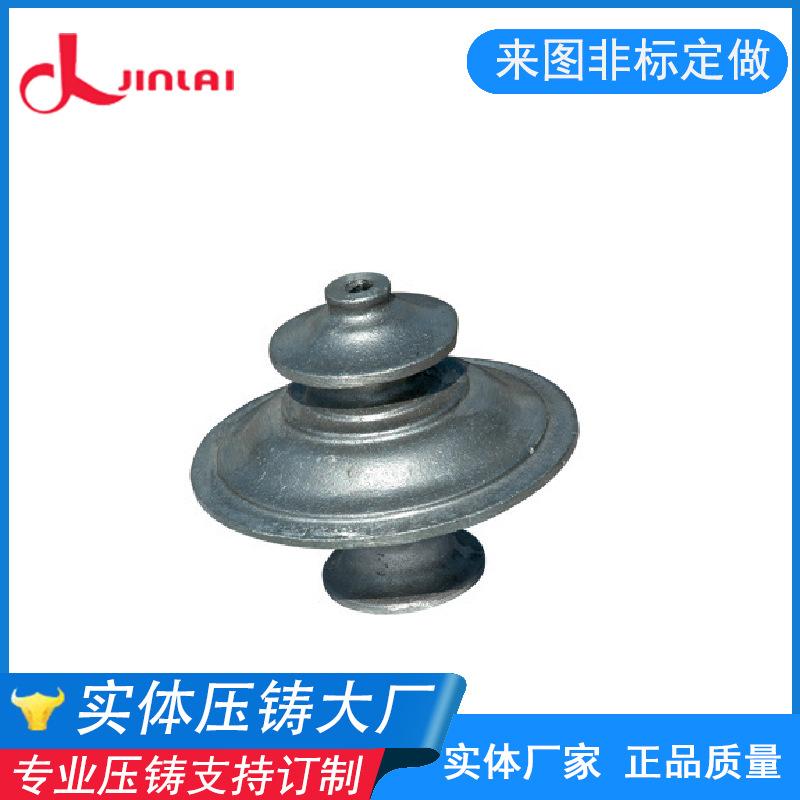
Quando os fabricantes de fundição de alumínio processam peças fundidas, quando a extremidade frontal do líquido da liga atinge a junção do portão interno e da peça, eles podem iniciar a injeção rápida para garantir que o enchimento seja concluído em um curto espaço de tempo e a aparência da fundição seja melhor. Para melhorar a densidade das peças fundidas de liga de alumínio, o tempo de início da injeção rápida é apropriadamente atrasado durante o processo de processamento para permitir que o líquido da liga mergulhe o portão interno, reduza a taxa de fluxo do líquido da liga na cavidade, evite turbulência e facilite a descarga do gás da cavidade. Ao aumentar apropriadamente a espessura do portão interno, os efeitos adversos causados pelo tempo de enchimento estendido também podem ser compensados.
Os fabricantes de fundição sob pressão de liga de alumínio também podem ajustar a direção do fluxo do portão, ajustar a posição e o tamanho da ranhura de transbordamento de acordo com a estrutura específica das peças e instalar plugues de exaustão em peças que não são fáceis de exaurir. Além disso, o controle razoável da composição da liga e a redução apropriada de componentes de liga de alta capacidade térmica também podem reduzir a contração de solidificação e melhorar a densidade. As fundições de liga de alumínio podem ter defeitos de superfície, que são divididos em nível 1, nível 2 e nível 3. As áreas de defeito desses três níveis não devem exceder 5%, 25% e 40% da área total, respectivamente. Em particular, a altura das rebarbas de malha e traços de fundições sob pressão de liga de alumínio não deve exceder 0,2 mm sem afetar a montagem e o uso; o desvio de superfície irregular causado pela influência de inserções de molde de fundição sob pressão e superfícies de separação não deve exceder o tamanho de tolerância correspondente; a profundidade da superfície do traço da haste de pressão côncava ou convexa deve ser de ± 0,2 mm.
Não deve haver depressões óbvias na superfície da fundição sob pressão, e os vincos devem ser uniformes e consistentes. Independentemente de ser limado plano ou não, o ângulo da superfície não deve exceder 10 graus. Após a formação, a fundição sob pressão de liga de alumínio deve ser ajustada para evitar deformação. Após o ajuste, não deve haver marcas de batida óbvias na superfície da fundição, e a planura da peça após o ajuste é de cerca de 0,2 mm. Os fabricantes de fundição de alumínio realizam o processamento de peças de alumínio fundido sob pressão, peças de liga de alumínio fundido de precisão, design de molde de fundição sob pressão e personalização, bem-vindo para nos ligar para consulta!