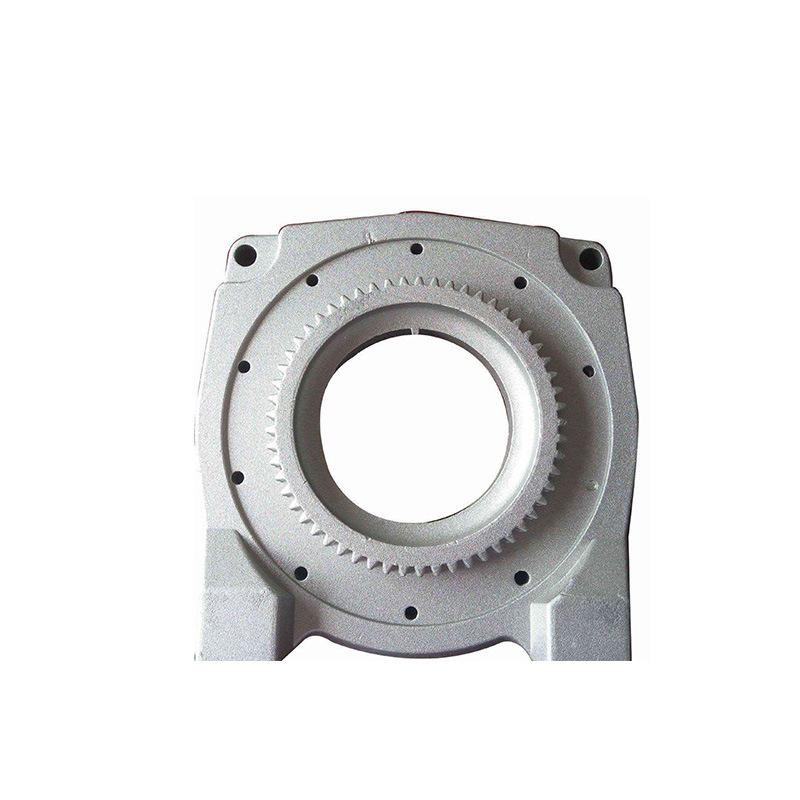
Produção e fornecimento profissional de fundição de liga de alumínio processamento de alumínio fundido bem-vindo ao pedido de peças de alumínio fundição sob pressão com fotos e amostras
Quantidade
Correspondências exatas por um preço menor






Produtos similares a um preço mais baixo



ah
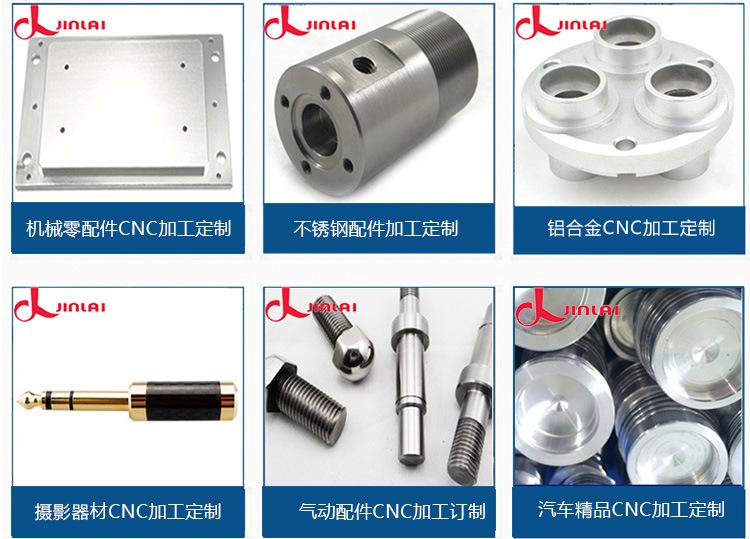
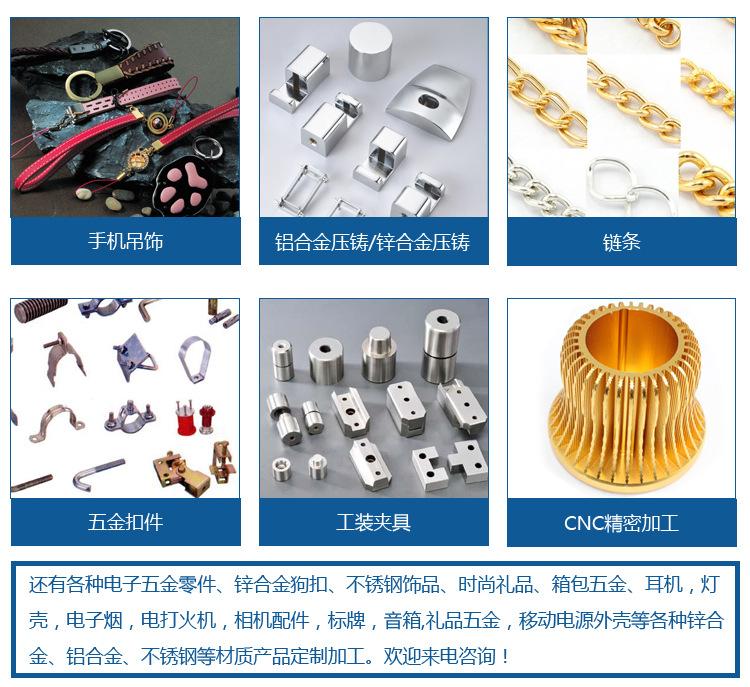
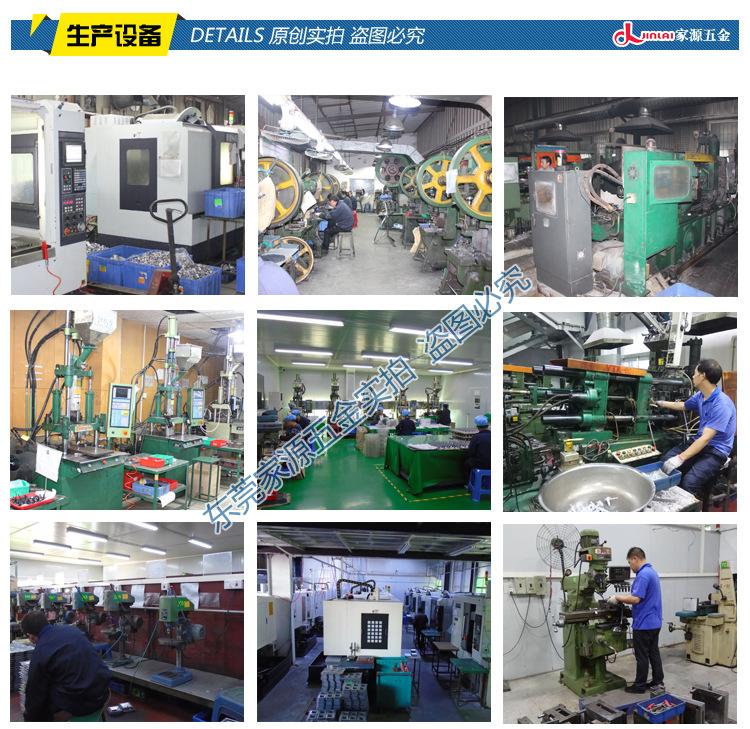
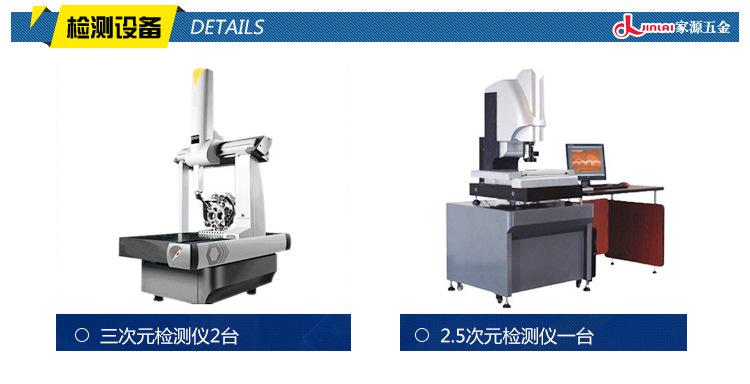


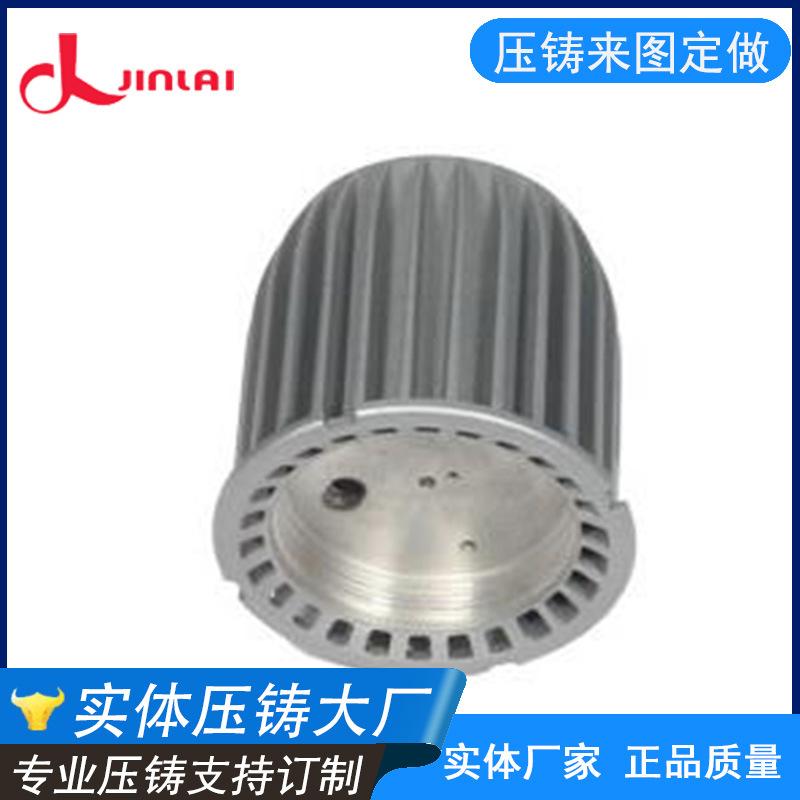
Especializada na produção e fornecimento de fundições de liga de alumínio e processamento de fundição de alumínio. Bem-vindo para enviar desenhos e amostras para encomendar peças de alumínio fundido.
Quais peças mecânicas as empresas de forjamento podem fabricar:
1: Molde de injeção
As características do processo de moldagem do molde de injeção são que a matéria-prima plástica é injetada no cilindro de aquecimento da máquina de injeção, o plástico fundido é aquecido, o parafuso ou êmbolo da máquina de injeção entra no molde através do bico e do sistema de vazamento do molde.
Cavidade do molde, pressão, resfriamento e solidificação da cavidade do molde de plástico da Canon.
Como o dispositivo de aquecimento e pressão pode ser usado em etapas, a moldagem por injeção pode não apenas moldar peças plásticas complexas, mas também produzir alta
Eficiência, produtos de alta qualidade. Portanto, a moldagem por injeção ocupa uma grande proporção na moldagem de plástico, e os moldes de injeção respondem por mais da metade dos moldes de plástico.
2. Transfira o molde
Modo de transferência, também conhecido como moldagem por injeção
Força ou molde de borracha, o processo de moldagem é caracterizado pela adição de matérias-primas plásticas pré-aquecidas na câmara de alimentação e, em seguida, a câmara de carga de pressão da coluna de matérias-primas plásticas, plástico derretido sob alta temperatura e alta pressão, através do vazamento do molde
O sistema entra na cavidade e então cura gradualmente por meio de reações químicas de reticulação.
4. Matriz de extrusão
As matrizes de extrusão podem produzir continuamente o mesmo plástico, como tubos de plástico, hastes, placas, etc. A pressão de aquecimento da extrusora
O dispositivo é o mesmo da máquina de moldagem por injeção. O plástico no estado fundido é continuamente formado pela cabeça da matriz, e a eficiência da produção é muito alta. Essas áreas geralmente são lugares que o tratamento de superfície ou lubrificantes de molde não conseguem alcançar. Portanto
Seu estado de superfície, distribuição de temperatura e condições de pressão são diferentes daqueles de outros lugares.
Normalmente, a liga de fundição sob pressão tem uma temperatura mais baixa após atingir essas áreas, e sua fluidez piora, por isso é fácil solidificar primeiro. A liga semissólida quente tem um tempo de contato mais longo com a superfície do molde, e o molde aqui
O estado da superfície em si não é muito ideal, e as peças da liga são usadas como ânodos para formar uma película de óxido em sua superfície por meio da eletrólise.
1. A superfície de separação deve estar bem alinhada e não deve ocorrer vazamento de água;
2. A rugosidade da cavidade e do canal deve atender aos requisitos técnicos, não devendo apresentar marcas de usinagem ou marcas de usinagem elétrica;
3. A folga entre o pino ejetor, o controle deslizante e o poste guia deve ser razoável;