Fabricantes fornecem Fundição de Precisão Shell usinagem de fundição sob pressão alta qualidade máquinas peça de trabalho de metal fundição sob pressão não padronizado personalizado
Quantidade
Correspondências exatas por um preço menor




Produtos similares a um preço mais baixo









ah
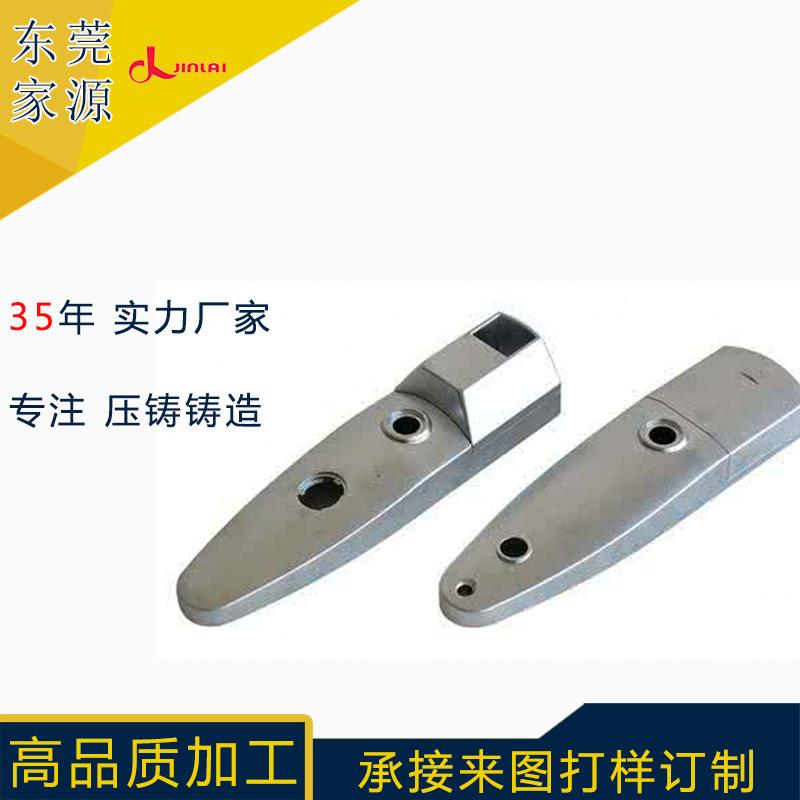

Durante o processo de produção de fundição sob pressão, se o gás na cavidade não puder ser descarregado normalmente e sua pressão atingir um certo nível, ele invadirá o metal fundido e formará poros na fundição. Esses poros são poros invasivos.
Existem duas maneiras de resolver o problema de poros invasivos. Uma é reduzir a quantidade de gás emitida pelo material de moldagem. A outra é tomar medidas de processo apropriadas para fazer o gás escapar mais facilmente, mantendo a quantidade de gás emitida inalterada, evitando assim que o gás invada o metal fundido e, assim, evitando a ocorrência de defeitos nos poros.
Quando a compactação é razoável, o molde de areia não será danificado durante o torneamento e o transporte, pode suportar o impacto do metal fundido durante o vazamento e pode descarregar rapidamente o gás para evitar defeitos de porosidade na fundição.
Para todo o molde com um molde superior plano, o gás na cavidade do molde pode ser descarregado através da abertura da superfície de separação durante o vazamento, e não há necessidade de configurar furos de ar abertos especiais. Alguns furos de ar escuros podem ser perfurados na área acima da fundição no molde superior para descarregar o gás gerado na areia de moldagem devido à alta temperatura do metal fundido.
Quando um riser for colocado no molde superior para compensação de contração, se isso não afetar o efeito de compensação de contração, tente colocar o riser no ponto alto da cavidade para facilitar a remoção e exaustão da escória.
Quando a superfície superior da cavidade for um plano relativamente grande, tente adotar um vazamento inclinado, coloque a saída de gás aberta ou o riser em um ponto alto e, quando o metal fundido for despejado e o nível do líquido na cavidade subir, o gás e a escória serão levados para o ponto alto da cavidade e descarregados suavemente da saída de gás aberta ou do riser.
Algumas medidas para empresas de fundição sob pressão lidarem com poros
Ao fazer um núcleo pequeno com um formato simples, geralmente é necessário perfurar um orifício de ar no centro do núcleo para facilitar a descarga de gás no núcleo.
Durante o vazamento, o gás gerado no núcleo de areia é descarregado para a cabeça do núcleo através do orifício de ventilação do núcleo e deve ser capaz de ser descarregado suavemente para fora do molde. Se não for descarregado suavemente, ele ainda entrará na cavidade do molde através da abertura da cabeça do núcleo, causando defeitos de poros na fundição. Portanto, um duto de ar deve ser definido na posição correspondente do orifício de ventilação do núcleo no assento da cabeça do núcleo para garantir que o gás no núcleo de areia possa ser descarregado suavemente para fora do molde. Ao formular as medidas de exaustão para a cabeça do núcleo, um fator que não pode ser ignorado é: preste atenção ao fato de que durante o vazamento, o metal fundido entra no duto de ar do núcleo de areia através da abertura entre a cabeça do núcleo e o assento da cabeça do núcleo, e o duto de ar é selado, de modo que o gás no núcleo de areia não pode ser descarregado.
Uma saída de ar aberta deve ser colocada em uma posição alta acima da cavidade, e a área total da seção transversal da saída de ar deve ser maior ou igual à área total da seção transversal da comporta interna para garantir a descarga desobstruída de gás na cavidade.
Projete corretamente o sistema de vazamento, o formato e o tamanho do copo de vazamento e evite projetar uma comporta externa circular ou um copo de vazamento circular, pois esse tipo de comporta gerará vórtices. Deve haver uma cavidade de comporta sob o canal, e o design do canal transversal deve evitar curvas fechadas. O metal fundido deve ser garantido para preencher a cavidade suavemente e sem impacto, e o fenômeno de sucção de ar e entrada de ar no sistema de vazamento deve ser eliminado. Ao despejar, a boca da concha deve estar o mais próximo ou alinhada possível com o copo de vazamento, e deve-se prestar atenção ao controle do tamanho do fluxo do líquido de vazamento, para que o metal fundido não respingue, quebre ou tenha corrente parasita.
Especialmente na produção de grandes peças fundidas, tomar medidas específicas de processo, projetar razoavelmente o sistema de vazamento e acender em tempo hábil durante o processo de vazamento, etc., evitará a ocorrência de poros invasivos e garantirá a integridade das peças fundidas.