Produtos similares
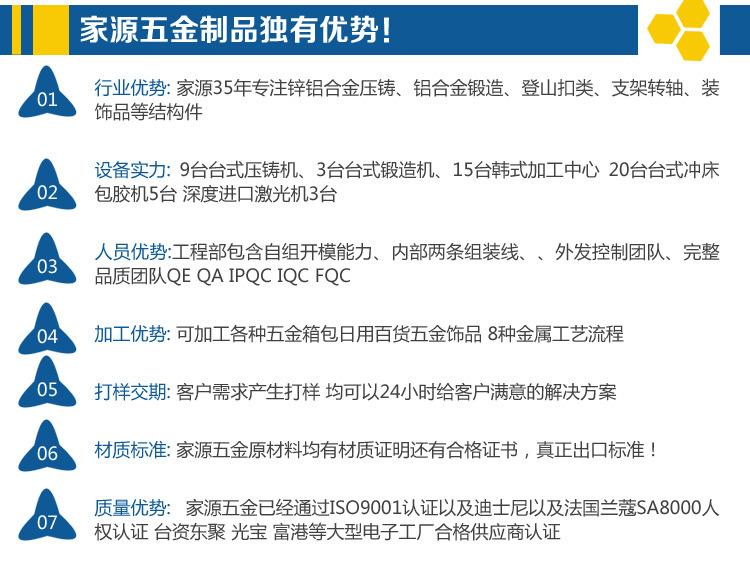
Dongguan Fundição sob Pressão de Zinco Liga de Zinco de Alta Resistência Fundição sob Pressão Molde para Peças Automotivas Usinagem de Precisão de Fundição sob Pressão
Quantidade
Correspondências exatas por um preço menor



Produtos similares a um preço mais baixo


ah
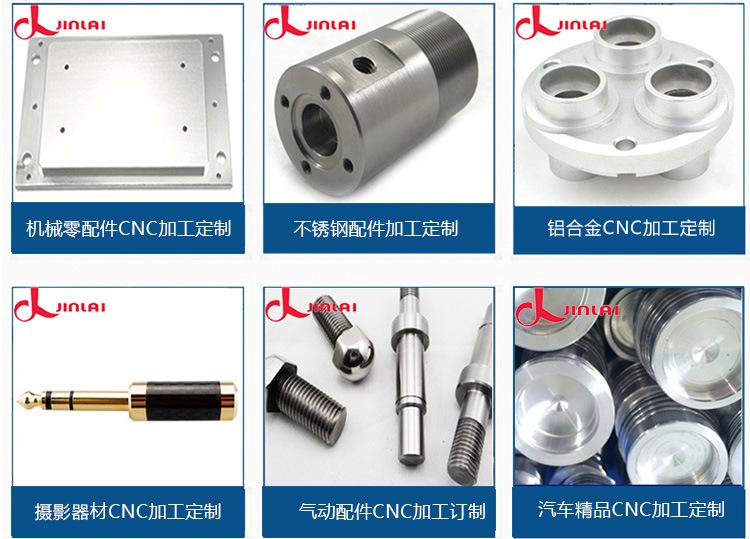
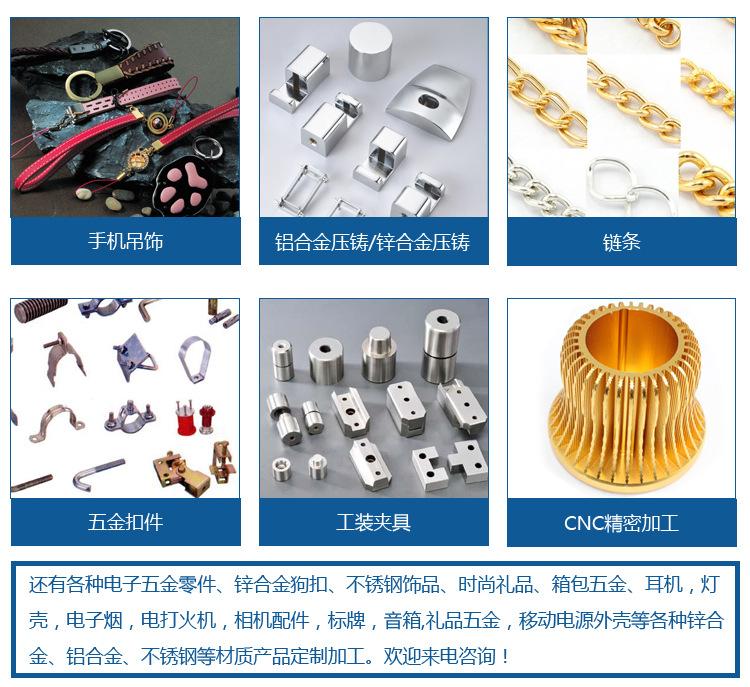
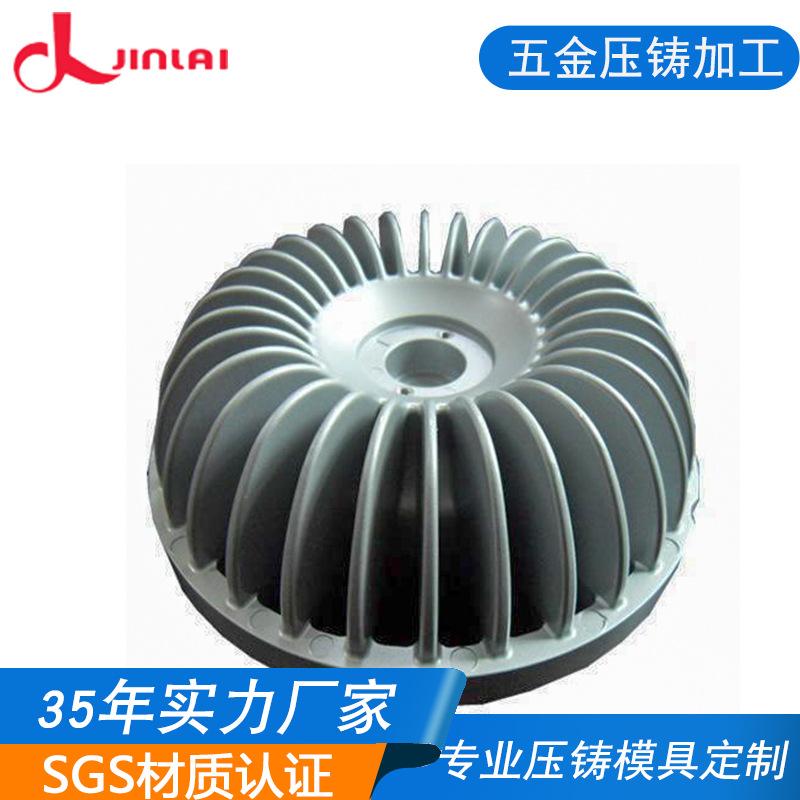
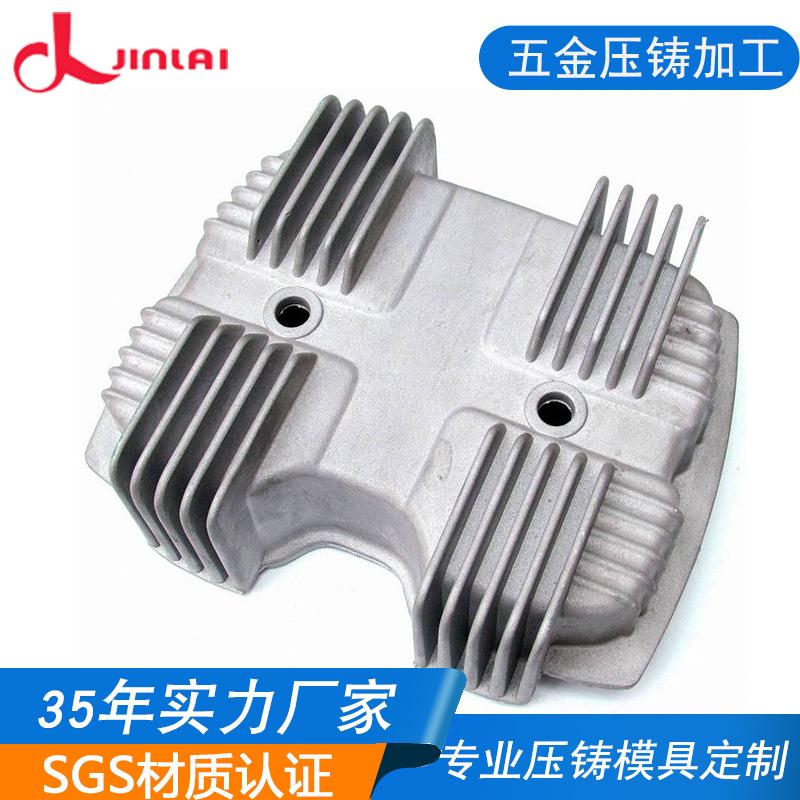
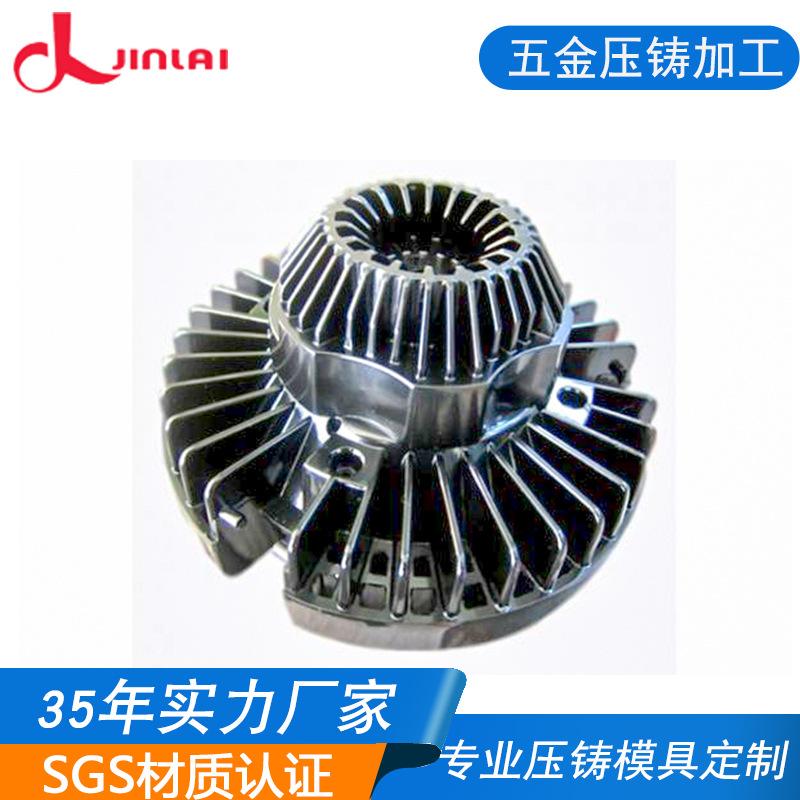
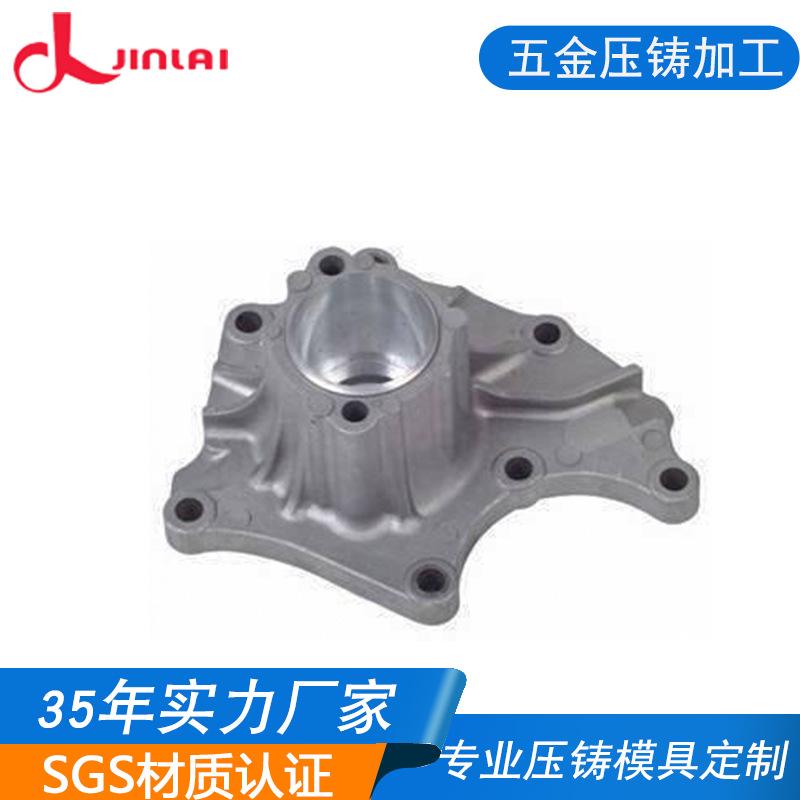
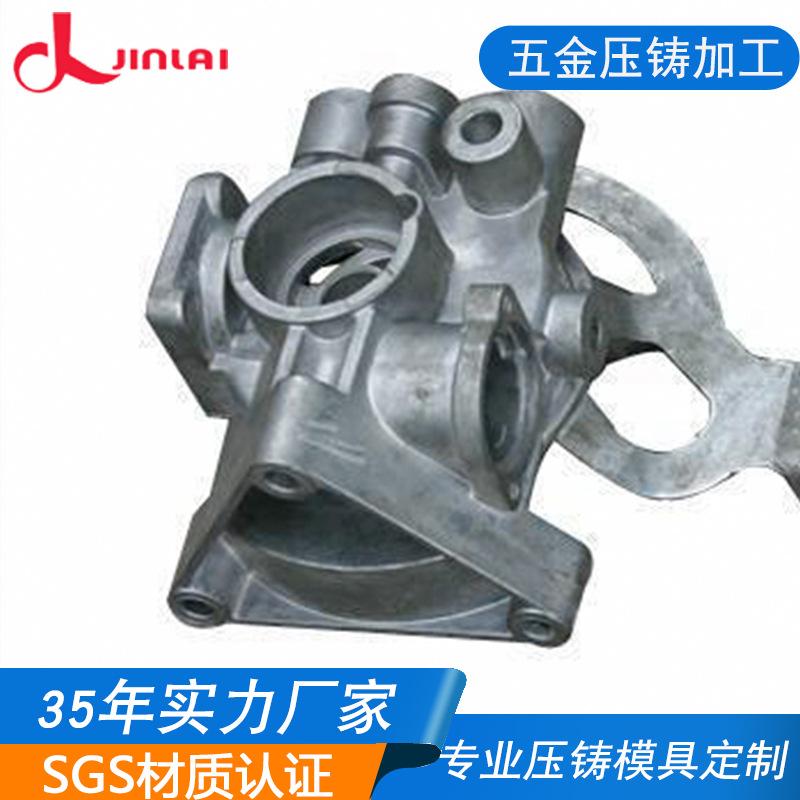
Fundição sob pressão de zinco fundição sob pressão de liga de zinco de alta resistência molde de peças automotivas fundição sob pressão de precisão fábrica de processamento
A qualidade das peças fundidas sob pressão inclui a qualidade da aparência, qualidade inerente e qualidade de uso. A qualidade da aparência se refere à rugosidade, qualidade da superfície, tolerância de tamanho, tolerância de posição e desvio de qualidade da superfície da fundição;
A qualidade interna refere-se aos ingredientes químicos, às propriedades físicas e mecânicas da fundição, ao tecido da fase dourada e aos furos no interior da fundição, aos objetos mistos e às rachaduras; a qualidade do uso refere-se a
Vários requisitos de uso e propriedades de trabalho, como resistência ao desgaste, resistência à corrosão, capacidade de corte, soldagem, etc.
Durante o processo de produção de fundição sob pressão de liga de alumínio, ocorreu um fenômeno adesivo ou pegajoso severo na parte de vazamento do molde de liga de alumínio. A liga de alumínio é aderida à parede ao redor da porta.
Essa situação parece mais com o novo molde.
Muitos, como configurações irracionais de parâmetros de processo, projeto de molde irracional, rigidez ou rugosidade da superfície do molde, etc.
Ajuste dos parâmetros do processo de fundição sob pressão: A configuração dos parâmetros do processo no impacto dos moldes de colagem também é muito grande, como pressão e velocidade, temperatura de vazamento da água da liga, temperatura do molde, etc., portanto, de acordo com
A estrutura e os requisitos de uso das peças fundidas são calculados para calcular parâmetros de processo razoáveis.
(1) O fluxo de pressão de metal com alto ajuste de pressão e velocidade aumentará a ligação de ligas e moldes. Pressão e velocidade são dois fatores que se complementam e se restringem.
A pressão de fundição sob pressão e a velocidade de enchimento devem ser ajustadas continuamente. (2) Controle da temperatura do molde de liga de alumínio: Quanto maior a temperatura do molde, mais fácil é produzir a colagem do molde.
Podemos usar um termômetro infravermelho para detectar as partes aderentes do molde e controlar a temperatura do molde entre 150℃~220℃ para fazer com que o molde atinja o equilíbrio térmico.
O requisito é definir a temperatura entre 610℃~680℃ para reduzir a formação de mofo grudado.
(3) Aderência do molde no portão: Melhore o canal do molde. A alta velocidade do portão aumenta a temperatura local do molde onde o fluxo de metal impacta a parede do molde, o que acelera a formação de aderência do molde.
Considerando a redução da velocidade do canal, aumentamos a área da seção transversal do canal e ajustamos a velocidade de injeção para reduzir a velocidade do canal e reduzir a formação de aderência do molde.
O uso do agente de demise: O agente de deserto ajuda a reduzir a adesão, e um bom agente de moldagem precisa ser usado. Um agente de desemparelhamento pode formar uma camada de membrana protetora entre a fundição e o molde.
Para evitar a adesão do molde.
Como resultado, ele evapora rapidamente e não consegue aderir à superfície do molde. A temperatura ideal para o agente de liberação formar uma película protetora na superfície do molde é de 200℃~250℃.
Métodos de tratamento podem evitar a ocorrência de aderência de mofo. Materiais especiais com pontos de fusão mais altos devem ser usados para tratar a superfície do molde para evitar aderência no local onde a aderência ocorre na superfície do molde.
A posição do molde usa vários materiais para evitar que o molde grude para tratar a superfície do molde, aumentar a dureza do material da superfície do molde em altas temperaturas e reduzir a atividade da superfície do molde para evitar
Colagem de mofo e outros métodos.