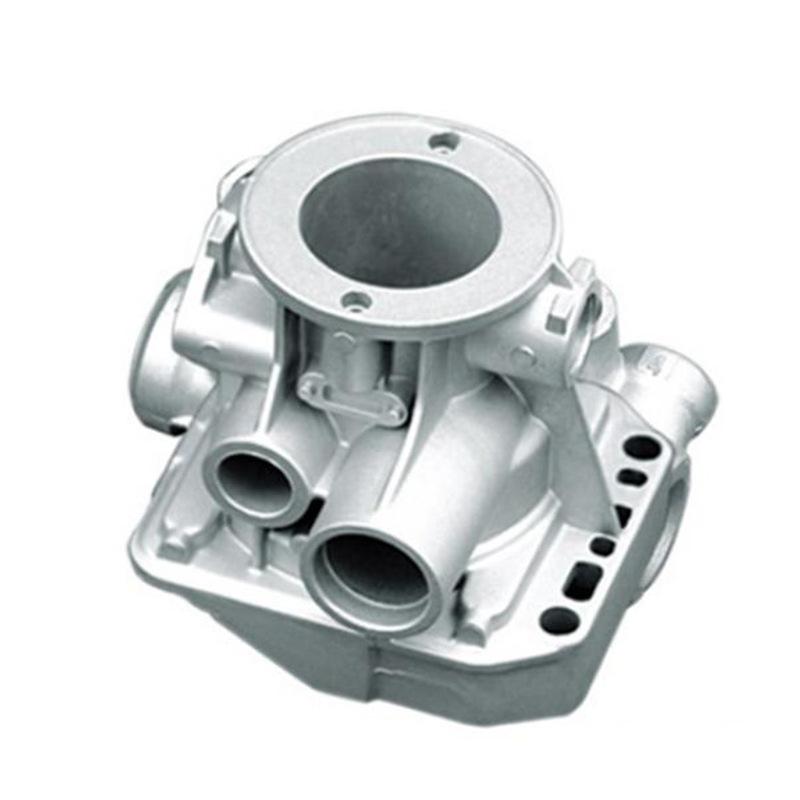
Fabricante de peças fundidas de metal de alumínio Dongguan liga de alumínio grandes acessórios de hardware mecânico usinagem de precisão personalizado
Quantidade
Correspondências exatas por um preço menor



Produtos similares a um preço mais baixo


ah
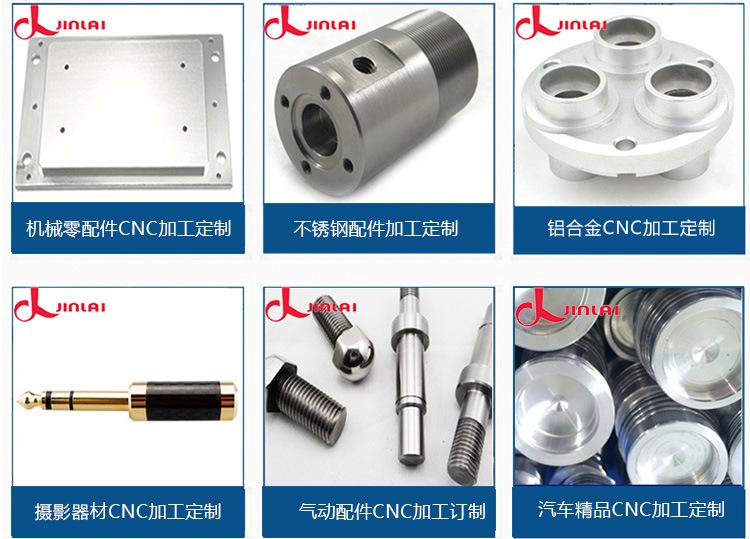
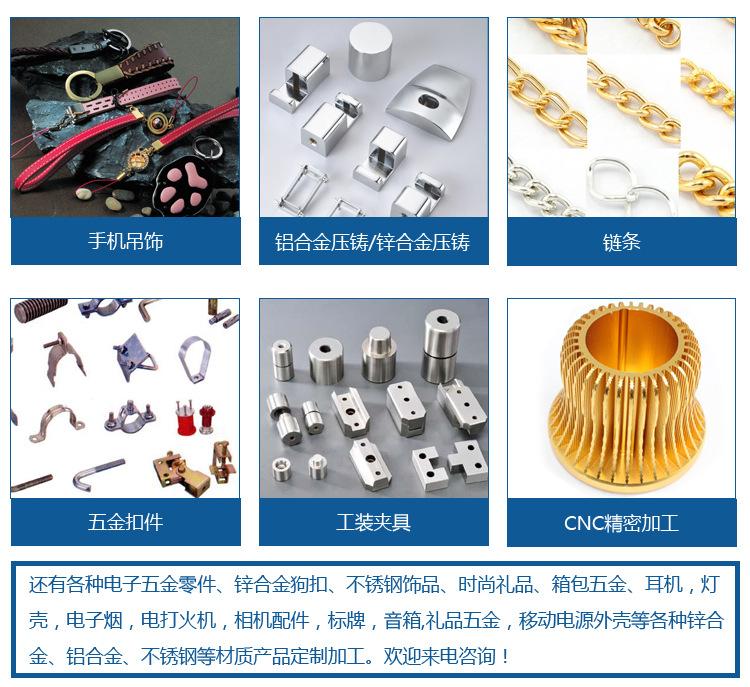
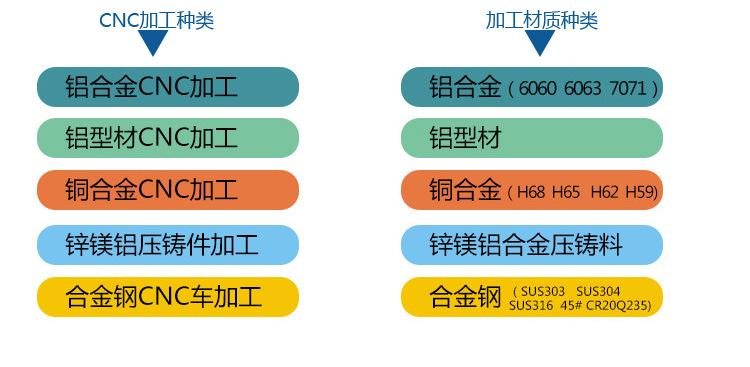
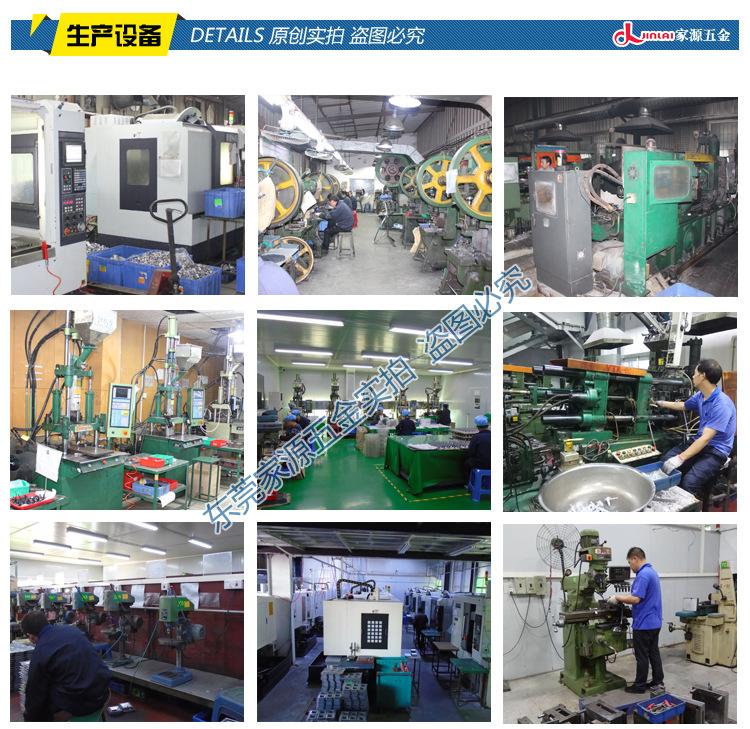
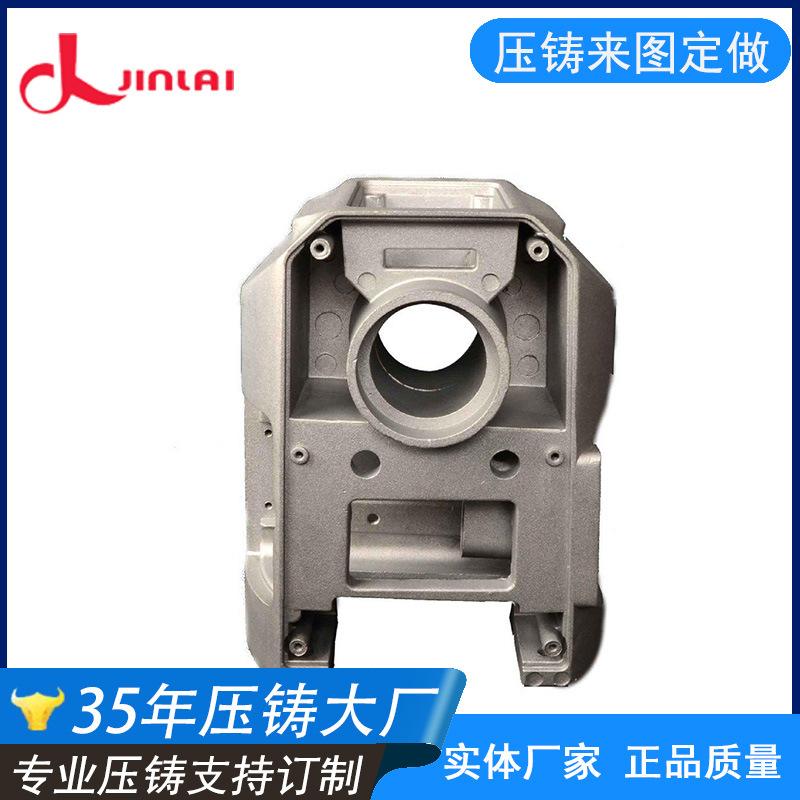
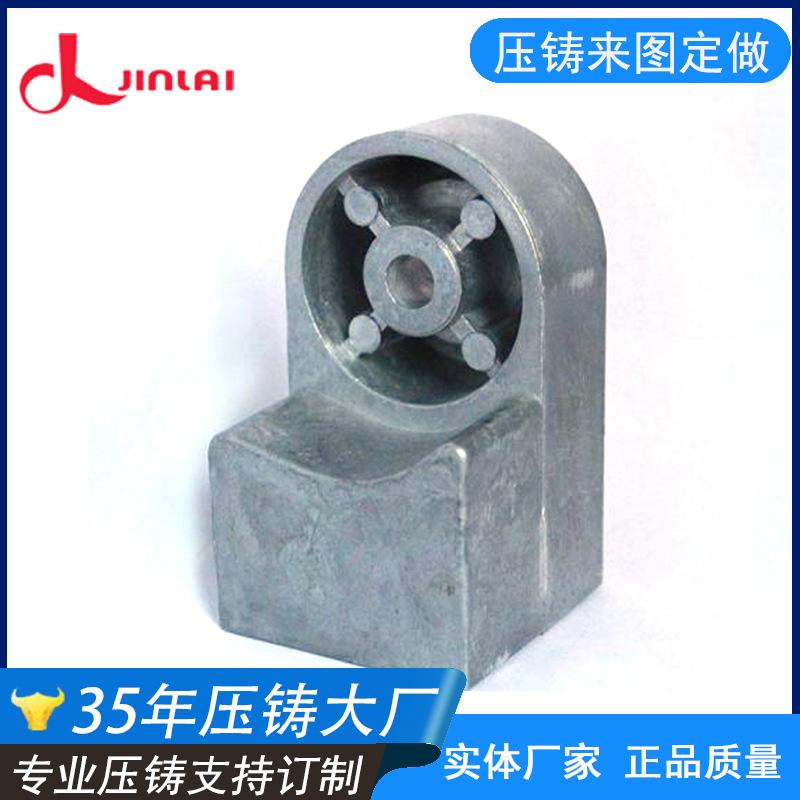

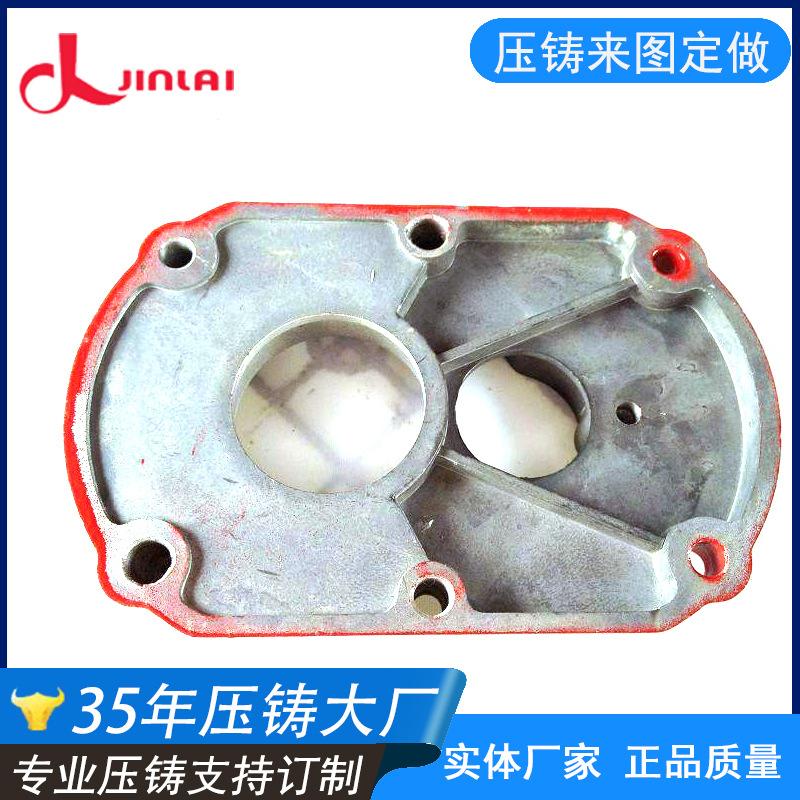
Dongguan fundição de metal peças de liga de alumínio molde de design prova produção em massa suporte acessórios de alumínio molde
O molde é um dos três fatores essenciais na produção de fundição sob pressão de liga de alumínio. A qualidade do molde afeta diretamente a vida útil do molde, a eficiência da produção e a qualidade do produto, e está relacionada ao custo da fundição sob pressão.
Para as oficinas de fundição sob pressão, uma boa manutenção e cuidado dos moldes é uma forte garantia para o bom andamento da produção normal, o que favorece a estabilidade da qualidade do produto e reduz os custos invisíveis.
De acordo com os problemas encontrados na produção real, discutimos os seguintes pontos aos quais deve ser dada atenção especial durante o uso de moldes de fundição sob pressão de liga de alumínio:
(1) Uso do sistema de resfriamento do molde. Quando a água de resfriamento do molde é usada corretamente, ela não só pode estender a vida útil do molde, mas também melhorar a eficiência da produção.
A importância dos tubos de água de resfriamento é ignorada e os operadores tentam evitar problemas. É muito trabalhoso conectá-los para frente e para trás, então eles não conectam os tubos de água de resfriamento. Algumas empresas até personalizam moldes para economizar custos.
Não use água de resfriamento, o que causará consequências sérias. O material do molde é geralmente feito de aço de molde especial por meio de vários tratamentos. Mesmo o melhor aço de molde tem seu próprio uso.
O limite de uso foi medido em mais de 400 graus. Quando a temperatura é resfriada pelo agente de liberação, rachaduras provavelmente aparecerão, e os produtos também são propensos à deformação.
No caso de utilização de água de resfriamento do molde, o uso de agente desmoldante pode ser bastante reduzido, de modo que o operador não precisará utilizar o agente desmoldante para diminuir a temperatura do molde.
Os benefícios são que ele efetivamente estende a vida útil do molde, economiza o ciclo de fundição sob pressão, melhora a qualidade do produto, reduz a ocorrência de aderência do molde, rasgo e aderência do alumínio e reduz o uso de agentes de liberação do molde. Também pode reduzir
O superaquecimento do molde causa a perda do pino ejetor e do macho.
(2) O molde deve ser pré-aquecido no início da produção para evitar que o molde frio encontre repentinamente o líquido metálico quente e cause rachaduras. Moldes mais complexos podem ser usados
Maçarico, gás liquefeito e um controlador de temperatura de molde se as condições permitirem. Moldes mais simples podem ser pré-aquecidos usando injeção lenta.
(3) A limpeza da superfície de separação do molde é muito problemática e fácil de ignorar. Não importa o quão bom especialista em reparo de molde você seja, a possibilidade de reparo completo é muito pequena.
As consequências do vazamento de alumínio não apenas aumentam o custo da fundição sob pressão, mas também tornam a qualidade do produto instável, especialmente a qualidade interna, e aumentam a dificuldade de determinar os parâmetros do processo.
, a taxa qualificada cairá muito e, da perspectiva da segurança, a chance de acidentes de trabalho aumentará. Ao trocar de turno, o operador deve limpar completamente a superfície de separação do molde com querosene, o que não só
Ele pode evitar que o molde seja espremido e danificado e, após a limpeza, as ranhuras de exaustão no molde que estão bloqueadas pelos resíduos do agente de liberação ou outra sujeira podem ser abertas, o que é benéfico para a cavidade durante o processo de injeção.
A exaustão do gás melhora a qualidade do produto. É aconselhável limpar a superfície de separação duas vezes em um turno. Deixe os funcionários desenvolverem um bom hábito.