O texto nas imagens pode ser traduzido
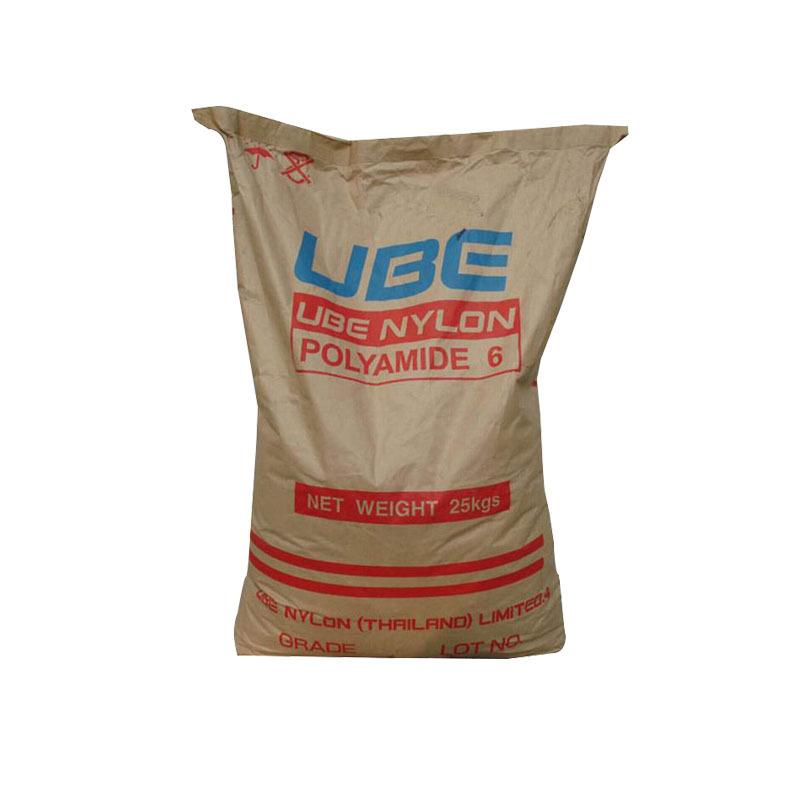
1013b Japão Ube PA6 grau de injeção retardador de chama sem halogênio resistente a altas temperaturas nylon 6 reforçado resistente a produtos químicos PA6 1013b
Certificação necessária
110 dias
Mín. R$ 250.955 (947 un.)
Produto 5.0
Fornecedor 4.5
Quantidade
Standard material*injection grade*1.14*none*150*v-2*2.5%
Produtos similares a um preço mais baixo



Especificações do produto
Origem
Japan
País de origem
Japan
Nível de recursos
Flame retardant grade
Nível de uso
General grade
Marca
Ube, japan
Especificações e modelos
Standard material*injection grade*1.14*none*150*v-2*2.5%
Origem
Japan
País de origem
Japan
Nível de recursos
Flame retardant grade
Nível de uso
General grade
Marca
Ube, japan
Especificações e modelos
Standard material*injection grade*1.14*none*150*v-2*2.5%
Origem
Japan
País de origem
Japan
Nível de recursos
Flame retardant grade
Nível de uso
General grade
Marca
Ube, japan
Especificações e modelos
Standard material*injection grade*1.14*none*150*v-2*2.5%
Detalhes do produto
O texto nas imagens pode ser traduzido
|
PA6 também conhecido como Nylon 6É uma partícula branca leitosa translúcida ou opaca com as características de termoplasticidade, peso leve, boa tenacidade, resistência química e durabilidade. É geralmente usada em peças automotivas, peças mecânicas, produtos eletrônicos e elétricos, acessórios de engenharia e outros produtos.
Faixa de aplicação PA6
É amplamente utilizado na produção industrial para fabricar rolamentos, engrenagens circulares, cames, engrenagens cônicas, vários rolos, polias, impulsores de bombas, pás de ventiladores, engrenagens sem-fim,
Hélices, parafusos, porcas, juntas, vedações de alta pressão, vedações resistentes a óleo, recipientes resistentes a óleo, carcaças, mangueiras, bainhas de cabos, tesouras
Mangas de polias, corrediças de plaina, sedes de válvulas de distribuição eletromagnética, equipamentos de envelhecimento a frio, camisas, gaiolas de rolamentos, vários oleodutos em carros e tratores,
Pistões, cordas, correias de transmissão, materiais de neblina zero para máquinas têxteis e equipamentos industriais, bem como necessidades diárias e filmes de embalagem, etc.
PA6
Tecnologia de processamento
PA6Tratamento de secagem:
porquePA6É fácil absorver umidade, então atenção especial deve ser dada à secagem antes do processamento. Se o material for fornecido em embalagem à prova d'água, é fácil absorver umidade.
O recipiente deve ser mantido hermético. Se a umidade for maior que 0,2%, recomenda-se secar em ar quente acima de 80°C por 16 horas.
Caso a superfície fique exposta por mais de 8 horas, recomenda-se realizar a secagem a vácuo a 105°C por mais de 8 horas.
PA6Temperatura de fusão:
230-280℃, 250-280℃ para variedades reforçadas.
PA6Temperatura do molde:
80-90℃, a temperatura do molde afeta significativamente a cristalinidade, e a cristalinidade afeta as propriedades mecânicas das peças plásticas. Cristalização para componentes estruturais
A temperatura do molde é muito importante, então a temperatura recomendada do molde é de 80-90℃. Para peças plásticas de parede fina com processo longo, também é recomendado usar uma temperatura de molde mais alta.
A alta temperatura do molde pode melhorar a resistência e a rigidez das peças plásticas, mas reduz a tenacidade. Se a espessura da parede for maior que 3 mm, é recomendado usar uma temperatura baixa de 20-40℃
Molde: Para materiais reforçados com fibra de vidro, a temperatura do molde deve ser superior a 80°C.
PA6Pressão de injeção:
Geralmente entre 750-1250bar (dependendo do material e do design do produto)
PA6Velocidade de injeção:
Alta velocidade (ligeiramente menor para materiais reforçados)
PA6Corredores e portões:
O tempo de solidificação do PA6 é muito curto, então a localização do gate é muito importante. O diâmetro do gate não deve ser menor que 0,5*T (onde T é a espessura da parte plástica).
Se for utilizado um canal quente, o tamanho da comporta deverá ser menor do que se fosse utilizado um canal convencional, porque o canal quente pode ajudar a evitar que o material se solidifique prematuramente.
O diâmetro mínimo da comporta deve ser de 0,75 mm.
Tabela de dados de contração do PA6
Abreviação em inglês Abreviação em chinês Especificação Gravidade específica Taxa de encolhimento %
PA Poliamida (Nylon) PA66 1,13-1,15 0,8-1,5 PA Poliamida (Nylon) PA66GF30 1,38 0,5 PA Poliamida (Nylon) PA6 1,12-1,14 0,8-1,5 PA Poliamida (Nylon) PA6GF30 1,35-1,42 0,4-0,6 PA Poliamida (Nylon) PA66/PA6 1,08-1,14 0,5-1,5 PA Poliamida (Nylon) PA6/PA12 1,06-1,08 1,1 PA Poliamida (Nylon) PA6/PA12GF30 1,31-1,38 0,3 PA Poliamida (Nylon) PA6/PA9 1,08-1,1 1-1,5 PA Poliamida (Nylon) PA6/PA10 1,07-1,09 1,2 PA Poliamida (Nylon) PA6/PA10GF30 1,31-1,38 0,4
|
|


Total