Produtos similares
Ferramenta de fresagem e limpeza de fundo de grau profissional 6mm, ferramenta de fresagem de fundo de tampo de mesa com chanfro, ferramenta de fresa de máquina de aparar, ferramenta de máquina de gravação
Variantes
Correspondências exatas por um preço menor

Produtos similares a um preço mais baixo
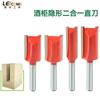

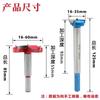
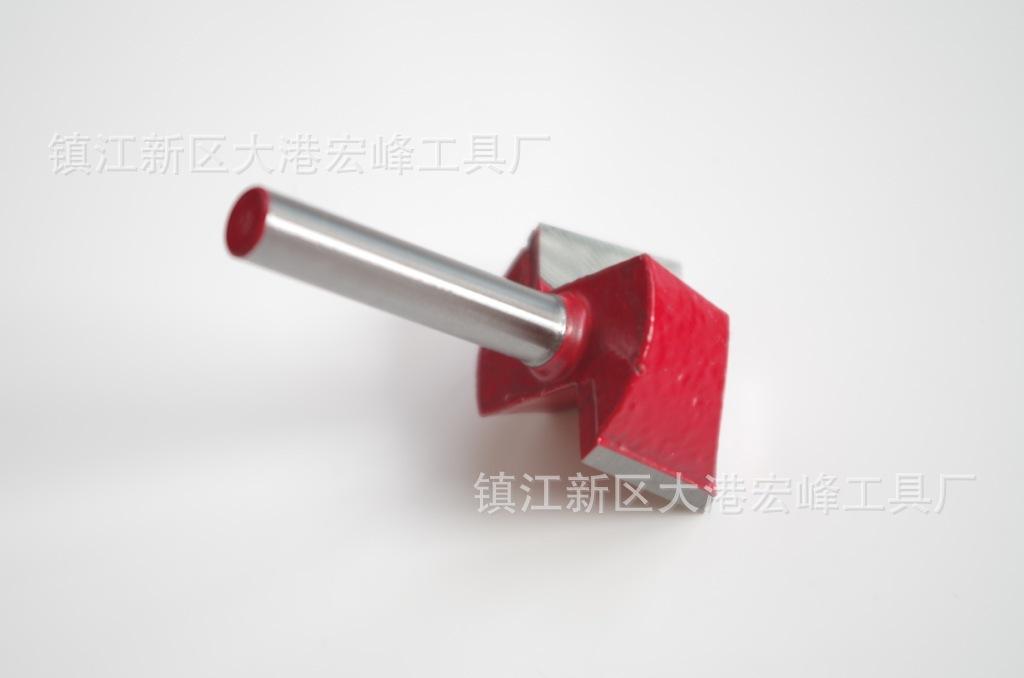
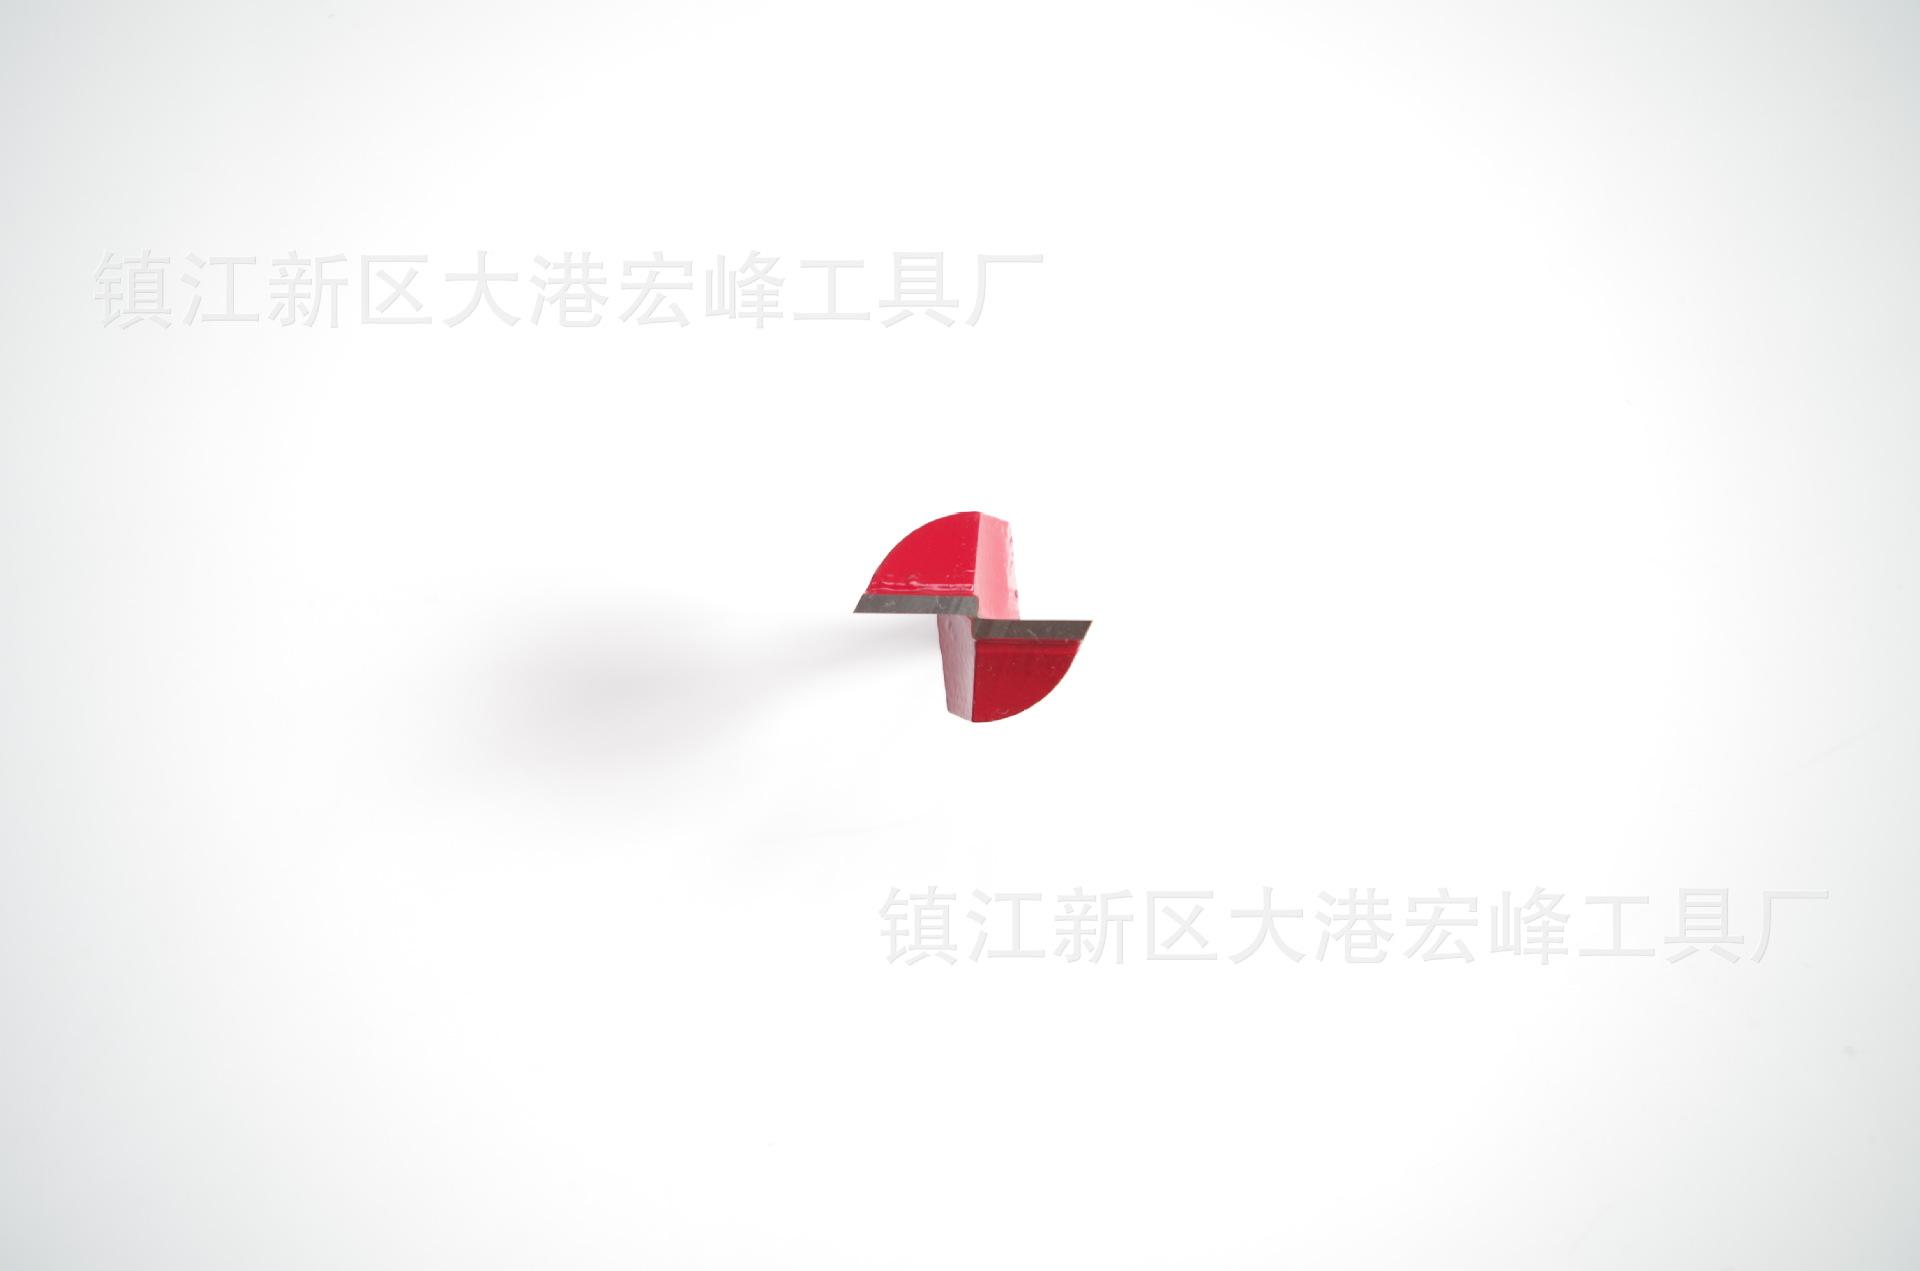

Material:Carboneto
Seja aplicável: Acrílico, PVC, MDF, madeira e outros materiais
Características:A concentricidade desta ferramenta está dentro de 0,1 MM, o corte é bom, o acabamento é alto e é uma gravação tridimensional de alta precisão

Instruções de uso:
1. Tente abaixar a posição de pegada da ferramenta o máximo possível, ou seja, tente encurtar o comprimento da cabeça da ferramenta exposta na parte inferior do mandril.
2. O mandril do eixo da máquina segura a ferramenta de forma instável, causando vibração. Reduza adequadamente a velocidade de rotação e a velocidade de avanço para verificar se há algum material estranho no mandril ou se há algum problema com o dispositivo de fixação.
3. Ajuste a proporção entre a velocidade de rotação e a velocidade de movimento. (Geralmente, ajuste para cerca de 10:1) Ao usá-lo na máquina, reduza a velocidade de rotação adequadamente.
4. Quando o eixo de usinagem estiver inclinado e a trajetória de rotação da ferramenta estiver em forma de arco (aparecem linhas de trepidação), use o DIAL GUAGE para verificar a verticalidade da rotação da ferramenta. Se a inclinação for muito grande, substitua ou ajuste o mandril para deixá-lo vertical.
5. Ao iniciar o processamento, comece devagar (velocidade de movimento) e depois aumente gradualmente a velocidade final de movimento, mas não deve ser muito rápida.
Problemas e soluções na gravação:
|
pergunta |
razão |
Solução |
|
Quebra de fresa |
A velocidade de alimentação é muito rápida, a velocidade é muito lenta |
Reduza a velocidade de alimentação ou aumente a aceleração |
|
Muito espaço para corte |
Reduzir o volume de corte |
|
|
A ferramenta se estende muito e a área de fixação é muito pequena |
Minimize a parte saliente o máximo possível e certifique-se de que o ângulo de fixação seja mais de 4 vezes o do cabo. |
|
|
Desgaste severo na lâmina de corte |
Troque a ferramenta e afie-a novamente ou reduza a velocidade de corte |
|
|
A precisão do dispositivo é muito baixa |
Substituição de luminária |
|
|
Fuso ou fixação solto |
Ajuste o fuso ou o dispositivo de fixação |
|
|
A superfície de usinagem é complexa e há muitos ângulos. |
Ajuste os parâmetros de corte, método de programação |
|
|
A peça de trabalho não está fixada de forma estável |
Melhore os acessórios para garantir a estabilidade da peça de trabalho |
|
|
Má remoção de cavacos e aderência severa de cavacos |
Selecione novamente o modelo da ferramenta e altere o método de resfriamento |
|
|
A lâmina quebra facilmente |
A velocidade de avanço é muito rápida, a aresta de corte é muito afiada ou a aresta de corte é muito afiada |
Reduza a velocidade de avanço e use uma lima diamantada para chanfrar e tornar a aresta de corte lisa |
|
A precisão do mandril é muito baixa ou a instalação é ruim |
Substitua o mandril ou limpe os detritos no mandril |
|
|
A rigidez da braçadeira é muito fraca e a pegada não é forte o suficiente |
Reduzir parâmetros de corte |
|
|
A peça de trabalho tem um formato complexo e muitos cantos mortos |
Reduzir parâmetros de corte e métodos de programação |
|
|
A peça de trabalho não está instalada firmemente |
Melhore os acessórios para garantir a estabilidade da peça de trabalho |
|
|
Direção de corte incorreta |
Geralmente, o fresamento descendente é usado para cortar |
|
|
Impurezas no material |
Preste atenção ao material e à velocidade de corte |
|
|
A lâmina é fácil de usar |
A velocidade de rotação é muito rápida ou a velocidade de alimentação é muito lenta |
Reduza o número de revoluções ou aumente a velocidade de alimentação |
|
A precisão do fuso ou do dispositivo não é alta |
Ajuste a precisão do fuso ou substitua o dispositivo |
|
|
Má remoção de cavacos, cavacos grudados na lâmina |
Escolha o modelo de ferramenta certo para melhorar a remoção de cavacos |
|
|
O material da peça de trabalho é desconhecido e o modelo da ferramenta foi selecionado incorretamente. |
Determine o material e selecione a ferramenta correspondente no catálogo |
|
|
Seleção incorreta do fluido de corte |
Escolhendo o fluido de corte certo |
|
|
Direção de corte incorreta |
Selecione o método de fresamento descendente |
|
|
Acabamento superficial ruim |
A velocidade de avanço é muito rápida ou a velocidade de rotação é muito lenta |
Reduza a taxa de avanço ou aumente a velocidade de rotação |
|
Desgaste severo da ferramenta |
Substituição de ferramentas |
|
|
A precisão de retificação da ferramenta não é alta |
Novas ferramentas são recomendadas para acabamento |
|
|
Muito acúmulo de cavacos |
Remova os chips e altere o método de resfriamento |
|
|
Seleção incorreta do fluido de corte |
Escolhendo o fluido de corte certo |
|
|
Grande vibração da ferramenta |
Escolha um dispositivo com alta rigidez, alta precisão e forte aderência para minimizar o comprimento da extensão da ferramenta. |
|
|
Precauções: 1. Ao gravar padrões de texto finos, você deve usar uma ferramenta de ângulo pequeno e ponta pequena. Ao gravar padrões de texto grandes, tente usar um ângulo grande e uma ponta grande sem afetar os requisitos de precisão. Ao projetar o caminho de processamento da ferramenta de gravação, tente maximizar o ângulo e a ponta da ferramenta para melhorar a eficiência da gravação. O material de gravação deve ter um ângulo grande e uma ponta grande. 2. Para motores de fuso de baixa potência (com acessórios menores), é aconselhável usar ferramentas de haste pequena (3,175 mm, 4,0 mm). A velocidade de corte não deve ser muito rápida para manter uma pequena resistência durante a fresagem de alta velocidade para obter efeitos de corte ideais. Para motores de alta potência, ferramentas de diâmetro de haste grande podem ser usadas para aumentar a velocidade de gravação. 3. O comprimento da lâmina da ferramenta deve ser selecionado adicionando 2-3 mm à espessura da placa a ser processada. A velocidade do motor para cortar acrílico é de 18000-24000 rpm. Se o comprimento da lâmina for muito longo, ela não é adequada para processar materiais mais duros. |
||
Guia de uso de ferramentas da Hongfeng Tool Factory:
1, corte de acrílico, é recomendado usar uma fresa espiral de ponta única, que é caracterizada por não ter fumaça e odor, velocidade rápida, alta eficiência, sem lascas pegajosas e verdadeiramente ecologicamente correta. Seu processo especial de fabricação garante que o processamento de acrílico não sejaBoca explosiva, marcas de faca muito finas (ou mesmo nenhuma marca de faca), superfície lisa e plana.
2A superfície processada precisa atingir um efeito fosco,Recomenda-se utilizar uma fresa espiral de dois ou três gumes.
3, Processamento de corte de MDF (para abertura de molde de publicidade), é recomendado o uso de uma fresa espiral de remoção de cavacos grandes de dois gumes, que possui duas ranhuras de remoção de cavacos de alta capacidade e um design de dois gumes, que possui boa função de remoção de cavacos e boaA ferramenta é bem equilibrada. Ao processar placas de média e alta densidade, ela não fica preta nem produz fumaça, e tem uma longa vida útil.
4, Corte de chapa de alumínio, é recomendado usar uma fresa de alumínio de gume único. A ferramenta de corte não gruda durante o processamento, a velocidade é rápida e a eficiência é alta.
5,cortiça,placa de densidade,Árvores virgens,PVC,Para processamento de relevo profundo em grande escala de acrílico, é recomendável usar uma fresa de ponta esférica.
6Para cortes sem rebarbas nas superfícies superior e inferior, recomenda-se o uso de fresas de corte superior e inferior de gume único ou duplo.
7Para o processamento de gravação em metal, recomenda-se o uso de facas afiadas de fundo plano, com sulco reto, de um ou dois gumes.
8、3DFaca de gravação, alta concentricidade, lâmina afiada, pode fazer precisão3DProcessamento de escultura.
9, multicamadas e processamento de madeira compensada, é recomendado usar uma fresa de ranhura reta de dois gumes.
10, Fresa para processamento de moldes de metal, recomenda-se o uso de fresa de aço de tungstênio.