Produtos similares
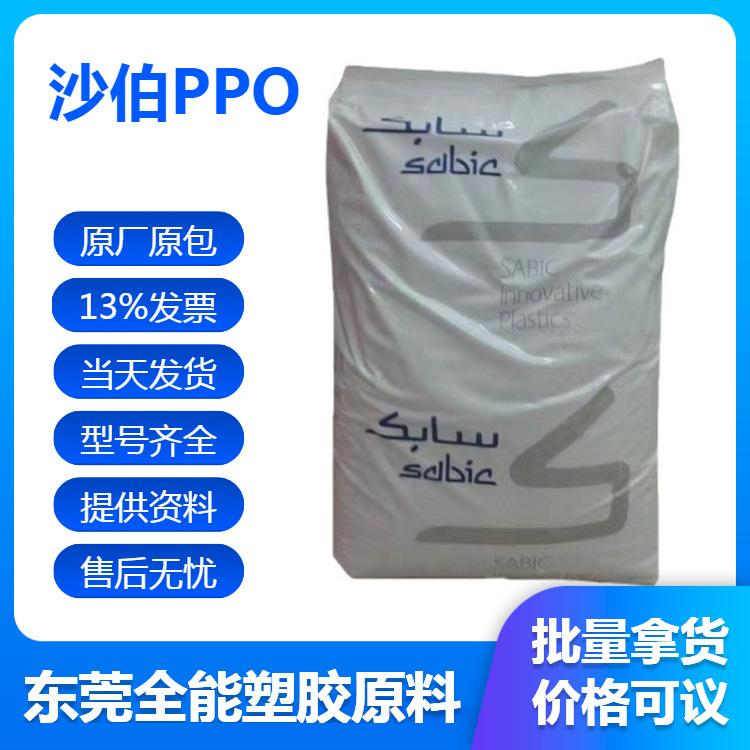
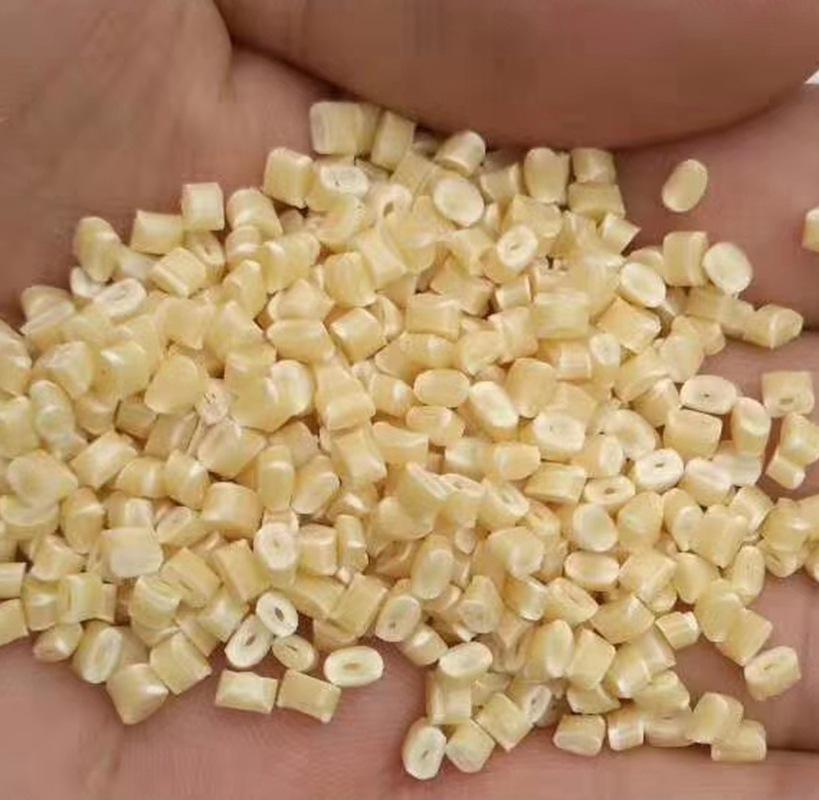
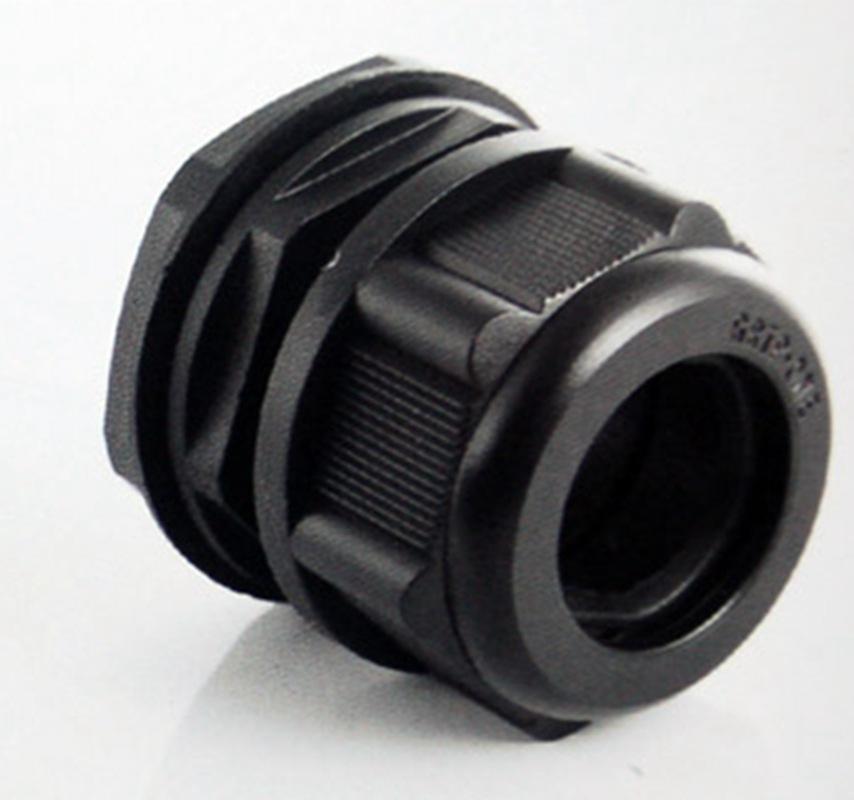
[Garantia de Reembolso de 7 Dias] Sabic Ppo Se1Gfn2 Poliestireno com 20% de Fibra Adicionada, Resistência à Temperatura 120 graus Engrenagem de Válvula
Quantidade
Correspondências exatas por um preço menor


Produtos similares a um preço mais baixo



-
- informação do produto
- Nome do produto: SABIC PPO
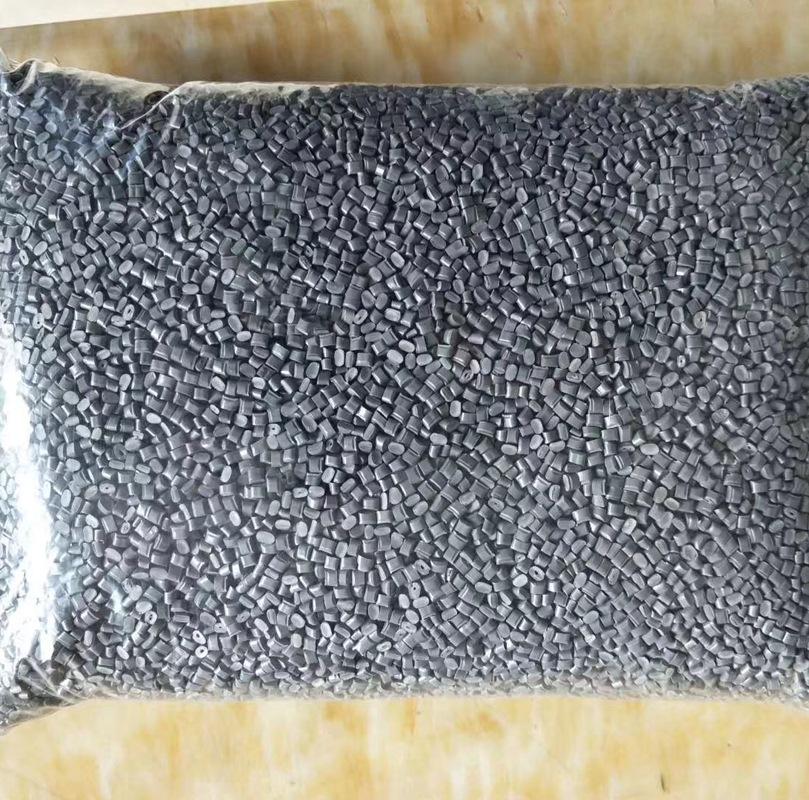
l) Material não cristalino, baixa absorção de umidade. A taxa de absorção de água do PPO é muito baixa, mas a umidade causará defeitos como fios prateados e bolhas na superfície do produto. Por esse motivo, a matéria-prima pode ser colocada em um forno a 80-100°C e seca por 1 a 2 horas antes do uso.
2) O PPO possui alta rigidez de ligação molecular, alta temperatura de transição vítrea e não é fácil de orientar, mas é difícil de relaxar após orientação forçada. Portanto, a tensão interna residual no produto é alta e geralmente requer pós-processamento.
3) O PPO é um material amorfo e suas propriedades reológicas no estado fundido são próximas às de um fluido newtoniano, mas o grau de desvio do fluido newtoniano aumenta com o aumento da temperatura.
4) A viscosidade do PPO fundido é alta, portanto a temperatura deve ser aumentada durante o processamento e a pressão de injeção deve ser aumentada adequadamente para melhorar a capacidade de enchimento do molde.
5) O PPO reciclado pode ser reutilizado, geralmente 3 vezes, sem redução significativa no desempenho.
6) O PPO fundido deve ser moldado por máquina de moldagem por injeção de parafuso, e o bico deve ser do tipo direto com um diâmetro de furo de 3-6 mm.
7) Durante a moldagem por injeção de PPO, deve-se adotar injeção de alta pressão e alta velocidade, e o tempo de retenção de pressão e resfriamento não deve ser muito longo.
8) O canal principal do molde deve ter um cone maior ou um gancho de tração, e o canal deve ser curto e grosso.
9) A comporta deve ser reta, em forma de leque ou plana. Ao utilizar uma comporta em forma de agulha, o diâmetro deve ser aumentado adequadamente. Para canais longos, pode-se utilizar uma estrutura de canal quente.
10) A contração de moldagem do PPO é relativamente pequena, geralmente de 0,2% a 0,7%, portanto o produto tem excelente estabilidade dimensional.
11) Baixa fluidez, semelhante ao fluido newtoniano, a viscosidade é sensível à temperatura e a espessura do produto geralmente é superior a 0,8 mm. É muito fácil de se decompor, produzindo gás corrosivo durante a decomposição. A temperatura de moldagem deve ser rigorosamente controlada, o molde deve ser aquecido e o sistema de distribuição deve apresentar pouca resistência ao fluxo do material.
12) A taxa de absorção de água do éter polifenileno é muito baixa, cerca de 0,06%, mas uma pequena quantidade de água causará fios prateados e outras rugosidades na superfície do produto. É melhor secá-lo em temperatura não superior a 150 graus, caso contrário, a cor mudará.
13) A temperatura de moldagem do éter polifenileno é de 280-330 graus, e a temperatura de moldagem do éter polifenileno modificado é de 260-285 graus. Temperatura de fusão do processo de moldagem por injeção de matéria-prima plástica PPO: 270-290°C.
Temperatura constante do cilindro: o PPO possui alta resistência ao calor, com temperatura de decomposição térmica de 350 °C e sem degradação térmica aparente dentro de 300 °C. Normalmente, a temperatura do cilindro é controlada entre 260 e 290 °C, e a temperatura do bico é cerca de 10 °C mais baixa que a temperatura do cilindro.
Temperatura do molde: Devido à alta viscosidade do fundido de PPO, deve-se utilizar uma temperatura de molde mais alta durante a moldagem por injeção. Normalmente, a temperatura do molde é controlada entre 100°C e 15°C. Quando a temperatura do molde é inferior a 10°C, peças plásticas de paredes finas são propensas a enchimento insuficiente e delaminação; quando é superior a 15°C, defeitos como bolhas, fios de prata e empenamento são mais propensos a ocorrer.
Pressão de injeção: Aumentar a pressão de injeção é benéfico para o enchimento do molde com material fundido. Geralmente, a pressão de injeção é controlada entre 100 e 140 MPa.
Pressão de retenção: 40%-60% da pressão de injeção
Contrapressão: 3-10 MPa (30-100 bar)
Velocidade de injeção: Produtos com canais de fluxo longos exigem injeção rápida; mas neste caso, certifique-se de que a membrana tenha permeabilidade ao ar suficiente.
Velocidade do parafuso: velocidade média do parafuso, equivalente à velocidade linear de 0,6 m/s
Curso de medição: 0,5-3,5D
Volume de resíduo: 3-6 mm, dependendo do curso de dosagem e do diâmetro do parafuso.
Pré-secagem: Secar a 110℃ por 2h.
Reciclabilidade: Os materiais podem ser reciclados, desde que o material reciclado não tenha sido degradado termicamente.
Taxa de encolhimento: 0,8%-1,5%
Sistema de comporta: use comporta pontual ou latente para produtos pequenos, caso contrário, use comporta reta ou comporta de disco; o sistema de aquecimento pode ser desligado durante o tempo de inatividade da máquina de canal quente; sob o estado de contrapressão do parafuso inferior, opere vários ciclos de medição para esvaziar o cilindro como se estivesse operando uma extrusora.
Equipamento do cilindro: parafuso padrão, anel de retenção, bico reto.



-
1. Instruções de frete logístico
A cotação da loja não inclui frete, que fica por conta do comprador. Após receber o pagamento, o comprador pode providenciar a logística com a qual está familiarizado para retirar a mercadoria, ou o vendedor pode providenciar a logística e pagar o frete (o frete pode ser pago diretamente à logística após a entrega da mercadoria) ). Os custos de envio variam dependendo da distância do endereço de entrega e da quantidade. Quanto maior a quantidade necessária, mais barato será o custo de envio.
-
2. Faça um pedido on-line
Devido às grandes flutuações de preços no mercado de plástico, use o atendimento ao cliente Want Want ou ligue diretamente para consultar e confirmar antes de licitar.
-
3. Pagamento on-line
Devido às grandes flutuações de preços no mercado de plástico, pague no mesmo dia após tirar a foto, caso contrário você terá que fechar a transação ~ Por favor, entenda ~
-
4. Política de devolução e troca
Depois que as mercadorias chegarem, confirme cuidadosamente se as mercadorias estão em boas condições antes de assiná-las. Caso contrário, se não houver problema de qualidade, não haverá reembolso ou troca~
-
5. Descrição do sistema de fatura
Nossa loja pode fazer transações offline e transações de pagamento online. A conta corporativa Alipay foi configurada para ser vinculada por padrão e também pode ser vinculada a um cartão pessoal Alipay. Entre em contato com Wangwang para confirmar a conta antes de fotografar. Obrigado ~