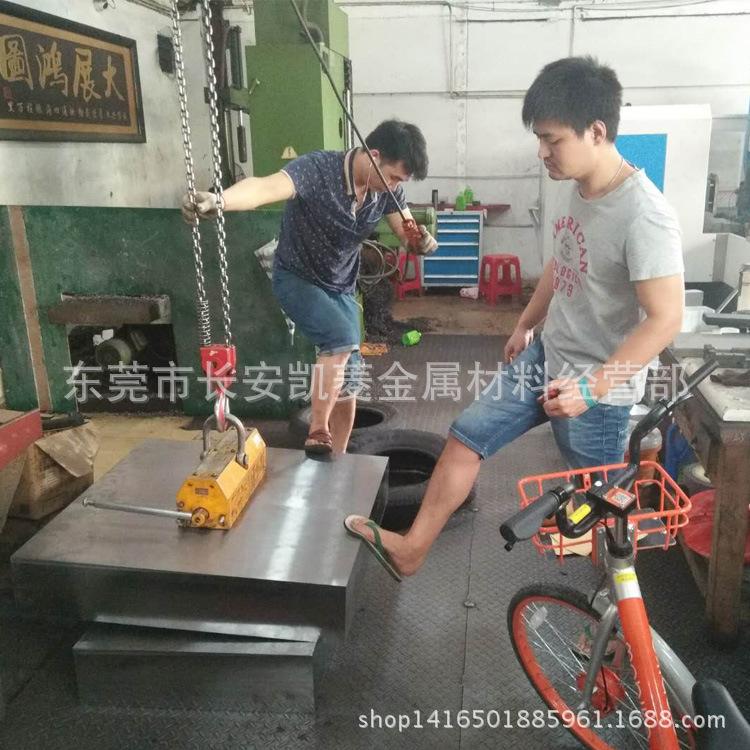
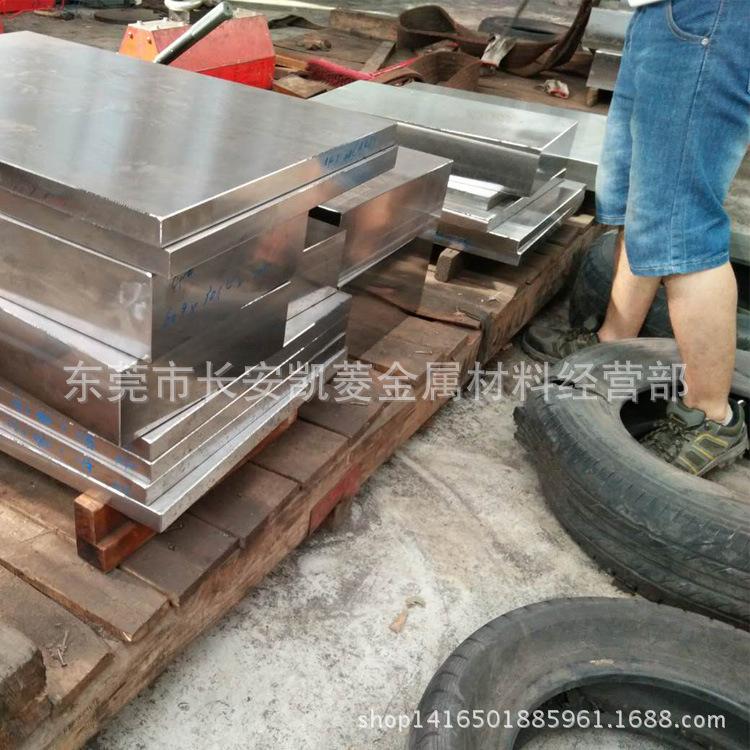
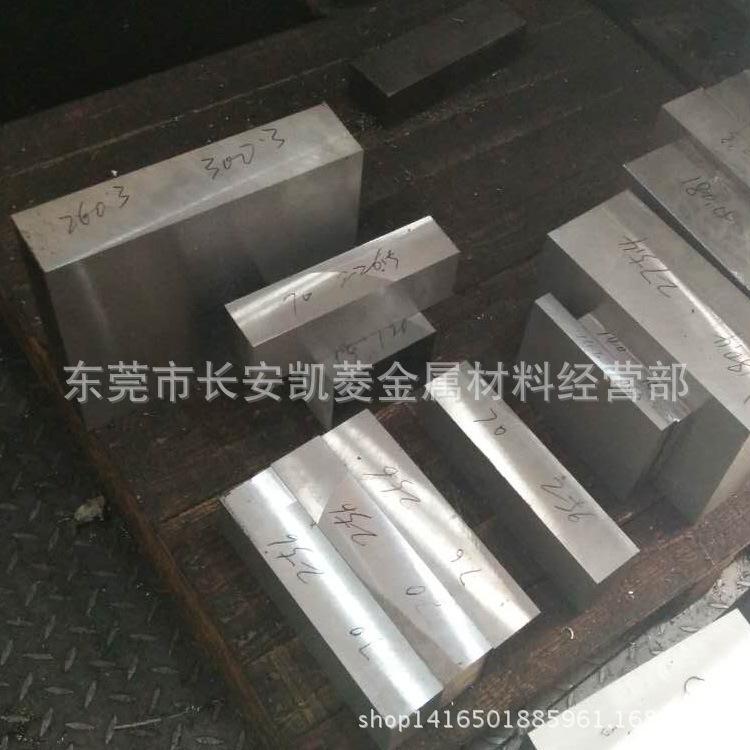
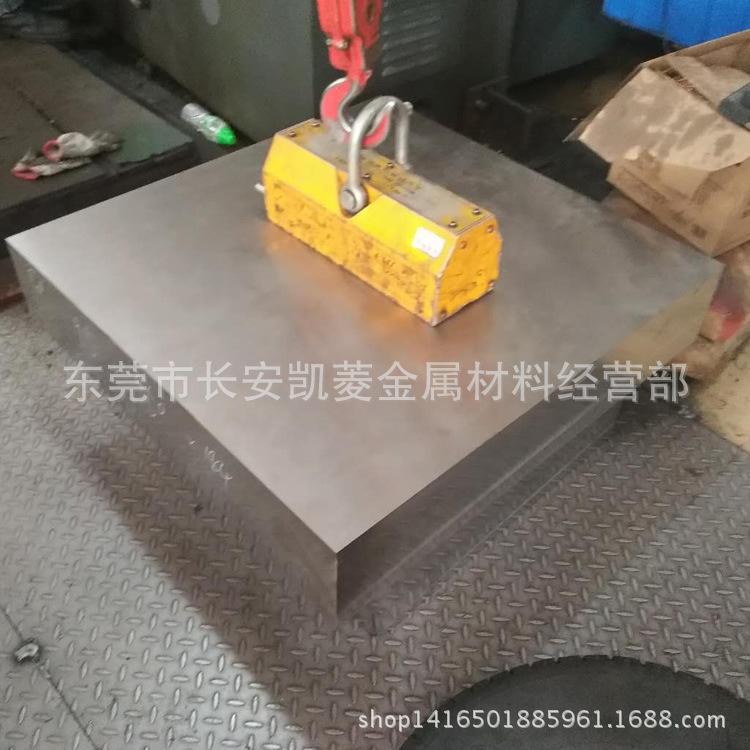
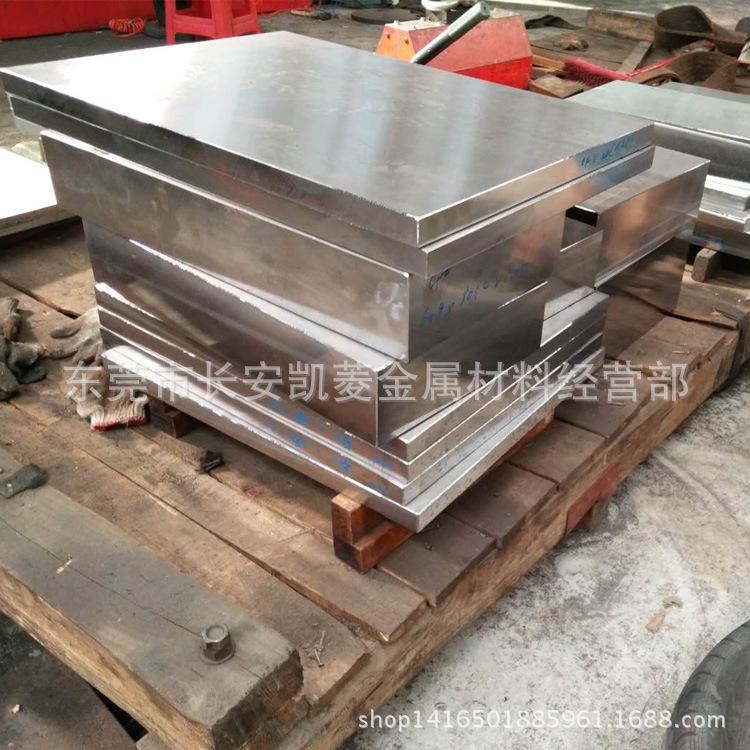
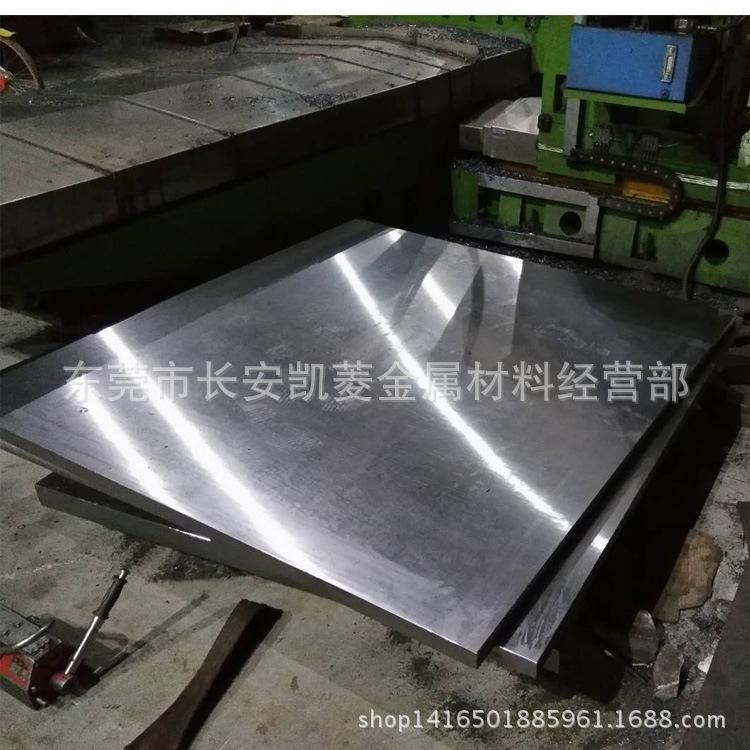
Fornecimento de Aço para Moldes Plásticos P20 P20 Chapa Fina e Material Fino P20 Chapa de Aço Média e Espessa
Variantes
Produtos similares a um preço mais baixo




O aço para moldes P20 é um tipo de material de soldagem para moldes. O mais antigo é o P20, seguido pelo P20H e P20Ni.
O aço P20 é adequado para a fabricação de moldes de plástico e materiais para moldes de fundição sob pressão de metais de baixo ponto de fusão. Este aço tem boa usinabilidade e espelho
Desempenho de retificação de superfície.
Carbono C: 0,38
Manganês Mn: 1,30
Cromo Cr: 1,85
Mo: 0.40
Enxofre S: 0,008
O aço para moldes P20 foi pré-endurecido para 285-330HB (30-36HRC) e é comparável ao sueco 618 e ao alemão GS-2311
É equivalente ao de aço pré-endurecido, que pode ser usado diretamente para fabricação de moldes e possui boa estabilidade dimensional.
A vida útil do molde pode chegar a 50 milhões de ciclos de moldagem.
O aço é puro após desgaseificação a vácuo e refino, o que é adequado para moldes de plástico que requerem polimento ou gravação.
Fornecido em estado pré-endurecido, pode ser usado diretamente para usinagem de moldes sem tratamento térmico, encurtando assim o período de construção.
Após a forjamento e laminação, a estrutura é densa, 100% de inspeção ultrassônica, sem poros, defeitos de pites.
Moldes de injeção de plástico termoplástico, moldes de extrusão.
Moldes de sopro termoplástico.
Componentes principais do molde de alta resistência.
Peças estruturais frias.
Comumente usado na fabricação de carcaças de TV, máquinas de lavar, partes internas de geladeiras, baldes, etc. Especificações de tratamento térmico Especificações de tratamento térmico Especificações de tratamento térmico
E estrutura metalográfica: Tratamento de endurecimento: Para aumentar a vida útil do molde para mais de 800.000 moldes, o aço pré-endurecido pode ser temperado e revenido em baixa temperatura
Ao temperar, primeiro pré-aqueça a 500-600℃ por 2-4 horas, depois mantenha a 850-880℃ por um determinado período de tempo.
(pelo menos 2 horas), coloque-o em óleo e resfrie-o para 50-100℃, depois resfrie-o ao ar fora do óleo. A dureza pode atingir 50-52HRC após a têmpera.
A trinca deve ser imediatamente revenida a 200℃. Após o revenimento, a dureza pode ser mantida acima de 48HRC.
Para aumentar a vida útil do molde para mais de 800.000 moldes, o aço pré-endurecido pode ser endurecido por têmpera e revenimento a baixa temperatura.
Ao temperar, pré-aqueça a 500-600℃ por 2-4 horas, depois mantenha a 850-880℃ por um determinado período de tempo (pelo menos 2 horas) e, em seguida, coloque em
Resfriar em óleo a 50-100℃ e depois resfriar ao ar. A dureza pode atingir 50-52HRC após a têmpera. Para evitar trincas, aquecer a 200℃ imediatamente.
Após o tratamento de revenimento a baixa temperatura, a dureza pode ser mantida acima de 48HRC.
O tratamento de nitretação pode obter uma estrutura superficial de alta dureza, e a dureza superficial após a nitretação atinge 650-700HV (57-60HRC)
A vida útil da ferramenta pode chegar a mais de 1 milhão de vezes. A camada de nitreto possui as características de estrutura densa e suavidade, e a liberação do molde e resistência à umidade, ar e álcali
O desempenho contra corrosão líquida é melhorado.