Produtos similares
O texto nas imagens pode ser traduzido
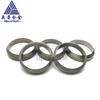
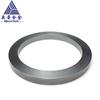
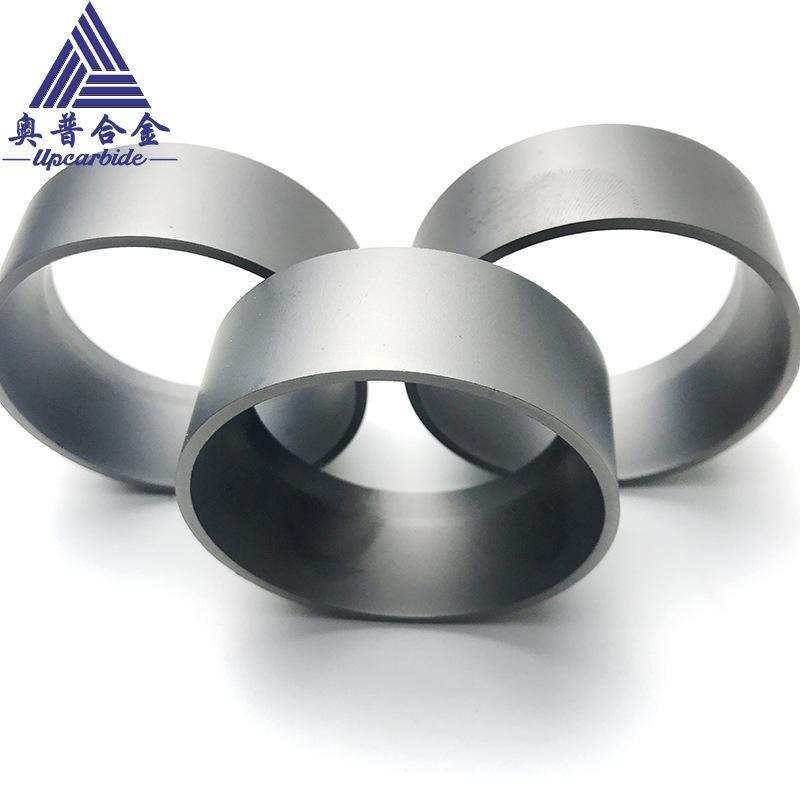
Anel de Faca Cônico Aberto de Aço Tungstênio para Laminação Metalúrgica: Adequado para Reduzir o Diâmetro de Tubos de Aço Sem Costura, Resistente ao Desgaste e Resistente à Poeira em Alta Temperatura
90 dias
Mín. R$ 30.700 (100 un.)
Fornecedor 4.5
Quantidade
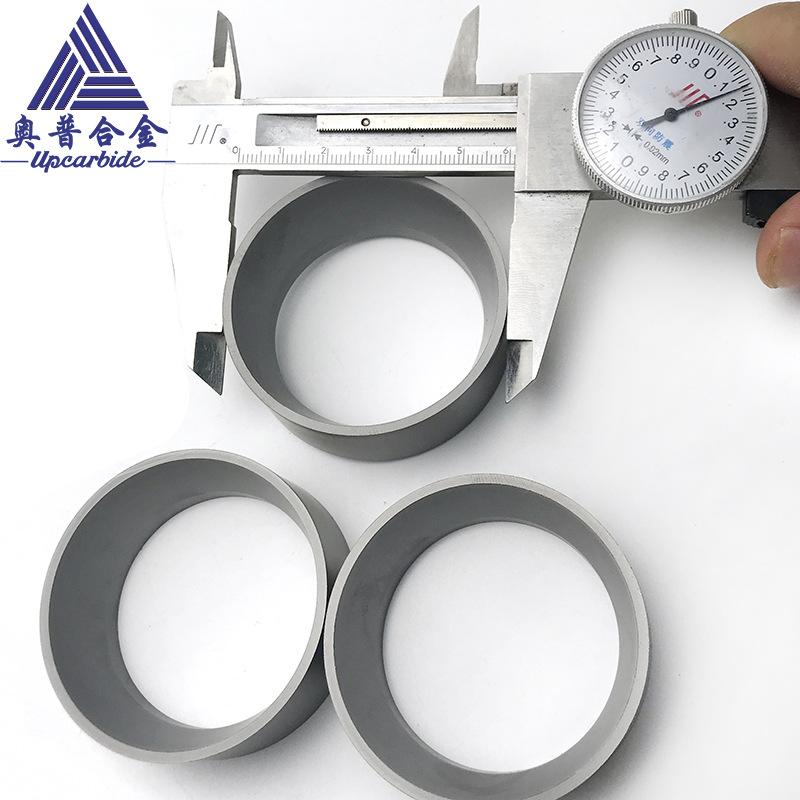
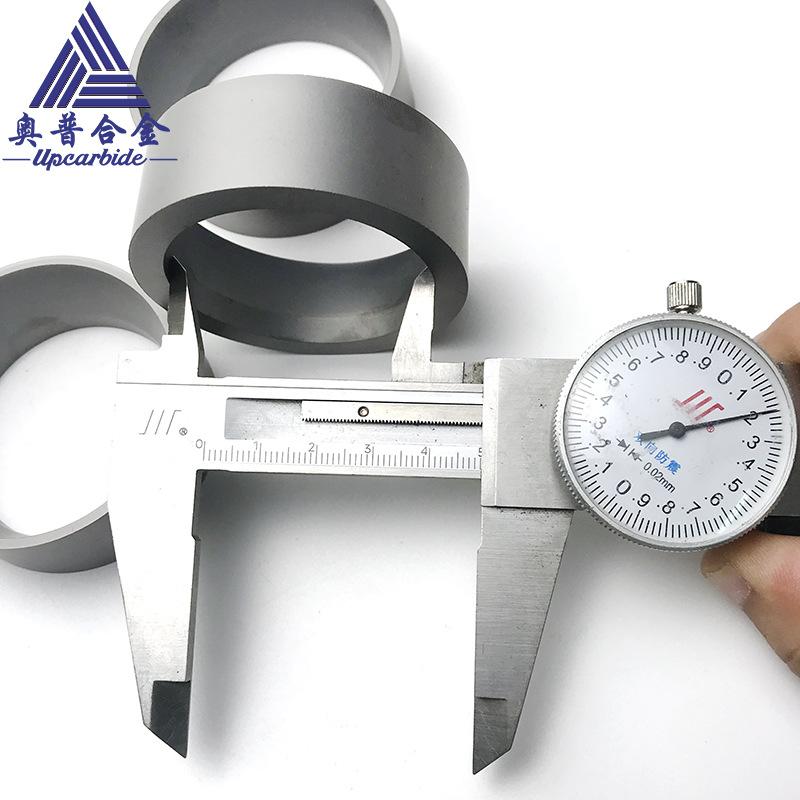
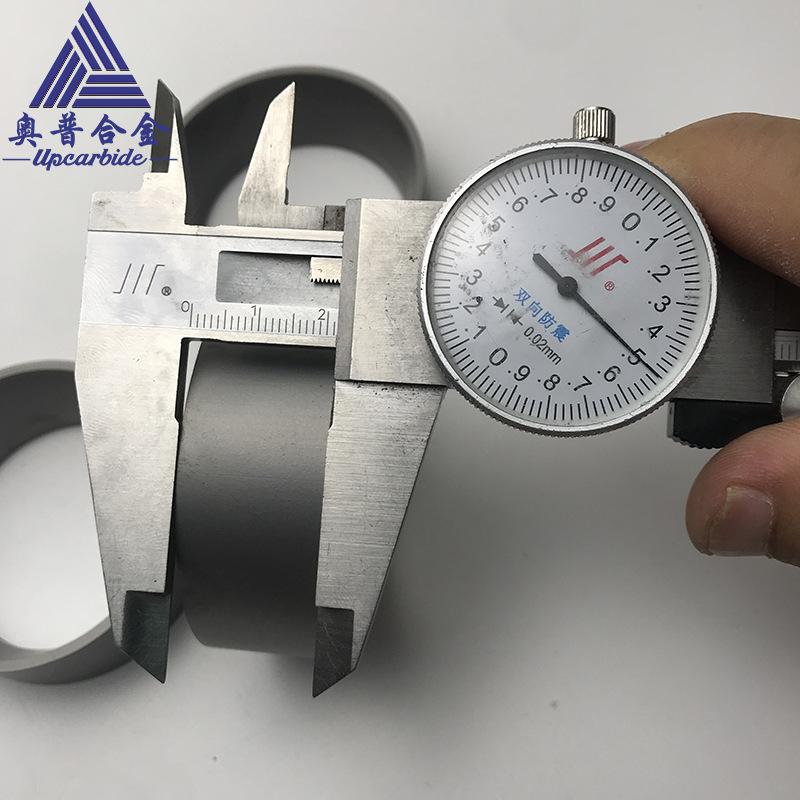
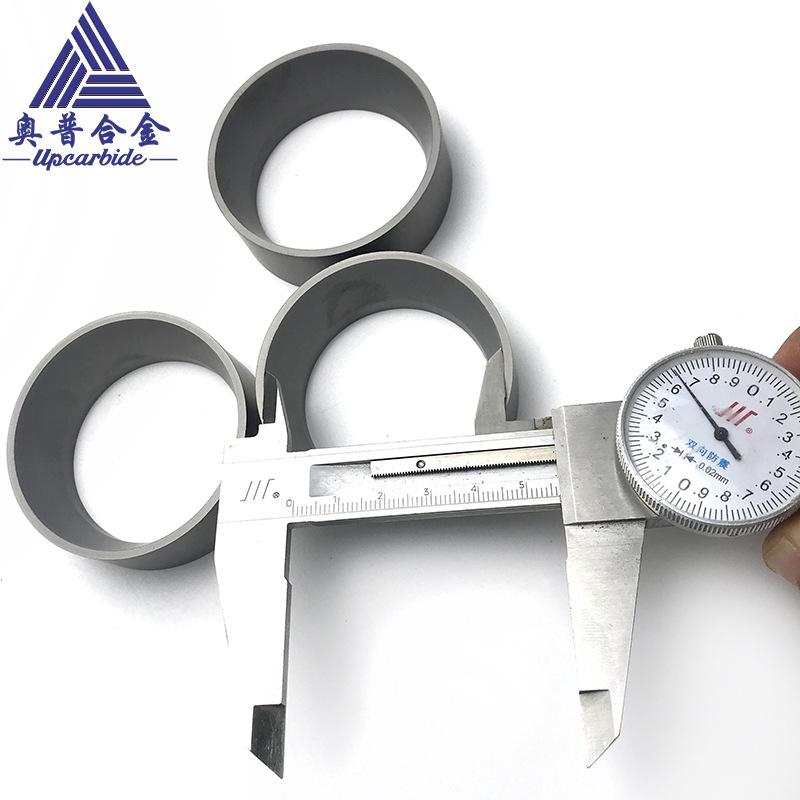
ø40*ø30*20
Produtos similares a um preço mais baixo

Especificações do produto
Nome do fabricante
Tungsten-cobalt cemented carbide
Marca
Yg6, Op alloy
Origem
Hunan
Conteúdo metálico principal
Wc94%co6%
Teor de impureza
0.0001
Granularidade
1.0
Especificações
Ø40*ø30*20
Nome do fabricante
Tungsten-cobalt cemented carbide
Marca
Yg6, Op alloy
Origem
Hunan
Conteúdo metálico principal
Wc94%co6%
Teor de impureza
0.0001
Granularidade
1.0
Especificações
Ø40*ø30*20
Nome do fabricante
Tungsten-cobalt cemented carbide
Marca
Yg6, Op alloy
Origem
Hunan
Conteúdo metálico principal
Wc94%co6%
Teor de impureza
0.0001
Granularidade
1.0
Especificações
Ø40*ø30*20
Detalhes do produto
O texto nas imagens pode ser traduzido
 | ||
Novo produto expresso | ver mais | |
| NOVA SELEÇÃO EXPRESSA | ||
 | | | ||
| título padrão | título padrão | título padrão | ||
| ¥000,00 | ¥000,00 | ¥000,00 | ||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
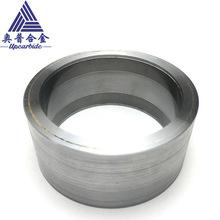
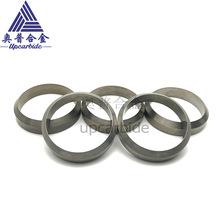
Anel de Faca Cônico Aberto de Aço de Tungstênio: Análise Completa do Design Estrutural, Vantagens de Desempenho e Aplicações Industriais
Anel de Faca Cônico Aberto de Aço de Tungstênio é uma ferramenta de corte com carboneto cementado de grão ultrafino (baseado em WC-Co) como material central, combinado com um design de estrutura aberta cônica. Sua característica "aberta" geralmente se manifesta como um diâmetro maior em uma extremidade (extremidade aberta) e um diâmetro menor na outra extremidade (extremidade fixa), formando um ângulo de conicidade de 6°~90°, usado principalmente para expansão de furos de alta precisão, rebarbação, usinagem de furos cônicos e outros cenários. A seguir, uma análise aprofundada em cinco dimensões: estrutura central, vantagens de desempenho, campos de aplicação, pontos de seleção e processo de fabricação.
I. Projeto da Estrutura Central e Propriedades dos Materiais
1. Pontos-chave do projeto estrutural
- Ângulo de conicidade: De acordo com diferentes cenários de aplicação, o ângulo de conicidade pode ser dividido em **6°, 10°, 30°, 45°, 90°**, etc. (por exemplo, ângulo de gume de 30° para facas de gravação de vedação, 75° para dentes de corte rotativos), quanto maior a conicidade, maior a capacidade de expansão da extremidade de abertura, adequada para expansão de furos ou usinagem de furos profundos.
- Formato da abertura: A extremidade de abertura é geralmente projetada como uma estrutura alargada ou escalonada para facilitar a guia da aresta de corte na área de usinagem e reduzir o atrito e a resistência. Por exemplo, as lâminas de serra circular da série Aolai obtêm rotação e substituição da área desgastada através de um design poligonal (como de dez lados, dezesseis lados).
- Método de conexão: A interface da haste comumente usa conexão rosqueada, soldagem ou ajuste por prensagem a frio, exigindo coaxialidade ≤ 0,002 mm para evitar tensões radiais que levem a lascamento.
2. Parâmetros de desempenho do material
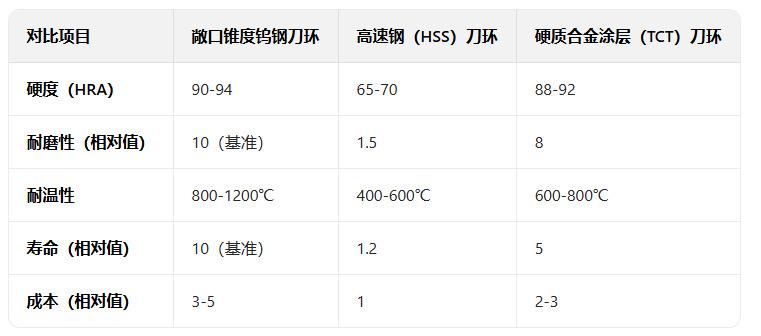
- Dureza: HRA90-94 (Aço rápido HRA60-70), pode usinar materiais abaixo de HRC60.
- Resistência ao desgaste: A liga dura à base de WC-Co (teor de cobalto 8%-12%) tem 10 vezes a resistência ao desgaste do aço inoxidável, e sua vida útil pode atingir 3 a 8 vezes a das ferramentas tradicionais.
- Resistência ao calor: Faixa de temperatura - 200℃~1200℃, sem risco de deformação térmica em altas temperaturas.
- Resistência ao impacto: Ao ajustar o teor de cobalto e o tamanho do grão (grão ultrafino ≤1μm), pode suportar impacto de alta pressão de 30-100MPa.
II. Vantagens de Desempenho Essenciais
1. Controle de fluxo e corte
- Precisão do alargamento do furo: O design cônico garante que as arestas de corte entrem em contato uniforme com o material, a tolerância do diâmetro do furo pode ser controlada dentro de ±0,01 mm e a rugosidade superficial Ra≤0,4μm.
- Eficiência de rebarbação: A borda de corte afiada da extremidade aberta (como um ângulo de corte de 30°) pode remover rapidamente rebarbas das bordas de materiais metálicos ou compósitos, aumentando a eficiência em 50% em comparação com ferramentas tradicionais.
2. Adaptabilidade às Condições de Operação
- Cenário de alta temperatura: Durante a laminação em um laminador (acima de 800℃) ou no processamento de metal fundido, a matriz de carboneto de tungstênio sinterizado (contendo WC de grão grosso + WC fundido esférico) pode manter a estabilidade estrutural.
- Ambiente de alta corrosão: Ligas duras contendo TiC, TaC (como WC-TiC-TaC-Co) podem suportar meios ácido-base de pH 1-14.
3. Longa vida útil e baixo custo de manutenção
- Design poligonal: como a lâmina decagonal, ao girar a área de desgaste, a vida útil de uma única lâmina é estendida em 10 vezes, reduzindo a frequência de inatividade para trocas de ferramenta.
- Reforço de revestimento: O revestimento TiAlN (dureza HV3000+) pode aumentar ainda mais a resistência ao desgaste em 3 vezes, adequado para materiais de difícil usinagem, como ligas de alumínio com alto teor de silício.
III. Áreas de Aplicação Típicas

IV. Pontos Chave de Seleção
1. Correspondência de parâmetros de condição de operação
- Dureza do material: Abaixo de HRC30, WC-Co comum pode ser selecionado; Acima de HRC50, grão ultrafino + revestimento (como TiAlN) é necessário.
- Profundidade de processamento: Para furos profundos (> 5 vezes o diâmetro), selecione uma broca com conicidade ≤ 15° para evitar resistência excessiva ao corte.
- Temperatura ambiente: Para cenários de alta temperatura (>600℃), deve-se dar prioridade aos carbonetos cimentados contendo TaC (como WC-TaC-Co).
2. Otimização do projeto estrutural
- Design do dente: Dentes serrilhados (como os dentes trapezoidais invertidos na patente) podem melhorar a eficiência da remoção de cavacos e reduzir o acúmulo de aresta.
- Sinterização da matriz: Quando a razão de WC de grão grosso (70-140 mesh) para WC esférico fundido (70-325 mesh) no pó da matriz é de 2:1, a resistência ao desgaste e a tenacidade são boas.
3. Requisitos do processo de fabricação
- Parâmetros de sinterização: Temperatura de sinterização do corpo 1120-1170℃, mantendo por 2-3 horas, pode garantir a resistência de ligação metalúrgica entre o corpo e a matriz ≥400MPa.
- Tratamento de superfície: O polimento espelhado (Ra≤0,2μm) pode reduzir a resistência ao corte e estender a vida útil em 20%.
V. Processo de Fabricação e Controle de Qualidade
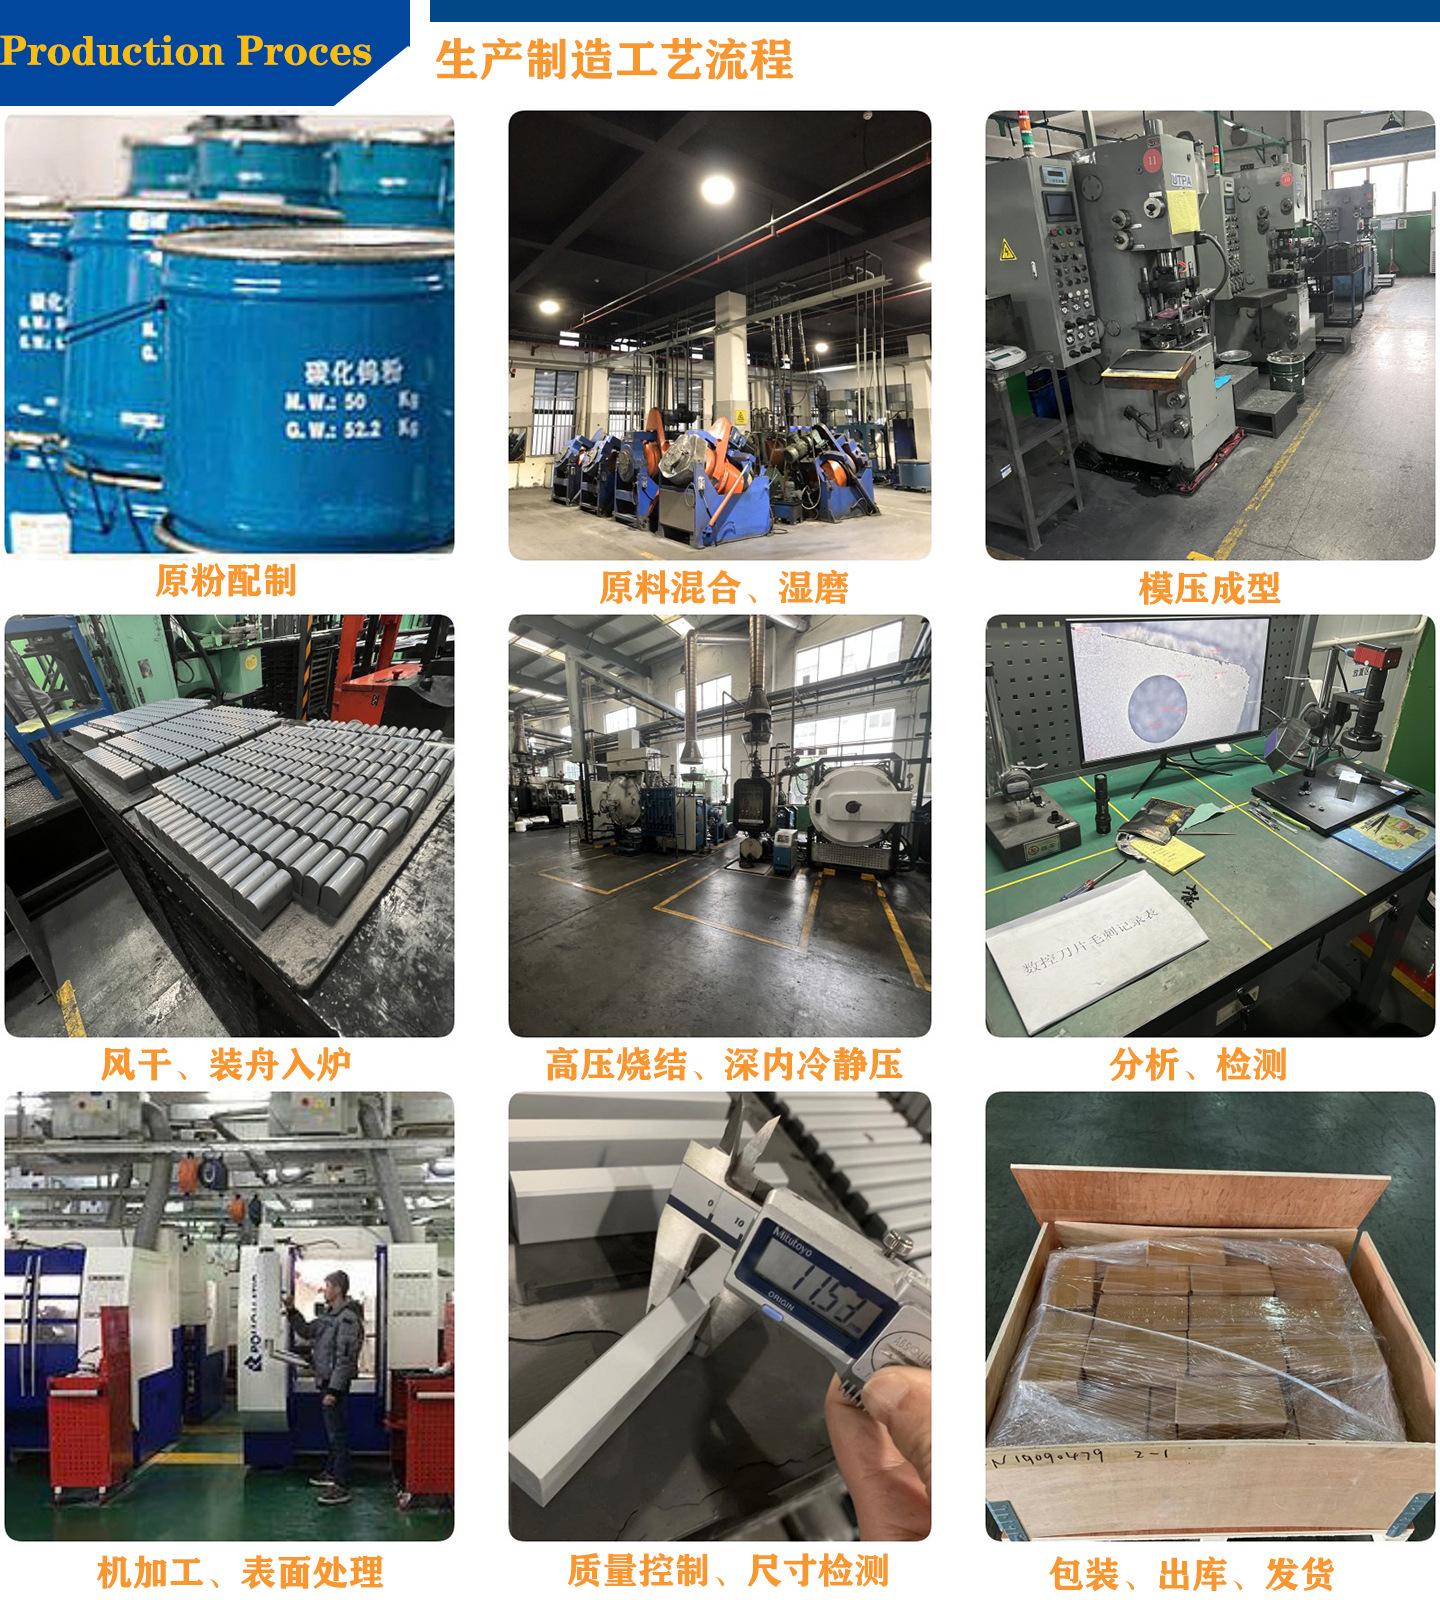
1. Processos de produção chave
- Preparação da matéria-prima: Pó de WC (pureza 99,9%) e pó de Co (tamanho de partícula ≤2μm) são misturados de acordo com a proporção, e WC esférico fundido é adicionado para melhorar a resistência ao desgaste.
- Prensagem: Pressão de prensagem a frio 100-200MPa, tempo de permanência 5-10 minutos, formando o corpo verde.
- Tratamento de sinterização: Sinterização a vácuo (1120-1170℃, 2-3 horas) + Sinterização em fase líquida (teor de cobalto ≥8%), densidade ≥14,5g/cm³.
- Usinagem: Retificação CNC (precisão ±0,001mm) + revestimento (como CrN, espessura 2-5μm).
2. Inspeção de Qualidade
- Teste de dureza: O durômetro Rockwell detecta o valor HRA, faixa de flutuação ≤ 0,5.
- Análise Metalográfica: Observação por MEV do tamanho de grão (grãos ultrafinos ≤1μm) e distribuição da fase cobalto, evitando segregação.
- Detecção de falhas: A detecção ultrassônica de falhas (frequência 5-10MHz) detecta defeitos internos, garantindo a ausência de trincas.
Seis, Problemas Comuns e Soluções
- fratura do anel da lâmina
- Causa: Teor de cobalto muito baixo (<6%) ou conicidade excessiva levando à concentração de tensões.
- Solução: Escolha uma classe com teor de cobalto de 10%-12%, conicidade ≤ 45°.
- O fio se desgasta muito rapidamente
- Causa: Revestimento não utilizado ou dureza do material excede a faixa.
- Solução: Revestimento TiAlN + carboneto cementado de grão ultrafino selecionado com HRA92 ou superior.
- Rugosidade superficial de usinagem deficiente
- Causa: Afiação da aresta de corte gasta, material da peça de trabalho tem alta viscosidade.
- Solução: Polimento espelhado + Fluido de corte (contendo aditivos de extrema pressão).
Sete, Comparado com anéis de faca de material tradicional



Total