Processamento e Personalização de Filme Autoadesivo Não Betuminoso Filme Autoadesivo Polimérico Membrana Impermeabilizante Autoadesiva Polimérica Pré-Aplicada
Quantidade
Correspondências exatas por um preço menor
Produtos similares a um preço mais baixo


Introdução do produto:
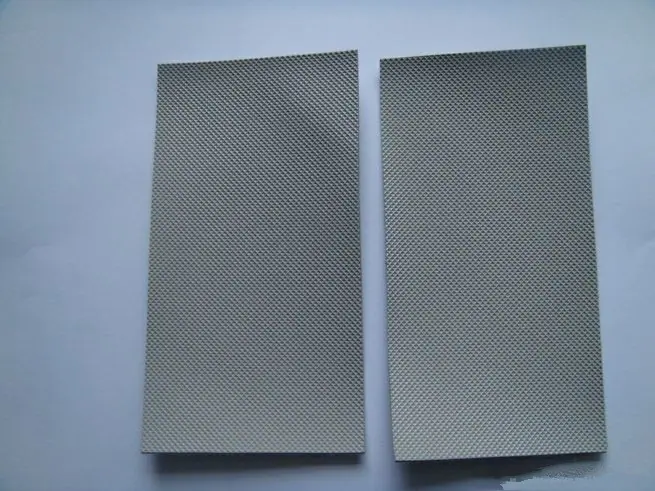
Membrana Impermeabilizante Homogênea de Policloreto de Vinila (PVC) é um material impermeabilizante polimérico de alto desempenho, com resina de policloreto de vinila como principal matéria-prima. É produzido utilizando equipamentos e processos avançados, com a adição de vários aditivos especializados e componentes anti-envelhecimento. O produto apresenta alta resistência à tração, alto alongamento, baixa retração, boa flexibilidade em baixas temperaturas e uma longa vida útil. O desempenho do produto é estável, sua qualidade é confiável e é conveniente de instalar.
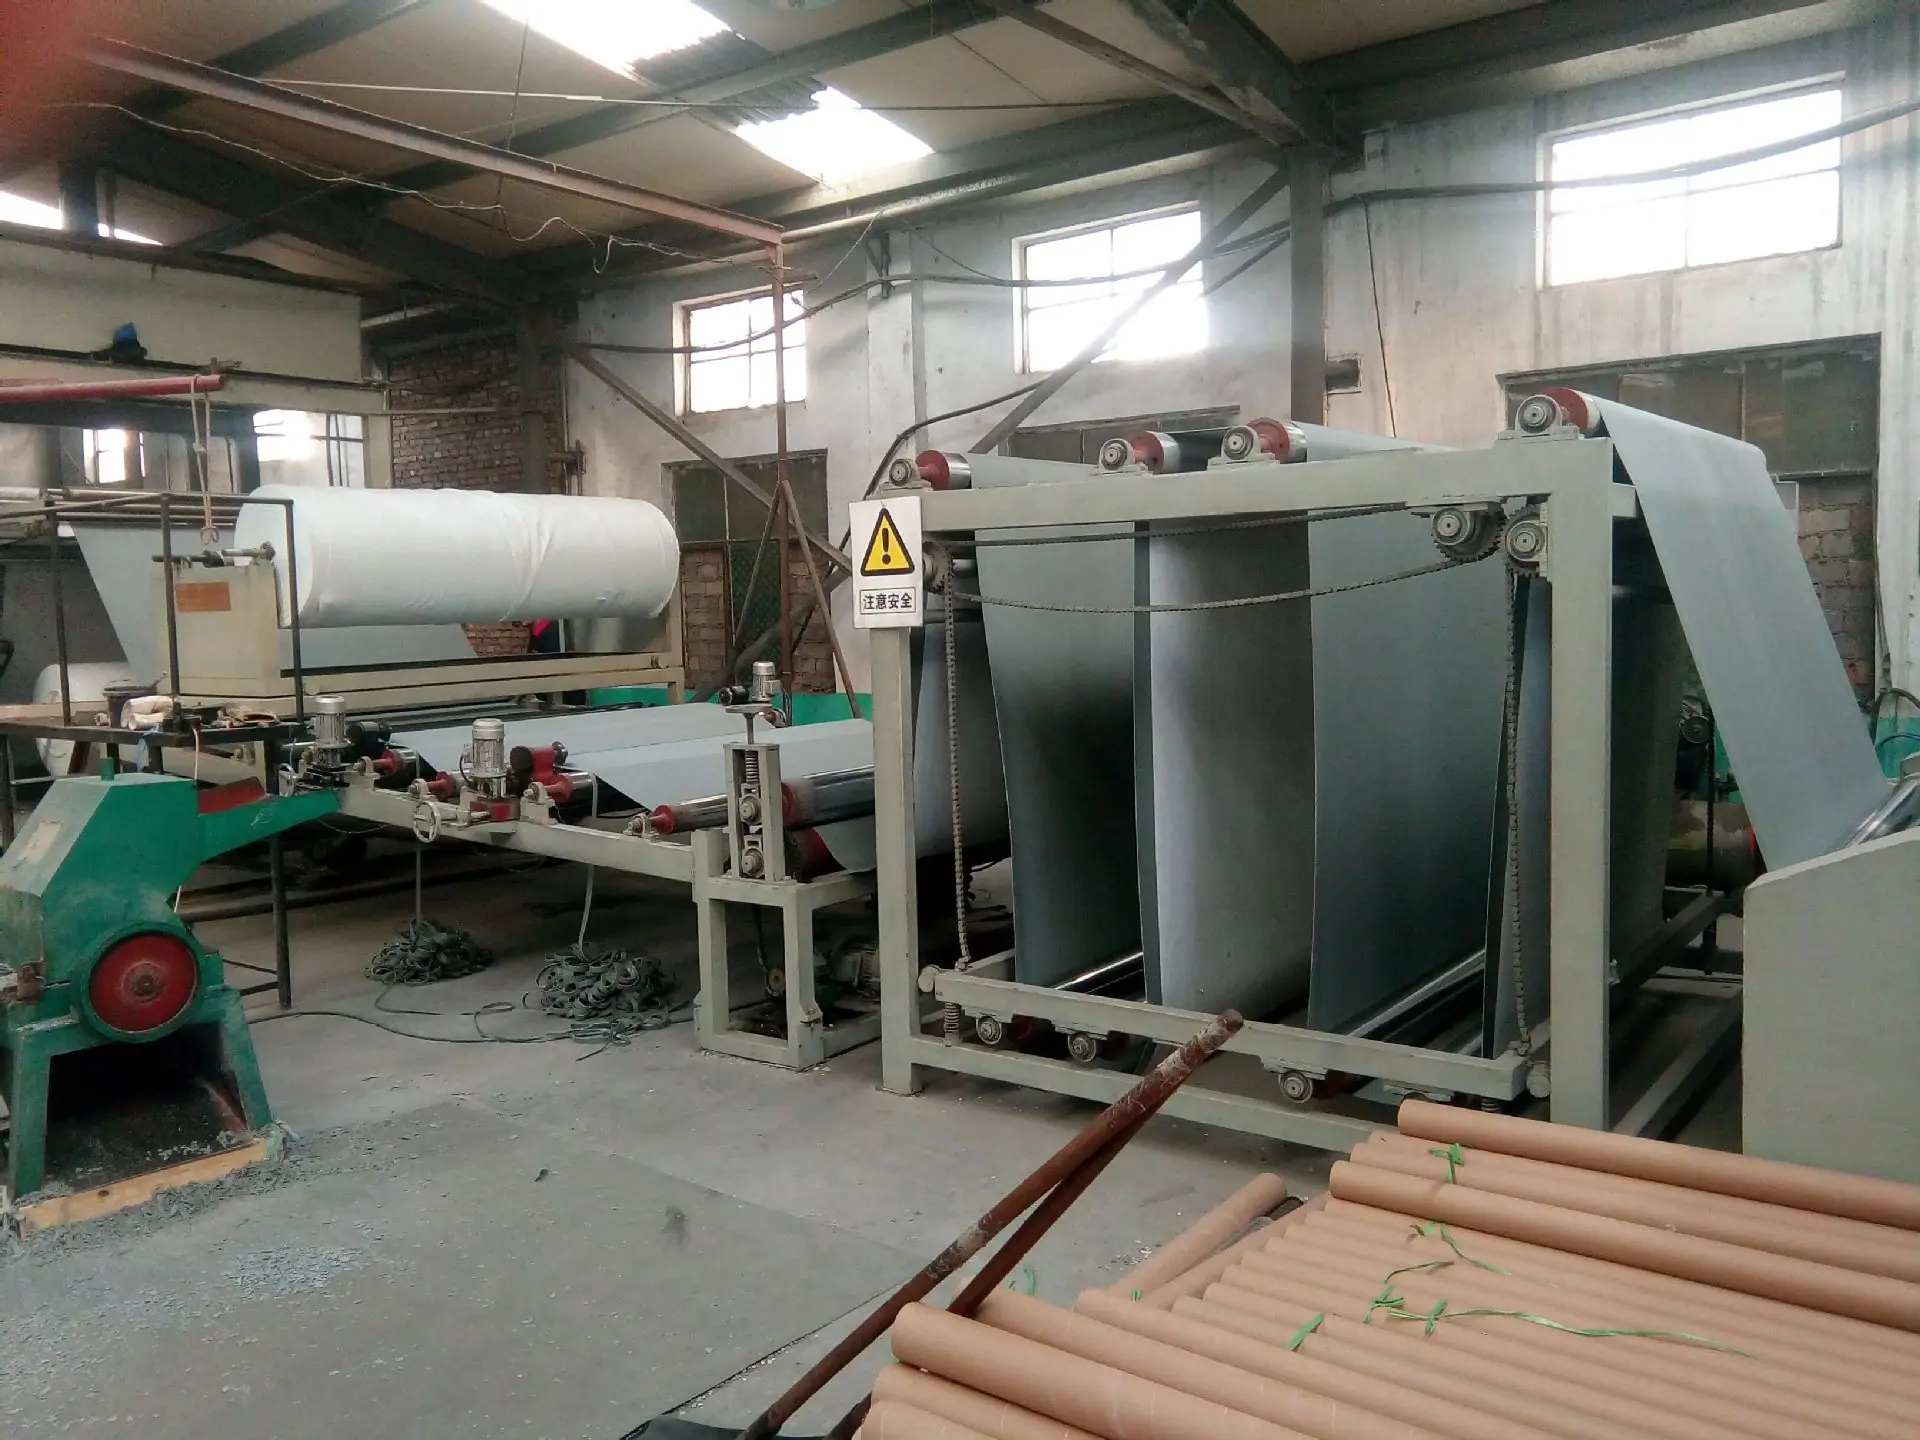
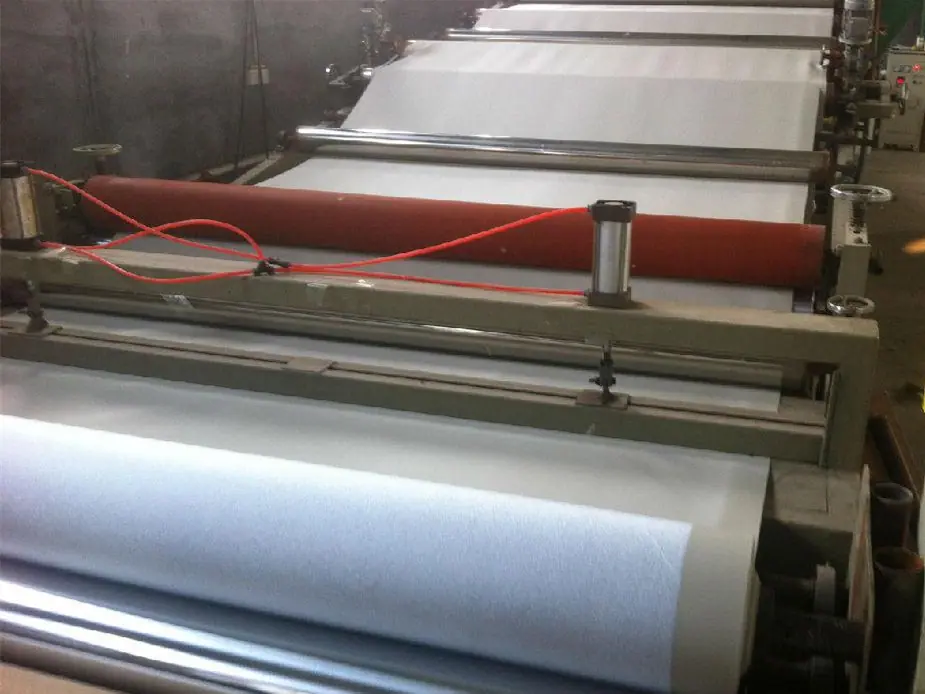
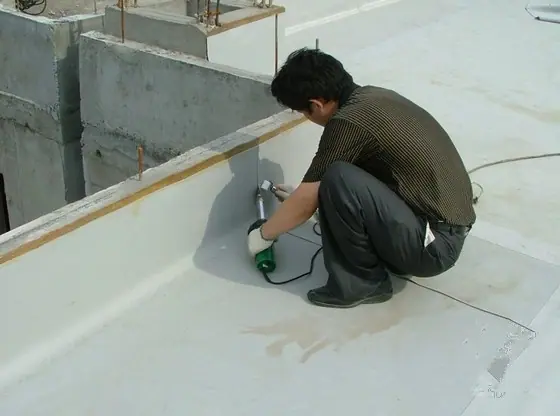
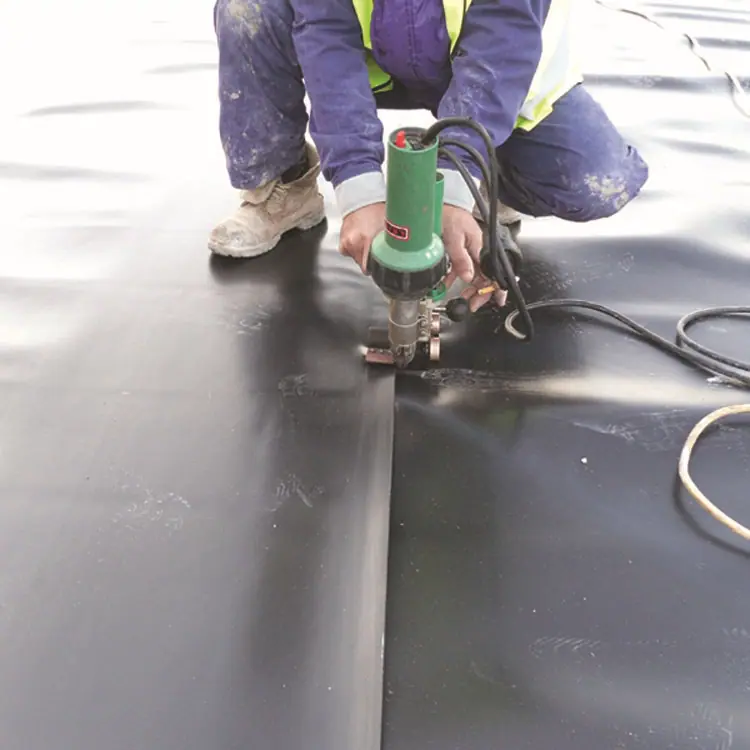
Membrana Impermeável de Policloreto de Vinila (PVC) Reforçada com Fibra de Poliéster é uma folha termoplástica de PVC. Esta folha é formada pela integração de um tecido de fibra de poliéster como reforço com camadas plásticas de PVC em ambos os lados usando um processo especial de extrusão e revestimento, criando uma folha polimérica. A fórmula avançada da camada plástica de PVC combinada com a estrutura de malha do tecido de fibra de poliéster confere à folha excelente estabilidade dimensional e um baixo coeficiente de expansão térmica. Isso melhora o desempenho a longo prazo da folha quando exposta diretamente ao ambiente natural. Método de Construção: Soldagem a ar quente, que garante a qualidade da junta soldada.

Local de construção:
Escopo de uso:
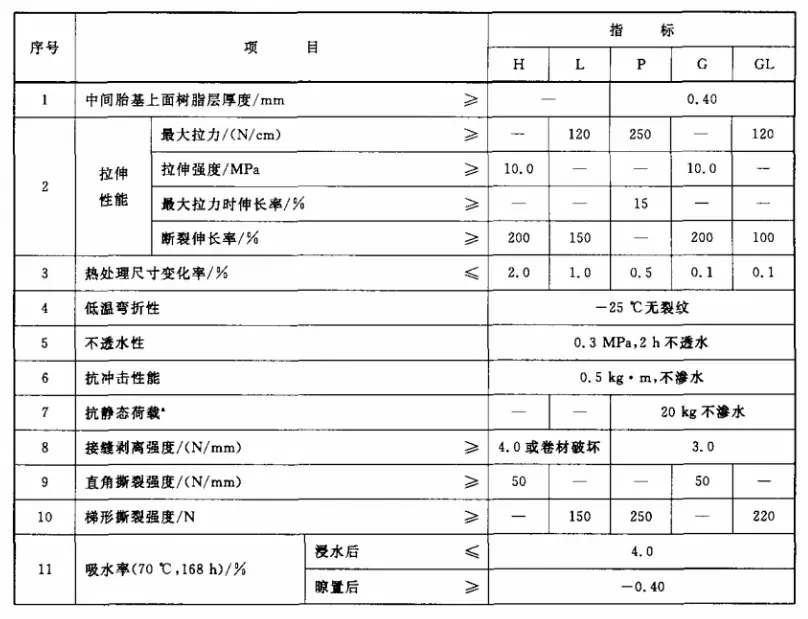
Padrões de desempenho do produto:
Tecnologia de construção:
As bobinas de PVC geralmente adotam método de ligação a frio, método de colocação de ar, método de fixação mecânica e, às vezes, equipadas com um processo exclusivo de soldagem por ar quente. Peças de construção complexas à prova d'água requerem equipamento de suporte especial. Construção combinada de acessórios especiais em PVC.
1. Método de colagem a frio
O método de construção que utiliza um adesivo especial para bobinas de PVC para colar as bobinas à camada de base por meio de operação a frio é chamado de método de colagem a frio.
De acordo com os diferentes requisitos de projeto à prova d'água, o método de colagem a frio pode ser dividido em colagem total ou colagem parcial.
(1) O método de colagem completa é um método de construção em que todas as membranas de PVC são coladas à camada base.
1) Durante a construção, deve-se realizar primeiro a pré-pavimentação, e a membrana de PVC deve ser colocada naturalmente e plana sobre a superfície da camada de base onde é colocada a fiação (sem colagem prévia). Deve ser suave e reto, sem distorção.
2) A largura de sobreposição longitudinal do material laminado é de 50 mm e deve ser cortada adequadamente. A direção transversal é unida de topo e uma camada não composta de 200-250 mm de largura (tipo N) é usada nela. Membrana de PVC cobrindo soldagem por sobreposição.
3) Dobre o lado comprido de um ou mais rolos ao meio (cerca de 10 m) e aplique adesivo especial na camada de base e na superfície do rolo a partir da área dobrada. Quando a cola secar a ponto de não ficar mais pegajosa, espalhe a superfície do rolo pré-pavimentada. Para fechar e colar utilize um rolo de pressão para compactar. Em seguida, dobre as demais partes desdobradas, continue operando a partir da parte dobrada conforme mencionado acima, e assim por diante, cole firmemente e compacte. Finalmente, é realizada a construção da soldagem da junta de topo.
(2) Cole parcialmente o material em rolo. Ao pavimentar rolos de PVC, os rolos e a camada de base são colados na camada de base usando métodos de colagem por pontos ou colagem em tiras.
Colagem localizada: A membrana é ligada à camada base em pontos. Não deve haver menos que 5 pontos de ligação por metro quadrado, e a área de cada ponto é de 100mm×100mm.
Colagem em tiras: O material enrolado é colado à camada base em tiras. Cada material enrolado é colado à camada de base em pelo menos duas tiras, e a largura de cada tira não é inferior a 150 mm.
2. Método de loja vazia
Ou seja, ao colocar membrana de impermeabilização de PVC, a membrana e a camada de base são apenas coladas dentro de uma certa largura ao redor de toda a camada impermeável; o resto das partes não são coladas. O processo de construção do método de colocação vazia é o seguinte:
Nivelamento e limpeza da camada base - linha elástica - pré-colocação de bobinas - soldagem por sobreposição de costuras de bobina - tratamento especial de peças - fixação, prensagem de bordas - material de vedação e vedação de bordas - aceitação.
Primeiro, o material do rolo é pré-colocado de acordo com o método de colagem total e a largura da sobreposição longitudinal é de 50 mm. Em segundo lugar, apenas as membranas circundantes do projeto geral de impermeabilização são totalmente coladas e as costuras sobrepostas são soldadas. As juntas transversais são processadas por junta de topo, e uma bobina de PVC de camada não composta (tipo N) de 200-250 mm de largura é usada para cobrir a sobreposição e a soldagem.
3. método de fixação mecânica
Ou seja, um método de construção que utiliza dispositivos de fixação mecânica para conectar a membrana à camada de base.
(1) Durante a construção, a pré-pavimentação deve ser realizada primeiro, podendo-se consultar o método de colagem total. A largura da sobreposição longitudinal é de 100 mm, dos quais 50 mm são utilizados como peças de fixação. As peças de fixação precisam passar pela camada de isolamento e ser fixadas na camada estrutural.
(2) De acordo com o espaçamento fixo projetado e calculado, use uma broca de impacto para fazer os furos primeiro, e o diâmetro do furo é ligeiramente menor que o diâmetro externo dos parafusos de fixação. Depois que as peças de fixação estiverem no lugar, use uma chave de fenda elétrica para apertá-las e apertá-las e, em seguida, execute as operações em sequência. Solde cada junta sobreposta, use o processamento de junta de topo na direção transversal e use material enrolado de camada não composta (categoria N) de 200 a 2500 mm de largura para cobrir a junta sobreposta para soldagem.
Processo de soldagem de bobina de PVC
A largura de sobreposição longitudinal entre as bobinas de PVC é de 50 mm, e a largura transversal é de 100 mm. Ao usar o processo de soldagem, o bico de soldagem está em um ângulo de 45 graus em relação à direção da soldagem, o rolo de pressão está paralelo ao bico de soldagem e mantém uma distância de cerca de 5 mm, e a rolagem não deve ser muito rápida.
Use um pequeno bico de soldagem com largura de 20 mm para soldagem, geralmente duas passagens, a temperatura de soldagem é controlada no 6º nível e a largura efetiva de cada passagem de soldagem é de 15 mm a 20 mm.
Use um bico de soldagem grande com uma largura de 40 mm para soldar em uma passagem. A temperatura de soldagem deve ser controlada no 7º nível e a largura efetiva de soldagem deve ser de 25 mm.
Requisitos de soldagem: Uma pré-solda deve ser feita antes da soldagem, e a largura não deve ser muito grande, para que o ar quente não transborde durante a soldagem e afete a qualidade da soldagem. Deve haver pasta derretida transbordando da borda de soldagem, mas nenhum fenômeno de queima deve ocorrer.
A largura efetiva de soldagem se refere à distância do ponto de decapagem da bobina até a borda da pasta fundida. Garantir a largura efetiva de soldagem é um dos principais indicadores para testar a qualidade da soldagem.
Exibição de amostra:
Honra: