O texto nas imagens pode ser traduzido
Máquina de ângulo de prego CNC máquina de corte em ângulo máquina de porta-retrato máquina de ângulo de prego automática eficiente
110 dias
Mín. R$ 33.174 (3 un.)
Fornecedor 4.0
Quantidade
Produto selecionado
Produtos similares a um preço mais baixo




Especificações do produto
tipo
CNC nail angle machine
Marca
HZXK
Modelo
Contact customer service for details
Escopo de aplicação
Contact customer service for details
Apelido do produto
Contact customer service for details
Dimensão geral
Contact customer service for details
Peso
Contact customer service for details
Potência do motor principal
Contact customer service for details
Velocidade de movimento
Contact customer service for details
Adequado
Crafts
Detalhes do produto
O texto nas imagens pode ser traduzido

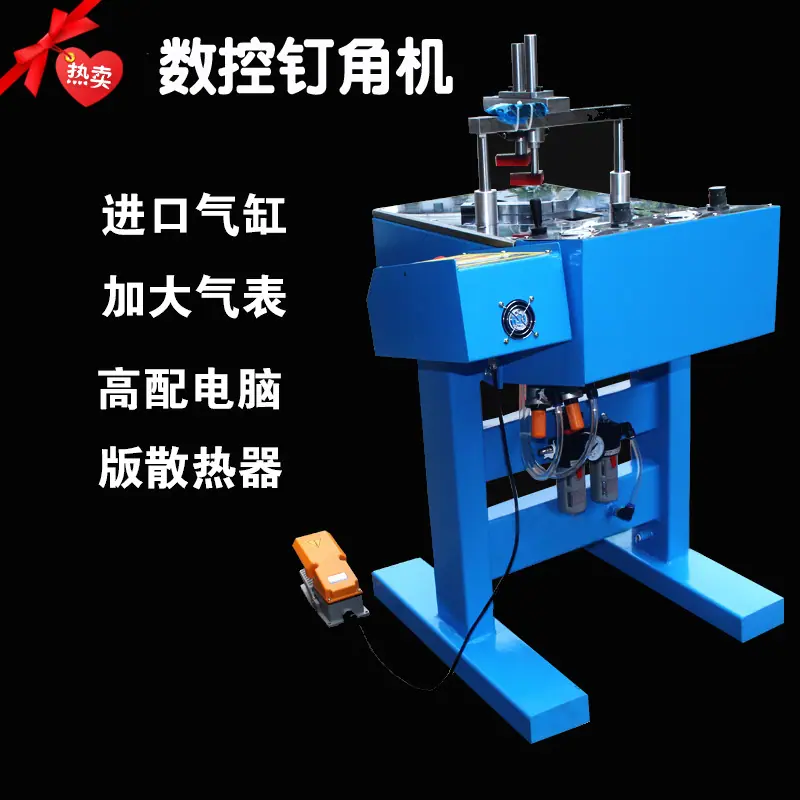
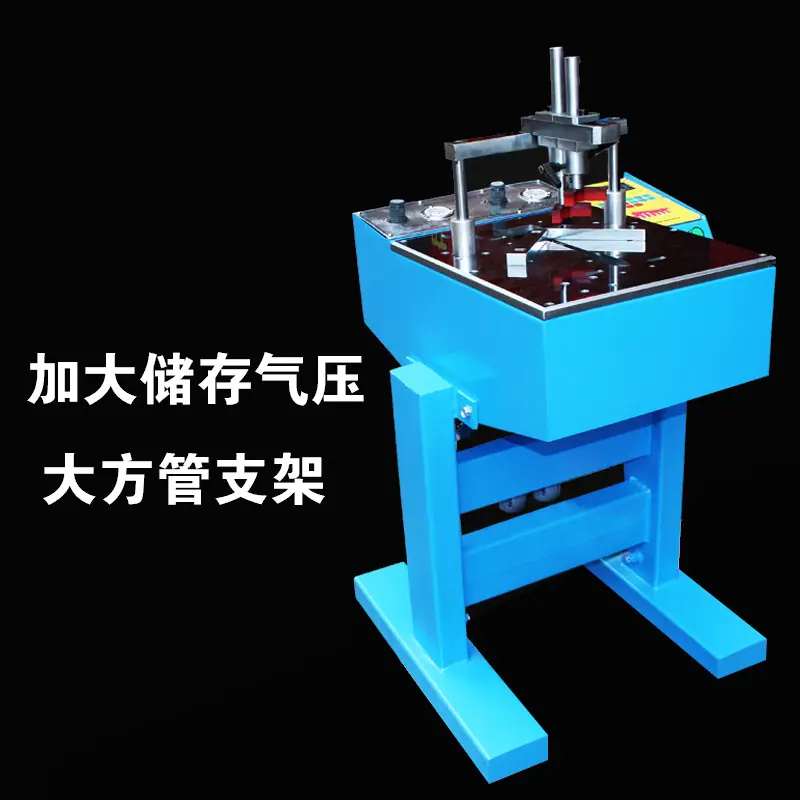
(Modelo do Produto) Máquina de Pregagem de Canto CNC
(Material do produto) Aço
(Especificações do Produto) Largura da Mesa: 405mm
Comprimento: 480mm
Altura total: 110cm
Espessura da placa base: 14 mm
(Peso) Aprox. 95KG
(Preço unitário do produto) 6000 yuans
Tensão nominal: 220V;
Pressão nominal do ar: 0,6-0,8 MPa
Largura aplicável da estaca da barraca: 10,3-10,8 mm
Altura aplicável da estaca da barraca: 7/10/12/15mm
Ângulo: 89-91°
Curso de deslocamento para frente e para trás: 100mm
Vantagens: Rápido! Estável! Poderoso!
Mais adequado para trabalhos de encadernação com materiais e linhas mais duros!
Recursos e parâmetros técnicos:
A Máquina de Pregagem de Cantos CNC é adequada para pregar em ângulo reto de 90° de perfis de madeira e perfis de plástico. Ela proporciona bons resultados de pregação e alta velocidade. É particularmente adequada para produtos com requisitos rigorosos na distância entre os pregos. É amplamente utilizada na produção em massa de molduras de alta qualidade.
Tensão de trabalho 220V, pressão de ar correspondente é 0,6-0,8Mpa. A largura dos pregos aplicáveis a esta máquina é 10,3-10,8mm, o ângulo é 89-91°, e as alturas de pregos aplicáveis são 7#, 10#, 12#, 15#. O curso de movimento frontal e traseiro é de 100mm, adequado para fixar perfis com largura de 70mm e espessura de 75mm.
Guia de operação:
1. Conecte o ar comprimido e a fonte de alimentação, ajuste a pressão do ar para a faixa de pressão de trabalho. Neste ponto, o pistão está na posição alta. Primeiro, coloque as réguas do quadro cortadas em ângulo no meio do bloco de ajuste de posicionamento de 90°, depois remova um lado e observe se a superfície de corte da régua do quadro está no ponto médio do prego de canto e se a posição do primeiro prego está no local apropriado. Método de ajuste:
a. Solte o parafuso do bloco de posicionamento, mova o bloco de posicionamento para a posição apropriada e aperte o parafuso. Em seguida, alinhe a outra metade com a borda de parada em um ângulo de 90° e aperte-a.
b. Ajuste a altura e a posição do martelo de prensagem. Como esta máquina possui martelos de prensagem duplos, primeiro solte a alça do parafuso na placa de fixação acima do martelo de prensagem, ajuste a posição do primeiro martelo de prensagem, pressione o primeiro martelo de prensagem firmemente e, em seguida, ajuste o segundo.
c. Primeiro, ajuste o cilindro de fixação para 0,2 MPa. Solte os dois parafusos de posicionamento acima dos dois martelos de prensagem para permitir que os martelos de prensagem se movam para cima e para baixo. Em seguida, pressione manualmente as linhas para baixo e ajuste naturalmente a altura dos martelos de prensagem. Depois disso, aperte os parafusos dos martelos de prensagem e, em seguida, ajuste a pressão do ar para a pressão normal de trabalho de 0,6 MPa ou superior.
2. Feche a válvula de controle manual do cilindro de alimentação de agulhas, o cilindro de alimentação de agulhas retrai e insira o prego angular.
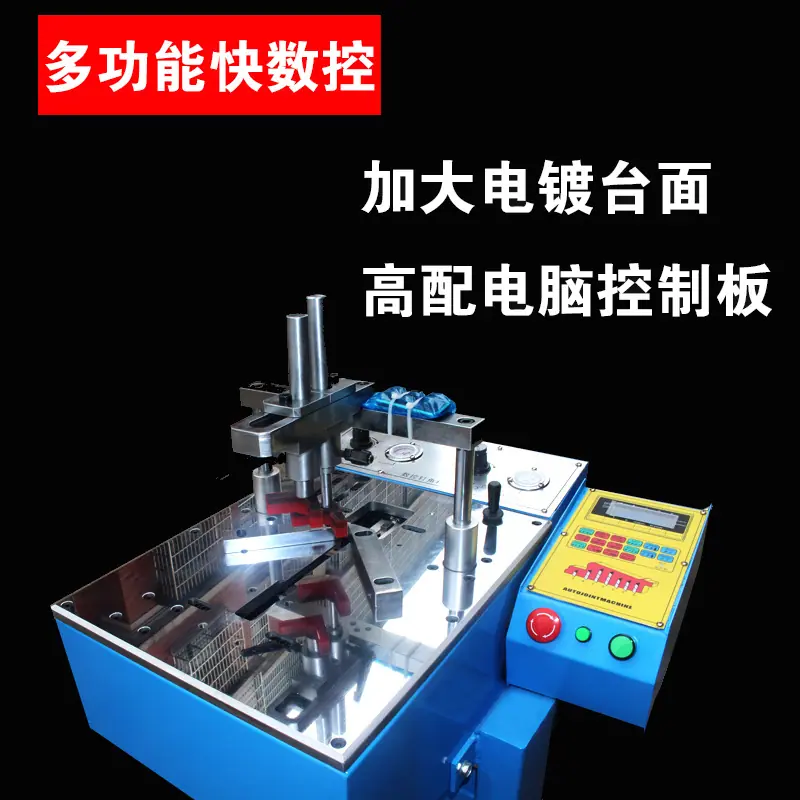
3、Configuração de dados no painel de controle:
A tecla ENTER é a tecla de confirmação após colocar a mão e completar as configurações.
A chave SHOT.NO é a chave para definir os tempos de trabalho do cilindro de grampeamento no mesmo ponto de trabalho;
A tecla CIMA é uma tecla de incremento lento para definir a distância entre pregos, e cada pressionamento aumenta a distância em 1 mm;
A tecla PARA BAIXO é uma tecla de diminuição lenta para a distância entre os pinos, diminuindo 1 mm a cada pressionamento;
A tecla ESQUERDA é a tecla da linha esquerda para a janela de design;
A tecla DIREITA é a tecla de clique com o botão direito para a janela de design;
A tecla SAVE é a tecla de salvar do design;
A tecla RECALL é a chave para limpar a tecla de salvar da memória de trabalho;
A tecla FORWAPD é a tecla de recuo rápido para a porta de saída da unha;
A tecla BACKWAPD é a tecla de avanço rápido para a saída de unhas;
A tecla MOVE é a tecla de reinício da operação automática;
A chave PINSHT é a chave de reset manual.
Quando o design estiver completo, pressione a tecla ENTER para confirmar e salvar, e a máquina entrará no estado de espera de trabalho. Coloque as tiras cortadas. Pise no interruptor de pedal para enviar o sinal de pulso de trabalho, e a máquina completará automaticamente um ciclo da tarefa de trabalho.
Os registros do programa de trabalho automático da máquina podem armazenar 5 por vez. Desde que você chame a sequência do programa e pressione a tecla ENTER, ela pode entrar no estado de trabalho.
Falhas Comuns e Solução de Problemas:
1. Sem falhas de disparo ou emperramentos. Quando ocorrer uma falha de disparo, verifique primeiro se a pressão do ar está dentro da faixa de trabalho. Faça os ajustes apropriados de acordo com o material. Quando ocorrer um emperramento, não continue disparando absolutamente, para evitar danos desnecessários à luva da agulha e à máquina. Você deve soltar prontamente o parafuso na luva da agulha, remover a luva da agulha, fechar a válvula de controle para o cilindro de abaixamento da agulha, remover o grampo emperrado e, em seguida, reinstalar a luva da agulha e abrir a válvula de controle para o cilindro de alimentação de grampos.
2. Quando a posição de pregar ou o espaçamento dos pregos estiver instável, verifique se o interruptor do sensor ao lado do cilindro está solto. Se estiver solto, aperte-o. Se o problema ainda não puder ser resolvido, verifique se a correia dentada está muito frouxa e reajuste a correia dentada.
3. Se houver estouro ou se o prego não estiver posicionado corretamente, verifique a posição do primeiro ou último prego e faça os ajustes apropriados. Se o prego não puder ser cravado corretamente, reajuste a altura do martelo e verifique se ainda há óleo no tubo de óleo do martelo. Adicione óleo lubrificante conforme apropriado.
Manutenção diária:
Antes de ligar a máquina todos os dias, você deve verificar se a fonte de alimentação e a fonte de ar estão conectadas corretamente. Verifique se o nível do óleo lubrificante está na posição normal. Mantenha um ambiente de trabalho limpo. Após terminar o trabalho todos os dias, certifique-se de limpar prontamente a poeira da bancada de trabalho, especialmente a saída de pregos. Profissionais não devem realizar a manutenção das partes elétricas para evitar causar danos maiores.

Total