
Fábrica de Origem Argamassa de Cimento Impermeável Tubo Protendido Material de Rejuntamento Preparo de Suspensão de Alta Velocidade Resistência de Alta Pressão Alta Resistência
Quantidade
Correspondências exatas por um preço menor


Produtos similares a um preço mais baixo


Os dutos pós-tencionados, também conhecidos como tubos corrugados, têm sua compacidade de grauteamento impactando significativamente a durabilidade da ponte. De acordo com estatísticas, devido à má compacidade de grauteamento, as armaduras de aço dentro dos dutos pós-tencionados enferrujam, levando à perda prematura da pós-tensão, o que pode encurtar a vida útil real de uma ponte para um décimo de sua vida útil projetada. Nos Estados Unidos, existem aproximadamente 570.000 pontes rodoviárias, das quais cerca de 130.000 são defeituosas. A idade média em que os problemas começam a aparecer é de 25 anos. Na China, em 2002, havia um total de cerca de 280.000 pontes de vários tipos, incluindo aproximadamente 9.597 pontes perigosas. A idade média em que os problemas começaram a aparecer para essas pontes foi de 7 anos.
Descrição do produto
O fortalecimento do controle de processo sobre a qualidade da construção de pontes e a eliminação de defeitos de qualidade durante o processo de construção. Como garantir a qualidade da construção de novas pontes, como inspecionar tecnicamente novas pontes e como avaliar a qualidade de pontes existentes e inspecionar, avaliar e reforçar pontes perigosas tornaram-se tarefas importantes. As formas de danos em pontes de concreto são diversas, como perda de protensão, danos e fissuração do concreto, corrosão das armaduras de aço e descolamento dos apoios. Esses danos levam a uma diminuição da rigidez geral e da capacidade de carga das pontes de concreto e são causas importantes das doenças das pontes. Para fortalecer o controle de processo sobre a qualidade da construção de pontes e eliminar defeitos de qualidade durante o processo de construção, a inspeção de qualidade da injeção dos dutos de protensão (tubos corrugados) em pontes protendidas é um elo de controle importante para garantir que a qualidade da construção da ponte atenda aos requisitos de projeto e atinja um estado de tensão razoável. Para garantir que as armaduras de aço em pontes protendidas exerçam plenamente seu efeito projetado e resistam à pressão de veículos e pedestres sobre o tabuleiro da ponte, a qualidade da injeção dos dutos de protensão é um dos fatores mais importantes. Atingir a qualidade de injeção requerida pode permitir que as armaduras de aço protendido funcionem plenamente; se houver defeitos de qualidade na injeção, ocorrerão fenômenos como concentração de tensão nas cabeças de ancoragem e perda de protensão dependente do tempo, e o estado de tensão projetado da viga será alterado, reduzindo a capacidade de carga da ponte, afetando assim a vida útil da ponte. Portanto, a inspeção de qualidade da injeção dos dutos de protensão é uma medida importante para garantir a qualidade da construção da ponte.
Características: Funções e Características Principais1. Circulação contínua da calda na tubulação cheia para expelir o ar: A calda na tubulação é guiada da porta de descarga para o tanque de armazenamento de calda e, em seguida, bombeada de volta para a tubulação pela porta de entrada, formando um grande circuito de circulação. A calda circula continuamente dentro da tubulação. Ajustando a pressão e a vazão, o ar na tubulação é completamente expelido pela porta de descarga e pelas folgas entre os fios de aço. Impurezas residuais nos dutos também podem ser removidas. 2. Controle preciso de pressão e vazão: (1) Regulagem e manutenção precisas da pressão de injeção: A perda de pressão na tubulação é medida em tempo real. A pressão de injeção é definida com base no valor mínimo de pressão na porta de descarga que atende às especificações, garantindo que o valor mínimo de pressão exigido pelas especificações ainda seja atendido dentro da tubulação após a consideração da perda de pressão. Após o fechamento da porta de descarga, a pressão é mantida em não menos que 0,5 MPa por um período prolongado. (O Artigo 7.9.8 da edição de 2011 do Código Técnico para Construção de Pontes e Bueiros estipula que "para tubulações horizontais ou curvas, a pressão de injeção deve ser de 0,5 ~ 0,7 MPa... Após o fechamento da porta de descarga, um período de manutenção de pressão de não menos que 0,5 MPa por 3~5 minutos deve ser mantido.") (2) Quando a diferença de pressão entre as portas de entrada e descarga permanece estável, pode-se determinar que a tubulação está cheia. (3) A vazão e a pressão são ajustadas usando as válvulas reguladoras de entrada e saída. (4) A calda é continuamente reabastecida nos dutos durante o período de manutenção de pressão para garantir a densidade. 3. Controle preciso da relação água-cimento: A água é adicionada automaticamente de acordo com as quantidades do traço de projeto da construção, controlando com precisão a quantidade de água adicionada, garantindo assim que a relação água-cimento atenda aos requisitos. (O Artigo 7.9.3 da edição de 2011 do Código Técnico para Construção de Pontes e Bueiros estipula que "a relação água-cimento da calda deve ser de 0,26~0,28.") 4. Injeção simultânea de furos duplos, melhorando a eficiência do trabalho: Para vigas pré-moldadas com vãos de até 50m e dutos protendidos com comprimentos inferiores a 55m, furos duplos podem ser injetados simultaneamente. A injeção é realizada a partir do furo inferior, e a calda retorna ao tanque de armazenamento de calda pelo furo superior, economizando mão de obra e melhorando a eficiência do trabalho em 100%. 5. Preparação de calda em alta velocidade, tempo de mistura padronizado: O sistema integra um misturador de calda de alta velocidade. Este equipamento mistura cimento, aditivo e água em alta velocidade. A velocidade de rotação é de 1420 rpm e a velocidade da ponta da pá é >10 m/s, o que atende plenamente aos requisitos da especificação. (O Artigo 7.9.4 da edição de 2011 do Código Técnico para Construção de Pontes e Bueiros estipula que "a velocidade do misturador não deve ser inferior a 1000 rpm, e sua velocidade da ponta da pá não deve ser inferior a 10 m/s.") 6. Monitoramento do processo de injeção, permitindo monitoramento remoto: O processo de injeção é controlado por um programa de computador, reduzindo a influência de fatores humanos. Vários indicadores, como temperatura da calda, temperatura ambiente, pressão de injeção e tempo de manutenção de pressão, são monitorados com precisão, atendendo efetivamente aos requisitos da especificação e do projeto. Os dados de injeção são registrados automaticamente e os relatórios são impressos. Através da tecnologia de transmissão sem fio, os dados são enviados em tempo real para os departamentos relevantes, permitindo o monitoramento remoto da injeção de dutos protendidos. 7. Alta integração do sistema, simples e prático: O sistema integra um misturador de calda de alta velocidade, tanque de armazenamento de calda, instrumento de monitoramento e controle de entrada de calda, instrumento de monitoramento e controle de retorno de calda e bomba de injeção. Para uso no local, apenas o tubo de entrada de calda e o tubo de retorno de calda precisam ser conectados ao duto protendido, sem a necessidade de estender o comprimento da tubulação, para realizar a construção de injeção. A operação é muito simples e adequada para a injeção de vários tipos de dutos.
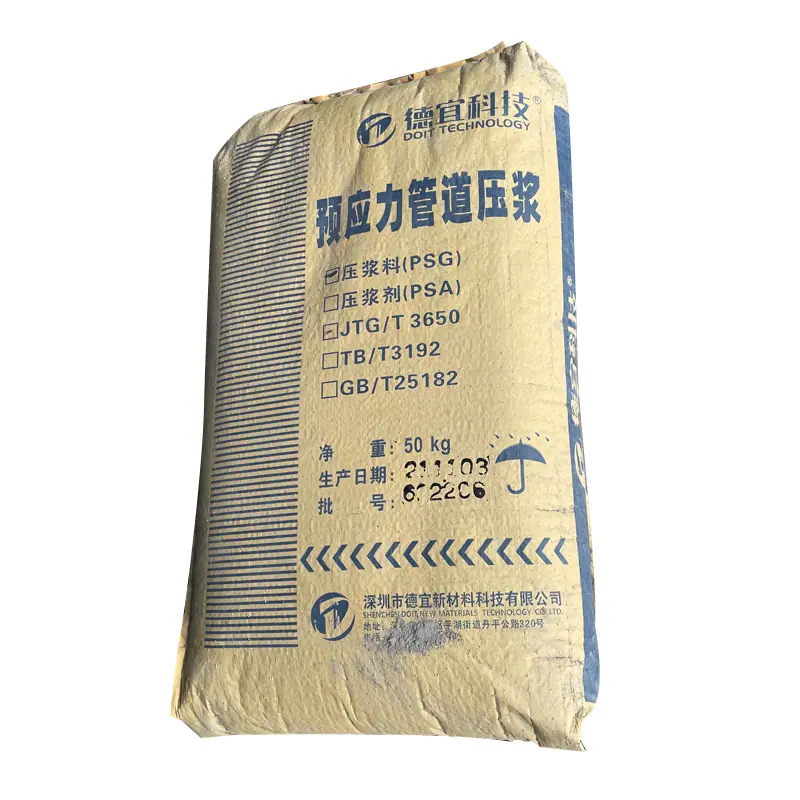
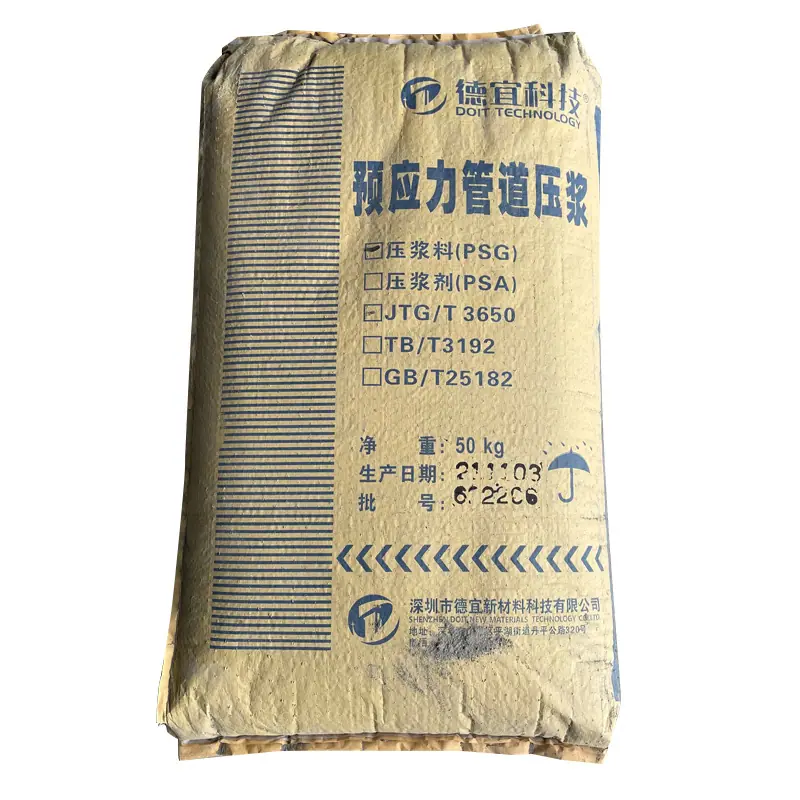
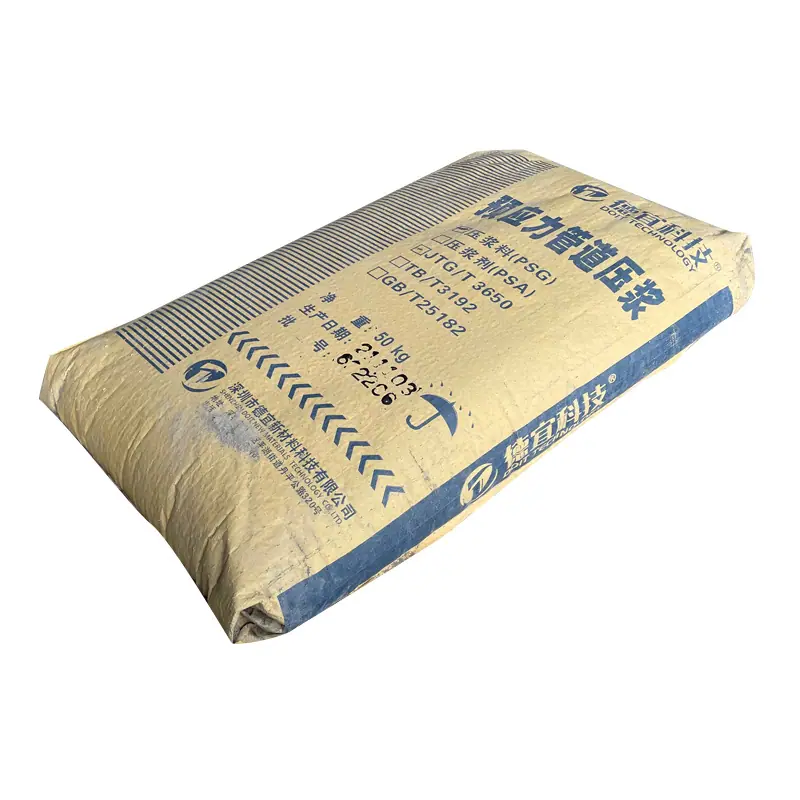
Âmbito de aplicação:Adequado para a argamassa de construção de lajes alveolares, vigas caixão simplesmente apoiadas, vigas de momento negativo, vigas contínuas, estruturas de aço contínuas, pilares curtos, vigas de coroamento, ancoragens inclinadas, etc.