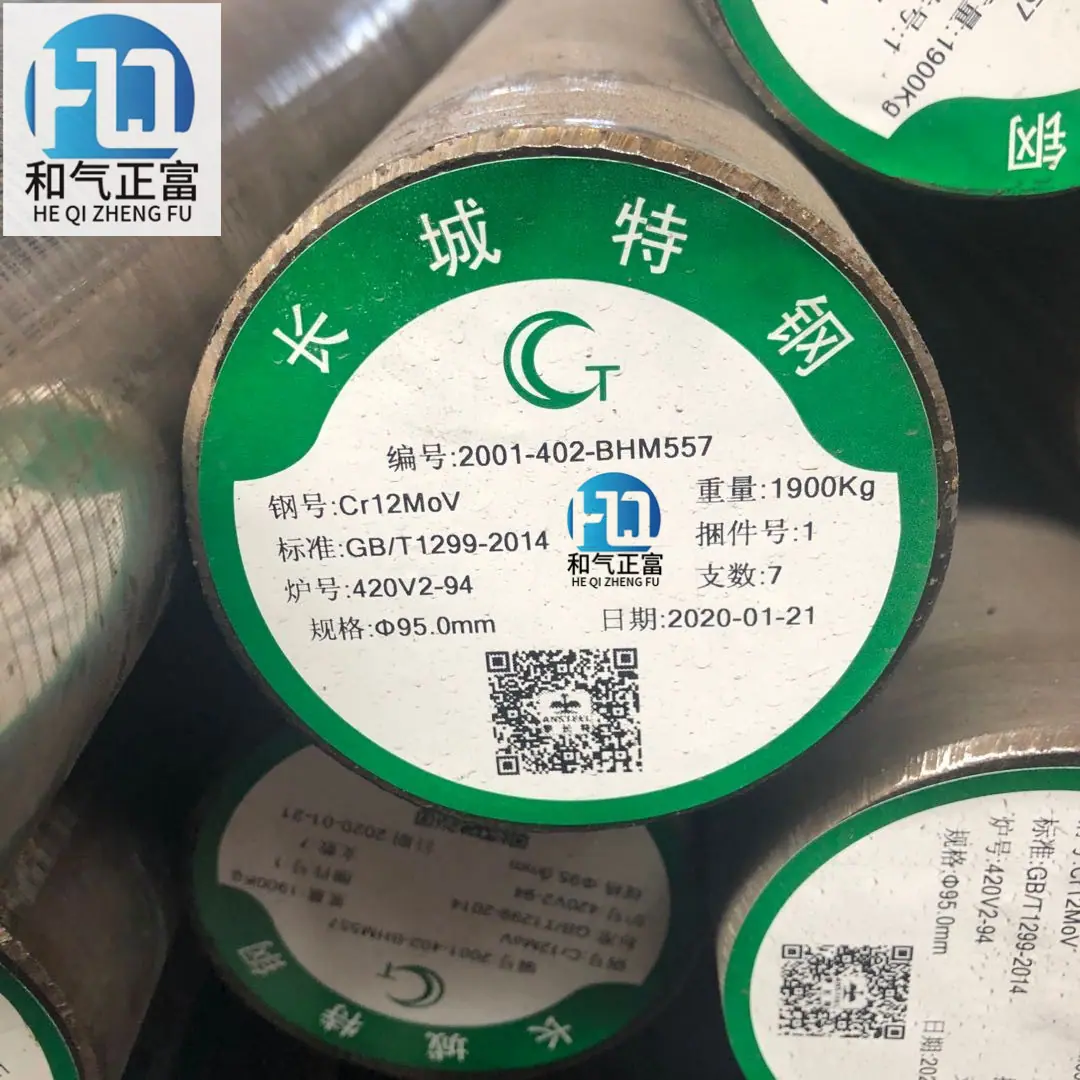
Aço para Moldes Aço Cr12Mov Chapa de Aço Baosteel Cr12Mov Aço Redondo Torneado Pode Ser Personalizado Forjamento Forjamento Redondo
Quantidade
Correspondências exatas por um preço menor

Produtos similares a um preço mais baixo







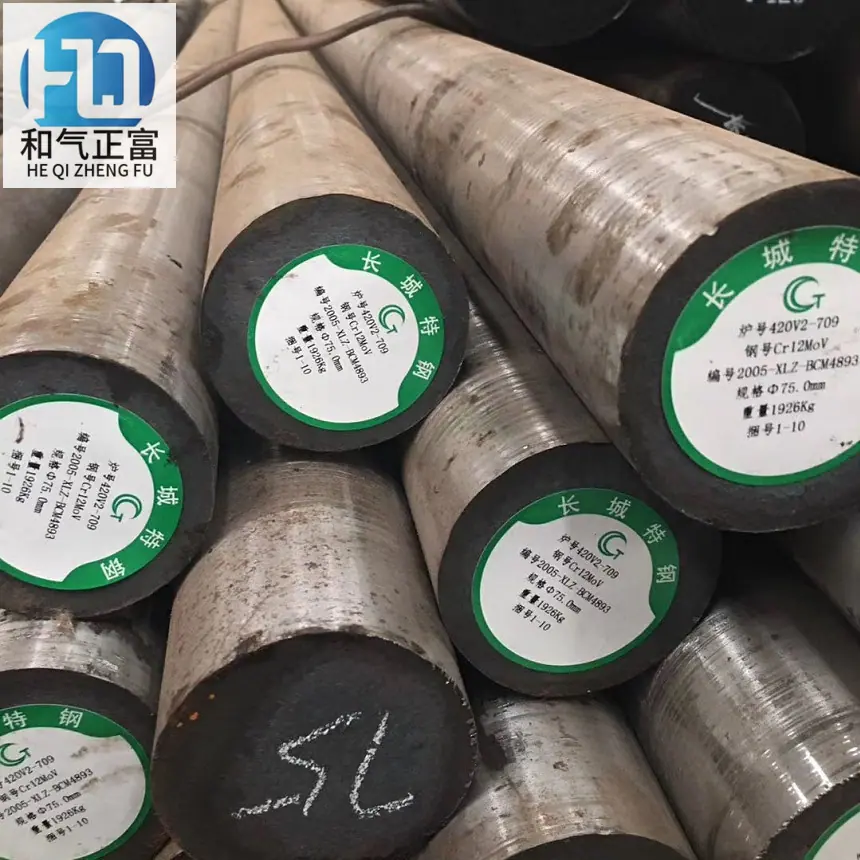



nome chinês
Cr12MoV
nome estrangeiro
x165crmow12ku
padrão
GB/T 1299-2000
Âmbito de aplicação
Matriz de trabalho a frio
dureza
255 ~207HBW
Diâmetro de recuo
3,8 ~4,2 mm
Âmbito de aplicação
Aço para matriz de trabalho a frio, a temperabilidade, dureza após têmpera e revenimento, resistência ao desgaste e resistência do aço são maiores do que as do Cr12. É usado para fabricar várias matrizes e ferramentas de puncionamento a frio com grandes seções transversais, formas complexas e condições de trabalho pesadas, como matrizes de puncionamento, matrizes de corte, matrizes de laminação, matrizes de estampagem profunda de chapa de aço, serras circulares, ferramentas e medidores padrão, matrizes de laminação de roscas, etc.
DisponibilidadeAs variedades de fornecimento incluem material laminado a quente, material forjado, material trefilado a frio, chapa de aço laminada a quente e fio de aço trefilado a frio.
Propriedades físicasCr12MoV é a designação do padrão nacional, o padrão alemão é chamado: X165CrMoV12
composição química:
Carbono C :1,45~1,70
Silício: ≤0,40
Manganês Mn: ≤0,40
Enxofre S: ≤0,030
Fósforo P: ≤0,030
Cromo Cr:11,00~12,50
Níquel Ni: Teor residual permitido ≤ 0,25
Cobre Cu: conteúdo residual permitido ≤ 0,30
Vanádio V :0,15~0,30
Molibdênio Mo:0,40~0,60
Propriedades mecânicas:
Dureza : Recozido, 255~207HB, Diâmetro de Indentação 3.8~4.2mm; Temperado, ≥60HRC
Especificações de tratamento térmicoEspecificação de tratamento térmico: 1. Têmpera, resfriamento em óleo a 950~1000℃; 2. Têmpera a 1020℃, revenimento a 200℃ por 2h.
Estrutura metalográfica: perlita de grão fino + carbonetos.
Status de entrega: O aço é entregue em estado recozido.
Especificação para amolecimento de blanks de extrusão a frioUse cavacos de ferro 9?2?9?1 para aquecimento protetor, temperatura 760~780°C, tempo 10h, resfriamento do forno, dureza 196HBW, pode realizar suavemente a conformação por extrusão a frio
Especificação de recozimento esferoidizante isotérmico comum850 ~870℃×3~4h, resfriamento até 740~760℃×4~5h isotérmico, resfriamento a ar fora do forno Dureza ≤241HBW, grau de carboneto eutético ≤3
A melhor temperatura isotérmica é 740~76o°C, e o tempo é ≥4~5h
Especificações de recozimento de esferoidização(860±1ü)°C×2~4h, resfriamento do forno a 30°C/h, (740±10)°c x4-6h, resfriamento lento a 500~600°C com o forno, resfriamento a ar para fora do forno. Dureza 207~255HBW.
Tratamento criogênicoO aço Crl2MoV é tratado criogenicamente. O tratamento criogênico pode fazer com que a martensita temperada precipite carbonetos ultrafinos altamente dispersos. Após o revenimento subsequente em baixa temperatura a 200 °C, esses carbonetos ultrafinos podem ser transformados em carbonetos. A martensita sem tratamento criogênico precipitará apenas uma pequena quantidade de carbonetos em certas áreas locais após o revenimento em baixa temperatura. O Crl2MoV adota o método de tratamento térmico químico de baixa temperatura. Com base na manutenção da alta dureza e alta resistência ao desgaste do aço Crl2MoV, a resistência de adesão da camada de infiltração é melhorada pelo tratamento térmico químico de baixa temperatura comumente usado em nitretação iônica, nitrocarbonetação a gás e coinfiltração de tiocianato em banho de sal. Os três tipos de camadas de infiltração de tratamento térmico químico de baixa temperatura têm resistência ao impacto e efeitos de adesão significativos, entre os quais a coinfiltração de tiocianato em banho de sal é a melhor. Após o tratamento de nitrocarbonetação a gás, o molde de trefilação de recipientes de aço inoxidável Crl2MoV tem uma vida útil de mais de 30.000 peças, o que é mais de 10 vezes maior do que a de moldes semelhantes tratados com têmpera e revenimento convencionais.
EndurecimentoPara aumentar a vida útil do molde para mais de 800.000 ciclos, o aço pré-endurecido pode ser endurecido por têmpera e revenimento a baixa temperatura. Durante a têmpera, pré-aqueça a 500-600℃ por 2-4 horas, depois mantenha a 850-880℃ por um certo tempo (pelo menos 2 horas), resfrie em óleo até 50-100℃ e, em seguida, resfrie ao ar. Após a têmpera, a dureza pode atingir 50-52HRC. Para evitar trincas, um tratamento de revenimento a baixa temperatura a 200℃ deve ser realizado imediatamente. Após o revenimento, a dureza pode ser mantida acima de 48HRC.
TemperamentoEspecificações de têmpera recomendadas para aço Cr12MoV
plano
Temperatura de têmpera/℃
Temperamento
Têmpera usar
Temperatura de aquecimento/℃
médio
Dureza HBW
médio DurezaHRC Ⅰ
Ⅱ
Ⅲ
1020~1040
Alívio de estresse
Remova o estresse e reduza a dureza
Remova o estresse e reduza a dureza
150~170
200~275
400~425
Óleo ou nitrato
-
-
61~63
57~59
55~57
Ⅳ
Ⅴ
Ⅵ
11h15~11h30
Remoção de tensões e endurecimento secundário
Remoção de tensões e endurecimento secundário
Remoção de tensões e endurecimento secundário
510~520℃ têmpera múltipla
Tratamento a frio -78℃
Temperar a 510~520℃
-78℃ tratamento a frio mais 510~520℃ têmpera, depois -78℃ tratamento a frio
-
-
-
60~61
60~61
61~6
Têmperaplano
Primeiro pré-aquecimento/℃
Segundo pré-aquecimento/℃
Temperatura de têmpera/℃
esfriar
dureza
(HRC)
médio
Temperatura média/℃
Resfriamento em meio
Após
Ⅰ
Ⅱ
Ⅲ
Ⅳ
Ⅴ
550~660
840~860
950~1000
1020~1040
1020~1040
11h15~11h30
11h15~11h30
Óleo
Óleo
Nitrato fundido
Óleo
Nitrato fundido
20~60
20~60
40~55
20~60
40~45
Para temperatura do óleo
Para temperatura do óleo
5~10min
Para temperatura do óleo
5~10min
resfriamento de ar
resfriamento de ar
resfriamento de ar
resfriamento de ar
resfriamento de ar
58~62
62~63
62~63
42~50
42~50
Nota: 1. Os Esquemas II e III são usados para peças que requerem propriedades mecânicas muito altas e pequena deformação, como matrizes de laminação de roscas, placas de laminação de roscas e moldes com formas complexas sujeitos a cargas de impacto, etc.;
2. Os esquemas IV e V são usados para peças de trabalho que requerem alta dureza e resistência ao desgaste, mas possuem propriedades mecânicas inferiores e maior deformação dimensional, como matrizes de estampagem a quente operando abaixo de 450°C;
3. Este aço é muito sensível à descarbonetação, portanto, o banho de sal usado para pré-aquecimento e aquecimento deve ser completamente desoxidado antes do uso; se aquecido em um forno elétrico comum, a peça de trabalho pode ser colocada em uma caixa
Por dentro, preencha com um agente carburante ou pó de ferro fundido (neste caso, a peça de trabalho pode sofrer um leve aumento no teor de carbono, e a dureza pode ser aumentada em HRC1~2).
Tabela 2-3-1 Razão de organização no estado temperado
Solução de têmpera
esfriar
carboneto/%
Martensita/%
Austenita/%
Ⅰ、Ⅱ
Óleo, nitrato e sal
12
73~68
20~23
Especificações de têmperaEspecificações comuns de têmpera e revenimento:
Temperatura de têmpera 1000~1050℃, óleo de têmpera ou gás de têmpera, dureza ≥ 60HRC; temperatura de revenimento 160~180℃, tempo de revenimento 2h, ou temperatura de revenimento 325~375℃, tempos de revenimento 2~3 vezes.
formato habitualCr12MoV|Aço para Matriz de Trabalho a Frio Φ10
Cr12MoV|Aço para matrizes de trabalho a frio Φ11
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ12
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ13
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ14
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ15
Cr12MoV|Φ16 Aço Ferramenta para Trabalho a Frio
Cr12MoV|Aço para matrizes de trabalho a frio Φ17
Cr12MoV|Aço para matrizes de trabalho a frio Φ18
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ19
Cr12MoV|Aço para matrizes de trabalho a frio Φ20
Cr12MoV|Aço para matrizes de trabalho a frio Φ21
Cr12MoV|Aço para matrizes de trabalho a frio Φ22
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ23
Cr12MoV|Aço para matrizes de trabalho a frio Φ24
Cr12MoV|Aço para matrizes de trabalho a frio Φ25
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ26
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ28
Cr12MoV|Aço para matrizes de trabalho a frio Φ29
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ30
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ32
Cr12MoV|Aço para matrizes de trabalho a frio Φ35
Cr12MoV|Aço para matrizes de trabalho a frio Φ38
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ40
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ42
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ45
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ48
Cr12MoV|Aço para matrizes de trabalho a frio Φ50
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ52
Cr12MoV|Aço para matrizes de trabalho a frio Φ55
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ60
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ65
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ70
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ75
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ80
Cr12MoV|Aço para Matriz de Trabalho a Frio Φ85
Cr12MoV|Aço para matrizes de trabalho a frio Φ90
Aço para Matriz de Trabalho a Frio Cr12MoV|Φ95
Exemplos típicos1) Este aço pode ser usado para fazer punções, matrizes e inserções de formas complexas para matrizes de punção com espessura de material >3mm. A dureza recomendada para fazer punções é 58~62HRC, e a dureza recomendada para fazer matrizes é 60~64HRC.
2) Usado para fabricar punções e matrizes resistentes ao desgaste em prensas de estampagem. Ao fabricar punções, recomenda-se uma dureza de 60-62HRC; ao fabricar matrizes, recomenda-se uma dureza de 62-64HRC.
3) Usado para fazer a matriz côncava que requer resistência à tração na matriz de trefilação, a dureza recomendada é de 62 ~ 64HRC.
4) Usado para fazer moldes convexos, moldes côncavos e inserções que exigem resistência ao desgaste e formas complexas em moldes de dobra. A dureza recomendada é de 60~64HRC ao fazer o molde convexo e 60~64HRC ao fazer o molde côncavo.
5) Usado para fazer o punção e a matriz para extrusão a frio de peças de alumínio. A dureza recomendada é de 60~62HRC para o punção e 62-64HRC para a matriz.