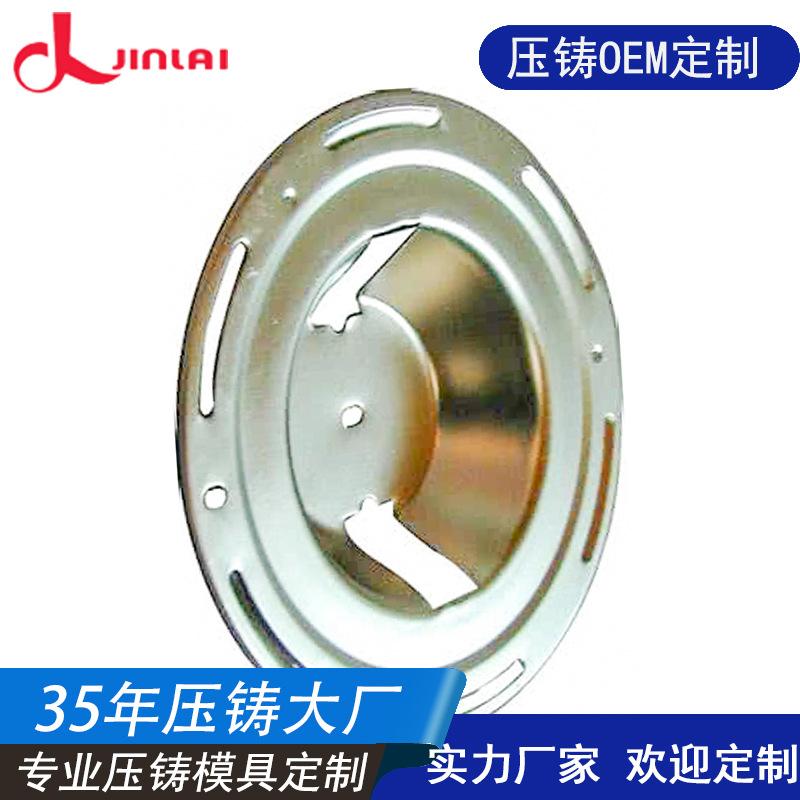
Suministro de todo tipo de piezas de aluminio fundido mecánicas, cajas profesionales de aleación de aluminio, piezas de aluminio fundido, accesorios para automóviles, procesamiento de piezas de aluminio fundido
Cantidad
Coincidencias exactas a un precio más bajo

Productos similares a un precio más bajo





Automóvil club británico
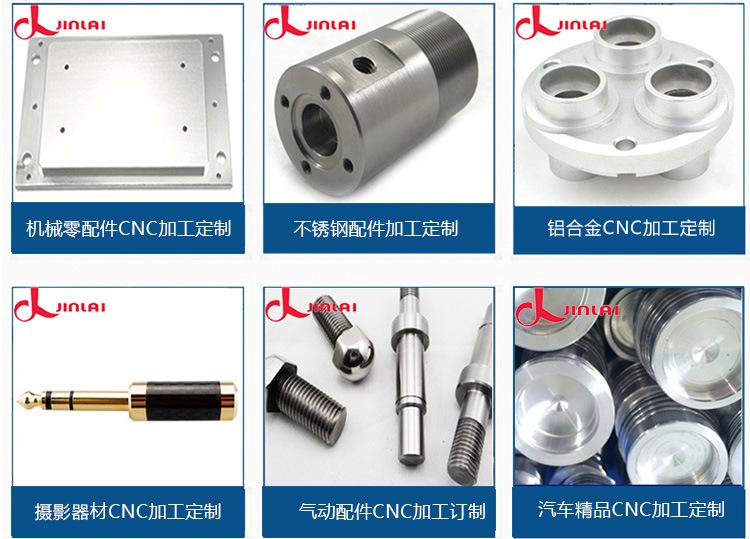
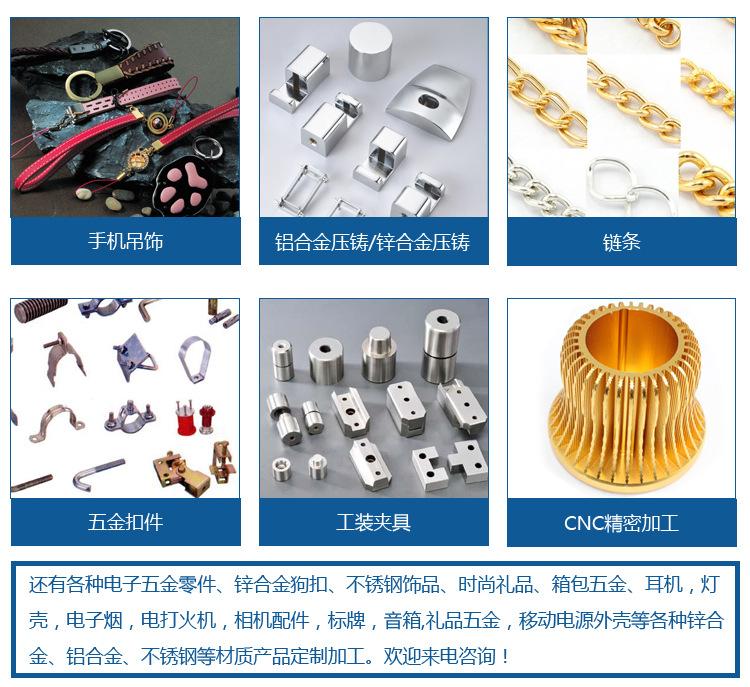
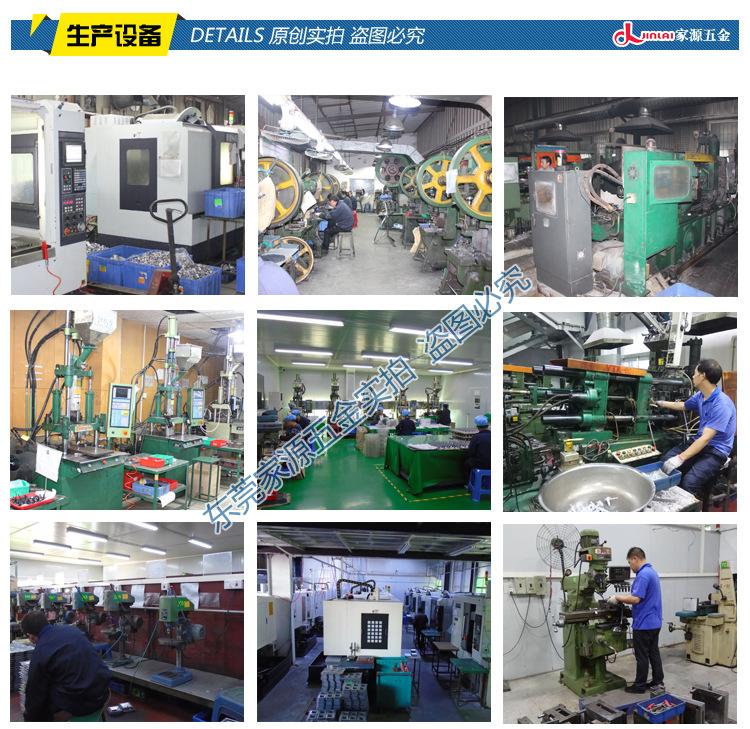
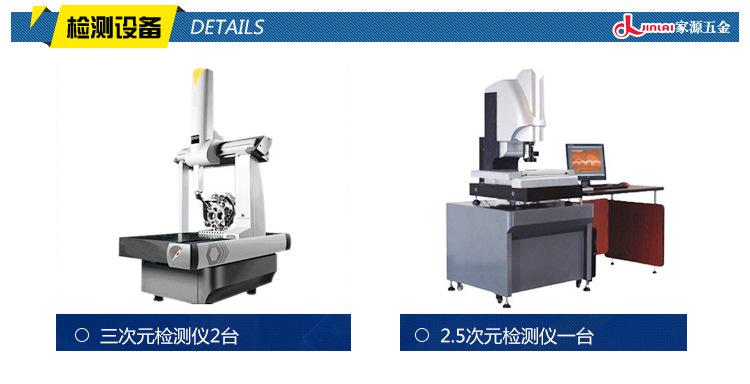
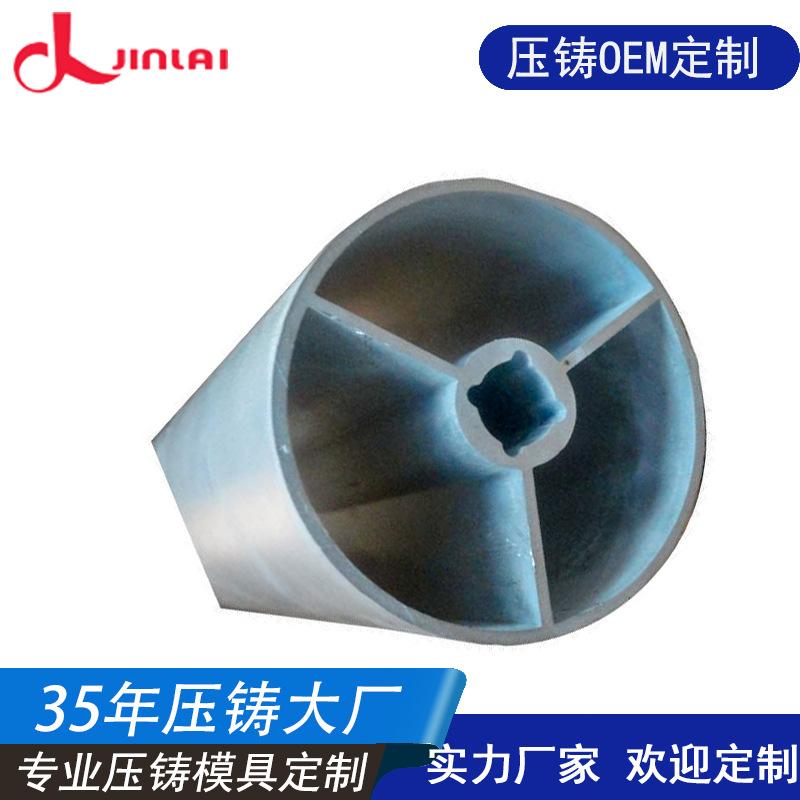

Suministro de diversas fundiciones mecánicas de aluminio, fundiciones profesionales de cajas de aleación de aluminio, fundiciones de piezas automotrices, procesamiento de fundiciones de aluminio
El molde de fundición a presión está compuesto por muchas piezas. La calidad de las piezas afecta directamente la calidad del molde y, a su vez, la calidad de las piezas fundidas a presión de aleación de zinc. La calidad final de las piezas se determina mediante el proceso de acabado.
Para completar la garantía, por lo que es muy importante controlar el acabado. En la mayoría de las empresas nacionales de fabricación de moldes, los métodos utilizados en la etapa de acabado son generalmente el rectificado, el mecanizado eléctrico y el trabajo de banco.
En esta etapa, muchos parámetros técnicos como la deformación de la pieza, el estrés interno, la tolerancia de forma y la precisión dimensional deben ser controlados. En la práctica de producción específica, existen muchas dificultades operativas, pero todavía hay muchas efectivas
El método empírico vale la pena aprenderlo. El principio rector general del procesamiento de piezas de moldes es llevar a cabo un procesamiento adaptativo de acuerdo con diferentes materiales, diferentes formas y diferentes requisitos técnicos.
La plasticidad puede lograr buenos resultados de procesamiento mediante el control del mismo. Según la diferente apariencia y forma de las piezas, estas se pueden dividir aproximadamente en tres categorías: ejes, placas y piezas de forma especial. Su procesamiento común
El proceso es aproximadamente el siguiente: mecanizado en bruto → tratamiento térmico de temple, revenido → rectificado fino → mecanizado eléctrico → tratamiento superficial de banco → procesamiento de ensamblaje.
1. Tratamiento térmico de componentes de molde de fundición a presión
El proceso de tratamiento térmico de las piezas no solo les otorga la dureza requerida, sino que también controla el estrés interno para garantizar la estabilidad dimensional de las piezas durante el procesamiento. Diferentes materiales tienen diferentes tratamientos.
Con el desarrollo de la industria del molde en los últimos años, ha aumentado el tipo de materiales utilizados. Para algunos moldes convexos y cóncavos con alta intensidad de trabajo y estrés severo, se puede seleccionar acero de aleación en polvo de nuevo material.
El material tiene alta estabilidad térmica y buen estado organizacional.
Después del mecanizado en bruto, la pieza de trabajo se templa. Después del templado, hay una gran cantidad de tensión residual en la pieza de trabajo, lo que facilita que se agriete durante el mecanizado fino o el trabajo. Después del templado, las piezas deben templarse en caliente para eliminar la tensión de templado.
Al encontrar algunas piezas de trabajo con muchas esquinas y formas complejas, el temple no es suficiente para eliminar el estrés de temple. Se requiere un recocido de alivio de tensiones o tratamientos de envejecimiento múltiples antes del acabado para liberar completamente la tensión.
El acero aleado tiene un alto costo, pero su rendimiento es bueno y se está convirtiendo en una tendencia de uso generalizado.
2. Control de mecanizado eléctrico
Las fábricas de moldes modernas no pueden prescindir del mecanizado eléctrico, que puede procesar diversas piezas de formas especiales y alta dureza. Se divide en dos tipos: corte por hilo y electroerosión.
La precisión de mecanizado del corte por hilo lento puede alcanzar ±0.003 mm y la rugosidad Ra=0.2 μm. Al inicio del mecanizado, verifique el estado de la máquina herramienta, verifique el grado de desionización del agua, la temperatura del agua, la verticalidad del hilo, la tensión
Para lidiar con la concentración de esfuerzos durante el procesamiento, podemos usar el principio de traslación vectorial, dejar un margen de aproximadamente 1 mm antes del acabado y preprocesar la forma aproximada.
Luego, se realiza un tratamiento térmico para liberar el estrés del procesamiento antes del acabado y garantizar la estabilidad térmica.
El mecanizado por electroerosión requiere la producción de electrodos, que se clasifican en gruesos y finos. Al producir electrodos, es necesario calcular la separación entre los electrodos y el número de electrodos. Al mecanizar áreas grandes o electrodos pesados, la pieza de trabajo y el electrodo
El electrodo debe sujetarse firmemente para garantizar la resistencia suficiente y evitar que se afloje durante el mecanizado. Al mecanizar escalones profundos, se debe prestar atención a la pérdida de electrodos y a la descarga de arco causada por un drenaje deficiente.