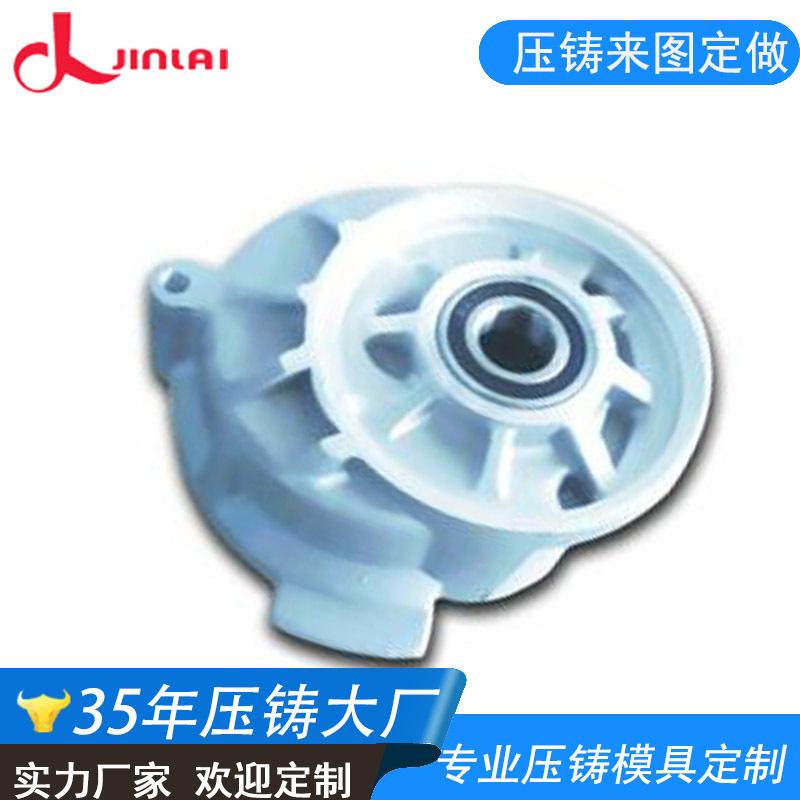
Los fabricantes suministran molde de fundición a presión para carcasa de bomba de agua y procesamiento de fundición, diseño de accesorios de fundición a presión de aluminio, personalización de apertura de molde
Cantidad
Coincidencias exactas a un precio más bajo



Productos similares a un precio más bajo



Automóvil club británico
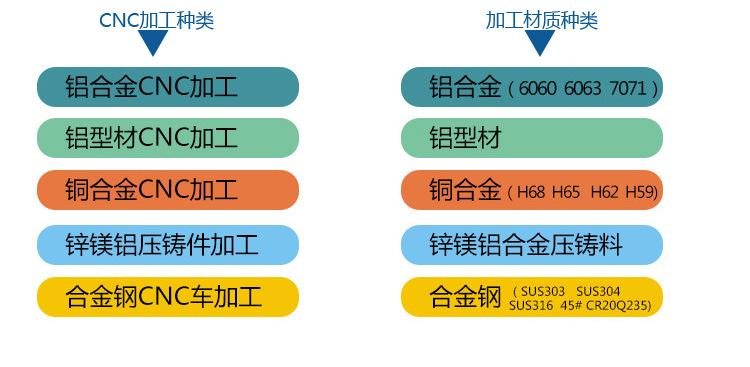
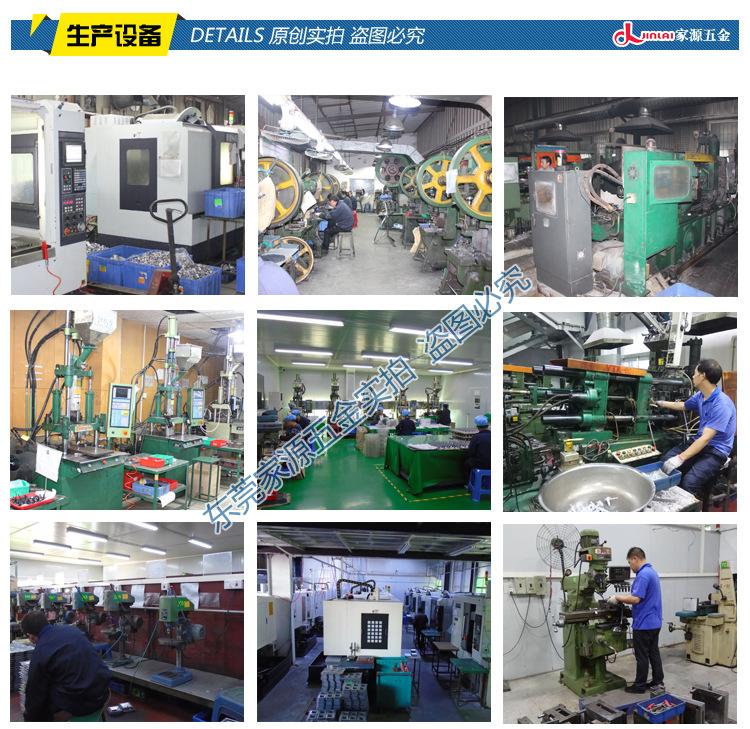
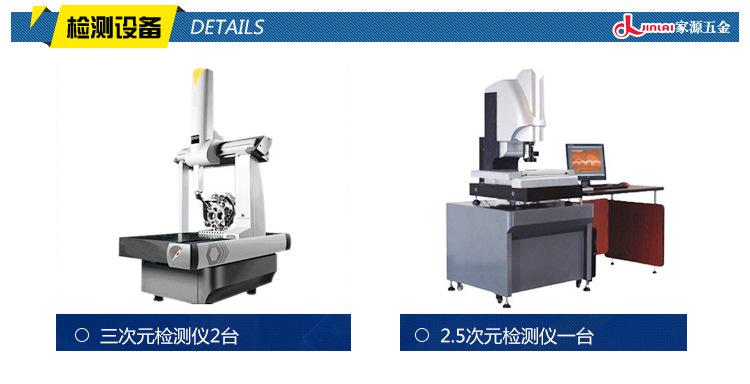
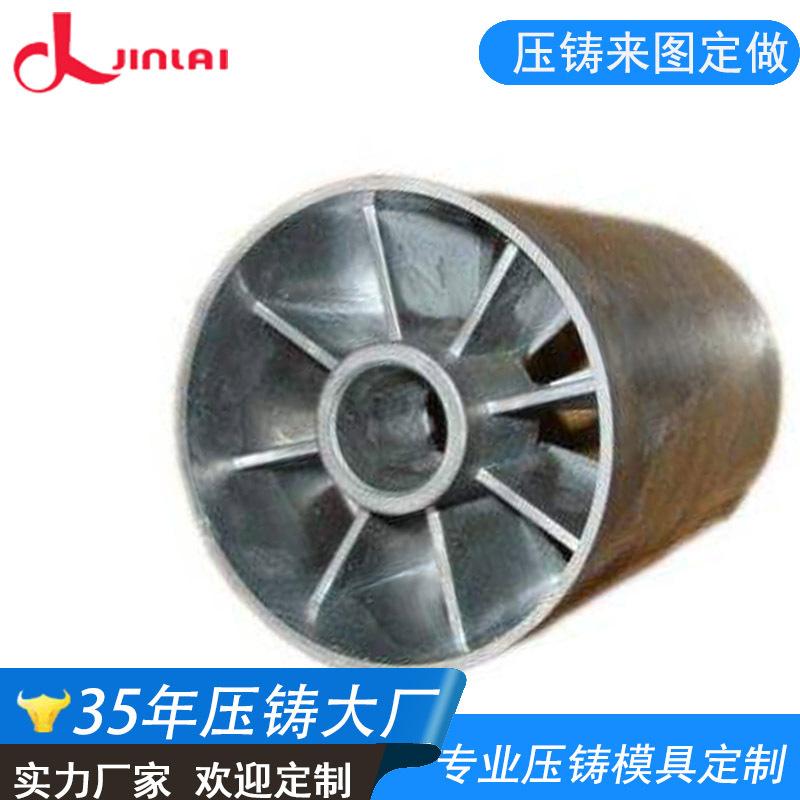

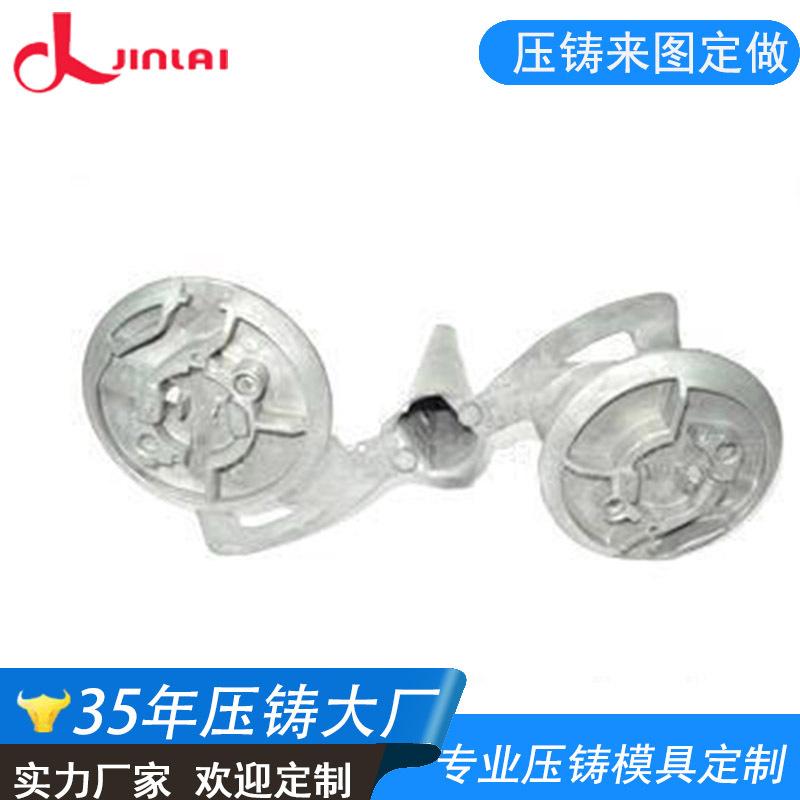
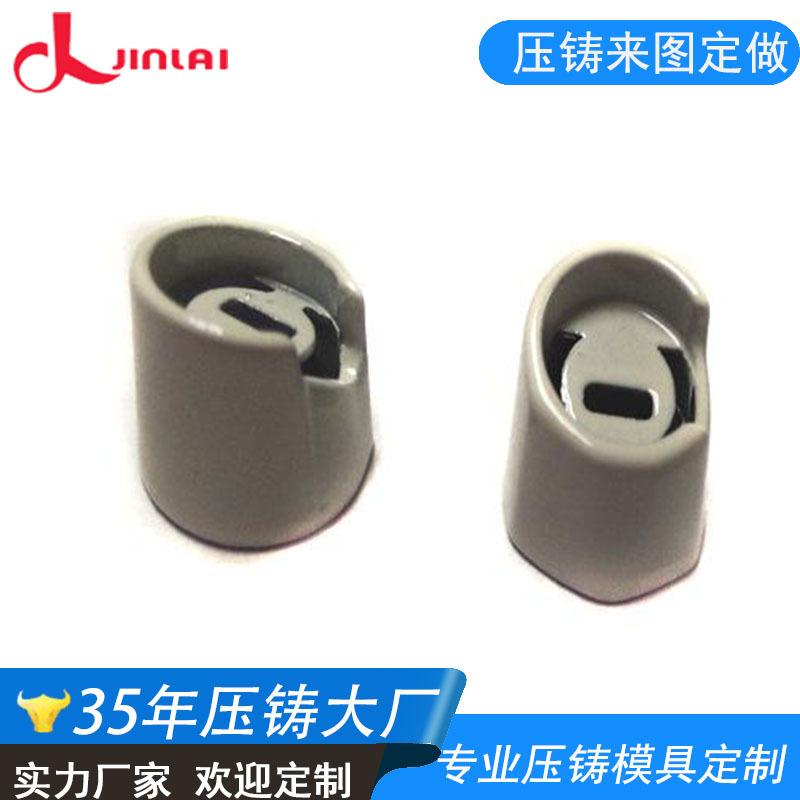
Los fabricantes suministran moldes de fundición a presión para carcasas de bombas y procesamiento de fundición, diseño de accesorios de fundición a presión de aluminio y apertura de moldes.
En el proceso de fundición a presión de aleación de aluminio, a menudo se encuentra que la compuerta del molde de aleación de aluminio presenta graves adherencias o grietas. La aleación de aluminio se adhiere a la pared del molde alrededor de la compuerta y no es fácil de quitar.
Este problema ocurre a menudo en moldes nuevos. Para evitar que sucedan problemas similares nuevamente, hemos desarrollado un método para lidiar con el problema de pegado en moldes de fundición a presión de aleación de aluminio:
Hay muchos factores que provocan que el molde se adhiera, como configuraciones de parámetros de proceso irrazonables, diseño de compuerta de molde irrazonable, rigidez de molde insuficiente o rugosidad de la superficie, etc.
Ajuste de los parámetros del proceso de fundición a presión: El ajuste de los parámetros del proceso también tiene una gran influencia en la adherencia del troquel, como el tamaño de la presión y la velocidad, la temperatura de colada de la aleación, la temperatura del molde, etc., por lo que es necesario ajustar los parámetros del proceso de fundición a presión de acuerdo con la estructura de la fundición.
Y requisitos de uso para calcular parámetros de proceso razonables.
(1) Ajuste de presión y velocidad El flujo de alta presión del metal aumentará la adhesión entre la aleación y el molde. La presión y la velocidad son dos factores que se complementan y restringen mutuamente. Para cumplir con los requisitos del proceso de fundición, presión
La presión de moldeo y la velocidad de llenado deben ajustarse de forma continua.
(2) Control de la temperatura del molde de aleación de aluminio: Cuanto más alta es la temperatura del molde, más fácil es que se produzca adherencia al molde. En el proceso de producción real, podemos usar un termómetro infrarrojo para detectar el área de adherencia al molde y ajustar la temperatura del molde.
Controle la temperatura entre 150℃ y 220℃ para permitir que el molde alcance el equilibrio térmico. La temperatura de colada de la aleación de aluminio es baja según los requisitos de la fundición, entre 610℃ y 680℃, para reducir la formación de pegado al molde.
Uso de desmoldante: El desmoldante ayuda a reducir la adherencia al molde. Se necesita un buen desmoldante. El desmoldante puede formar una película protectora entre la fundición y el molde para evitar que el metal fundido entre en contacto directo con el molde y así prevenir
Si la temperatura del molde es demasiado alta, es difícil que el agente desmoldante se adhiera a la superficie del molde. Esto se debe a que el agente desmoldante se calentará a una temperatura muy alta y se evaporará rápidamente.
Adherido a la superficie del molde, el agente desmoldante forma una película protectora sobre la superficie del molde. La temperatura ideal es 200℃~250℃. Tratamiento de la superficie del molde: Algunos métodos de tratamiento superficial pueden prevenir la ocurrencia de adherencia del molde.
La superficie del molde puede tratarse con materiales especiales con puntos de fusión más altos para evitar que se pegue a la superficie del molde. También se pueden usar diversos materiales que evitan que se pegue para tratar la superficie del molde en el lugar donde se pega.
Para evitar que el molde se pegue, necesitamos procesar la superficie, mejorar la dureza del material de la superficie del molde a alta temperatura y reducir la actividad de la superficie del molde.
Los fenómenos de pegado y agrietamiento en la compuerta se mejorarán, lo que mejorará la tasa de calificación del producto y la eficiencia de producción.