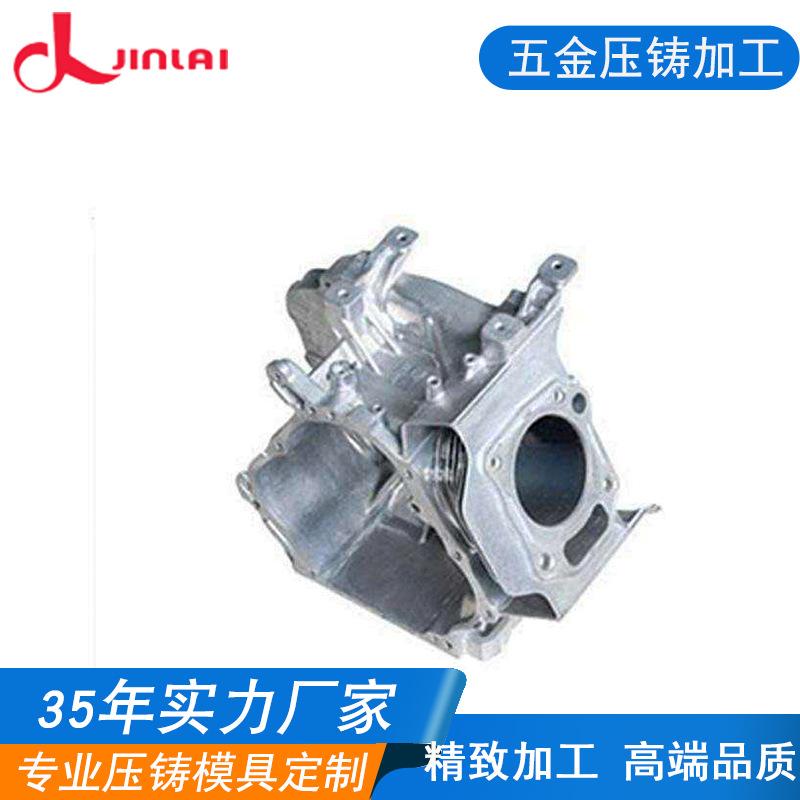
Producción y suministro de accesorios de fundición a presión de aleación de aluminio, palabras de oxígeno con chorro de arena, piezas de procesamiento de aleación de aluminio, fundición a presión no estándar, procesamiento personalizado
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo





Automóvil club británico
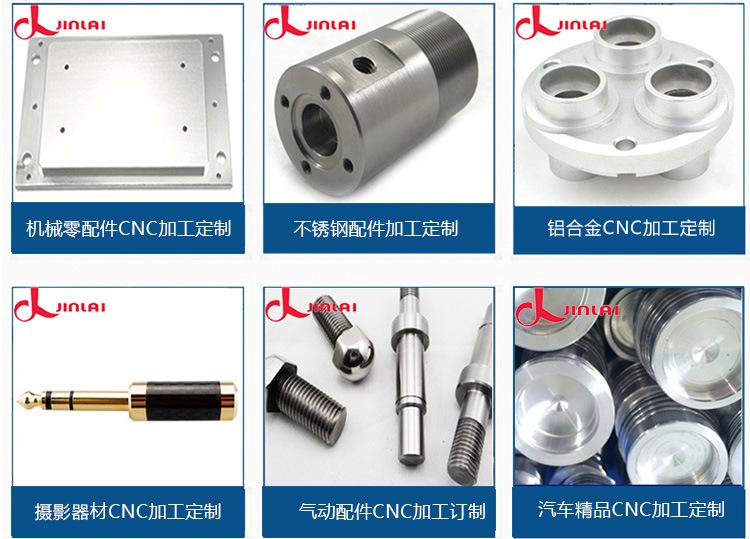
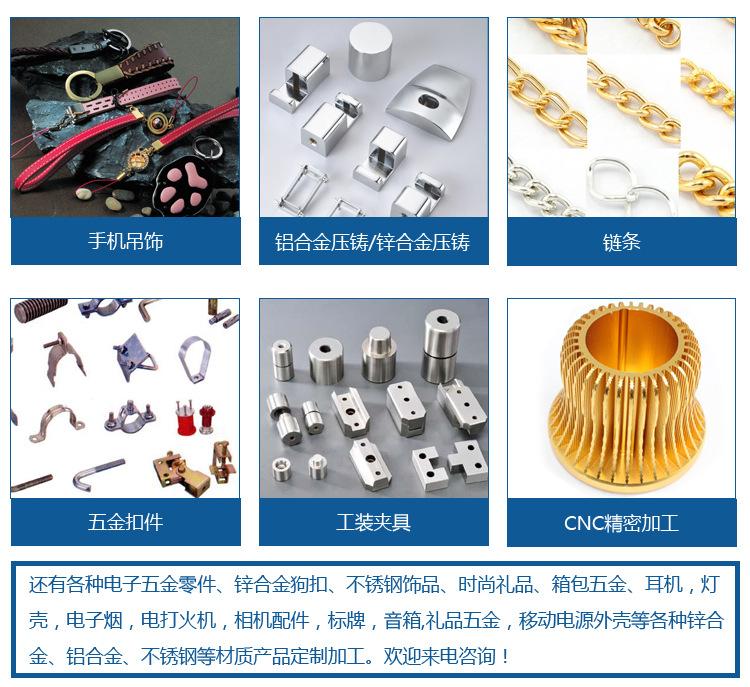
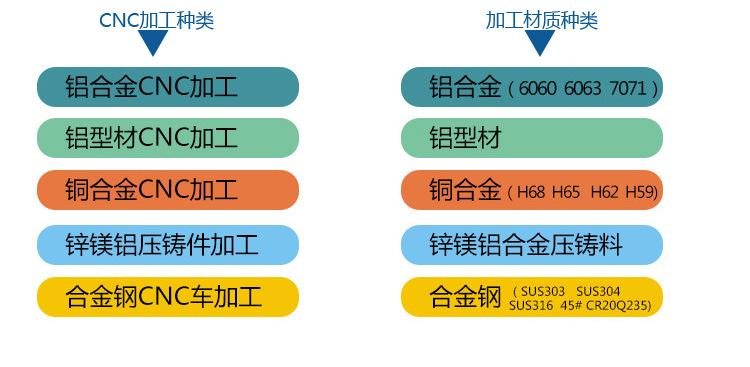
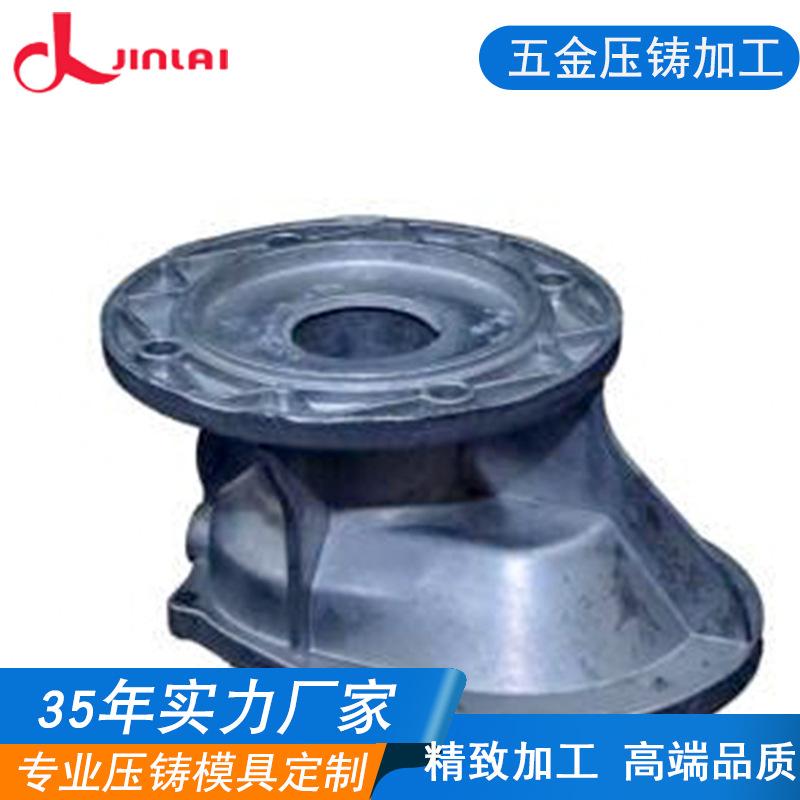
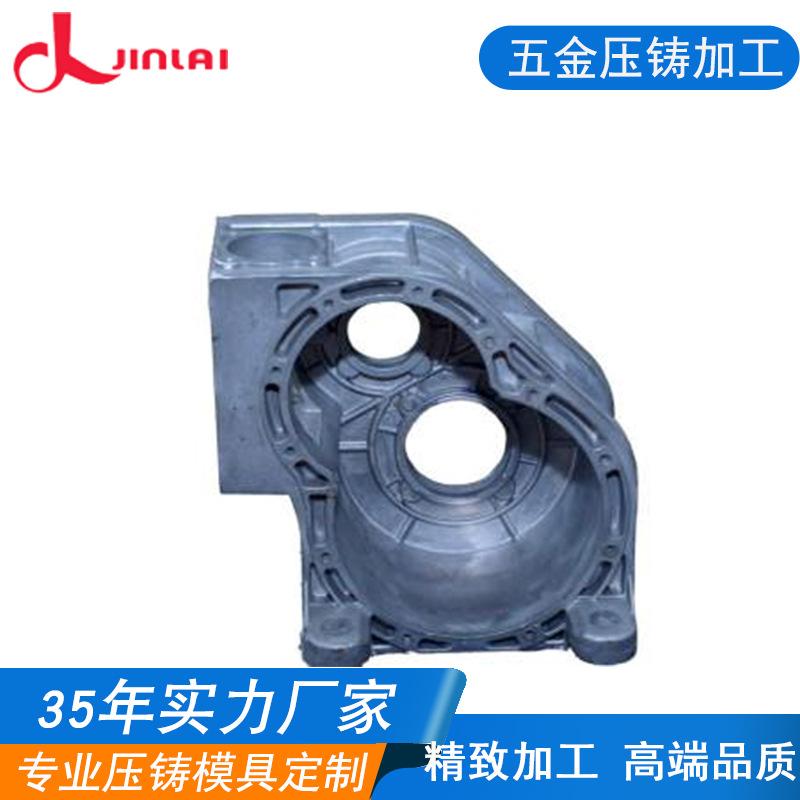
Producción y suministro de fundiciones a presión de aleación de aluminio, chorreado de arena, chorreado con oxígeno, piezas procesadas de aleación de aluminio, fundición a presión no estándar y procesamiento personalizado
La ubicación de la compuerta del molde de fundición a presión debe disponerse según la forma y el estado de llenado de la fundición a presión. Cuando el fabricante del molde de fundición a presión está fundiendo a presión, el líquido de aleación de aluminio se vierte en la compuerta.
El ajuste ideal de la compuerta debe ser tal que el metal líquido expulse uniformemente el aire en la cavidad del molde, de modo que el producto de fundición no tenga poros.
El área debe estar relacionada con el equipo de fundición a presión. El diseño ideal de la compuerta debería ser aumentar el área de la compuerta, de modo que la velocidad de la compuerta disminuya. Para la fundición a presión de aleaciones de aluminio,
La velocidad de la compuerta recomendada debe controlarse entre 30-40 m/s. Para productos de apariencia, la velocidad de la compuerta puede aumentarse a 40-50 m/s.
Productos de pared.
1. El propósito de la fundición en sí es el requisito de rendimiento que debe cumplirse.
incluir:
(1) Propiedades mecánicas: la resistencia a la tracción es la resistencia máxima que provoca la rotura del material; la elongación es una medida de la fragilidad y la plasticidad del material; la dureza es la
La resistencia de una superficie a la deformación plástica causada por la intrusión o fricción de un objeto duro.
(2) Condiciones del entorno de trabajo: temperatura de trabajo, humedad, medios en contacto con la pieza de trabajo y requisitos de hermeticidad.
(3) Requisitos de precisión: precisión alcanzable y estabilidad dimensional
Hay muchos tipos de compuertas. Las más comunes son las compuertas en forma de abanico, las compuertas tangenciales cónicas y las compuertas en forma de cincel. La característica de las compuertas en forma de abanico es que el metal líquido fluye en forma de abanico.
La característica de la compuerta tangente cónica es que la compuerta puede ser muy larga, y el metal líquido será eyectado hacia la cavidad del molde en un ángulo de 45 grados después de entrar por la compuerta.
El problema es que después de que el metal líquido entra en la cavidad del molde, se precipita directamente hacia el fondo. Esto facilita la formación de aire entre las compuertas, lo que resulta en defectos como poros cerca de las compuertas del producto de fundición.
Cuando el área de compuerta diseñada es demasiado pequeña, la presión del metal se alcanzará fácilmente. Sin embargo, el proceso de fundición a presión es difícil de controlar porque la velocidad de inyección rápida utilizada es demasiado baja.
Cuando el área de compuerta del molde es demasiado grande, se requiere una velocidad de inyección más alta durante la fundición a presión. Sin embargo, la presión del metal no puede cumplir con los requisitos necesarios, y la formación del producto será problemática.
Es común que la calidad de los productos de fundición a presión varíe de vez en cuando. La razón principal es que la compuerta del molde de fundición a presión diseñado excede la ventana de operación óptima del 30-70%. Calcular la superficie de la compuerta
Al calcular la cantidad total, se debe utilizar el 30-70% de la velocidad de inyección más rápida como base de cálculo. De esta manera, el equipo del fabricante de moldes de fundición a presión pondrá la mayor parte de la energía en la formación del metal en lugar de toda la energía.
La energía del punzón se utiliza para empujar el punzón lo más rápido posible. De esta manera no se puede aumentar la presión sobre el metal.