Artículos similares
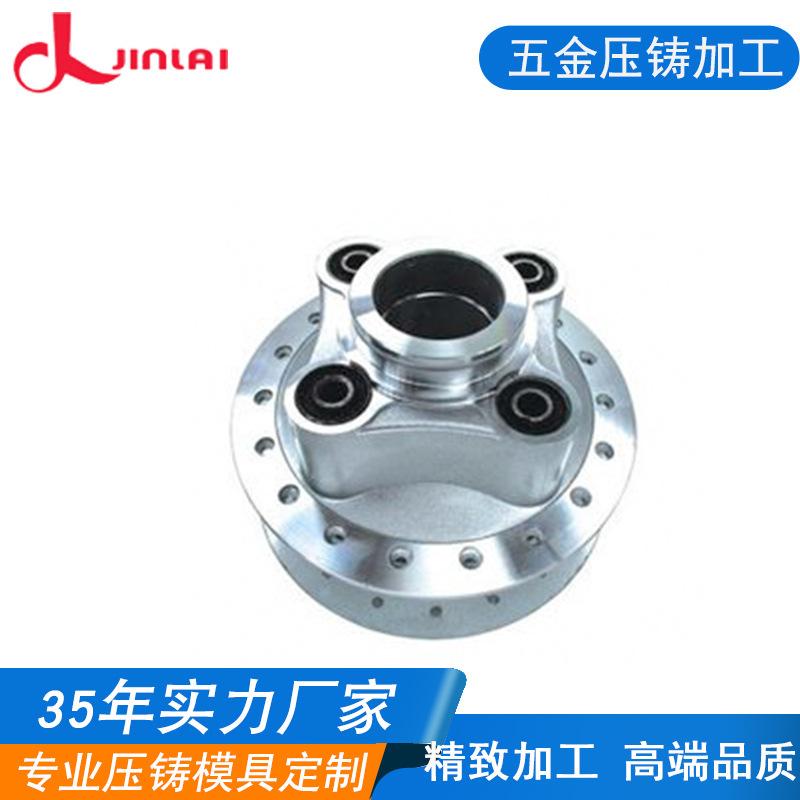
Fábrica al por mayor, fundición a presión de aleación de aluminio, carcasa de lámpara de proyección de aluminio, carcasa de lámpara de túnel, lote no estándar, personalizado
Cantidad
Coincidencias exactas a un precio más bajo



Automóvil club británico
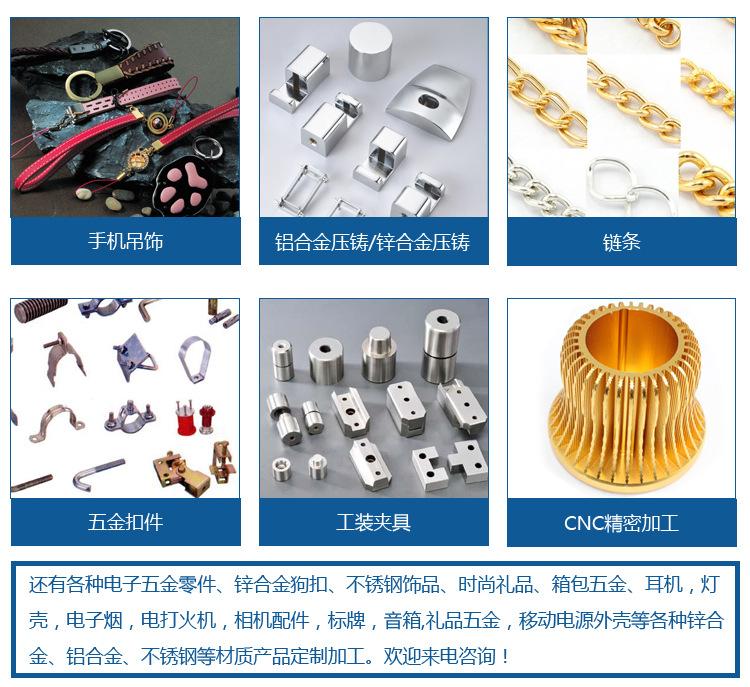
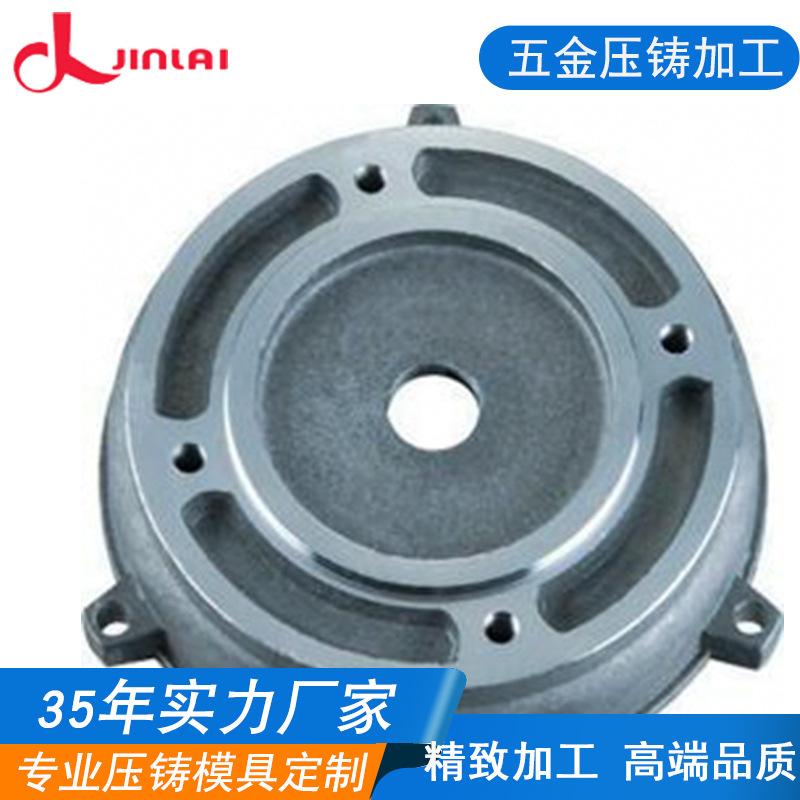


Fabricantes al por mayor de piezas fundidas de aleación de aluminio, carcasa de reflector de aluminio fundido a presión, carcasa de luz de túnel, personalización no estándar por lotes
Como todos sabemos, las piezas fundidas a presión de aleación de aluminio se utilizan ampliamente, especialmente en la industria automotriz, donde la demanda de piezas fundidas a presión de aleación de aluminio es muy grande.
La demanda de piezas fundidas a presión de aleación de aluminio ha aumentado rápidamente, lo que ha promovido en gran medida el desarrollo de la industria de fundición a presión de aleación de aluminio de mi país.
Un problema importante que afecta seriamente la calidad de las piezas fundidas a presión, ¿cómo solucionarlo? Características de la contracción y la porosidad:
Las piezas fundidas son de color gris oscuro y con agujeros de forma irregular; los agujeros grandes concentrados se denominan agujeros de contracción, y los agujeros pequeños dispersos con estructuras de panal sueltas se denominan agujeros de contracción.
Se encontró durante una inspección visual o una radiografía.
La fundición a presión de aleación de aluminio es un proceso de fundición que inyecta metal de aleación de aluminio fundido a alta temperatura en la cavidad del molde a alta presión y alta velocidad. Las características de este método de fundición son que el producto...
El proceso convencional de fundición a presión presenta defectos. Durante la inyección a alta velocidad, el gas de la cavidad del molde no se puede eliminar eficazmente y permanece dentro de la pieza fundida.
Para resolver este problema, las personas utilizan el método de vacío, es decir, extraer el gas en la cavidad durante la fundición a presión para formar un cierto
Se consigue el estado de vacío o presión negativa, reduciendo así los defectos de porosidad en el interior de la pieza fundida.
Durante mucho tiempo, con el fin de ampliar el rango de aplicación de las piezas fundidas a presión y mejorar las propiedades mecánicas de las piezas fundidas a presión, las personas han estudiado algunos nuevos métodos de fundición a presión, como el método de llenado laminar (fundición a presión de velocidad ultrabaja).
El objetivo principal de los métodos anteriores es reducir el fenómeno de arrastre de aire durante el proceso de llenado de líquido metálico, mejorando así las propiedades mecánicas de la pieza fundida.
Debido a que el método de llenado laminar tiene una baja eficiencia de producción y el método de fundición a presión con llenado de oxígeno tiene procedimientos operativos complejos y parámetros de proceso difíciles de controlar, estos dos métodos se utilizan a menudo en la producción real.
El método de fundición a presión al vacío consiste en extraer el gas de la cavidad y llenarla con metal fundido al vacío, por lo que hay menos gas involucrado y las propiedades mecánicas de la fundición son mejores.
El método de fundición a presión al vacío es similar al método convencional: es fácil de operar y no reduce la eficiencia de producción. Por lo tanto, ha demostrado una gran vitalidad desde su aparición.
Con el desarrollo de tecnologías relacionadas, su aplicación será cada vez más extensa.