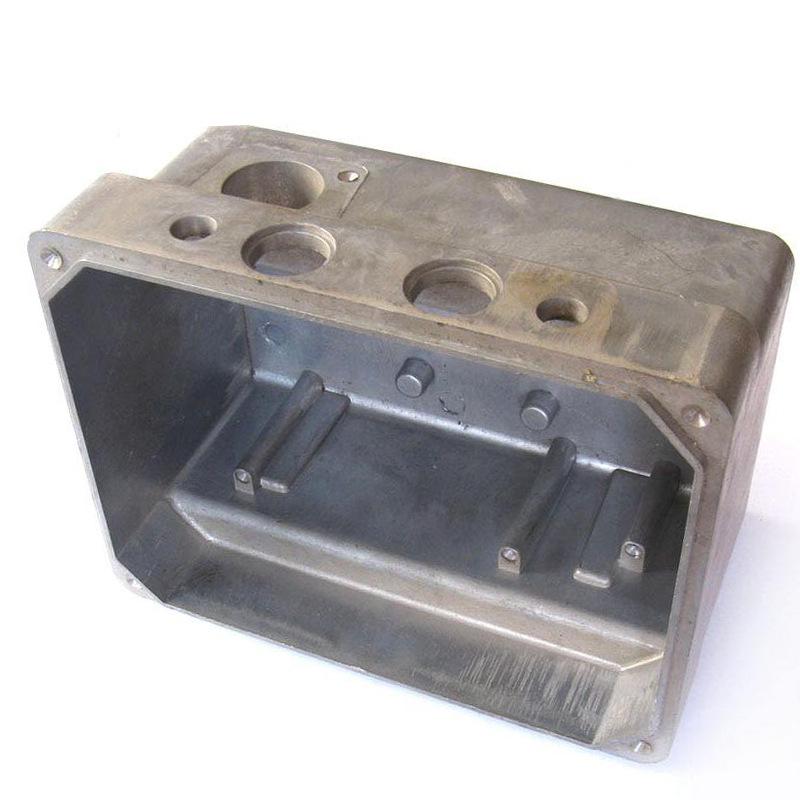
Suministros de fabricantes productos de fabricación de moldes de fundición a presión de aluminio productos de fundición a presión procesamiento de instrumentos de coche fundición a presión de aluminio molde de carcasa de cadena
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo





Automóvil club británico
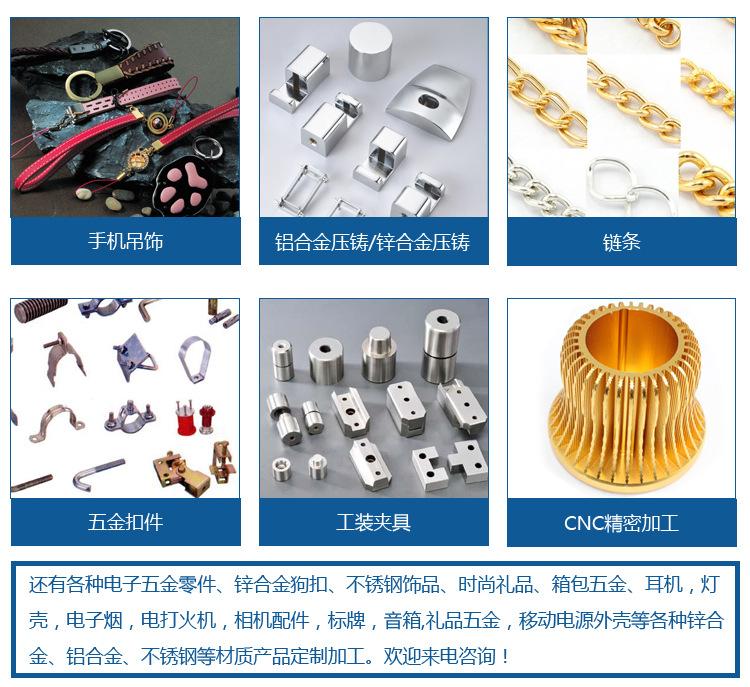
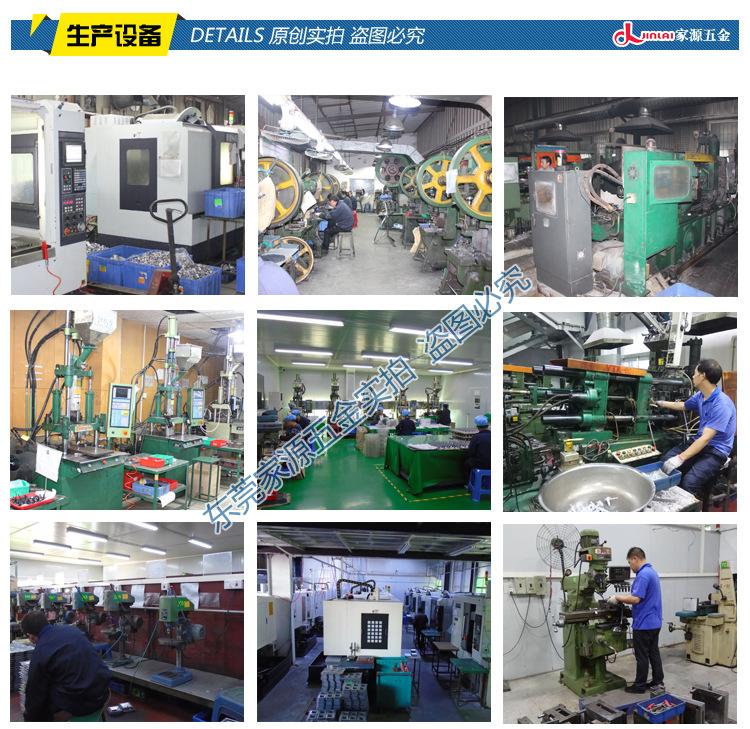
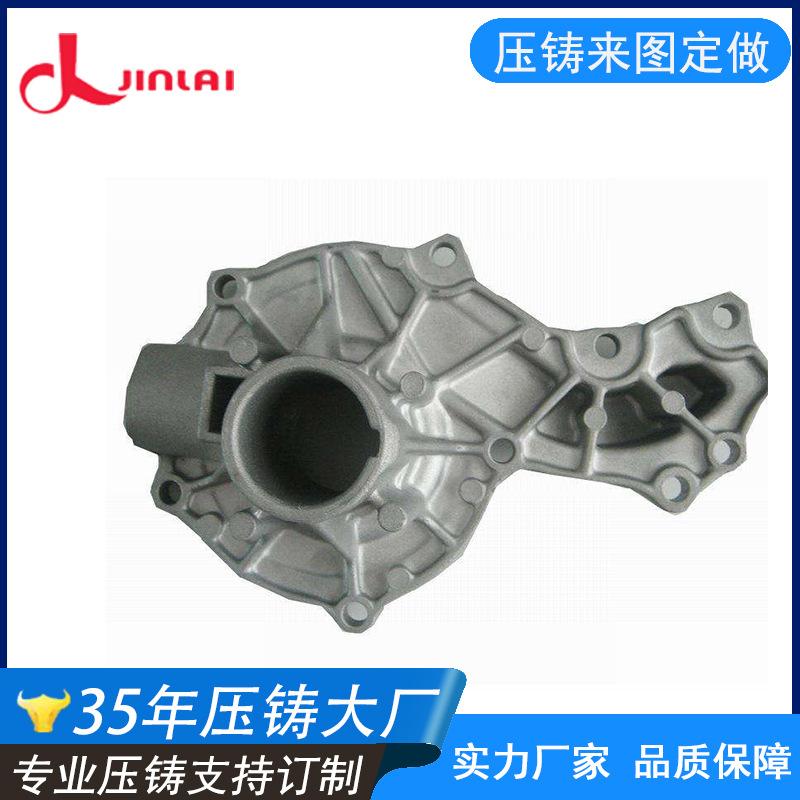


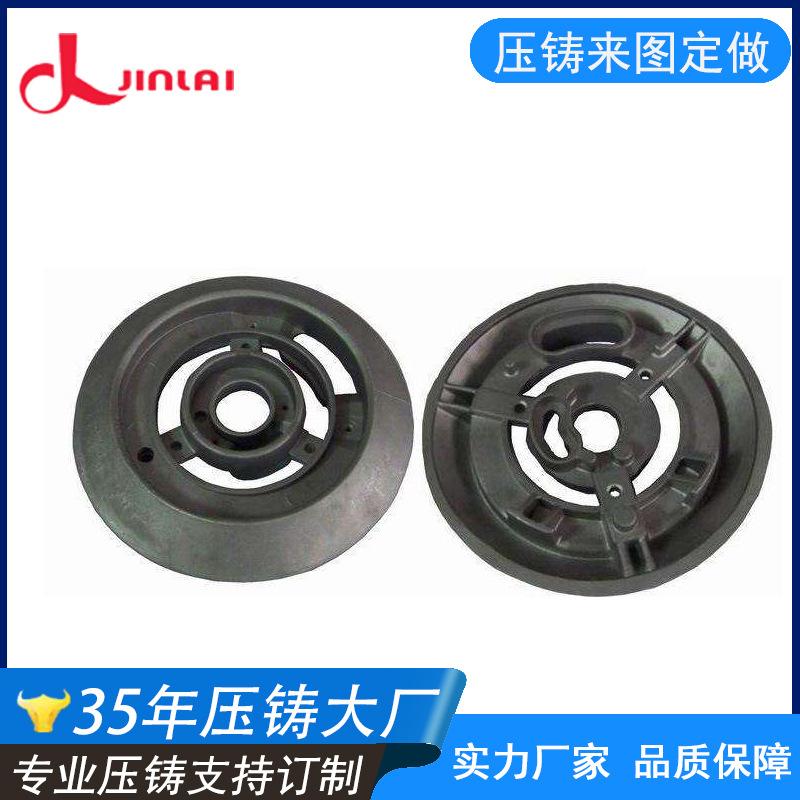
Suministro de fabricantes de productos de fabricación de moldes de fundición a presión de aluminio productos de fundición a presión procesamiento de instrumentos de coche fundición a presión de aluminio molde de carcasa de cadena
La razón por la que las fundiciones de aleación de aluminio se vuelven blancas es a menudo que la ubicación de estos puntos blancos no puede cumplir con los requisitos de sellado, lo cual suele ocurrir en paredes delgadas.
Hablando en general, durante nuestro proceso de cristalización, la contracción de la fundición no es suficiente, o la posición de introducción del líquido de aleación de aluminio es incorrecta, la temperatura es inapropiada, la velocidad de vertido es demasiado rápida, o la secuencia de cristalización no está de acuerdo con el orden.
El principio de solidificación también conducirá a los defectos anteriores. Otro problema es que las rebabas de las fundiciones de aleación de aluminio son grandes, o el enfriamiento de las fundiciones a presión de aleación de aluminio es lento.
Para gestionar adecuadamente las pérdidas de escoria de fundición a presión de aleación de aluminio, es importante mantener registros precisos del balance de metal. Esto incluye la cantidad comprada, el peso de las fundiciones producidas y la escoria generada.
Los registros precisos se pueden utilizar para detectar cualquier cambio en la cantidad de escoria comparando datos en diferentes momentos (tal vez mensualmente). Además de la pérdida de escoria, metal
Las pérdidas también pueden ser causadas por procesamiento, errores de peso durante la entrega y recepción, registros de inventario inadecuados y otros factores impredecibles.
Las pérdidas de escoria se pueden calcular de varias maneras diferentes, una de las cuales es calcular (pérdidas de escoria) como porcentaje de la compra de metal o aditivos.
Al estimar las pérdidas de escoria en función del rendimiento de la colada, es importante reconocer que la mayoría de las pérdidas son
Proviene de rebabas refundidas y piezas de fundición de desecho. La razón principal es que las rebabas tienen una relación superficie/volumen mayor que los lingotes de metal nuevo. Además, estos materiales refundidos se mezclan con
Más impurezas, especialmente hierro disuelto del sumidero y el cuello de cisne de la máquina de fundición a presión, ambas fuentes producirán más escoria.
Para lingotes nuevos, la pérdida suele ser inferior al 1%, y para lingotes limpios y secos, la pérdida a menudo es tan baja como 0.3%-0.6%.
Los lingotes de aluminio grandes tienen menos pérdidas (por fusión) que los lingotes de aluminio pequeños. Por cada 10 kg de lingote de aluminio limpio y seco, la pérdida durante el proceso de fusión suele ser del 0.5%-0.75%, mientras que el más severamente corroído
Los lingotes de aleación (almacenados al aire libre) resultarán en altas pérdidas de escoria debido a su pobre condición superficial. Refusión de fundiciones a presión (incluyendo colada directa, canales de alimentación, rebosadero, fundiciones de desecho)
La pérdida de escoria suele estar entre el 2% y el 5%, y la tasa de pérdida de escoria aumentará a medida que el tamaño del material de retorno se haga más pequeño, porque la relación superficie/volumen es mayor.
Más del 5% suele ser causado por contaminación anormal de hierro, que puede ser causada por los siguientes factores: temperatura de fusión y mantenimiento demasiado alta, refundición excesiva
La fusión excesiva de hierro o la refusión de rebabas muy pequeñas puede provocar pérdida de escoria.
Al seleccionar la tasa de pérdida apropiada de materiales nuevos y reciclados, la pérdida total de escoria en la producción de fundición a presión se puede calcular mediante una fórmula relacionada con el rendimiento de las piezas fundidas a presión terminadas.
La definición del rendimiento del producto terminado de las fundiciones a presión es el porcentaje entre el peso neto de la fundición después del esmerilado y el desbarbado y el peso del tocho. Por ejemplo, si el peso de un tocho es 1 kg y la fundición es 400 g, entonces el peso de la fundición es 1 kg.
El rendimiento de fundición es del 40%, y la pérdida total de escoria varía con el rendimiento de fundición. Esto se debe a que el rendimiento de fundición determina la proporción de material nuevo a material de retorno añadido al horno. El siguiente es el cálculo
Método de expresar la pérdida total de escoria como un porcentaje del peso neto de la fundición (rendimiento de fundición).