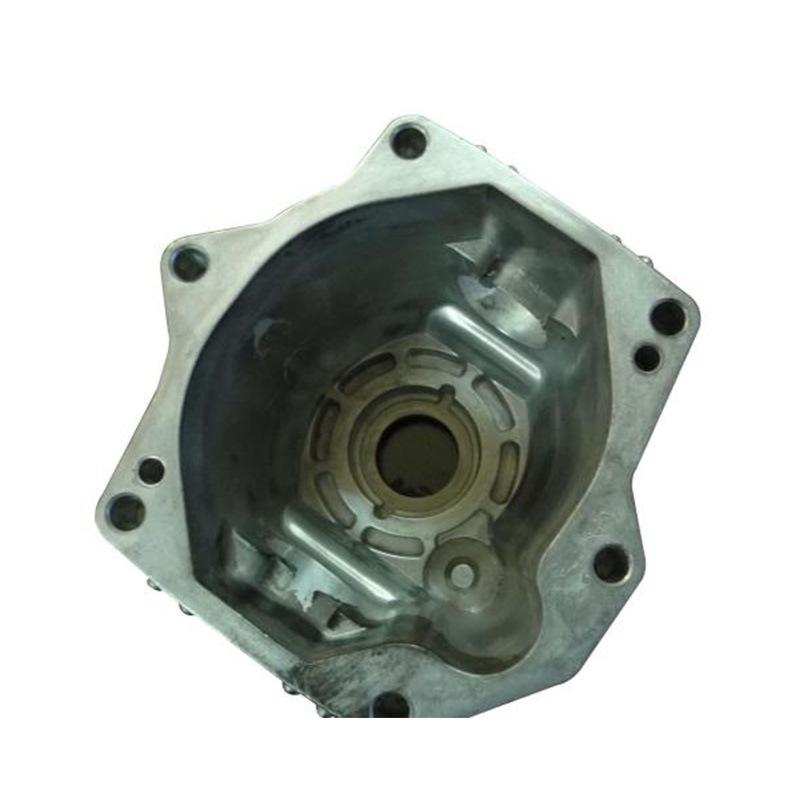
Fundición a presión de aleación de aluminio de alta densidad, venta al por mayor de productos de fundición de metal, procesamiento de productos de aleación de aluminio para personalización de mapas
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo





Automóvil club británico
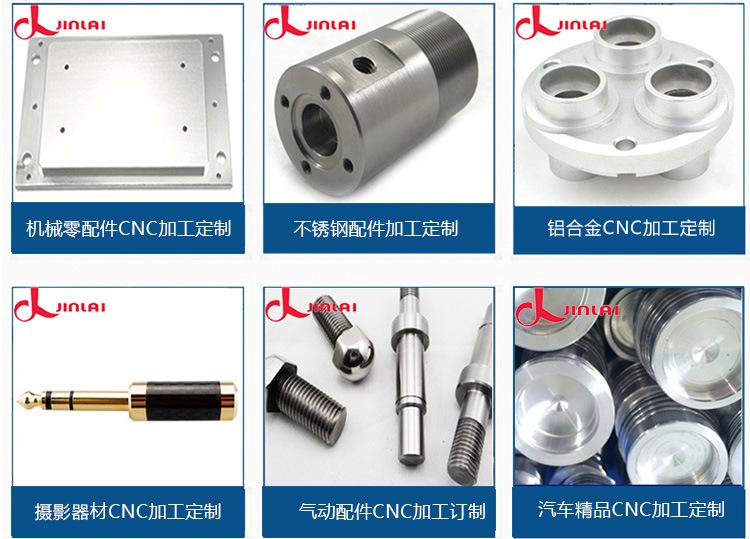
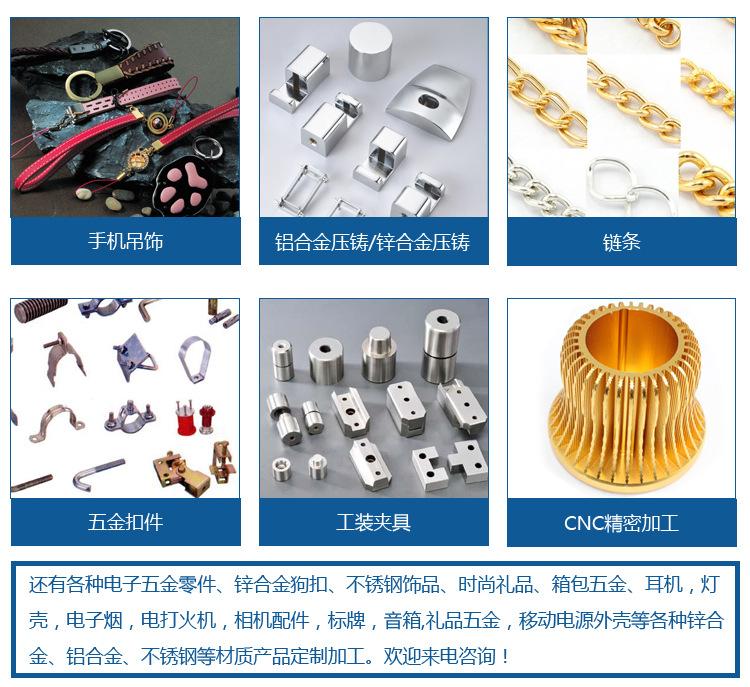
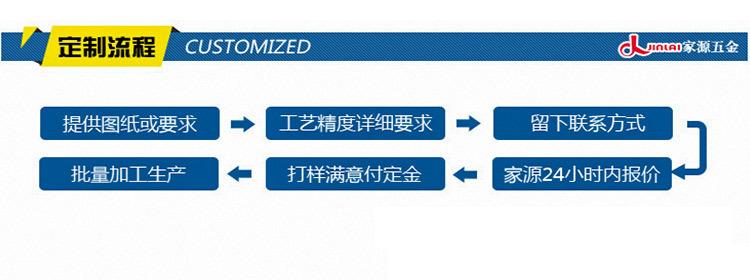
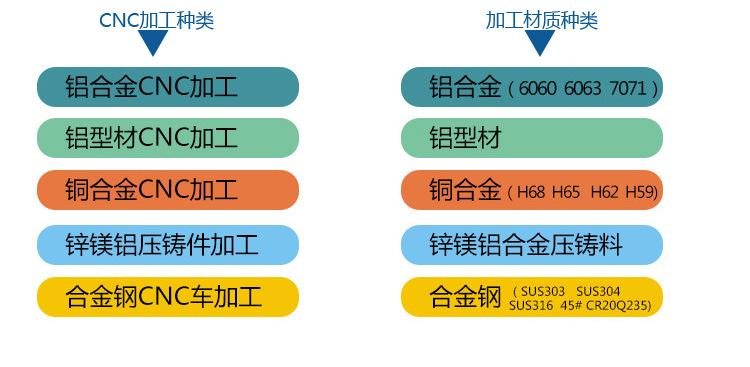
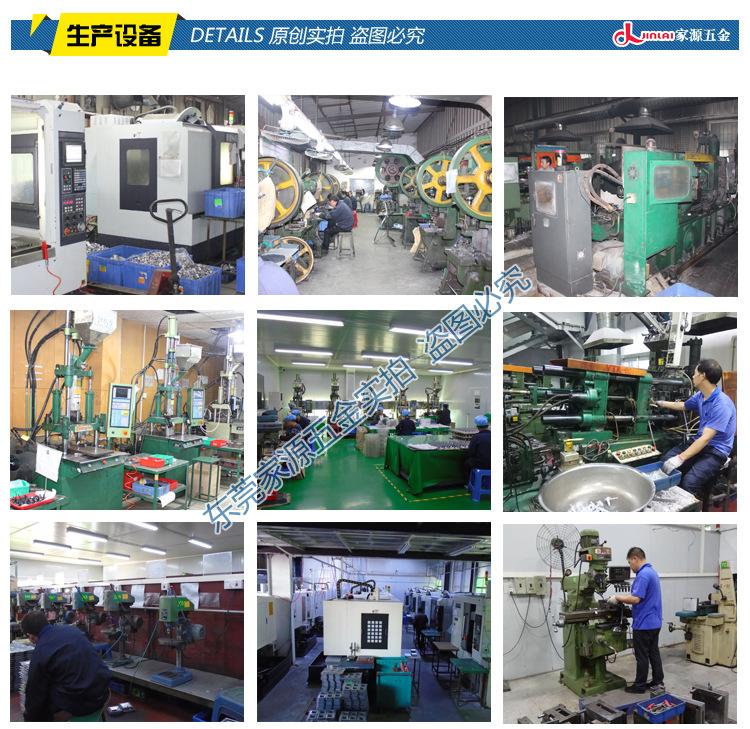
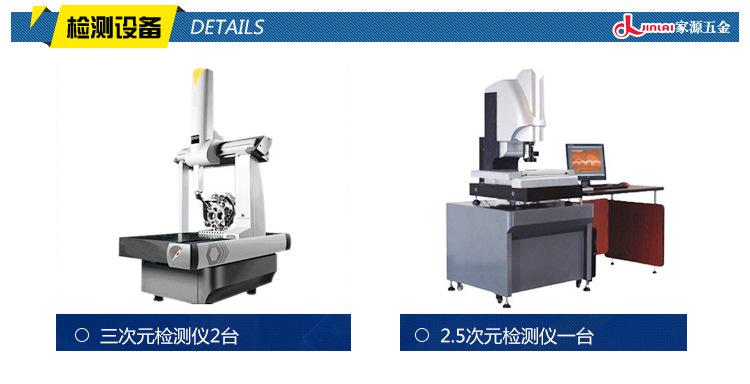
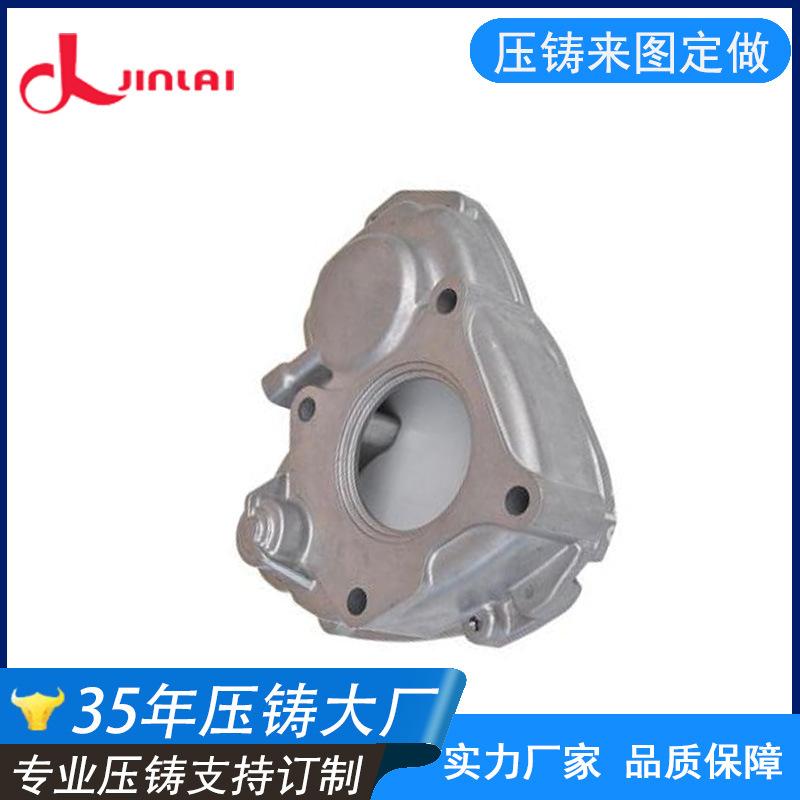
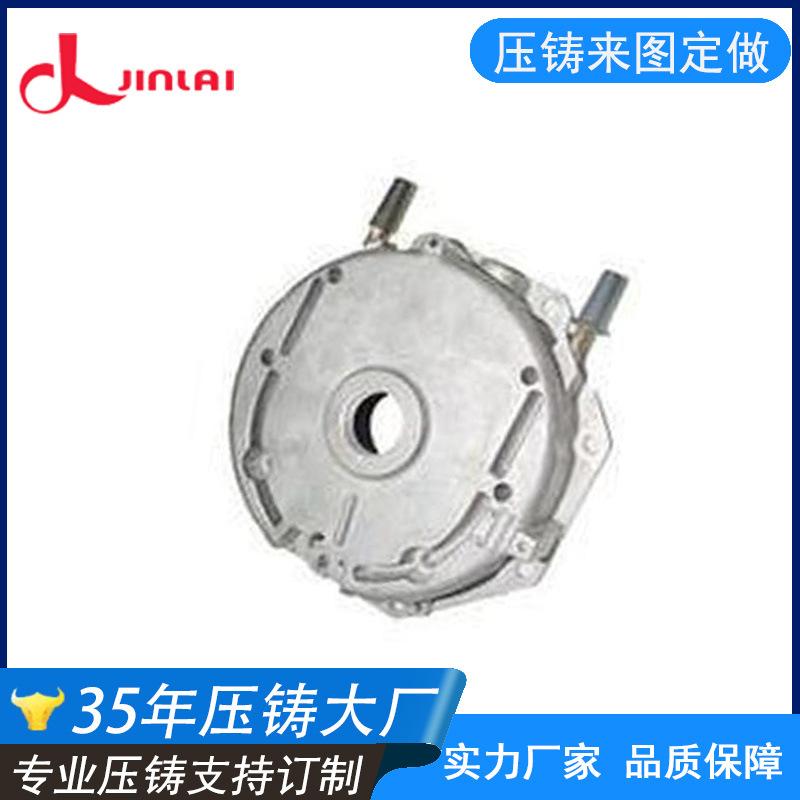
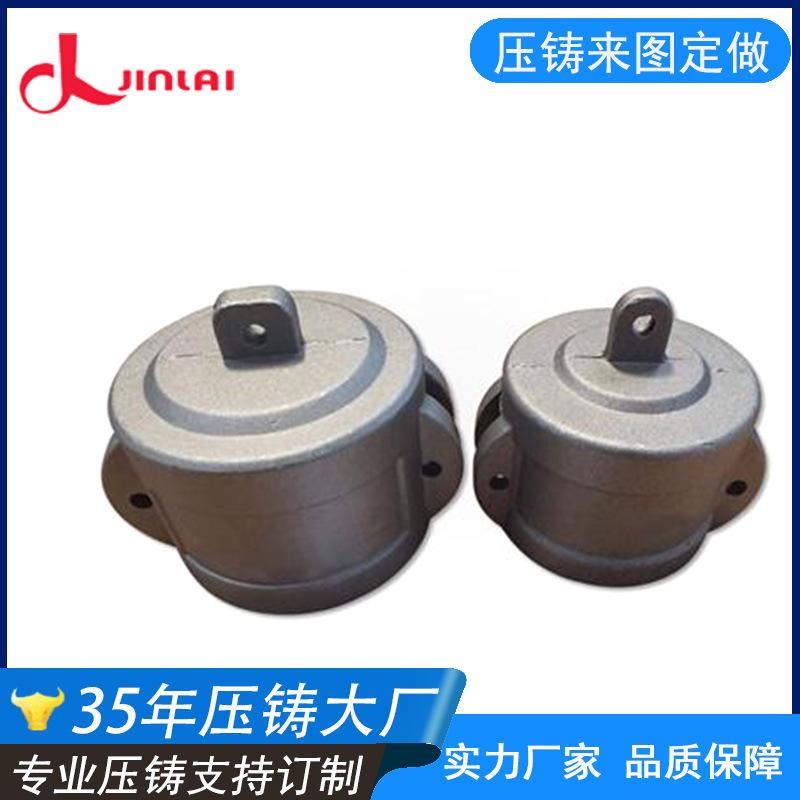

Fundiciones a presión de aleación de aluminio de alta densidad al por mayor productos de fundición de metal fabricantes de productos de aleación de aluminio para personalizar dibujos
El temple general convencional difícilmente puede satisfacer los altos requisitos de tenacidad y resistencia al desgaste de la superficie de la matriz de forja.
El tratamiento de fortalecimiento de la superficie no solo puede mejorar la resistencia al desgaste y otras propiedades de la superficie de la matriz de forja, sino que también mantiene la matriz fuerte y lo suficientemente resistente, al tiempo que evita que el metal fundido se adhiera a la matriz y se corroa.
Esto es muy importante para mejorar el rendimiento integral de las matrices de forja, ahorrar elementos de aleación, reducir significativamente los costos, aprovechar al máximo el potencial de los materiales y hacer un mejor uso de los nuevos materiales.
Eficacia. La práctica de producción demuestra que el tratamiento de refuerzo superficial es una medida importante para mejorar la calidad de las matrices de forja y prolongar su vida útil.
Los procesos incluyen: carburización, nitruración, nitrocarburización, boronización, cromización y aluminización. Inspección posterior al tratamiento térmico de matrices de forja de aleación de aluminio.
La inspección de calidad del postratamiento térmico suele incluir la inspección posterior al temple, el temple superficial y el revenido. La deformación por temple se inspeccionará según sea necesario. Si la deformación supera el valor especificado, se enderezará de nuevo.
Los controladores de temperatura de molde ahora se utilizan ampliamente para controlar la temperatura del molde mediante el control de la temperatura del fluido, el caudal y otros parámetros en el controlador de temperatura del molde, aumentando así la velocidad de enfriamiento y mejorando la eficiencia de producción de las piezas forjadas.
Puede acortar eficazmente el tiempo de cristalización y solidificación de las piezas forjadas, mejorar la eficiencia de producción de la forja, reducir la tasa de chatarra y prolongar la vida útil de la matriz.
(Cuando la temperatura de fusión es demasiado alta) la reacción entre el crisol de hierro y el líquido de aluminio se acelera, y el hierro en la superficie del crisol sufre una reacción de oxidación para producir Fe2O3 y otros óxidos; el elemento hierro también reacciona con el líquido de aluminio para producir
El compuesto FeZn13 (escoria de aluminio) se disuelve en aluminio líquido. Los elementos aluminio y magnesio se queman, la oxidación del metal se acelera, la pérdida por combustión aumenta y la escoria de aluminio aumenta. Ocurre expansión térmica
El cabezal del martillo está atascado. Más hierro en el crisol de fundición se funde en la aleación, y la reacción entre el aluminio y el hierro se acelera a altas temperaturas. La aleación tiene poca fluidez, lo que no favorece la formación y afecta la calidad superficial de las piezas forjadas.
La fundición centralizada puede asegurar la estabilidad de la composición de la aleación. Alternativamente, el sistema automático de alimentación de metal fundido puede mantener una velocidad de alimentación estable, la temperatura del líquido de aleación y el nivel del líquido en la olla de aluminio.
Si se añaden materiales directamente a una olla de aluminio, se recomienda añadir pequeños trozos de lingotes de aleación varias veces en lugar de añadir un lingote de aleación entero de una vez, lo que puede reducir el cambio de temperatura causado por la adición de materiales.
1. Tiene una gravedad específica más alta, se siente más pesado y tiene una mejor textura, y es más fuerte que el moldeo por inyección de plástico.
2. Buen rendimiento de forjado, puede forjar formas complejas, piezas de precisión de paredes delgadas y la superficie de fundición es lisa.
3. No absorbe hierro, no corroe la matriz ni se adhiere al molde durante la fusión y el forjado.
4. Tiene buenas propiedades mecánicas a temperatura ambiente y resistencia al desgaste.
5. Debido a su bajo punto de fusión, a 385 °C, la aleación de aluminio es más fácil de moldear que la aleación de aluminio. La carcasa, fabricada mediante el proceso de forjado de aleación de aluminio, tiene una textura completamente metálica y puede fabricarse con diferentes materiales.
Diferentes métodos de pulverización pueden crear distintas apariencias.
6. Use pasta roja para un pulido grueso y pasta blanca para un pulido brillante, sin dejar ninguna mancha ni marcas del molde. La superficie queda completa, sin depresiones, puntos convexos, poros ni puntos negros.
7. Aplique cera con frecuencia, pero en pequeñas cantidades, y no pula vigorosamente para evitar quemaduras por alta temperatura en la superficie de las piezas forjadas que produzcan pequeños agujeros densos.