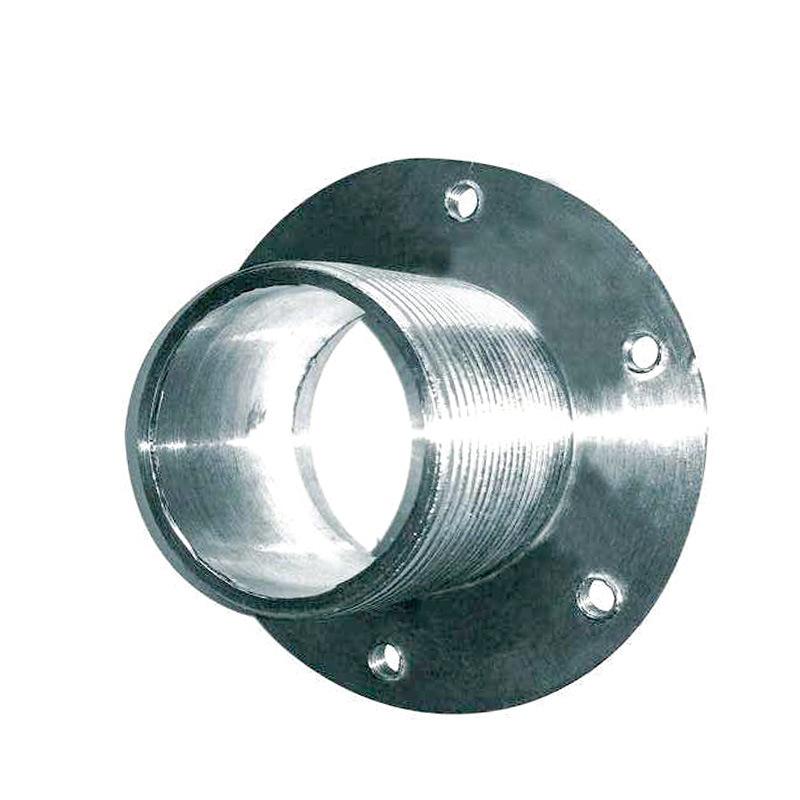
Fabricantes de fundição sob pressão realizam processamento de moldes de fundição sob pressão, produção profissional de peças de processamento de alumínio fundido de liga de alumínio
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo






ah
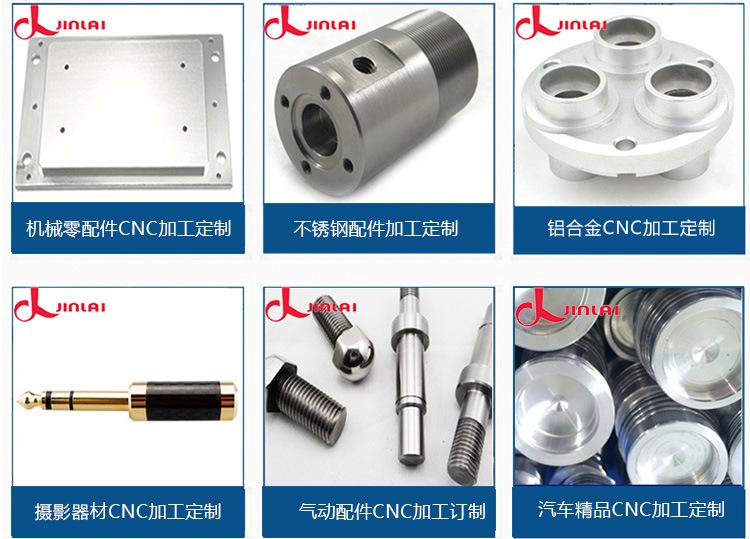
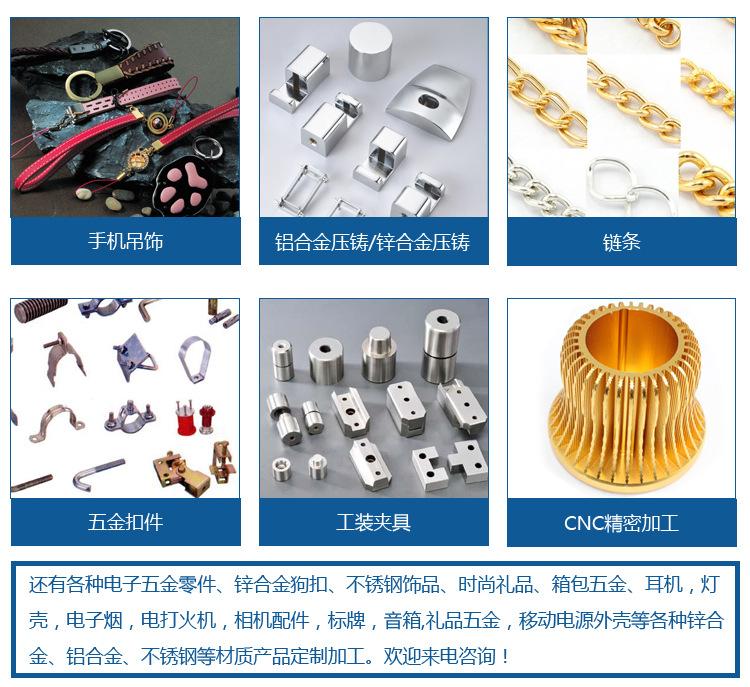
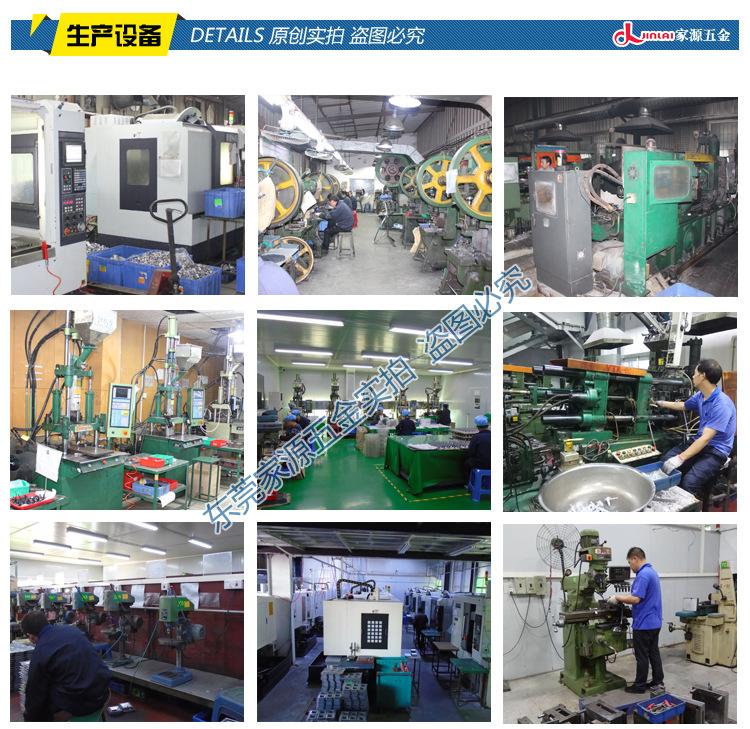
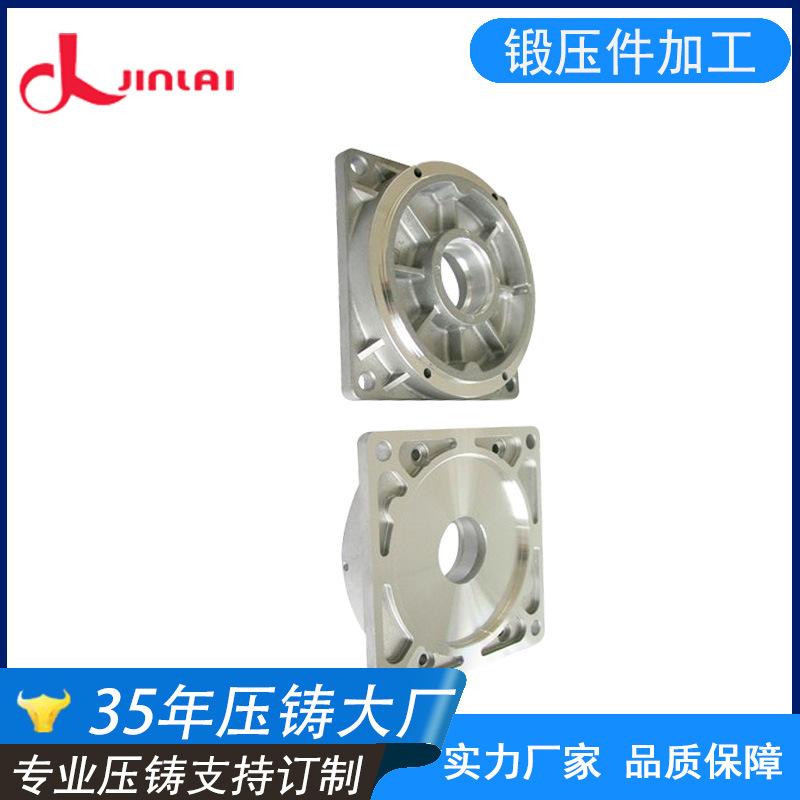
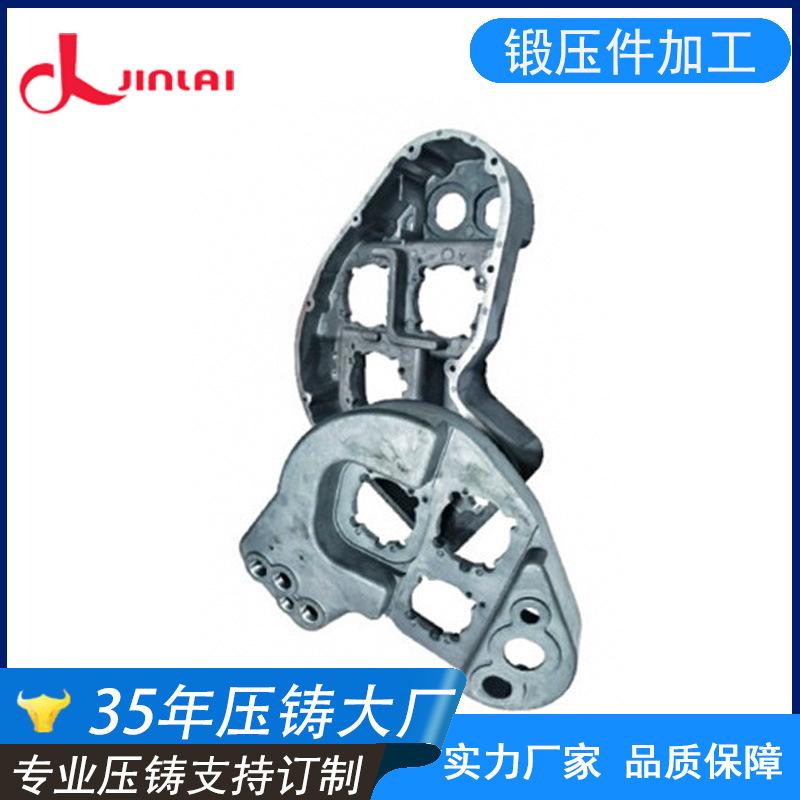
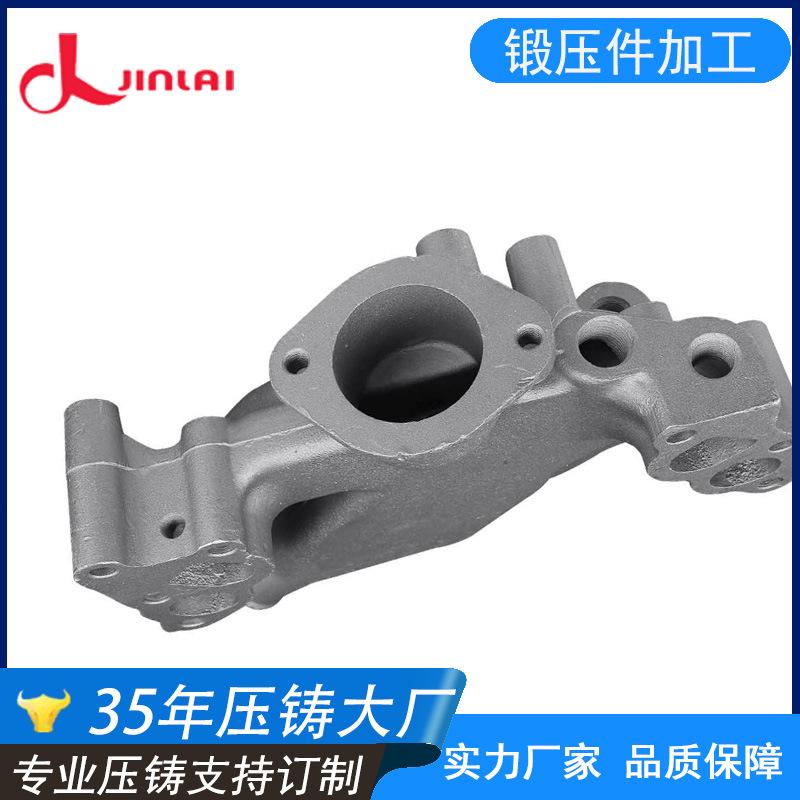
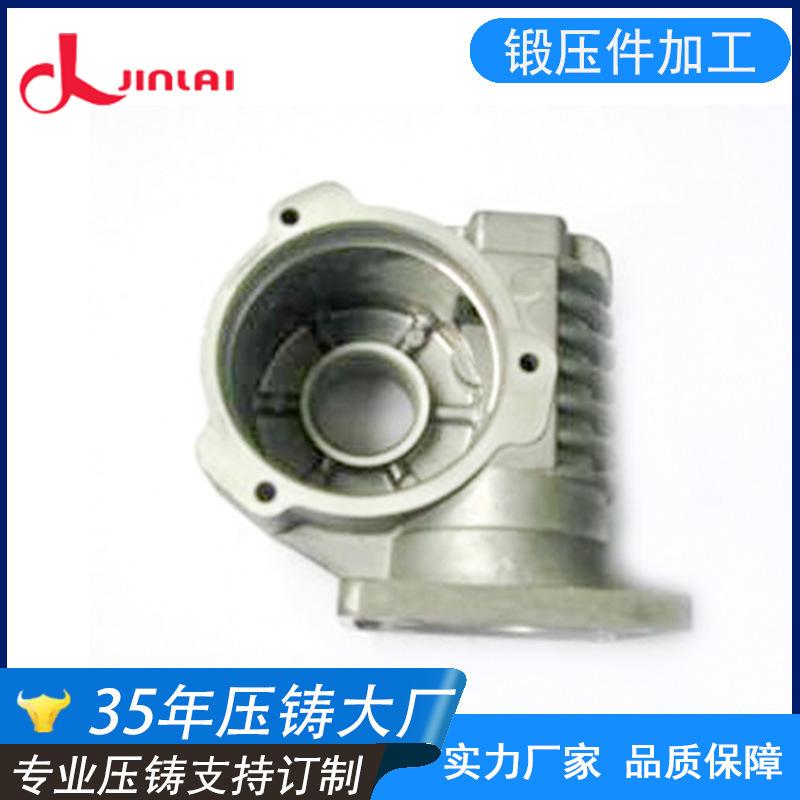
Os fabricantes de fundição sob pressão realizam o processamento de moldes de fundição sob pressão e se especializam na produção de peças de alumínio fundido sob pressão de liga de alumínio fundido sob pressão
As vantagens da fundição sob pressão são: forte desempenho de fundição, pode fundir sob pressão várias conchas complexas de paredes finas, também pode ser usado para tratamento de superfície, os produtos tratados são resistentes à corrosão, resistentes ao desgaste, resistentes a quedas e resistentes a impactos
O centro da espessura da parede é onde o líquido de alumínio se solidifica por último e também é o local mais provável para a formação de poros. Os poros nessa espessura são os poros de precipitação e
A mistura de poros de contração não pode ser evitada por medidas gerais. 1. Ocorre na entrada ou no crescimento da superfície do molde voltada para a cavidade.
Molde de fundição sob pressão de liga de alumínio. O novo processo de reparo de fundição de alumínio usa difusão atômica entre o material base e o material de enchimento para uni-los.
A superfície dos produtos de liga de alumínio pode ser reparada perfeitamente em termos de cor e dureza, sem rachaduras finas, alcançando uma qualidade industrial relativamente alta.
Os requisitos não são apenas altos em eficiência de reparo, mas também relativamente altos em benefícios econômicos. O controlador de temperatura do molde é amplamente usado agora, que controla a temperatura do fluido, a taxa de fluxo e outros parâmetros no controlador de temperatura do molde.
A temperatura do molde pode ser aumentada para melhorar a taxa de resfriamento e realizar a melhoria da eficiência de produção de peças fundidas sob pressão. Pode efetivamente encurtar o tempo de cristalização e solidificação de peças fundidas sob pressão, melhorar a eficiência de produção de peças fundidas sob pressão e reduzir a taxa de refugo.
E prolongar a vida útil do molde.
Aquecimento a gás natural (carvão): adequado para diferentes formatos de molde, o aquecedor é feito de um tubo com muitos pequenos orifícios para pulverizar gás, o tamanho do fogo pode ser ajustado ajustando a válvula de gás para obter a limpeza
Sem poluição, aquecimento local é possível, mas a desvantagem é que depende de controle manual, e o molde pode ser facilmente queimado se não for tomado cuidado. O cadinho de ferro reage mais rápido com o líquido de alumínio, e o ferro na superfície do cadinho sofre uma reação de oxidação para produzir Fe2O3
O ferro também reagirá com o líquido de alumínio para formar o composto FeZn13 (escória de alumínio), que se dissolverá no líquido de alumínio. Os elementos de alumínio e magnésio queimam, a velocidade de oxidação do metal é acelerada e a quantidade de queima é
Aumento, a escória de alumínio aumenta. A expansão térmica fará com que a cabeça do martelo fique presa. Mais elementos de ferro no cadinho de ferro fundido derretem na liga, e a reação entre alumínio e ferro acelera em altas temperaturas. Isso formará uma liga de ferro-alumínio.
As partículas duras de compostos intermetálicos causam desgaste excessivo da cabeça do martelo e do pescoço de ganso. Mais elementos de ferro são derretidos na liga no cadinho de ferro fundido, e a reação entre alumínio e ferro é acelerada em altas temperaturas.
As partículas duras do composto causam desgaste excessivo na cabeça do martelo e no pescoço de ganso.
A maioria dos defeitos de fundição de peças fundidas de alumínio se concentram na superfície ou no interior, onde poros, furos de areia, etc. aparecerão. O método de reparo tradicional é usar soldagem elétrica.
Este método de reparo tornará a dureza da solda muito alta após a soldagem, o que facilmente causará estresse dentro do produto de liga de alumínio e causará facilmente deformações e rachaduras.
Após a soldagem, o tratamento térmico de recozimento é necessário para atender aos requisitos. No entanto, se a máquina de reparo de defeitos de fundição de alumínio for usada para reparar o desgaste do objeto, porque no processo de soldagem
O calor gerado no processo é muito pequeno, então os produtos de liga de alumínio reparados por soldagem basicamente não apresentam pontos duros, nenhuma diferença de cor, nenhum corte ou tensão, e nenhuma rachadura.
A posição mais alta acima da cavidade deve ser definida com uma saída de ar aberta, e a área da seção transversal total da saída de ar deve ser maior ou igual à área da seção transversal total do portão interno para garantir que o gás na cavidade seja
Projete corretamente o sistema de vazamento, o formato e o tamanho do copo de vazamento e tente evitar projetar uma comporta externa redonda ou um copo de vazamento redondo, porque isso
O gate gerará vórtice. Deve haver um compartimento de gate sob o sprue, e o design do cross runner deve evitar curvas fechadas. Deve garantir que o metal fundido preencha a cavidade suavemente sem impacto, e eliminar o sistema de gating.
Ao despejar, a boca da concha deve estar o mais próximo ou alinhada possível com o copo de vazamento, e o tamanho do fluxo do líquido de vazamento deve ser controlado para evitar que o líquido metálico respingue, interrompa ou
Os pontos acima são as causas e métodos de tratamento da deformação de fundições de liga de alumínio. Descobrir os problemas que ocorrem durante a fundição de liga de alumínio, análise e solução oportunas podem aumentar
A taxa de rendimento dos produtos de fundição sob pressão melhora nossa eficiência de produção