Artículos similares
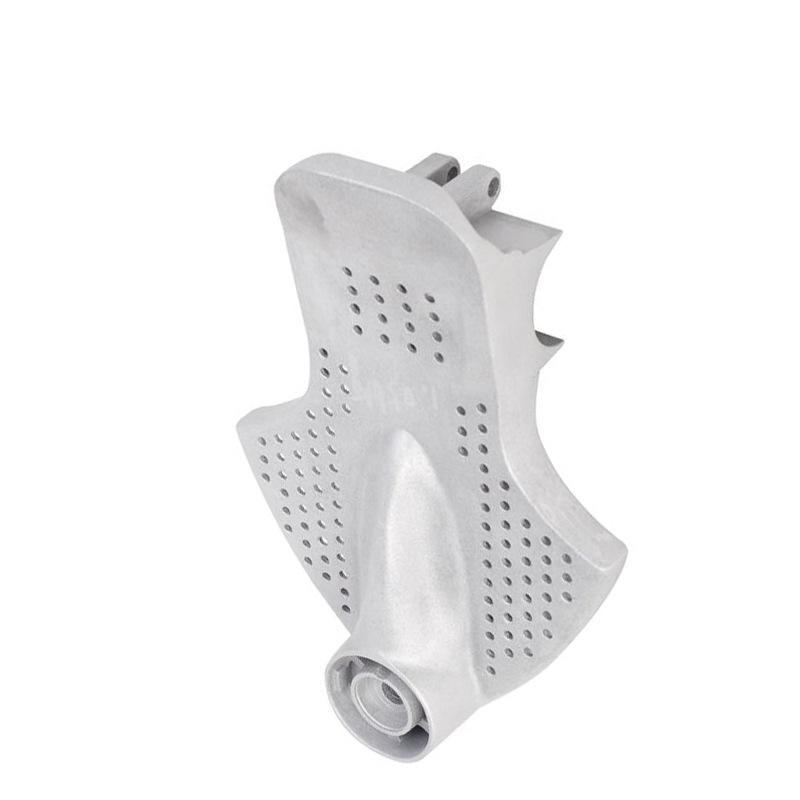
Los fabricantes procesan una gran cantidad de fundición en arena profesional de aleación de aluminio fundición a presión de alta presión, puede llamar para pruebas, por favor consulte el precio
Cantidad
Coincidencias exactas a un precio más bajo



Productos similares a un precio más bajo



Automóvil club británico
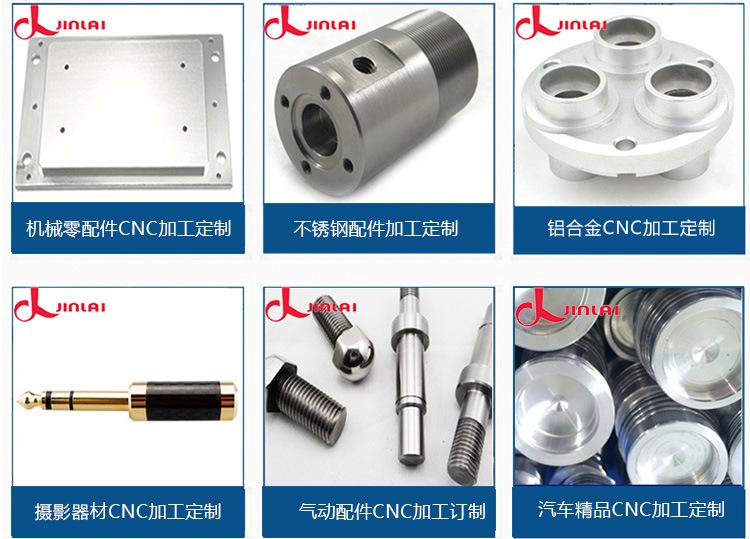
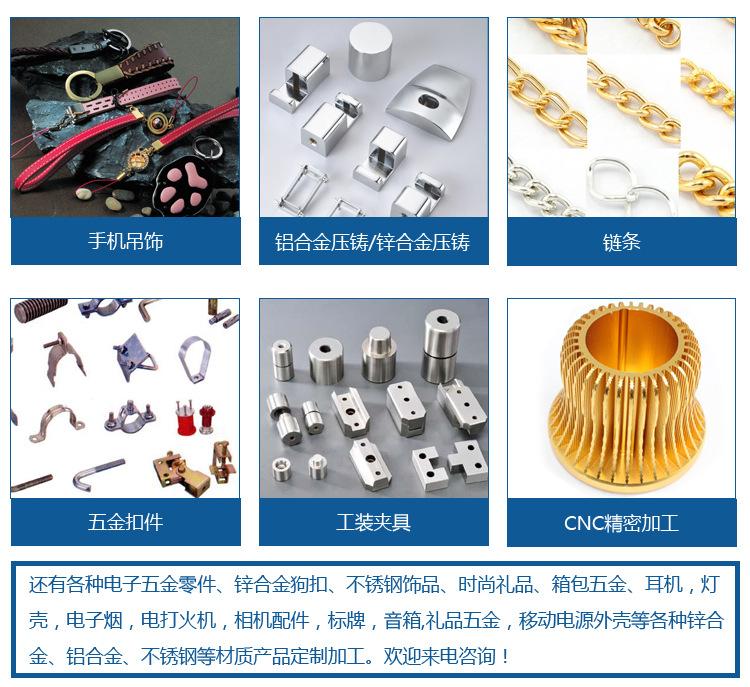
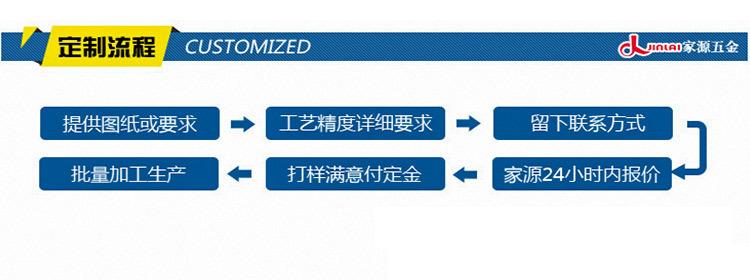
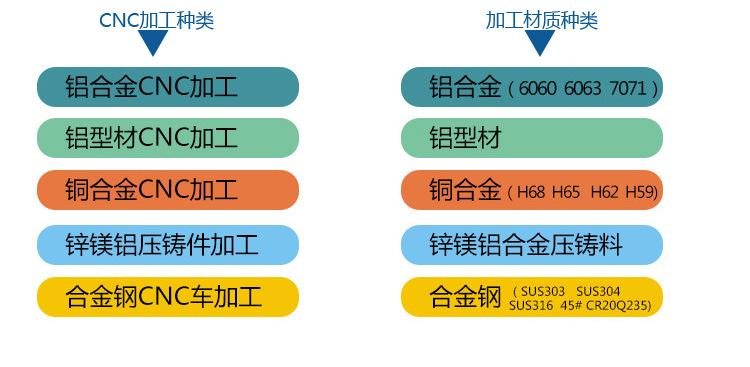
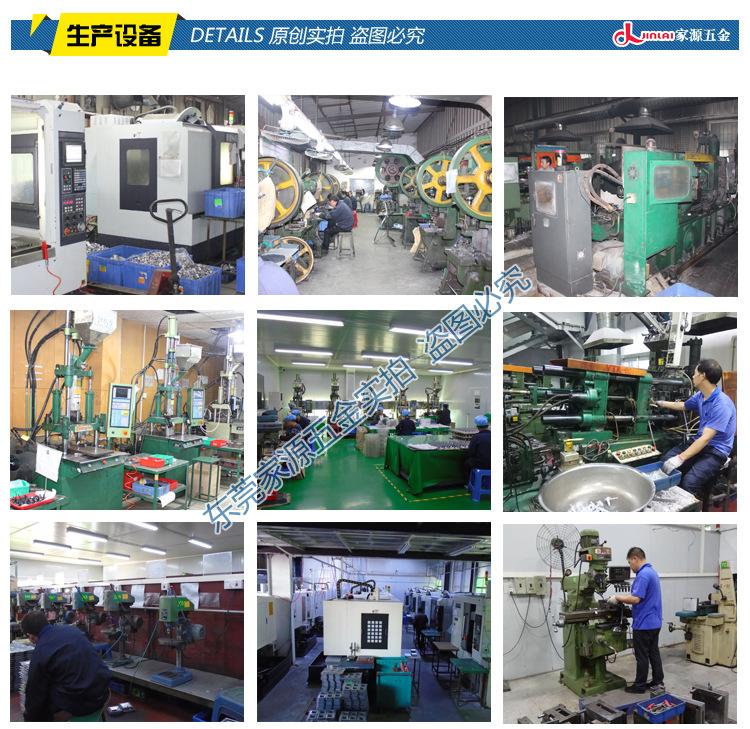
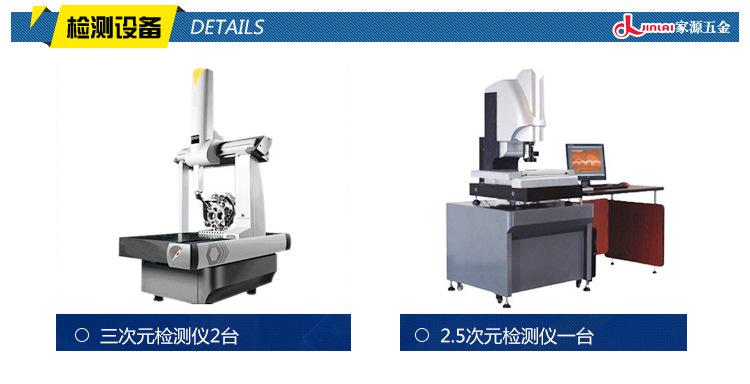

Los fabricantes procesan un gran número de fundiciones en arena y se especializan en fundición a presión de aleaciones de aluminio. Por favor, llámenos para solicitar muestras y precios.
Con el avance de la ciencia y la tecnología, los requisitos para los productos de fundición a presión de aleación de aluminio son cada vez más exigentes. Los requisitos de seguridad y estética son muy altos. Los principales factores que afectan la calidad de la fundición a presión de aleación de aluminio son: la máquina de fundición a presión.
El tipo y la calidad afectan directamente la calidad de la fundición a presión. 1. Diseño de la fundición a presión: El diseño de la fundición a presión debe comprender primero las necesidades del usuario. A continuación, las condiciones de trabajo y la presión de la fundición a presión, lo que afecta el rendimiento de la fundición a presión.
En el diseño, se debe prestar especial atención a que la fundición a presión sea lo más simple posible. De lo contrario, es fácil que aparezcan defectos como picaduras, poros, grietas, etc.
Debe ser preciso y razonable. De lo contrario, generará problemas innecesarios en el diseño, el procesamiento y la gestión del molde, y producirá una gran cantidad de productos no cualificados.
El anodizado de aluminio es un proceso de oxidación electrolítica.
Proceso que convierte la superficie del aluminio y sus aleaciones en una película de óxido con propiedades protectoras, decorativas y funcionales. Según esta definición, el anodizado del aluminio solo implica la producción de una película anodizada.
parte del proceso.
La pieza de metal o aleación se utiliza como ánodo y se forma una película de óxido en su superficie mediante electrólisis.
1. La superficie de separación debe estar bien unida y no deben producirse fugas de agua;
2. La rugosidad de la cavidad y del canal debe cumplir con los requisitos técnicos y no deben aparecer marcas de mecanizado ni marcas de mecanizado eléctrico;
3. La holgura entre el pasador de expulsión, el deslizador y el poste guía debe ser razonable; el deslizador debe moverse con suavidad, el deslizador y el bloque de cuña deben presionarse firmemente después de cerrar el molde, y el área de contacto no debe ser inferior a tres cuartos.
El límite debe ser fiable; no debe haber fugas de agua en ninguna de las partes deslizantes;
4. El canal de agua de enfriamiento no debe tener obstrucciones, no se permiten fugas y la entrada y salida de agua deben estar claramente marcadas;
5. El material del molde y los datos de tratamiento térmico cumplen los requisitos; la película de óxido metálico cambia el estado y el rendimiento de la superficie, como el color de la superficie, mejora la resistencia a la corrosión, la resistencia al desgaste y la dureza, y protege el metal
La superficie de la fundición tiene una calidad de apariencia deficiente, lo que aumenta el trabajo de limpieza y acabado.