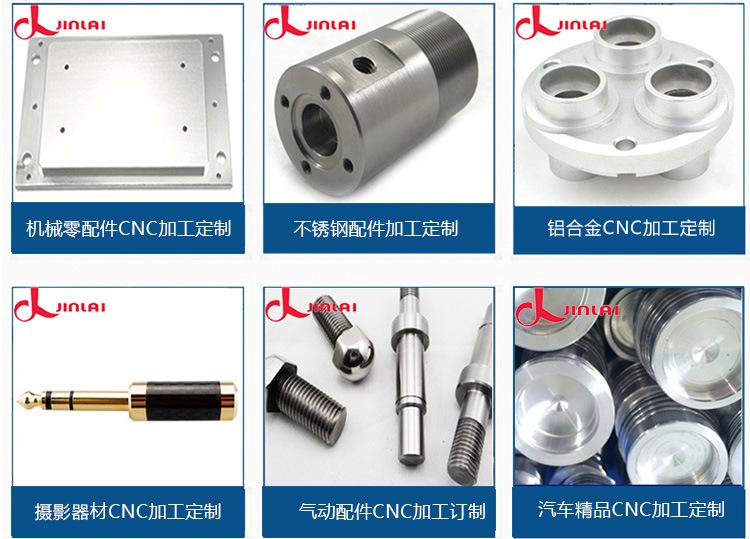
Los fabricantes de fundición a presión de Dongguan suministran accesorios de fundición a presión de hardware mecanizado de aleación de aluminio, fundición de concha de precisión se puede personalizar
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo



Automóvil club británico
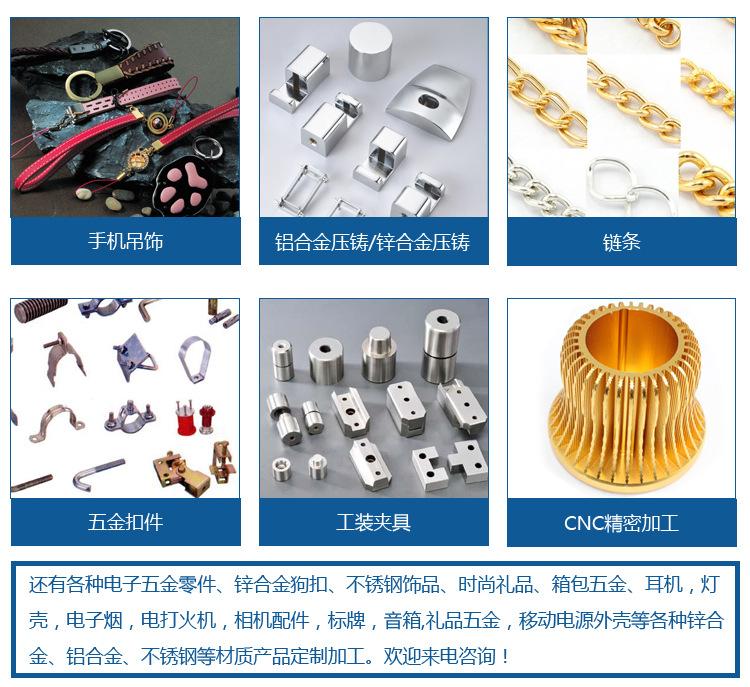
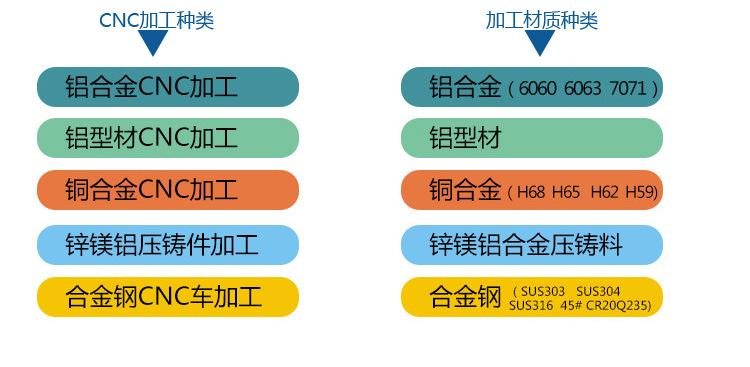
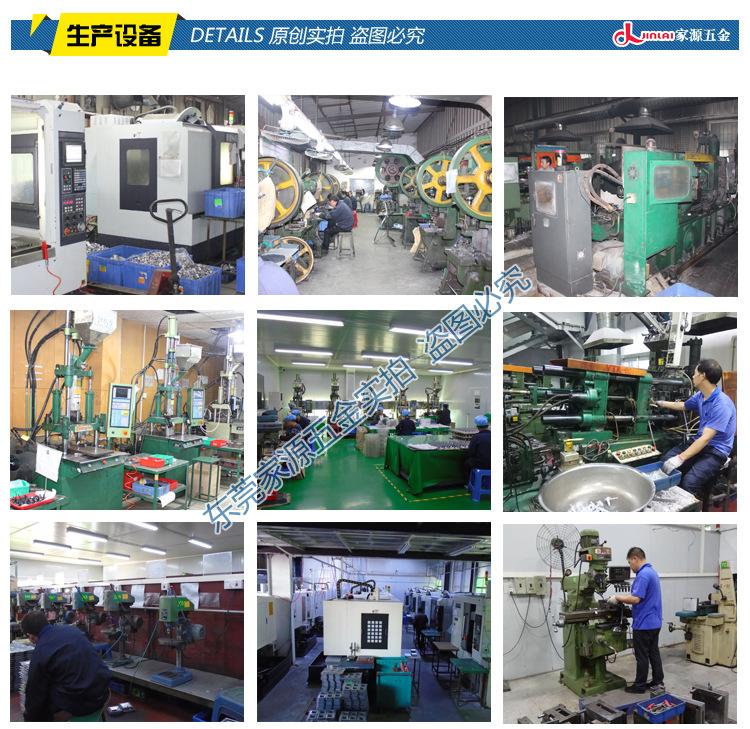
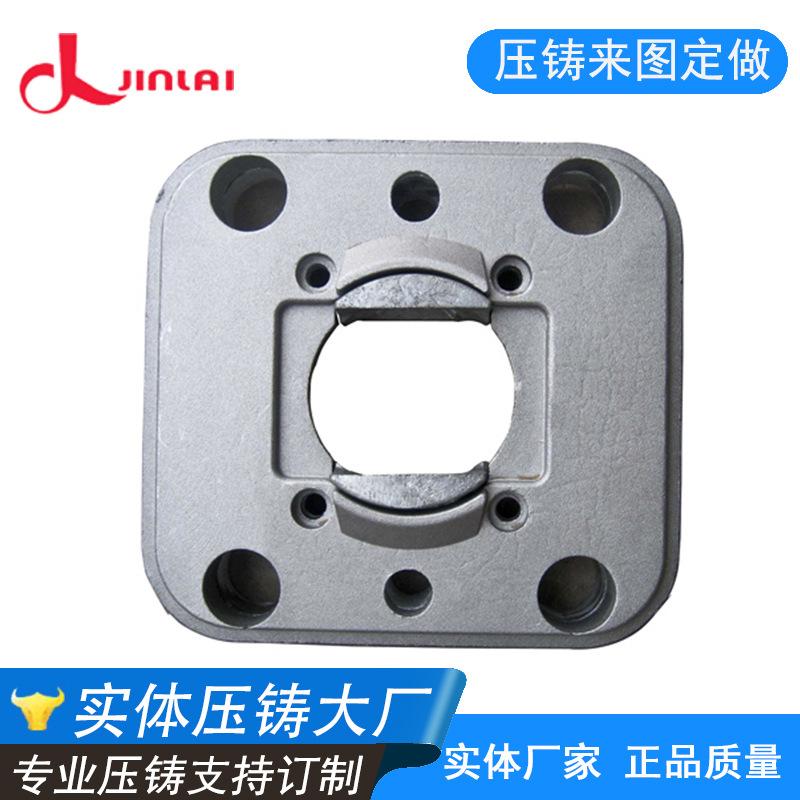
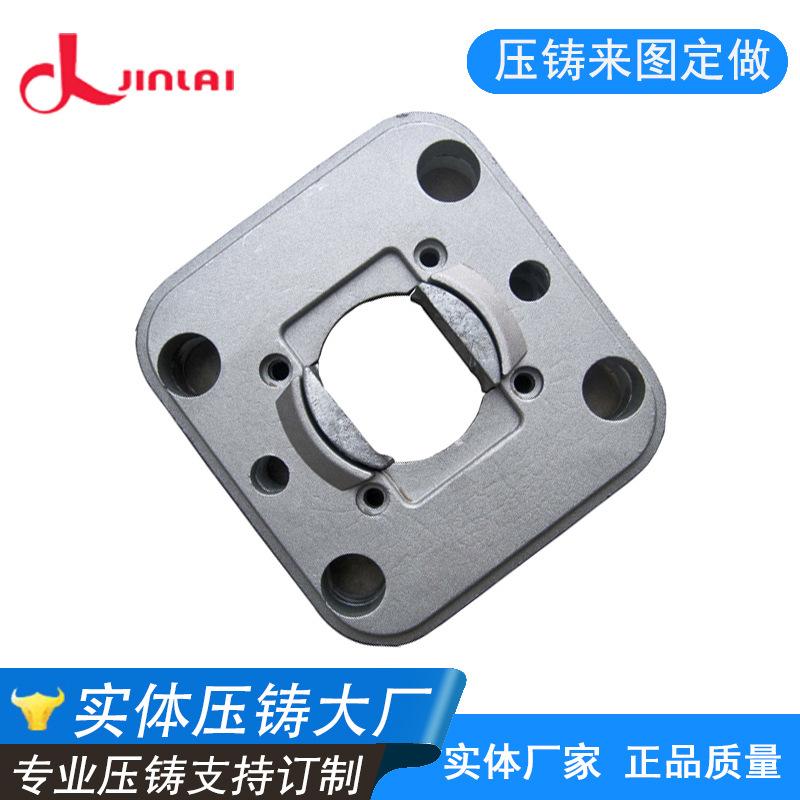
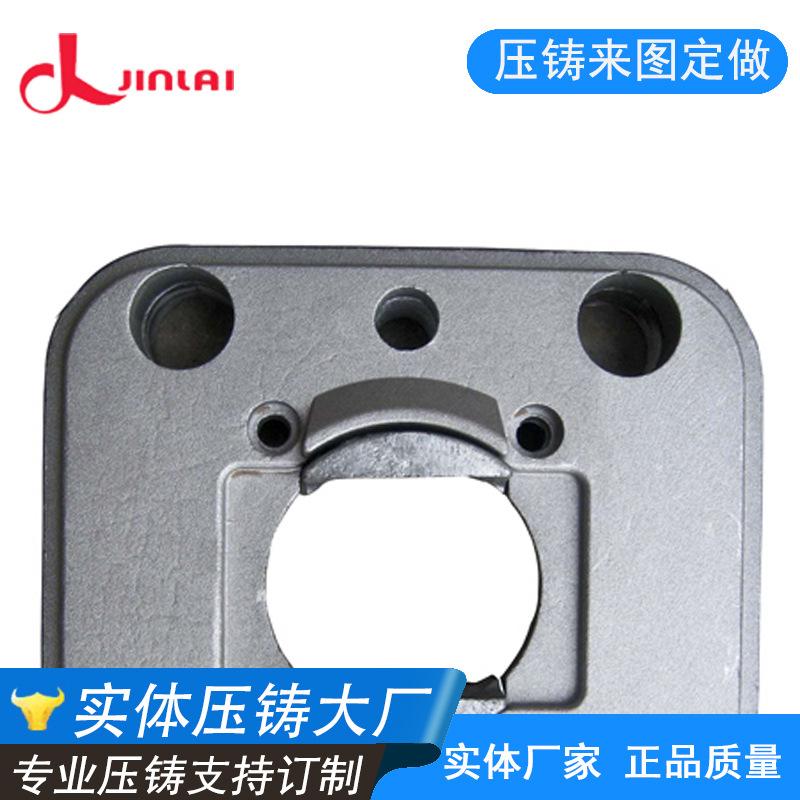
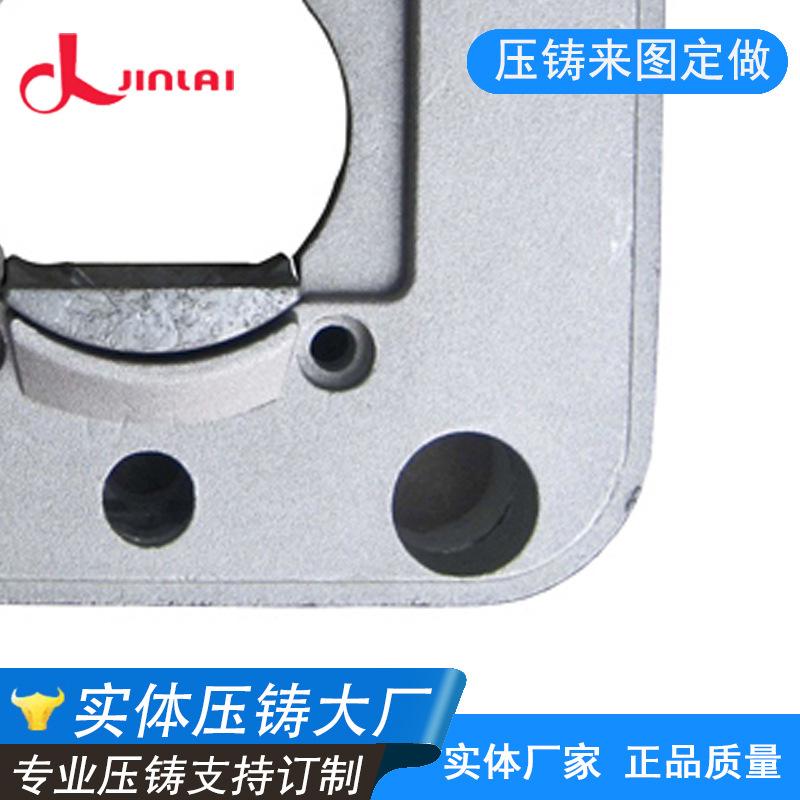
La mayoría de los defectos de fundición de la fundición de precisión a la cera perdida de aleación de aluminio, accesorios de fundición a presión de hardware mecanizado de fabricantes de fundición a presión de Dongguan, se concentran en la superficie o en el interior, donde aparecerán poros, agujeros de arena, etc. El método de reparación tradicional es usar una soldadora eléctrica para reparar. Este método de reparación hará que la dureza de la junta soldada sea demasiado alta después de la soldadura, lo que es fácil de causar tensión dentro del producto de aleación de aluminio, y es fácil de causar deformación y grietas. Se requiere un tratamiento térmico de recocido después de la soldadura para cumplir con los requisitos.
Estas áreas generalmente están sujetas a impactos violentos del flujo de metal fundido durante el llenado del molde, con altas temperaturas superficiales y altas presiones. La capa protectora se daña fácilmente. Bajo el continuo desgaste de la aleación de forja, la capa protectora del molde falla y la matriz metálica queda expuesta. La aleación reacciona con el material de la matriz para formar una fase compleja de compuesto intermetálico. La tensión térmica es la principal razón de las grietas en la superficie de las piezas moldeadas producidas por moldes de producción. En el proceso de producción de cada accesorio de fundición a presión de hardware mecanizado de aleación de aluminio, la superficie de la fundición moldeada no solo está sujeta al desgaste a alta velocidad y alta presión del metal fundido, sino que también absorbe el calor liberado por el metal durante el proceso de solidificación, lo que resulta en intercambio de calor.
Además, debido a la conducción de calor del material del molde, la temperatura superficial de la pieza moldeada aumenta bruscamente, lo que resulta en una gran diferencia de temperatura con el interior, generando así tensión interna. Cuando el metal fundido llena la cavidad, la superficie de la cavidad alcanza primero una alta temperatura y se expande, mientras que la temperatura de la capa interna del molde es más baja y la expansión relativa es pequeña, causando tensión compresiva en la superficie.
Después de abrir el molde, la superficie de la cavidad entra en contacto con el aire y se genera tensión de tracción por el enfriamiento del aire comprimido y el revestimiento. El ajuste del proceso de fundición de precisión a la cera perdida de los accesorios mecanizados de fundición a presión de aleación de aluminio también es muy importante. Por lo general, se adopta la inyección lenta a velocidad crítica y luego se cambia a inyección rápida. El paso de inyección lenta es para descargar el aire en la cámara de presión de aleación de aluminio en el extremo frontal del movimiento del líquido de aleación de aluminio.
Cuando el líquido de aleación de aluminio llega a la compuerta, cambia a una velocidad de inyección rápida. Sin embargo, si la máquina de reparación de defectos de fundición de aluminio se utiliza para reparar el desgaste del objeto, debido a que el calor generado durante el proceso de soldadura es particularmente pequeño, la fundición a presión mecanizada de aleación de aluminio para accesorios de hardware, fundición de precisión de cáscara reparada por soldadura, básicamente no tiene puntos duros, diferencia de color, rebabas ni tensiones, y no presenta grietas. Se debe establecer una salida de aire abierta por encima de la cavidad, y la suma de las áreas de sección transversal de las salidas de aire debe ser mayor o igual al área de sección transversal total de la compuerta para garantizar que el gas en la cavidad se descargue sin obstáculos.
Las fundiciones son principalmente piezas de cavidad con formas complejas. Después del pretratamiento y el prechapado, deben tratarse con una solución de electrochapado fuertemente ácida. Por lo tanto, la parte de la cavidad del agujero interior de la carcasa de precisión de los accesorios de fundición a presión de hardware mecanizado de aleación de aluminio debe tener una capa de prechapado para evitar la corrosión de la solución de chapado posterior. Incluso si las piezas de acero no están chapadas, no se corroerán. La calidad de fundición de la carcasa de precisión de los accesorios de fundición a presión de hardware mecanizado de aleación de aluminio tiene una gran influencia en el rendimiento de los productos mecánicos.
Por ejemplo, la resistencia al desgaste y la estabilidad dimensional de las fundiciones de máquinas herramienta afectan directamente la precisión y la vida útil de las máquinas herramienta; las dimensiones, la precisión de la línea de moldeo y la rugosidad superficial de la cavidad interna del impulsor, la carcasa y las piezas hidráulicas de varias bombas afectan directamente la eficiencia de trabajo, el consumo de energía y el desarrollo de la cavitación de las bombas y los sistemas hidráulicos. Para todo el molde con un molde superior plano, el gas en la cavidad del molde puede descargarse a través del espacio de la superficie de partición durante la fundición, y no es necesario establecer orificios de ventilación especiales.
2. Durante el proceso de colada del metal fundido de aleación de aluminio, inevitablemente se introducirá escoria. La escoria producirá reacciones químicas muy complejas en la superficie de las piezas moldeadas. Por ejemplo, el aluminio en la aleación de cobre se difunde rápidamente hacia la superficie del molde de producción, formando un compuesto quebradizo. El compuesto producido por la reacción del aluminio y el hierro actuará como una cuña, acelerando así la formación y el desarrollo de grietas. La tensión térmica es la principal razón de las grietas en la superficie de las piezas moldeadas producidas por los moldes de producción. En el proceso de producción de cada forja de aleación de aluminio, la superficie de la forja moldeada no solo está sujeta a erosión a alta velocidad y alta presión por el metal fundido, sino que también absorbe el calor liberado por el metal durante el proceso de solidificación, lo que resulta en intercambio de calor.
Fabricantes de fundición a presión de Dongguan suministran accesorios de fundición a presión de hardware mecanizado de aleación de aluminio, fundición de concha de precisión se puede personalizar ¡bienvenido a consultar!
