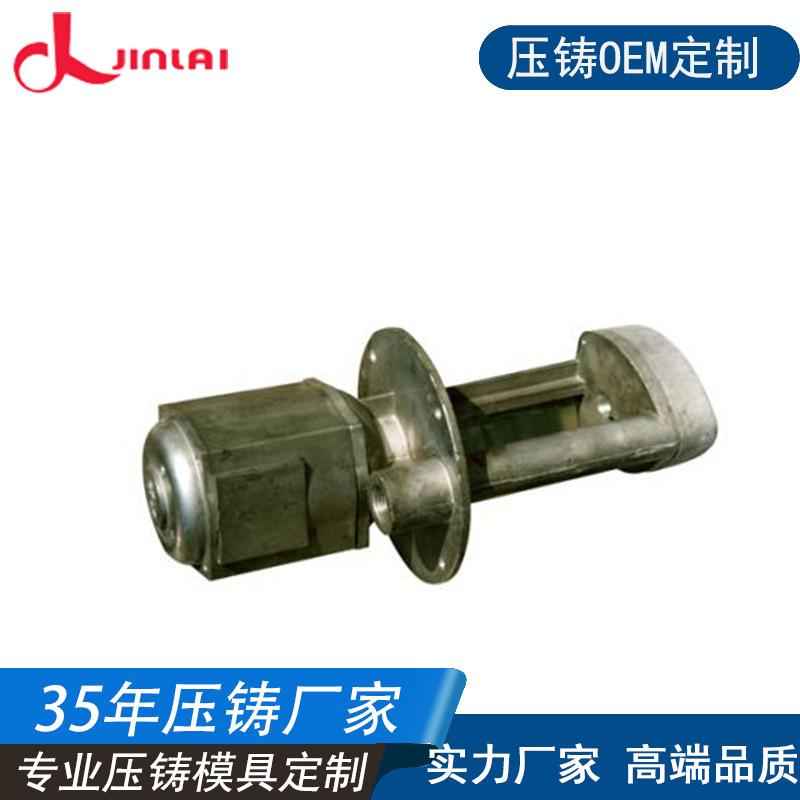
Processamento e fabricação de fundição de liga de zinco Dongguan carcaça de liga profissional fundição de precisão projeto de molde de produção
Quantidade
Correspondências exatas por um preço menor




Produtos similares a um preço mais baixo





ah
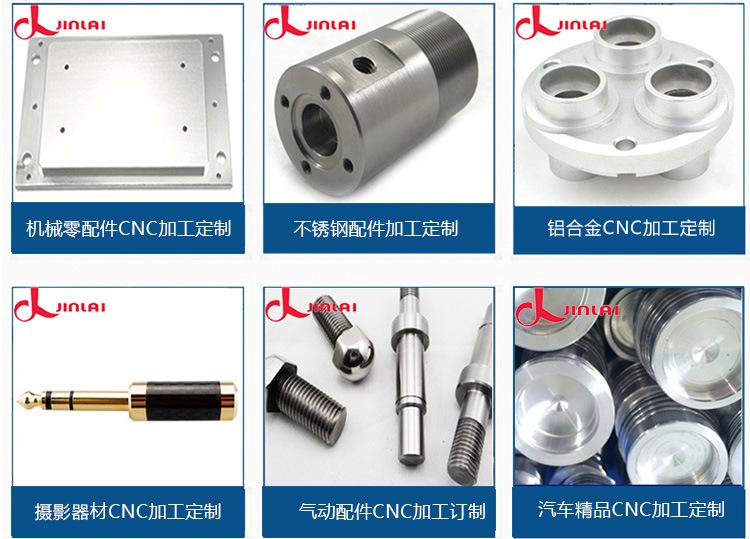
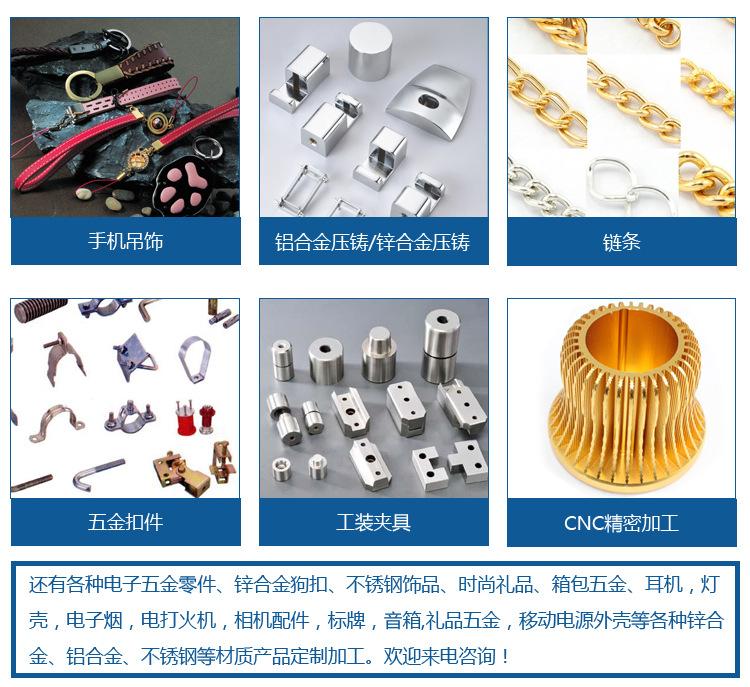

Fundição de liga de zinco Dongguan, processamento profissional de fundição sob pressão de liga, design de molde de precisão, desenhos personalizados
A fusão de liga de zinco é uma parte importante do processo de fundição sob pressão. O processo de fusão não é apenas para obter líquido metálico fundido, mas, mais importante, para obter composição química que atenda aos requisitos, para que a fundição sob pressão possa obter boa estrutura.
Metal líquido com pequena estrutura cristalina, gás e inclusões. Durante o processo de fundição, a interação entre metal e gás e a interação entre metal líquido e cadinho faz com que a composição mude e produza inclusões.
Portanto, o processo de fusão correto é uma garantia importante para obter peças fundidas de alta qualidade. A melhor temperatura de fusão para fundição sob pressão de liga de zinco: O ponto de fusão da liga de zinco para fundição sob pressão é 382 ~ 386℃.
O controle de temperatura apropriado é um fator importante no controle da composição da liga de zinco. Para garantir uma boa fluidez do líquido da liga para preencher a cavidade, a temperatura do líquido metálico no pote de zinco da máquina de fundição sob pressão é de 415 ~ 430℃, e a parede fina
A temperatura de fundição sob pressão das peças e peças complexas pode ser tomada como o limite superior; a temperatura de fundição sob pressão das peças de parede espessa e peças simples pode ser tomada como o limite inferior. A temperatura do metal fundido no forno de fusão central é de 430 ~ 450℃. A temperatura do metal fundido que entra no tubo gooseneck é a mesma que no pote de zinco.
A temperatura é basicamente a mesma. Ao controlar a temperatura do metal fundido do pote de zinco, a temperatura de vazamento pode ser controlada com precisão.
(Quando a temperatura de fusão é muito alta) a reação entre o cadinho de ferro e o líquido de zinco acelera, e o ferro na superfície do cadinho sofre uma reação de oxidação para produzir óxidos como Fe2O3; o elemento ferro também reage com o líquido de zinco para produzir compostos FeZn13 (
A escória de zinco) se dissolve no líquido de zinco. Os elementos de alumínio e magnésio queimam, a oxidação do metal acelera, a queima aumenta e a escória de zinco aumenta. A expansão térmica pode fazer com que o martelo fique preso. Ferro no cadinho de ferro fundido
Mais elementos fundem na liga, e a reação entre zinco e ferro acelera em altas temperaturas. A liga tem baixa fluidez, o que não é propício para a formação e afeta a qualidade da superfície das peças fundidas. A fundição centralizada pode garantir a estabilidade da composição da liga. Ou use
O sistema de alimentação automática de metal fundido pode manter uma velocidade de alimentação estável, temperatura do líquido da liga e nível do líquido do pote de zinco. Se o material for adicionado diretamente no pote de zinco, é recomendado trocar todo o lingote de liga para
Adicionar pequenos lingotes de liga várias vezes pode reduzir a mudança de temperatura causada pela adição de materiais. (Controle de escória de zinco) A transformação da liga de sólido para líquido é um processo físico e químico complexo.
O gás reage quimicamente com o metal fundido, e o oxigênio reage mais fortemente. A superfície da liga é oxidada para produzir uma certa quantidade de escória. A escória contém óxidos e ligações intermetálicas entre ferro, zinco e alumínio.
A escória raspada da superfície do fundido geralmente contém cerca de 90% de liga de zinco. A taxa de reação da formação de escória de zinco aumenta exponencialmente com o aumento da temperatura de fundição. Em circunstâncias normais, a liga de zinco original
A produção de escória de lingotes é menor que 1%, variando de 0,3 a 0,5%, enquanto a produção de escória de bicos de refusão e peças de trabalho de resíduos é geralmente entre 2 e 5%. Para reduzir a geração de escória de zinco.
1. Evite mexer o líquido da liga no pote de zinco o máximo possível. Qualquer agitação fará com que mais líquido da liga entre em contato com átomos de oxigênio no ar, formando assim mais escória.
2. Controle rigorosamente a temperatura de fundição. Quanto maior a temperatura, mais escória de zinco será produzida.
3. Não remova a escória com muita frequência. Quando a liga fundida é exposta ao ar, ela oxida e forma escória. Manter uma fina camada de escória na superfície do forno ajudará a evitar mais oxidação do líquido no recipiente.
4. A superfície do material do bico é oxidada durante o processo de fundição sob pressão, e seu teor de óxido de zinco é muito maior do que o do lingote de liga original. Quando esses materiais do bico são refundidos no pote de zinco, o óxido de zinco irá
Ele está em um estado viscoso e, quando é retirado do recipiente de zinco, uma grande quantidade de componentes da liga será retirada.