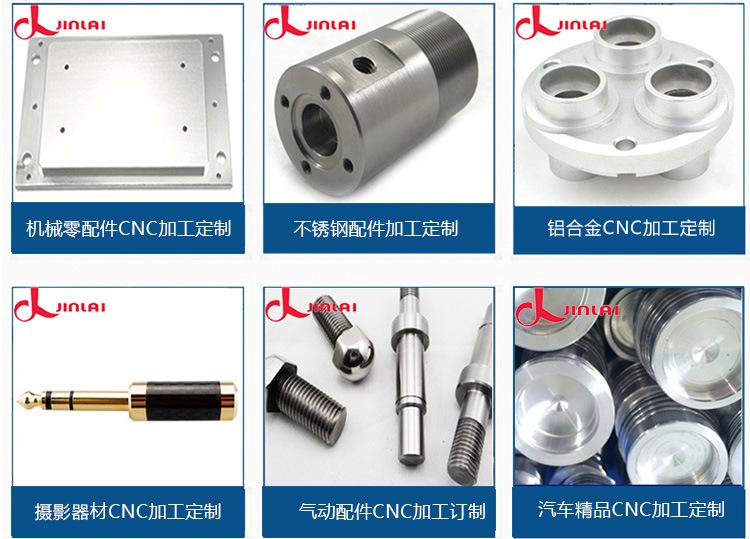
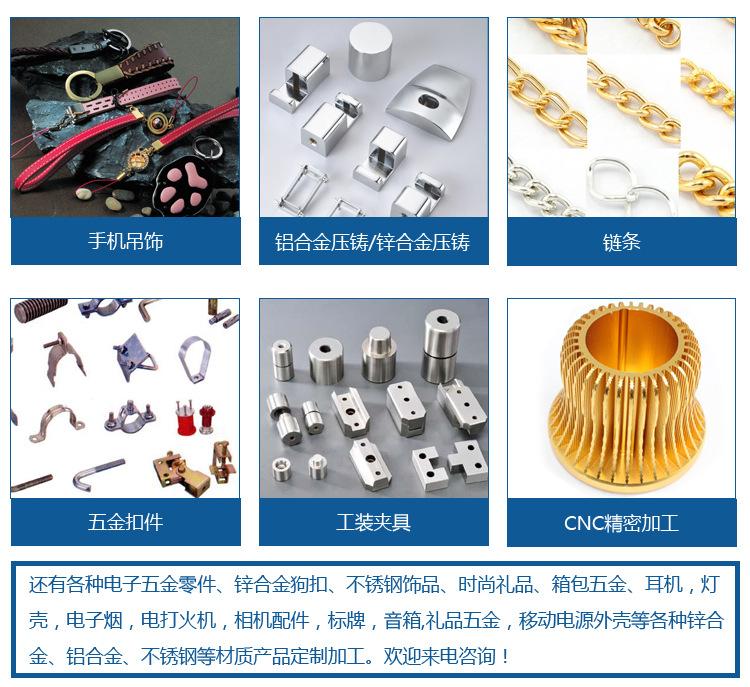
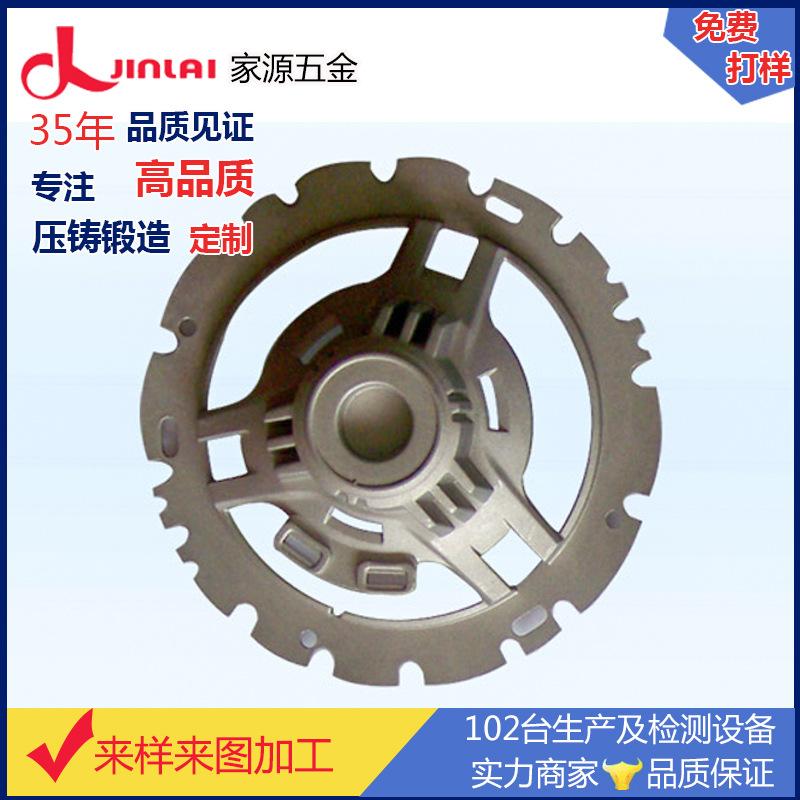
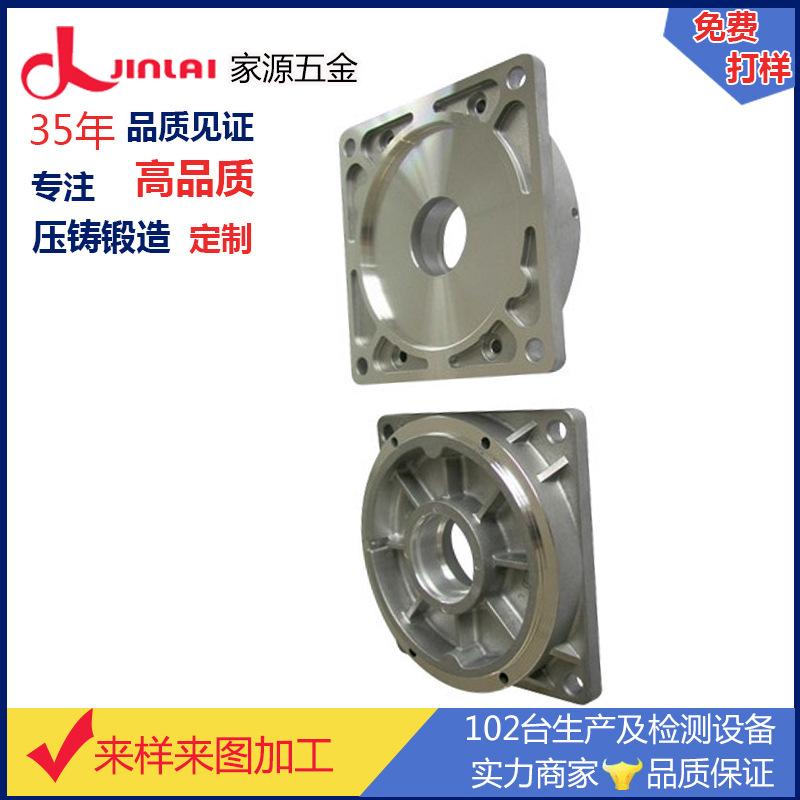
Acessórios para equipamentos mecânicos liga de alumínio fundição sob pressão processamento de fabricação fundição sob pressão de precisão pode abrir molde para prova
Quantidade
Correspondências exatas por um preço menor




Produtos similares a um preço mais baixo



ah


Métodos para eliminar superfícies irregulares de peças fundidas sob pressão
Análise das causas:
1. A temperatura do molde não está alta o suficiente.
2. O molde de fundição não está bem polido.
Solução:
1. Ajuste a temperatura do molde.
2. Processe o molde novamente para resolver o problema de polimento ruim.
3. Da próxima vez que você encontrar esse tipo de problema, escolha melhores materiais de molde.
Explicação dos motivos relevantes:
1. A planicidade da superfície do molde está diretamente relacionada à planicidade da fundição, portanto a qualidade do polimento do molde é particularmente importante.
2. A temperatura do molde de fundição sob pressão está muito baixa, e o líquido de alumínio esfria muito rápido. O resfriamento irregular causará irregularidade na fundição.
A chave para uma longa vida útil do molde de fundição sob pressão
1. Materiais de molde de alta qualidade
2. Projete razoavelmente a espessura da parede do molde e outras dimensões do molde
3. Use encartes sempre que possível
4. Escolha o maior canto possível R sob condições possíveis
5. A distância entre o canal de água de resfriamento e a superfície e o canto do molde deve ser grande o suficiente
6. O alívio de tensões e o revenimento devem ser realizados após a usinagem grosseira
7. O tratamento térmico correto e o resfriamento por têmpera devem ser rápidos o suficiente
8. Polir completamente e remover a camada de deterioração do EDM
9. A superfície não pode ser altamente polida
10. A superfície do molde deve ser oxidada
11. Se a nitretação for selecionada, a camada cementada não deve ser muito profunda
12. Pré-aqueça o molde na temperatura recomendada da maneira correta
13. Use uma velocidade de martelo lenta para as primeiras 5 a 10 peças de fundição sob pressão
14. Tente reduzir a temperatura do líquido de alumínio ao obter produtos qualificados
15. Não use velocidade de injeção de líquido de alumínio muito alta
16. Certifique-se de que o molde esteja devidamente resfriado. A temperatura da água de resfriamento deve ser mantida em 40~50℃
17. Quando a máquina estiver temporariamente desligada, feche o molde o máximo possível e reduza a quantidade de água de resfriamento para evitar choque térmico no molde quando a máquina for reiniciada.
18. Quando a superfície do modelo estiver na temperatura mais alta, o líquido de arrefecimento deverá ser desligado.
19. Não borrife muito agente de liberação
20. Têmpera de alívio de tensões após um certo número de fundições sob pressão
