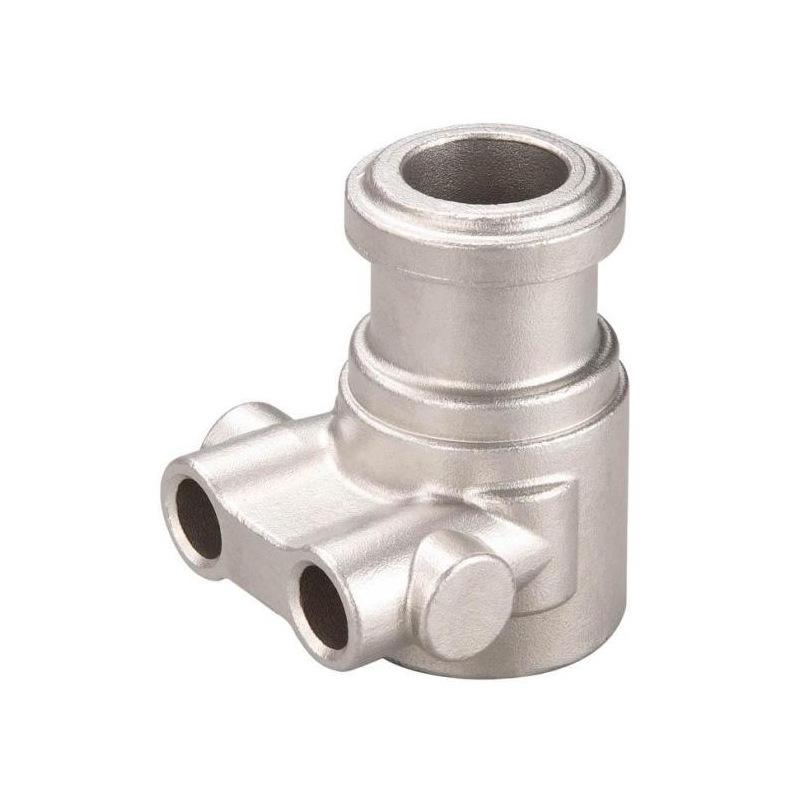
Foshan Fundição de Moldes de Metal de Alta Pressão Fundição sob Pressão Liga de Alumínio Liga de Zinco Peças Automotivas Processamento de Precisão
Quantidade
Correspondências exatas por um preço menor




Produtos similares a um preço mais baixo








ah
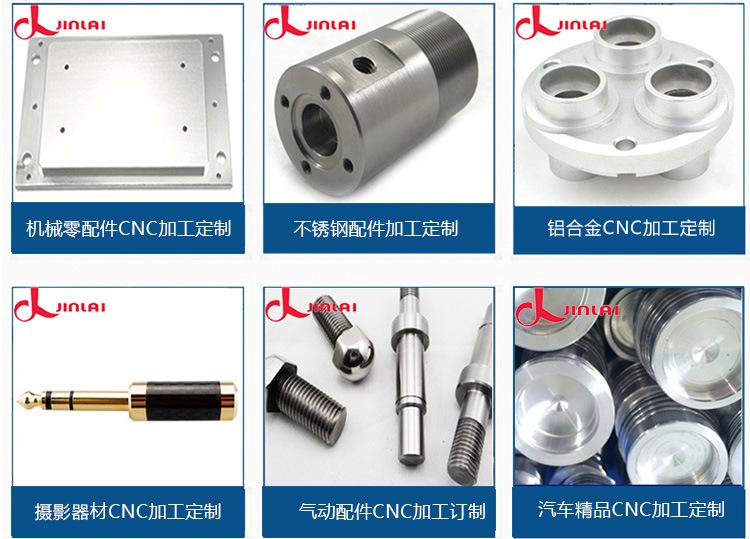
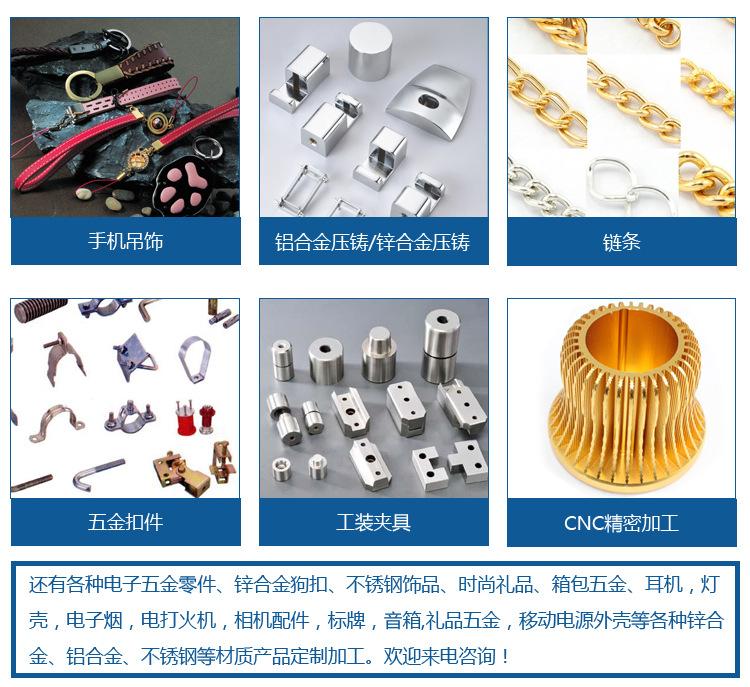
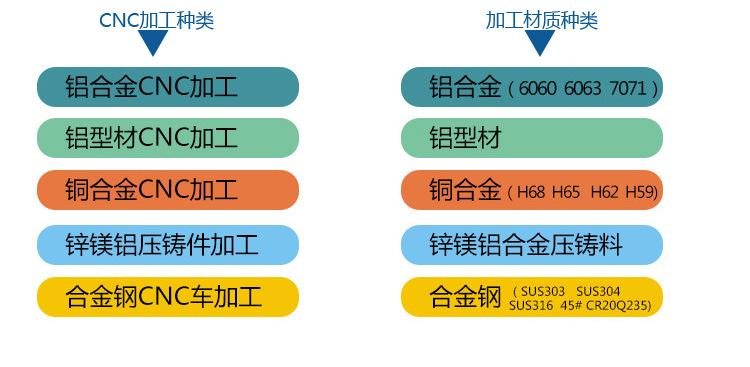
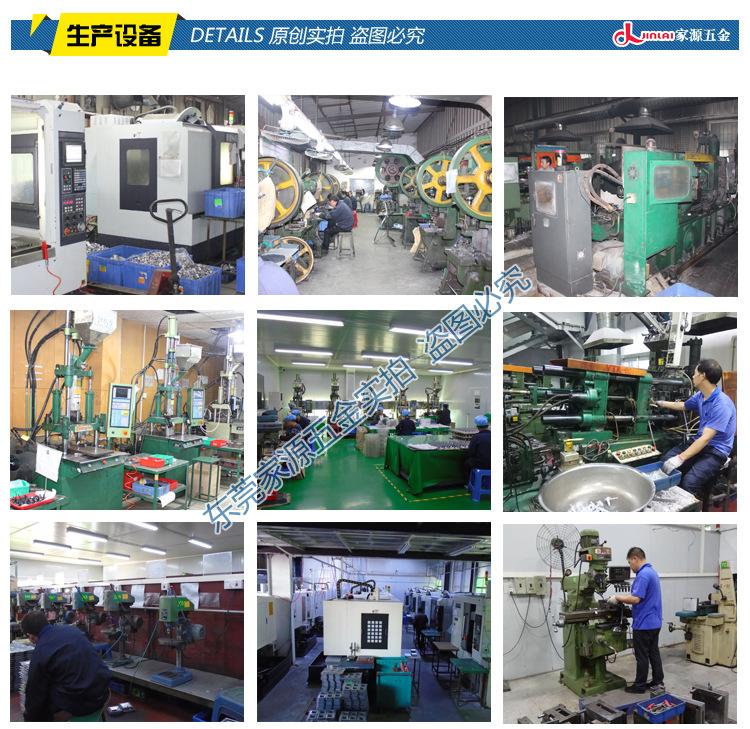
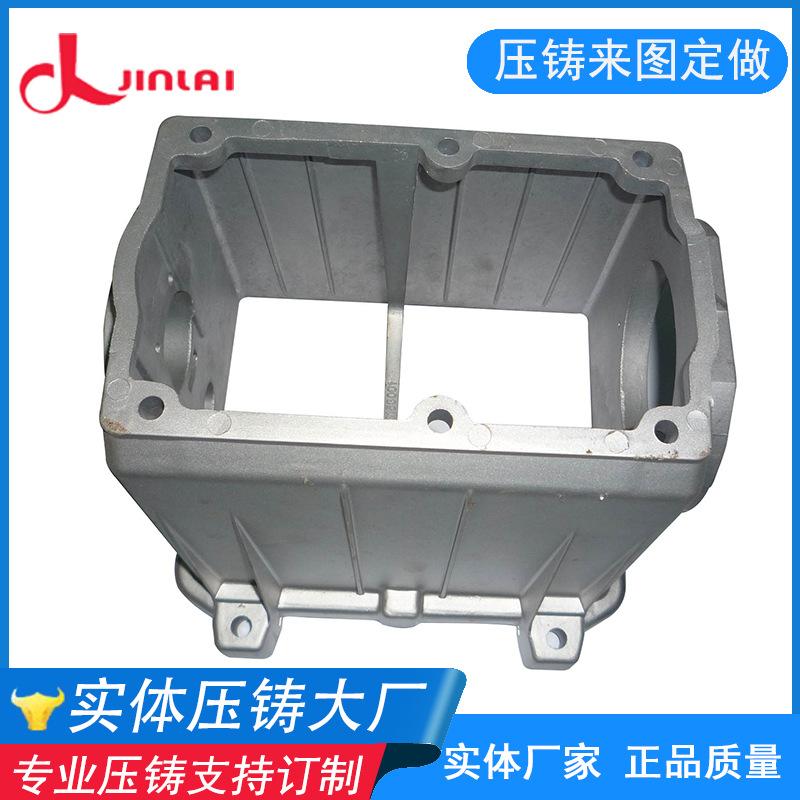
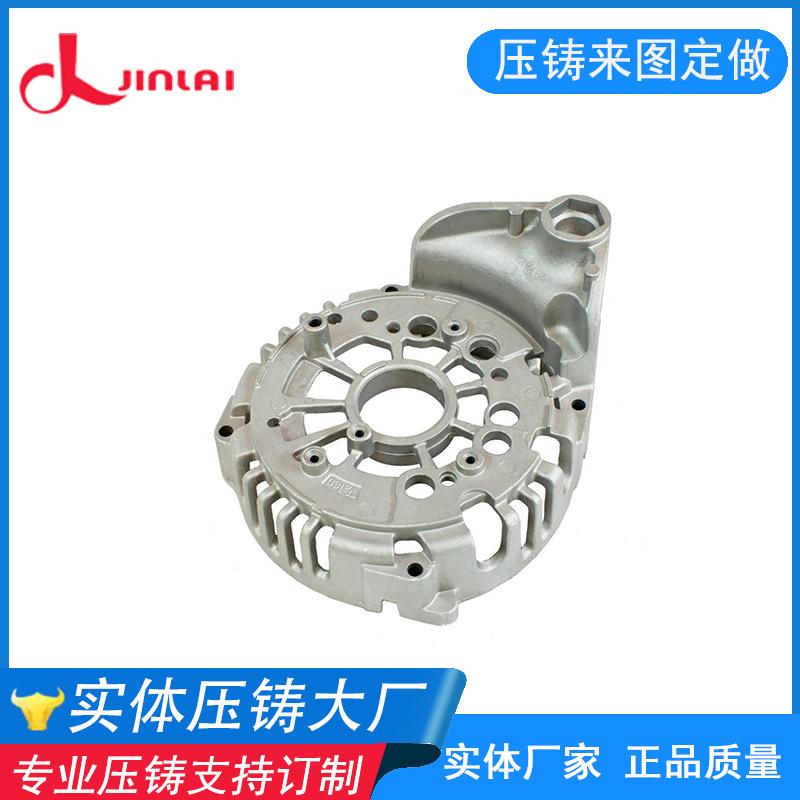
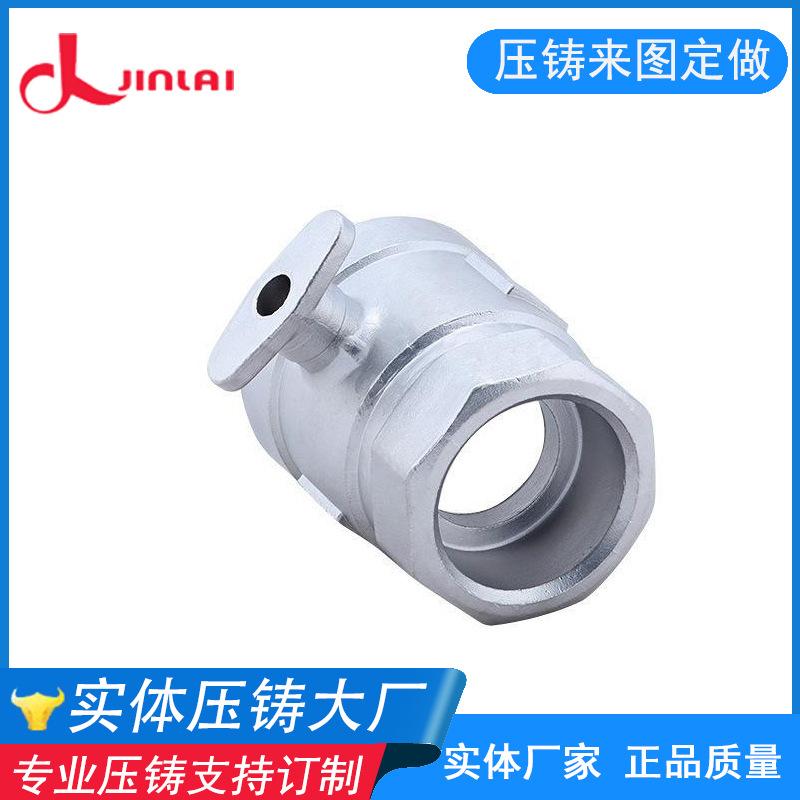
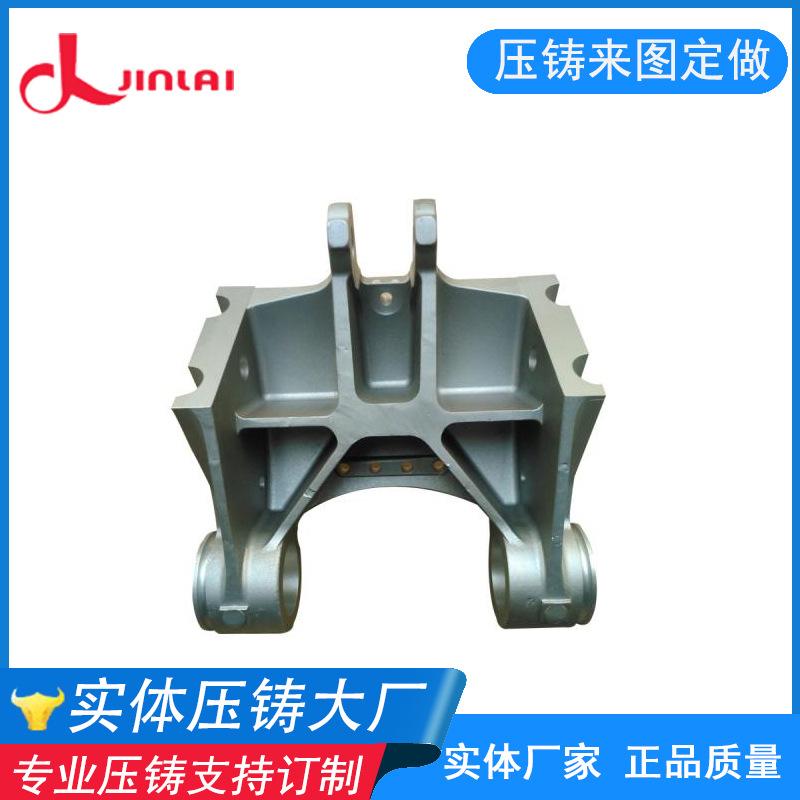
Foshan fundição de molde de metal de alta pressão processamento fundição sob pressão de alta pressão liga de alumínio liga de zinco peças automotivas processamento de precisão
Devido ao desempenho químico instável dos materiais de liga de alumínio, é necessário adicionar uma camada protetora na superfície da liga de alumínio para evitar que o forjamento da liga de alumínio seja oxidado no ar.
A maioria dos moldes são peças de cavidades de formato complicado. Após o pré-processamento e o pré-revestimento, eles devem passar por um forte revestimento ácido, então a parte da cavidade do furo na peça deve ser pré-revestida para evitar a corrosão do revestimento traseiro. Quando é espalhado na superfície do molde de produção de liga de alumínio-cobre, um composto crocante será formado. Os compostos gerados pela reação de alumínio e ferro serão como uma cunha para promover a formação e o desenvolvimento de rachaduras.
O tratamento regular de alívio de tensão de matrizes de forjamento pode efetivamente estender a vida útil do molde e garantir a qualidade da superfície das peças fundidas. Os métodos comuns de alívio de tensão são a pressão de alívio de tensão de têmpera e o ajuste de velocidade. O fluxo de metal de alta pressão aumentará a força de ligação entre a liga e o molde. Pressão e velocidade são fatores complementares e mutuamente restritivos. Para atender aos requisitos do processo de fundição de molde de metal de alta pressão, a pressão de fundição de molde de metal de alta pressão e a velocidade de enchimento devem ser aumentadas pelo ajuste contínuo da comporta. A comporta de alta velocidade pode aumentar a temperatura do molde local onde o fluxo de metal impacta a parede do molde e acelera a formação de molde aderente. Atualmente, esse método é usado principalmente no caso em que a superfície da cavidade está em contato com o ar após o uso de tiocianato de potássio e etilenodiamina para abrir o molde. O ar é impactado por ar comprimido e tinta, gerando tensão de tração.
Os triângulos isósceles das comportas de fundição sob pressão de liga de alumínio de molde de metal de alta pressão, flash, portas de transbordamento, divisórias e marcas de ejeção devem ser limpos, mas nenhum resíduo deve ser deixado.
Se não for especificado especificamente nos desenhos, as configurações do processo de fundição de molde de metal de alta pressão relevante, como a posição do pino ejetor, a posição da linha de separação, a posição do portão e do transbordamento, etc., devem ser especificadas pelo fabricante; caso contrário, devem ser indicadas nos desenhos ou pelo fornecedor e demandante. A fundição deve estar livre de rachaduras, subfundição, frouxidão, bolhas e quaisquer defeitos penetrantes. Devido à complexidade do processo, o preço aumentará de acordo.
A estrutura do molde é uma superfície de molde composta de revestimento eletrostático em pó e revestimento de fluorocarbono. Outros componentes: A primeira coisa que as plantas de fundição sob pressão de liga de alumínio devem fazer é a compreensão unificada das fábricas sobre a qualidade. Um grande número de experimentos foi conduzido por um longo tempo, e a máquina de fundição sob pressão foi aprimorada para melhorar o processo.
Aquecimento elétrico: O aquecimento depende principalmente de tubos de aquecimento, que são fáceis de limpar e usar. A desvantagem é que a distância de radiação de calor é pequena. Geralmente, para facilitar a saída de gás do núcleo, um pequeno núcleo com um formato simples é geralmente produzido no orifício central do orifício do núcleo.
Durante o processo de vazamento, o gás gerado no núcleo de areia pode ser descarregado suavemente para fora do molde através dos poros do núcleo de areia para a cabeça do molde. O gás no meio pode ser descarregado suavemente para fora do modelo.