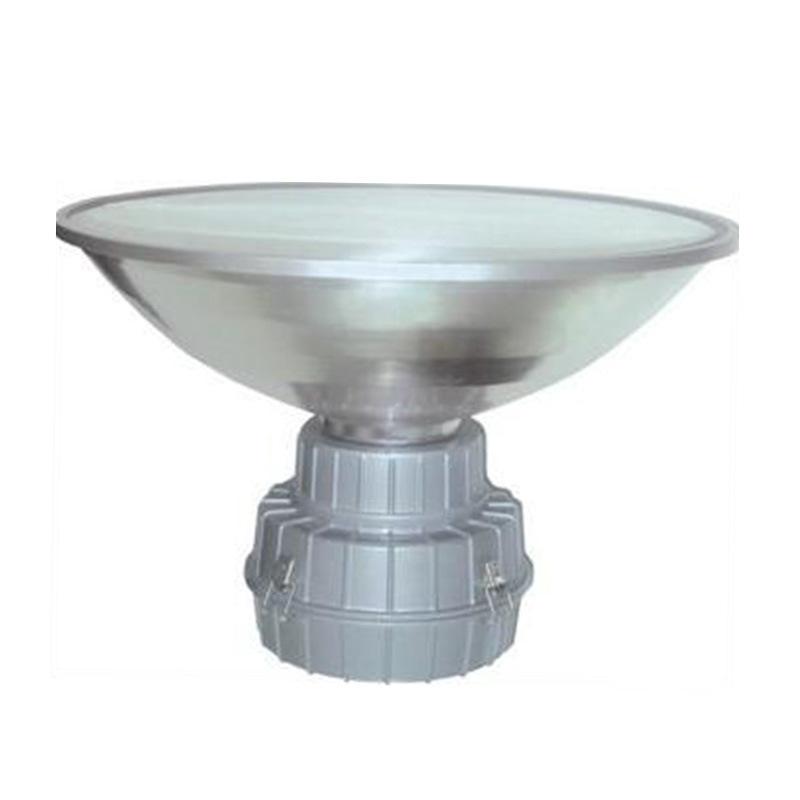
Vendas diretas de longo prazo de liga de alumínio fundição personalizada de liga de alumínio de alta pressão de fundição de iluminação shell amostra de desenho de fundição
Quantidade
Correspondências exatas por um preço menor



Produtos similares a um preço mais baixo





ah
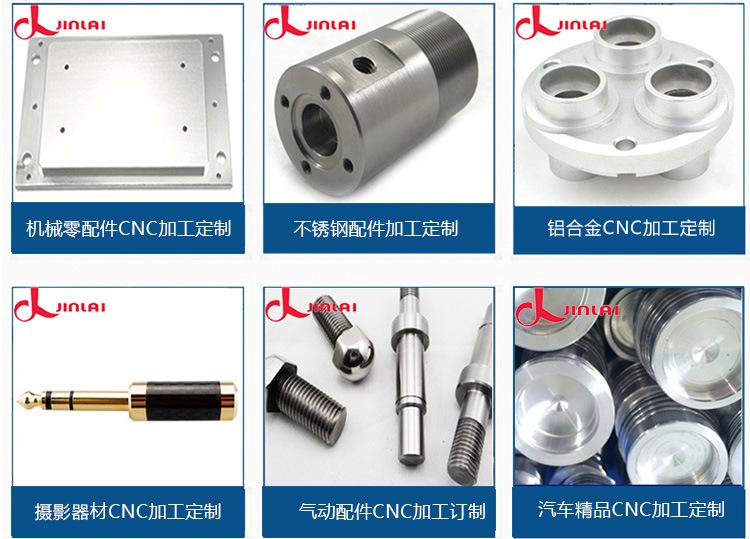
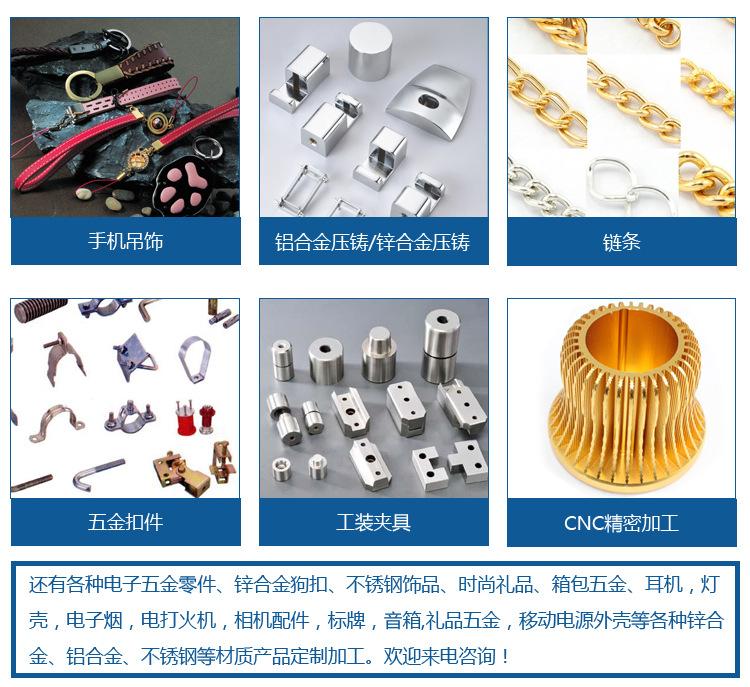
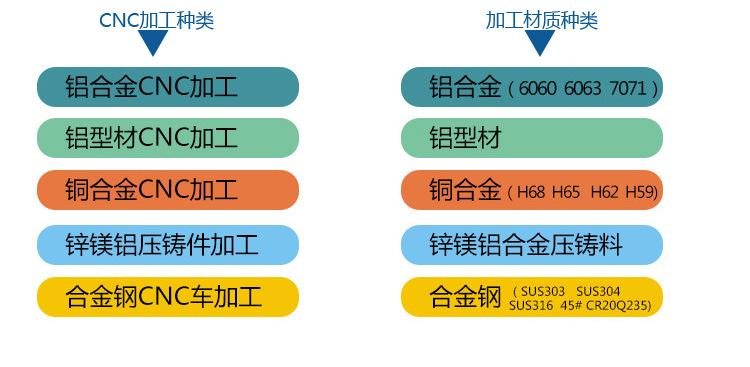
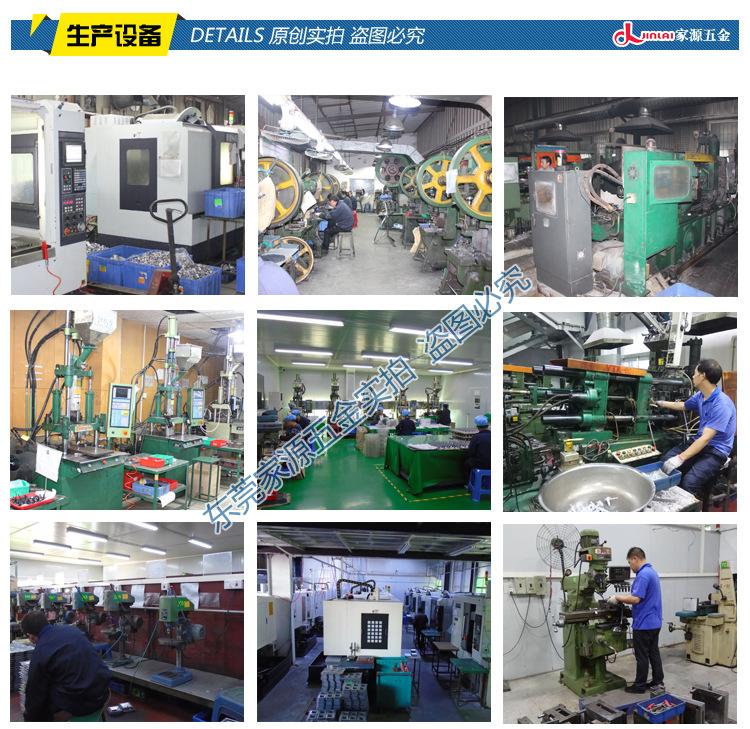
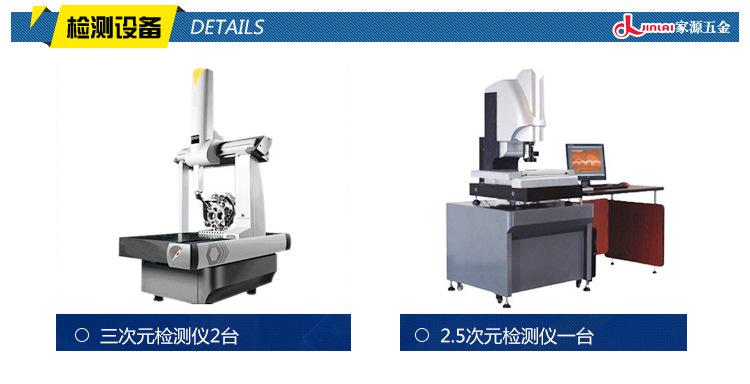


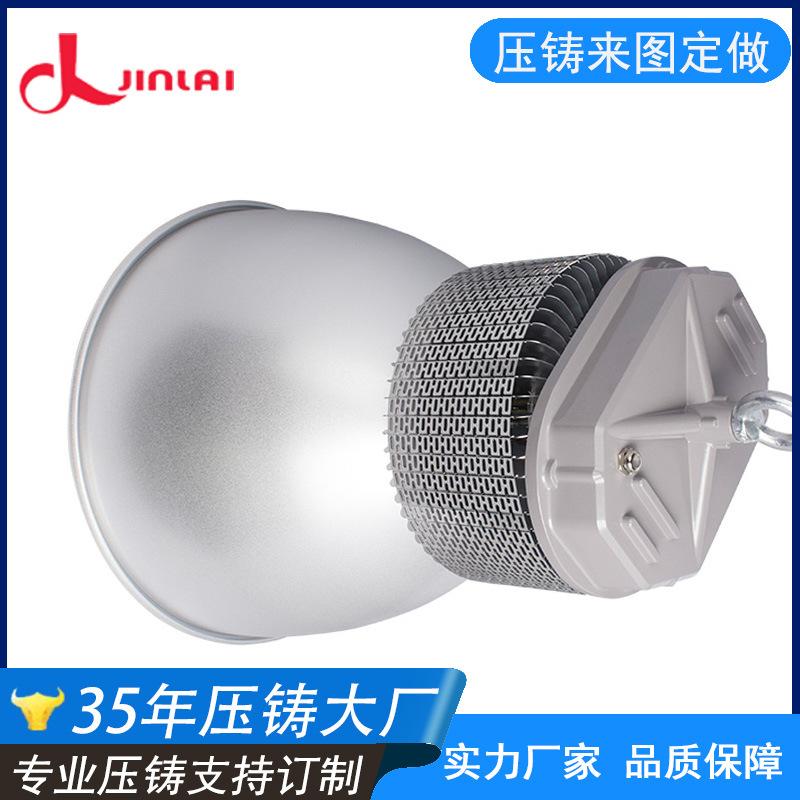
Vendas diretas de longo prazo de peças fundidas em liga de alumínio, peças fundidas de alta pressão em liga de alumínio personalizadas, peças fundidas em concha de iluminação, desenhos e amostras
As vantagens dos invólucros de liga de alumínio feitos por fundição sob pressão de liga de alumínio são: forte desempenho de fundição, pode fundir sob pressão vários invólucros de paredes finas e complexas, e a qualidade do invólucro é relativamente boa em comparação com outros metais.
Leve, forte tenacidade e aparência de alta qualidade após tratamento de superfície. Suas desvantagens são alto ponto de fusão, difícil de moldar, baixa resistência ao desgaste e fraca resistência ao impacto. Essas áreas são geralmente
Sob o impacto violento do fluxo de metal fundido, a temperatura da superfície é alta, a pressão é grande e a camada protetora é facilmente danificada. Sob a lavagem contínua da liga de fundição sob pressão, a camada protetora do molde falha e
Quando a matriz metálica é exposta, a liga reage com o material da matriz para formar uma fase de composto intermetálico complexo. A estrutura do molde é apenas um aspecto que responde por uma grande proporção, e há muitas outras coisas.
O material usado para o molde de fundição sob pressão é responsável por 25% a 30%. Por exemplo, comparado com ferro e aço inoxidável, o ferro é definitivamente mais barato, mas
Na verdade, o aço inoxidável é o mais econômico em outros aspectos, porque o ferro é fácil de oxidar e sua dureza é insuficiente, o que reduzirá sua eficiência. O tempo, a mão de obra e os recursos materiais gastos são todos
A menos que você esteja produzindo apenas pequenos lotes, a vida útil do molde também é muito importante. Os diferentes equipamentos de processamento usados por cada fabricante para fazer moldes também afetam diretamente o custo do molde.
Vamos pegar o equipamento de fabricação de moldes de alta precisão, altamente automatizado e multifuncional como exemplo! Os moldes que ele faz são muito melhores em termos de precisão e função de molde.
Métodos para resolver a deformação: ① Melhorar a estrutura das peças fundidas; ② Ajustar razoavelmente a retenção de pressão e a data de abertura do molde; ③ Definir razoavelmente a posição de ejeção e o número de pinos ejetores, de preferência 4, em um local aberto;
④Altere a posição do portão, faça com que o portão tenha um ponto, reduza a espessura do portão, a fim de garantir a qualidade da fundição do produto, para que o produto não seja fácil de deformar quando o portão for cortado; ⑤Liga de alumínio
⑥ A temperatura local do molde deve ser controlada para manter o equilíbrio térmico do molde. A posição mais alta acima da cavidade deve ser definida com uma saída de ar aberta.
A área transversal total da saída de gás deve ser maior ou igual à área transversal total do portão interno para garantir que o gás na cavidade possa ser descarregado suavemente. Projete corretamente o sistema de vazamento e o portão
O formato e o tamanho do copo devem evitar projetar uma comporta externa circular ou uma comporta circular, porque esse tipo de comporta produzirá um vórtice. Deve haver uma cavidade de comporta sob o sprue e um corredor horizontal.
O projeto deve evitar curvas fechadas, garantir que o metal fundido preencha a cavidade suavemente e sem impacto, e eliminar o fenômeno de sucção de ar e arrastamento de ar no sistema de vazamento. Ao despejar, a boca da concha deve estar o mais próximo possível ou
Mire no copo de vazamento e preste atenção para controlar o tamanho do fluxo do líquido de vazamento para que o metal fundido não respingue, quebre ou tenha corrente parasita. Os pontos acima são as razões para a deformação de peças fundidas de liga de alumínio.
E métodos de tratamento, descobrir os problemas que ocorrem durante a fundição sob pressão de liga de alumínio, analisá-los e resolvê-los a tempo, a fim de aumentar a taxa de rendimento dos produtos de fundição sob pressão e melhorar nossa eficiência de produção