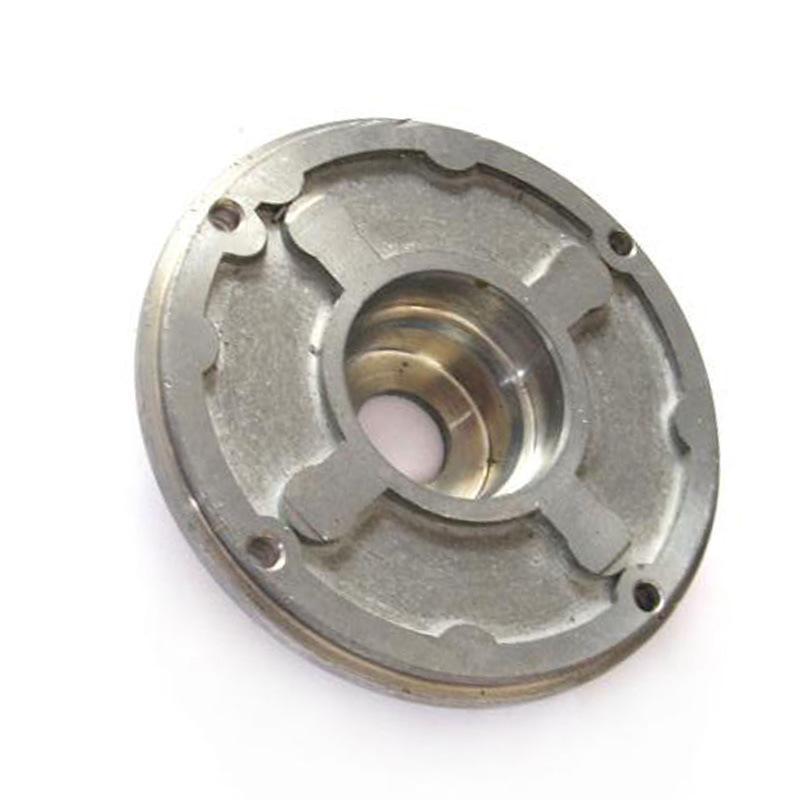
Acessórios de processamento de fundição sob pressão de liga de alumínio para atacado de longo prazo de fábrica processamento de fundição sob pressão pequenas ferragens processamento de fundição sob pressão fundição sob pressão
Quantidade
Correspondências exatas por um preço menor






Produtos similares a um preço mais baixo




ah
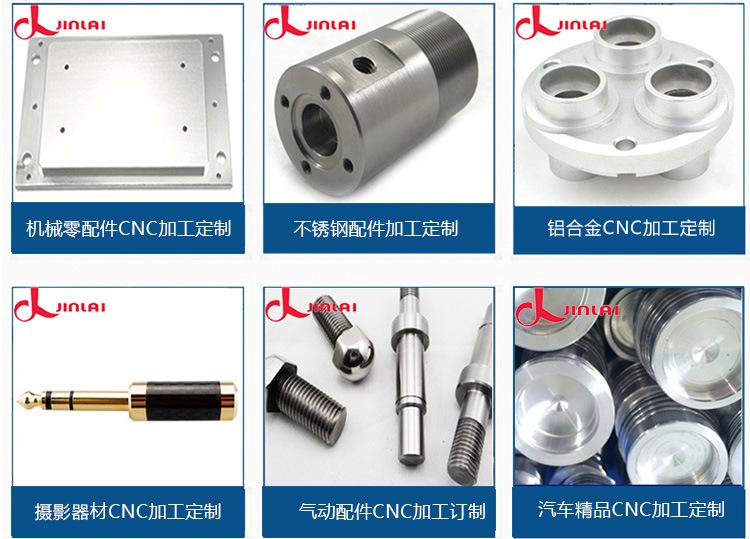
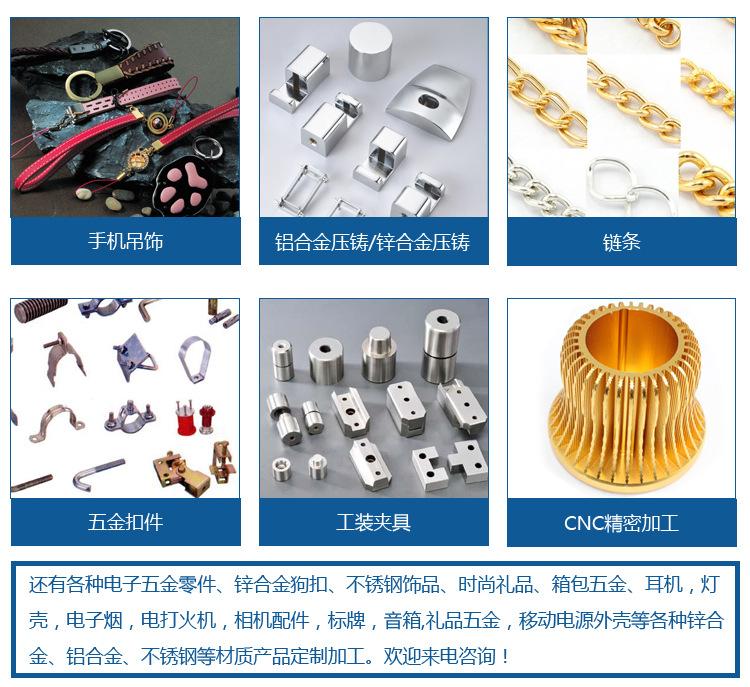
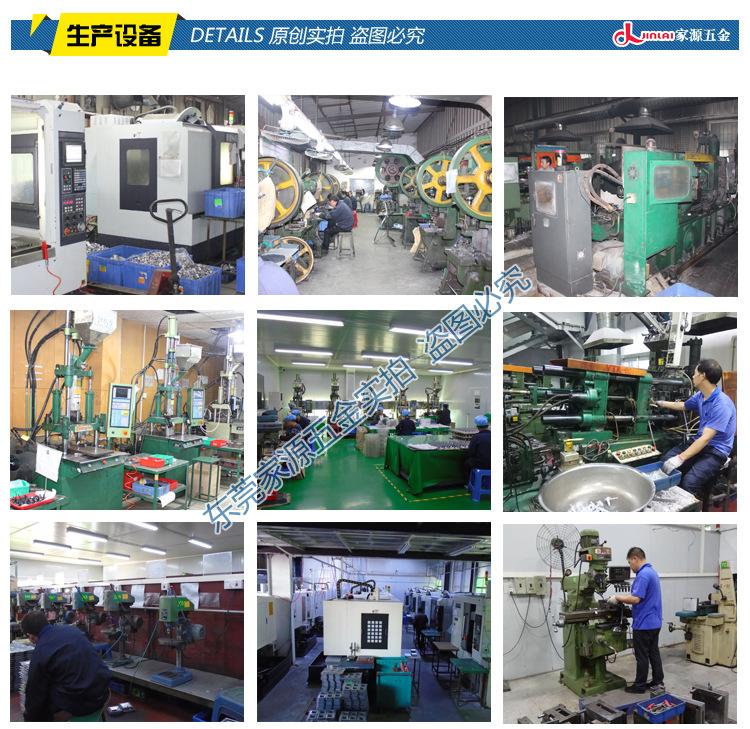
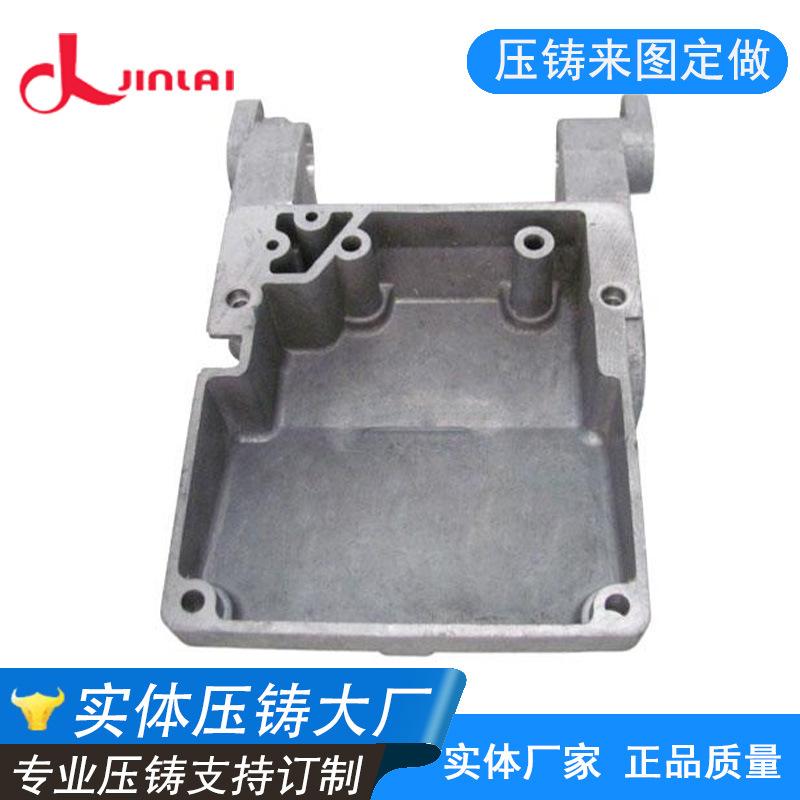
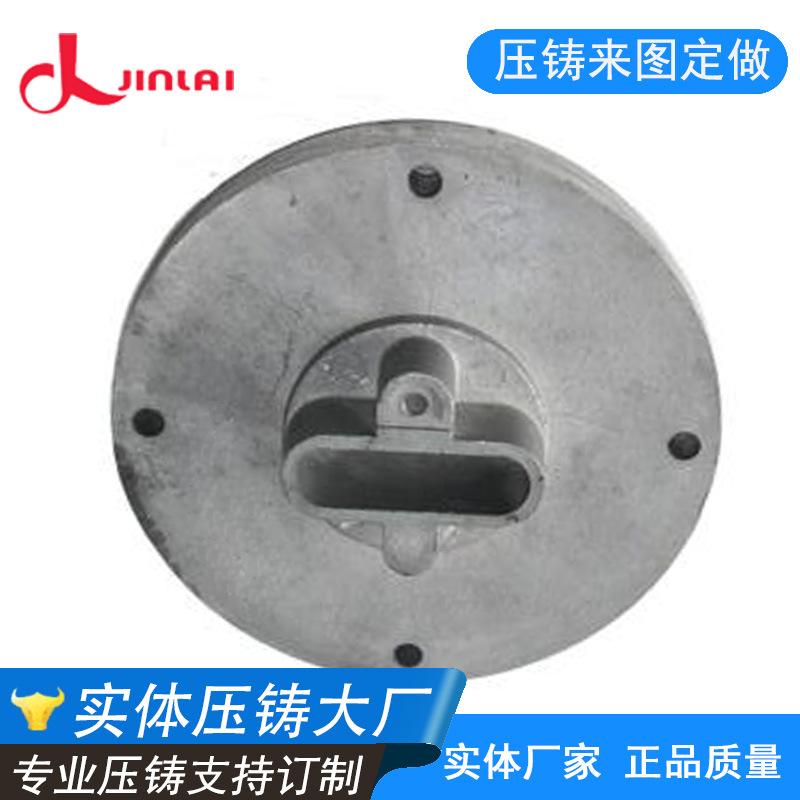
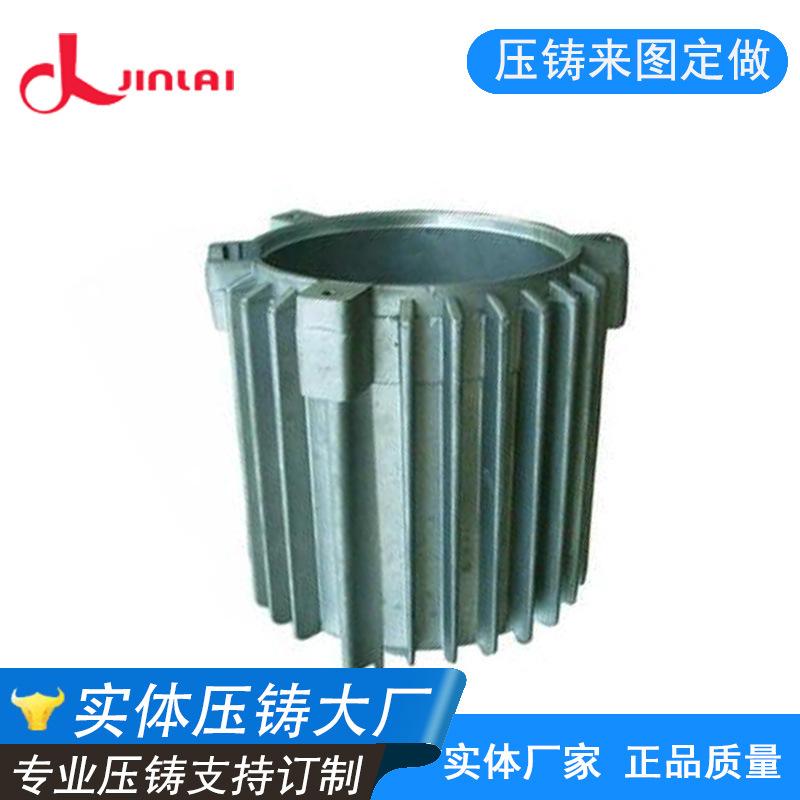

Fabricantes de longo prazo atacado de liga de alumínio fundição sob pressão acessórios de processamento de fundição sob pressão pequeno hardware fundição sob pressão processamento de fundição sob pressão
A diferença entre o processo de fundição sob pressão sólida de alta pressão e o processo de fundição sob pressão tradicional é que o estado da liga fundida no cilindro antes da injeção é uma mistura semissólida de sólido e líquido e líquido puro.
, usando software de simulação numérica, o molde de fundição sob pressão de alta pressão semissólido é projetado com base no processo tradicional de fundição sob pressão. Inclui principalmente design de barril, design de canal, design de sistema de passagem, integrado
Projeto de saco de escória e calha de transbordamento, etc. O projeto do molde semissólido tem um cilindro aberto, o que é diferente do projeto do molde de fundição sob pressão tradicional, veja a Figura 2. Projeto e aplicação de desenvolvimento de molde de fundição sob pressão de alta pressão semissólido
Siga alguns princípios básicos, como evitar ou reduzir a confluência durante o processo de projeto, adicionar sistemas de aquecimento a óleo ou elétrico, considerar a influência dos gradientes de temperatura, etc.
Após o enchimento, a fundição tem um canal de compensação de contração e a área da seção transversal do canal deve ser reduzida em 10-20% ao longo da direção de enchimento; o portão interno deve ser ajustado na posição mais espessa da peça e o tamanho do portão interno deve ser maior que
A fundição convencional requer mais espessura; como a pasta semissólida contém uma certa fração de massa de fase sólida, a viscosidade da pasta é maior do que a da fundição convencional. Quando a pasta semissólida é fundida sob pressão, a velocidade de injeção no estágio de injeção de baixa velocidade é
A velocidade de injeção no estágio de injeção de alta velocidade é mais lenta do que na fundição sob pressão de metal líquido.
A modelagem, a qualidade interna e a qualidade externa da peça fundida têm uma influência vital em:
(1) Velocidade de enchimento. A pasta metálica semissólida tende a preencher a cavidade do molde em um estado laminar estável. Se a velocidade de enchimento for muito rápida, pode causar enchimento turbulento, respingos e fazer com que a fundição se enrole.
Se a velocidade de enchimento for muito baixa, a pasta metálica semissólida não será capaz de preencher completamente a cavidade de fundição devido ao resfriamento excessivo, resultando em defeitos de vazamento insuficiente.
(2) Pressão de reforço. Como a viscosidade da pasta metálica semissólida é maior e sua fluidez é pior do que a do metal líquido, a pressão de reforço deve ser maior do que a da fundição convencional de metal líquido, mas não muito alta.
Se a pressão de injeção for muito alta, isso significa que a velocidade de injeção aumentará, o que também causará sérios aprisionamentos de ar.
(3) Temperatura de enchimento. Se a temperatura de enchimento for muito alta, a pasta tem alta energia cinética e espirra diretamente na superfície do molde após passar pelo portão. A pasta flui em uma forma turbulenta e o processo de enchimento é muito
A temperatura de enchimento é frequentemente instável; se a temperatura de enchimento for muito baixa, a fluidez da pasta diminui devido ao aumento da fração de volume da fase sólida, o que não apenas aumenta o tempo de enchimento, mas também leva facilmente ao enchimento incompleto.