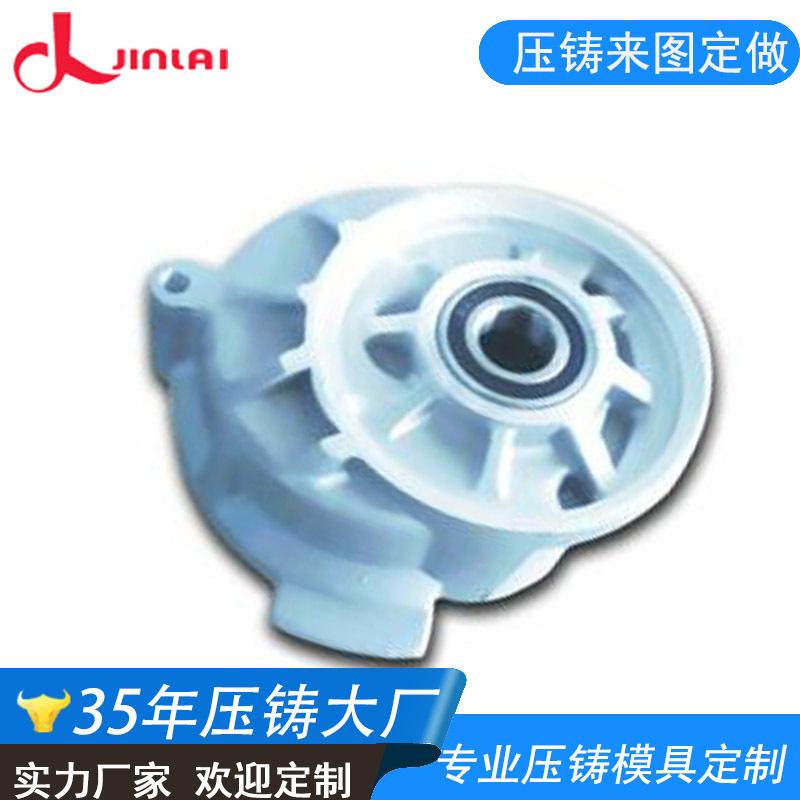
Os fabricantes fornecem molde de fundição sob pressão de concha de bomba de água e processamento de fundição de acessórios de fundição de alumínio design personalização de abertura de molde
Quantidade
Correspondências exatas por um preço menor




Produtos similares a um preço mais baixo







ah
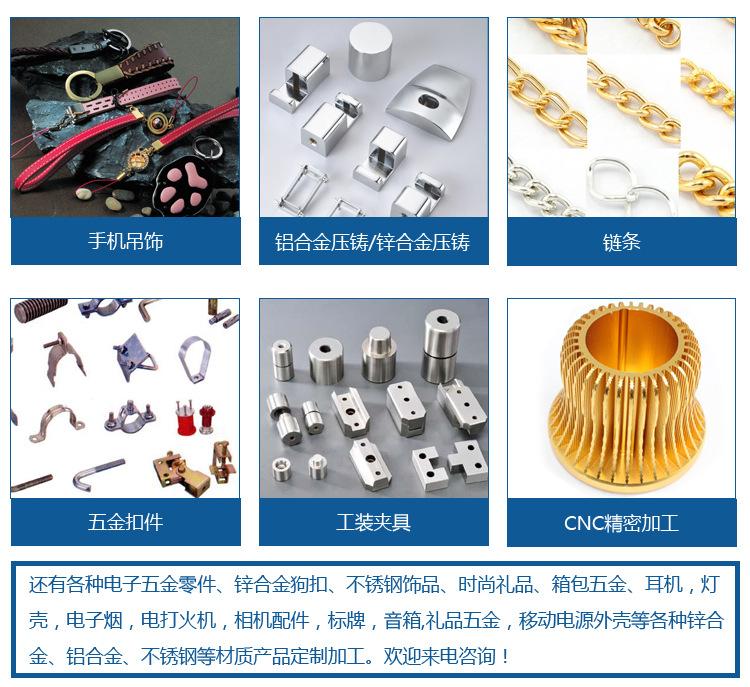
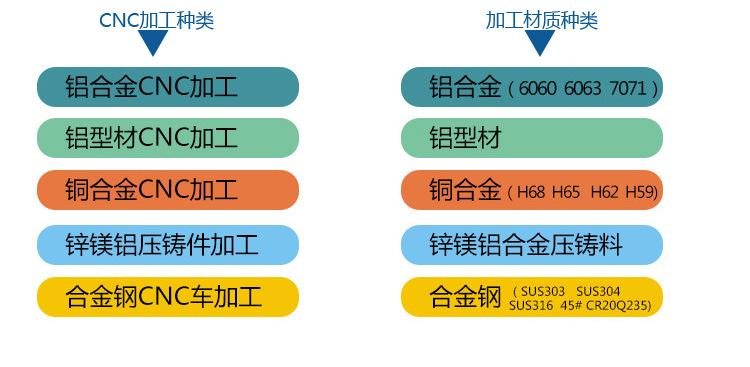
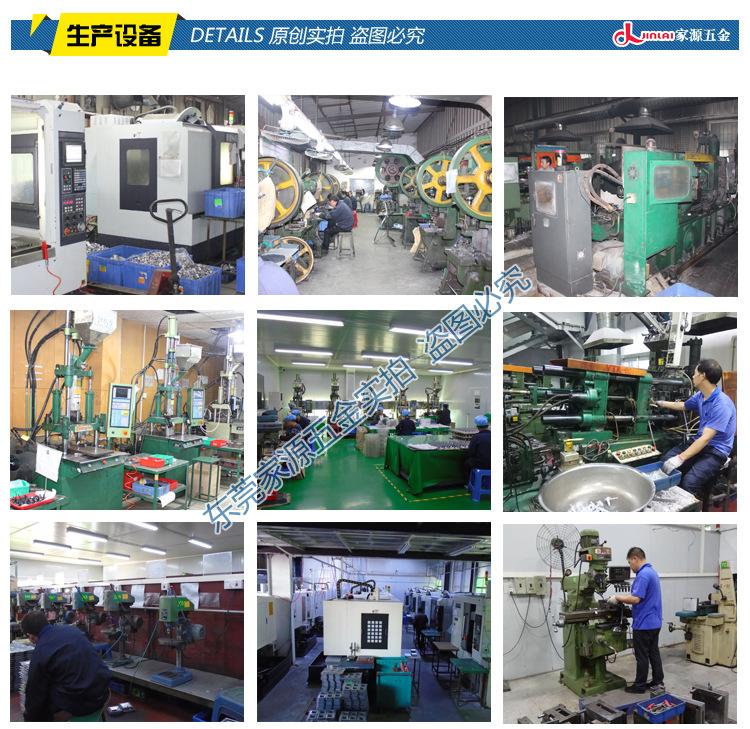
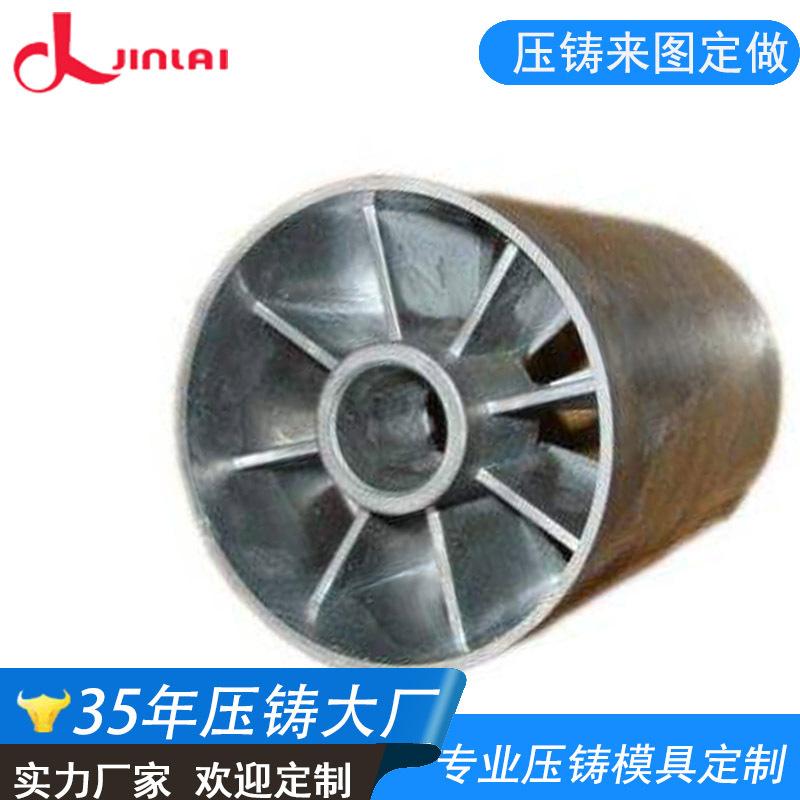

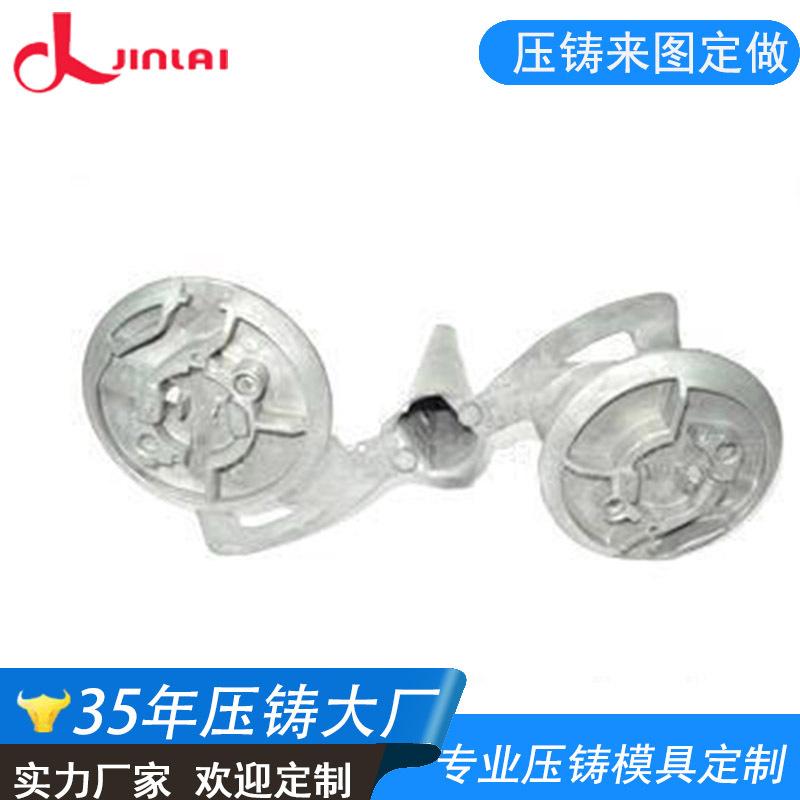
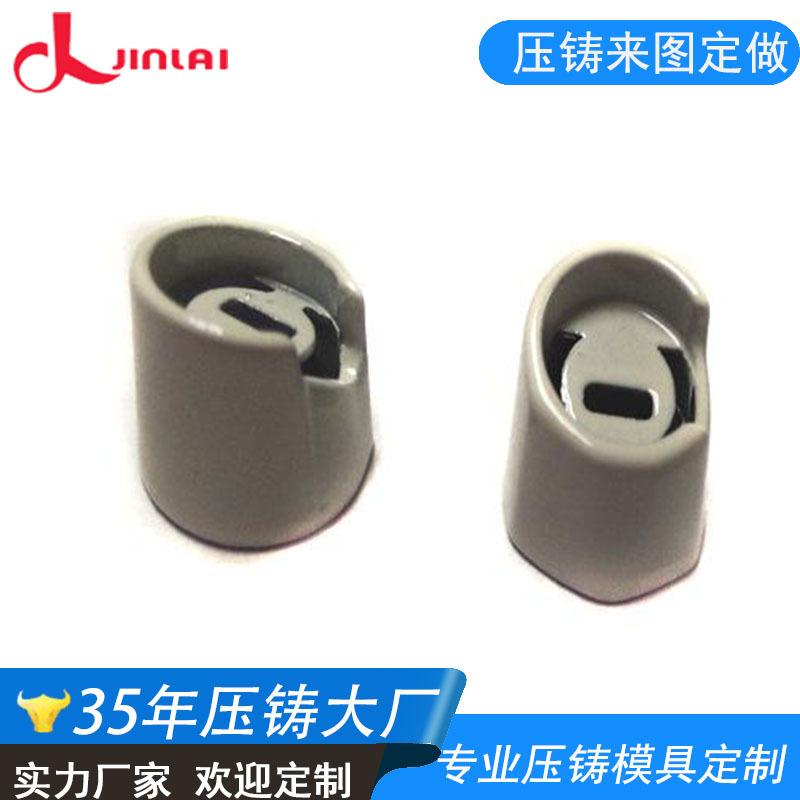
Os fabricantes fornecem moldes de fundição sob pressão para carcaça de bomba e processamento de fundição, acessórios de fundição sob pressão de alumínio, design e abertura de molde
No processo de fundição de liga de alumínio, é comum que o portão do molde de liga de alumínio tenha aderência ou rachaduras sérias. A liga de alumínio adere à parede do molde ao redor do portão e não é fácil de remover.
Esse problema ocorre frequentemente em moldes novos. Para evitar que problemas semelhantes aconteçam novamente, desenvolvemos um método para lidar com o problema de aderência em moldes de fundição sob pressão de liga de alumínio:
Há muitos fatores que levam à aderência do molde, como configurações de parâmetros de processo irracionais, projeto de porta de molde irracional, rigidez de molde insuficiente ou rugosidade da superfície, etc.
Ajuste dos parâmetros do processo de fundição sob pressão: A configuração dos parâmetros do processo também tem grande influência na aderência da matriz, como o tamanho da pressão e velocidade, a temperatura de vazamento da liga, a temperatura do molde, etc., por isso é necessário ajustar os parâmetros do processo de fundição sob pressão de acordo com a estrutura da fundição.
E requisitos de uso para calcular parâmetros de processo razoáveis.
(1) Ajuste de pressão e velocidade O fluxo de alta pressão do metal aumentará a adesão entre a liga e o molde. Pressão e velocidade são dois fatores que se complementam e restringem um ao outro. Para atender aos requisitos do processo de fundições, a pressão
A pressão de fundição e a velocidade de enchimento devem ser ajustadas continuamente.
(2) Controle da temperatura do molde de liga de alumínio: Quanto maior a temperatura do molde, mais fácil é produzir a aderência do molde. No processo de produção real, podemos usar um termômetro infravermelho para detectar a área de aderência do molde e ajustar a temperatura do molde.
Controle a temperatura entre 150℃ e 220℃ para permitir que o molde atinja o equilíbrio térmico. A temperatura de vazamento da liga de alumínio é baixa de acordo com os requisitos da fundição, entre 610℃ e 680℃, para reduzir a formação de molde aderente.
Uso de agente de liberação: O agente de liberação ajuda a reduzir a aderência do molde. É necessário um bom agente de liberação. O agente de liberação pode formar uma película protetora entre a fundição e o molde para evitar que o metal fundido entre em contato direto com o molde e, assim, evitar
Se a temperatura do molde for muito alta, será difícil para o agente desmoldante aderir à superfície do molde. Isso ocorre porque o agente desmoldante será aquecido a uma temperatura muito alta e evaporará rapidamente.
Adere à superfície do molde, o agente de liberação forma uma película protetora na superfície do molde. A temperatura ideal é de 200℃~250℃. Tratamento da superfície do molde: Alguns métodos de tratamento de superfície podem evitar a ocorrência de aderência do molde.
A superfície do molde pode ser tratada com materiais especiais com pontos de fusão mais altos para evitar que a aderência aconteça na superfície do molde. Vários materiais que evitam a aderência também podem ser usados para tratar a superfície do molde no local de aderência.
Para evitar a aderência do molde, precisamos processar a superfície, melhorar a dureza do material da superfície do molde em alta temperatura e reduzir a atividade da superfície do molde.
Os fenômenos de aderência e rachadura no portão serão melhorados, melhorando assim a taxa de qualificação do produto e a eficiência da produção.