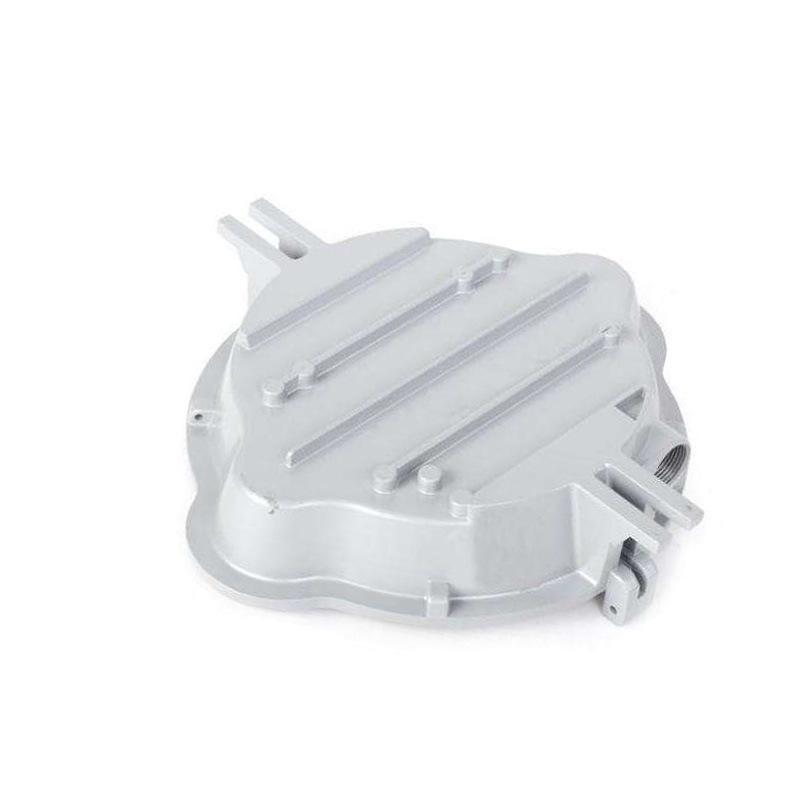
Peças de fundição sob pressão de liga de alumínio de precisão, usinagem de peças de hardware de acabamento, fundição sob pressão de alta pressão, amostra com molde aberto em 7 dias
Quantidade
Correspondências exatas por um preço menor






Produtos similares a um preço mais baixo




ah
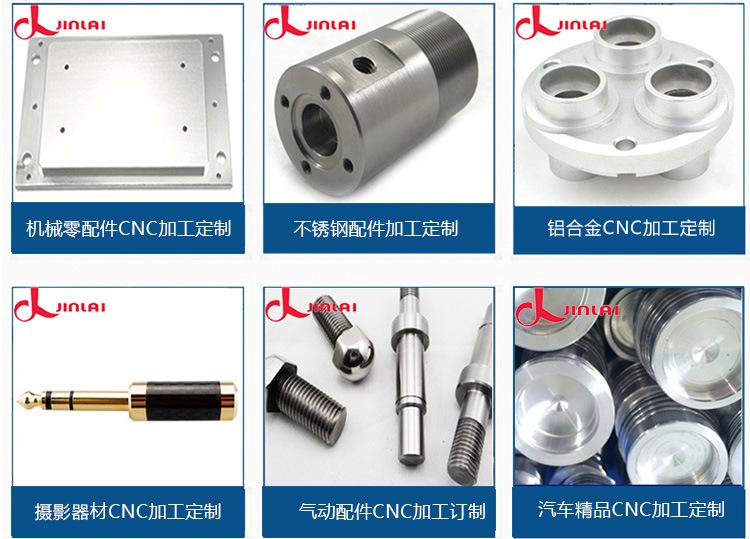
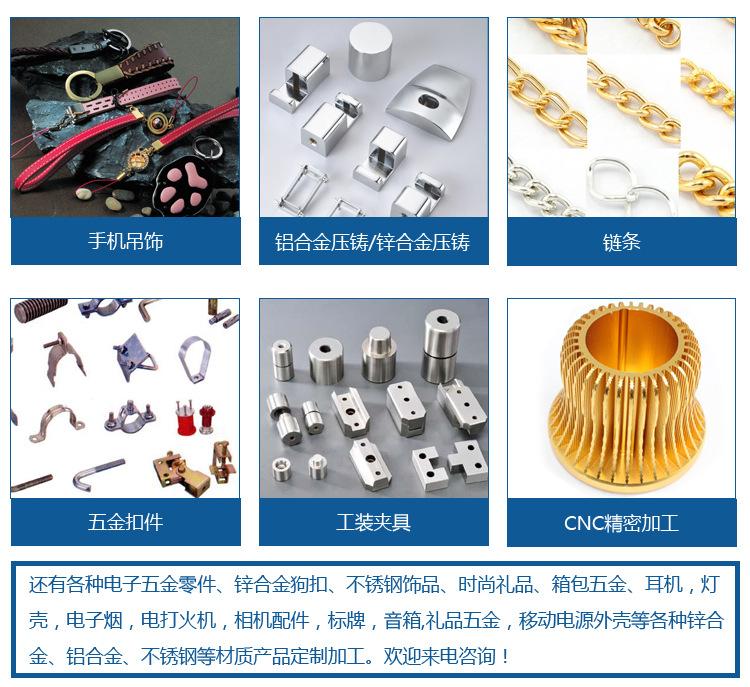
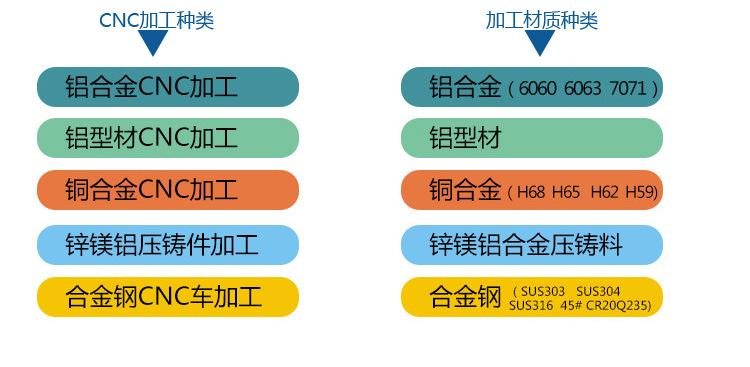
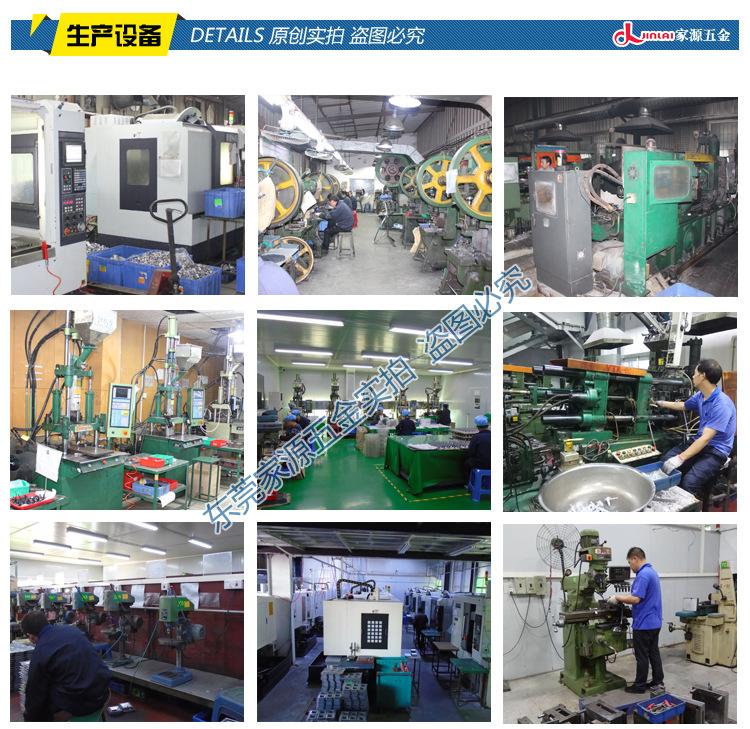
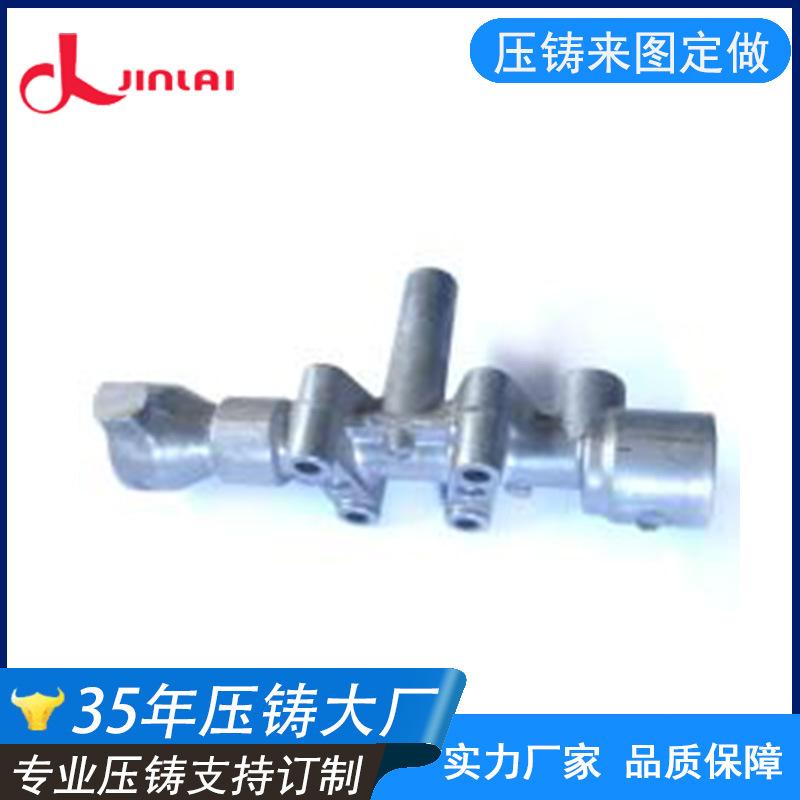

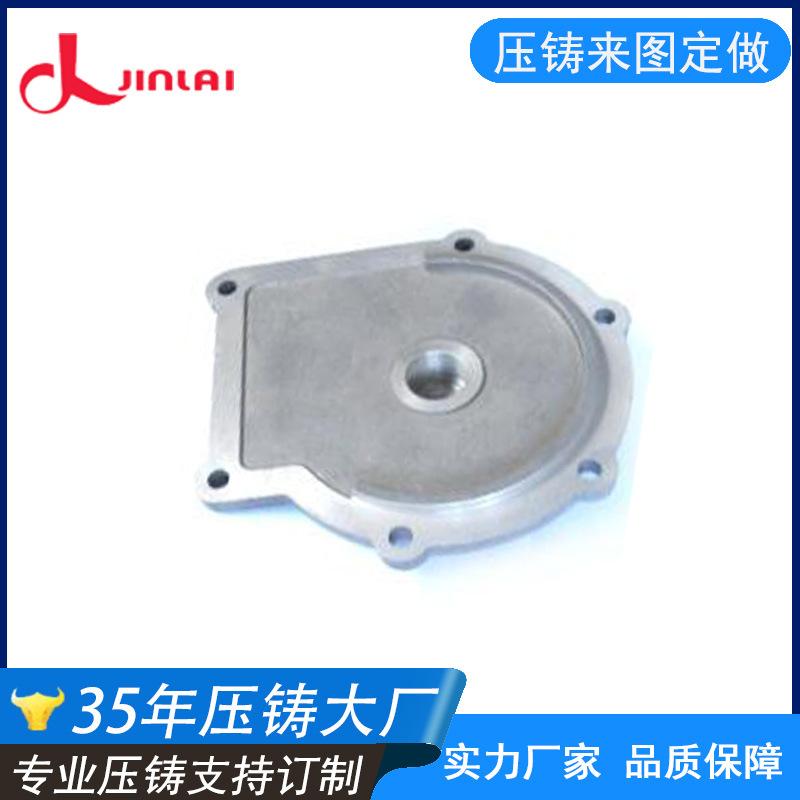
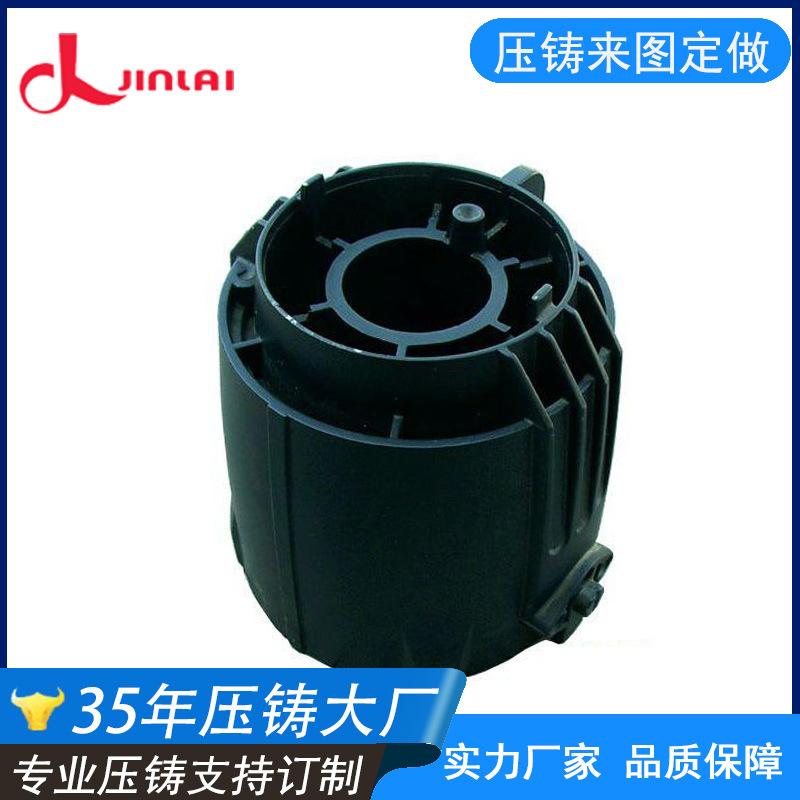
Processamento de peças de fundição sob pressão de liga de alumínio de precisão, processamento de peças de hardware, fundição sob pressão de alta pressão, 7 dias para abrir o molde e produzir amostras
Existem muitas dificuldades na galvanoplastia (ou galvanoplastia química) em fundições de liga de alumínio. Devido às propriedades químicas ativas do alumínio, o potencial eletroquímico é muito negativo (E = -1,66 V), e tem alta afinidade por oxigênio e é muito fácil de
Oxidação; O coeficiente de expansão linear do alumínio é maior do que o dos metais em geral (24×10-6/℃); É também um metal anfotérico, instável tanto em ácido quanto em álcali, e tem reações químicas complexas; O revestimento tem estresse interno, então
Se a galvanoplastia (ou galvanoplastia química) em alumínio pode ser bem-sucedida depende de 4.20
O novo equipamento de fundição sob pressão de liga de alumínio tem uma função de aceleração de injeção multiestágio, especialmente representada pela Buhler. A função de injeção multiestágio do equipamento de fundição sob pressão tem mais de 10 etapas.
A função de aceleração do metal diminuirá após entrar na cavidade do molde, e a pressão do metal também diminuirá. Quando a pressão do metal cai o suficiente, a extremidade frontal do metal começa a formar um tributário ramificado.
No processo de fluxo subsequente, o gás será puxado para dentro dele. Quando dois ou mais fluxos de metal se encontram na cavidade do molde, o ar será puxado para dentro dele, causando a formação de poros na fundição.
Durante a fundição sob pressão, uma certa pressão para frente é mantida, e o design do processo do equipamento de fundição sob pressão pode ser um aumento contínuo da velocidade. Quando a alta velocidade definida é alcançada, a desaceleração e a frenagem são realizadas de acordo com as condições definidas.
O formato e os requisitos do produto exigem que o processo de fundição sob pressão seja definido lentamente primeiro, depois rápido e depois mais devagar, em vez de usar um bom equipamento para usar toda a alta velocidade e alta pressão do equipamento. Agora, o problema comum é:
Ao utilizar o equipamento Buhler e por ser um modelo novo, para refletir a superioridade do equipamento, a taxa de disparo rápida utilizada é próxima à alta taxa de disparo do equipamento.
A energia realmente aplicada ao metal da liga de alumínio é reduzida ao mínimo devido ao rápido movimento do punção que avança.
Antes da fundição sob pressão, você precisa entender o design estrutural das fundições sob pressão. Um design estrutural razoável tornará o trabalho subsequente mais suave.
O conhecimento relevante das especificações, requisitos gerais para projeto de fundição sob pressão e questões que precisam de atenção pode evitar a ocorrência de produtos defeituosos, reduzir custos, aumentar a vida útil do molde e aumentar a taxa de rendimento.
Conhecimento relacionado às especificações de projeto de fundição sob pressão
1. Espessura da parede de peças fundidas sob pressão
A espessura da parede da fundição sob pressão tem uma grande influência na fundição sob pressão. As propriedades mecânicas da fundição sob pressão diminuirão com o aumento da espessura da parede da fundição sob pressão, e também aumentará o peso e o material da fundição sob pressão.
Dosagem; Se a parede da fundição for muito fina, isso também levará a dificuldades de moldagem. Soldagem de metal fundido ruim pode causar defeitos de fundição, afetando a resistência da fundição e também causando dificuldades na abertura do molde de fundição.
Difícil. Se a espessura da parede da fundição for muito grande ou seriamente irregular, é fácil produzir defeitos internos, como furos de contração e rachaduras.
2. Requisitos de filete para projeto de fundição
Todas as conexões entre paredes em peças fundidas sob pressão, sejam ângulos retos, agudos ou obtusos, as raízes de furos cegos e ranhuras, são geralmente projetadas com cantos arredondados, porque os cantos arredondados ajudam o metal a fluir.
Quando as peças são galvanizadas, os cantos arredondados podem obter um revestimento uniforme, evitar deposição nos cantos afiados e prolongar a vida útil do molde.
O filete não deve ser muito grande nem muito pequeno. Se for muito grande, causará furos de contração, e se for muito pequeno, tornará as peças fundidas propensas a rachaduras.
3. Declive de desmoldagem
O ângulo de inclinação é uma parte importante no projeto da estrutura do molde de fundição sob pressão. Se o ângulo de inclinação não for bem projetado, ele terá um certo impacto na taxa de aprovação da fundição sob pressão.
Ao fundir, a direção da inclinação deve ser consistente com a direção de desmoldagem da fundição. Geralmente, a inclinação de desmoldagem de fundições de liga de alto ponto de fusão é maior do que a de fundições de liga de baixo ponto de fusão, e a inclinação da parede espessa é maior do que a da parede fina.
A inclinação da forma complexa é maior do que a da simples, e o furo interno é maior do que o da parede externa. Sob a premissa de atender aos requisitos de uso da fundição sob pressão, a inclinação da desmoldagem deve ser a maior possível.