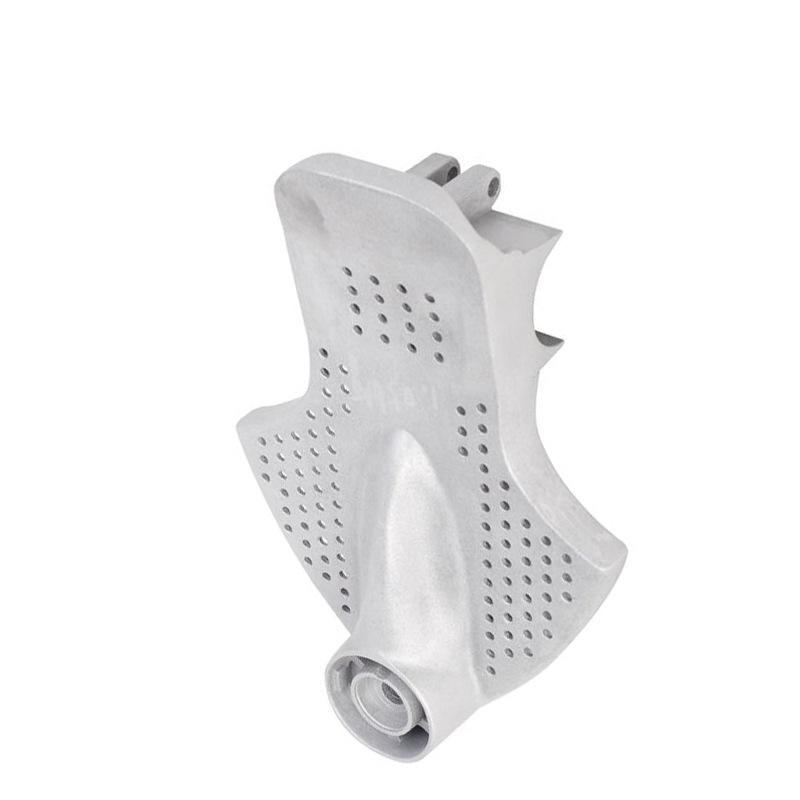
Os fabricantes processam um grande número de fundição em areia de liga de alumínio profissional de fundição sob pressão de alta pressão, você pode ligar para a prova, consulte o preço
Quantidade
Correspondências exatas por um preço menor






Produtos similares a um preço mais baixo





ah
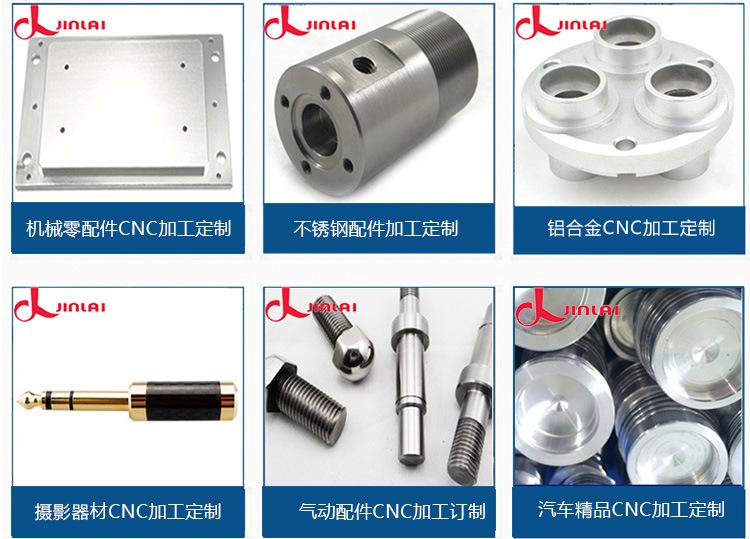
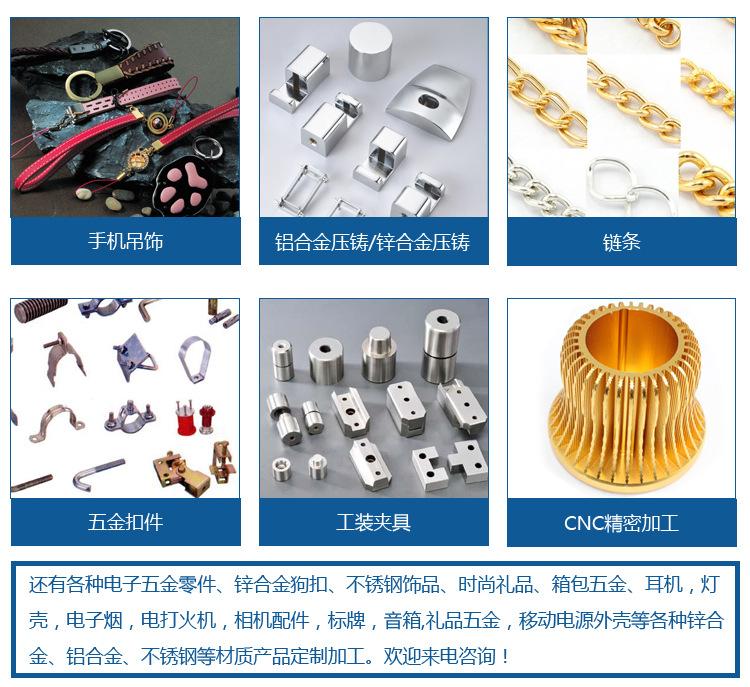
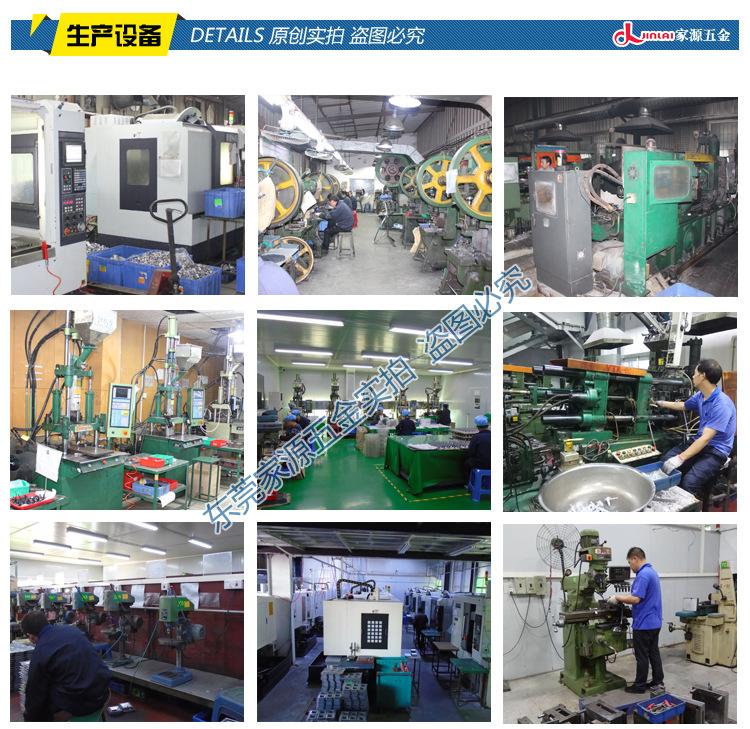
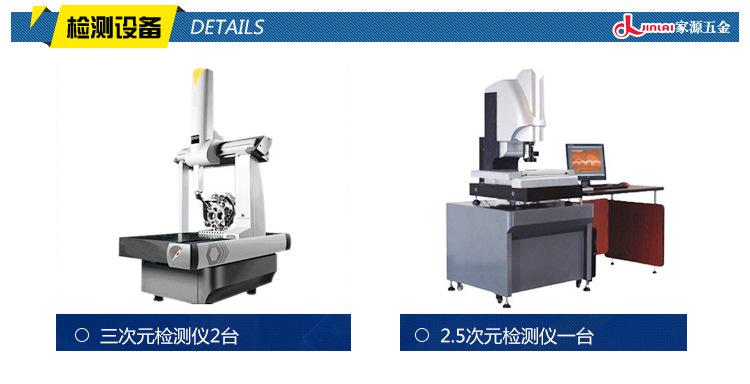
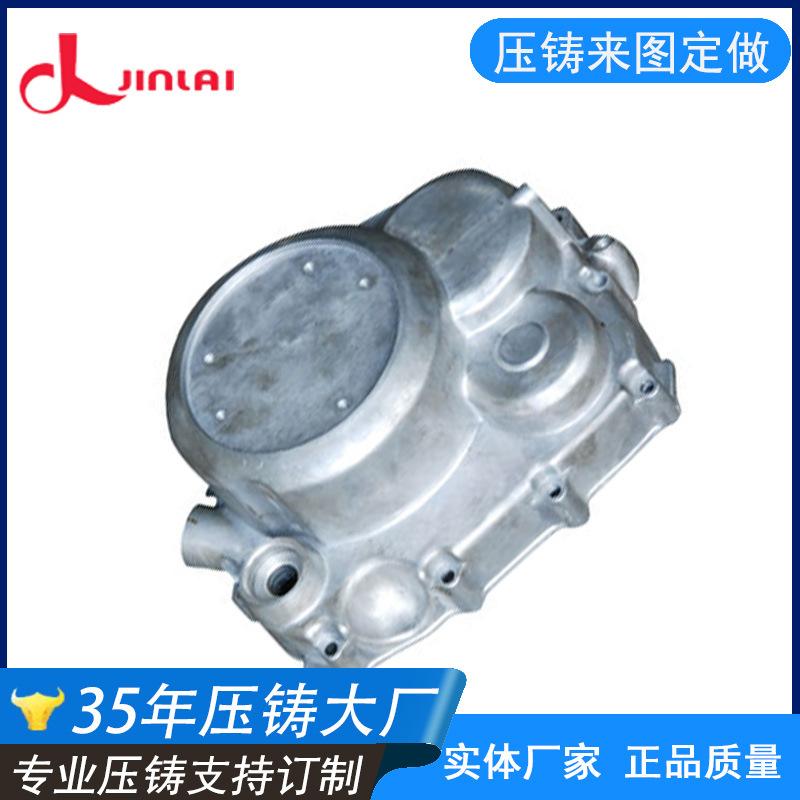

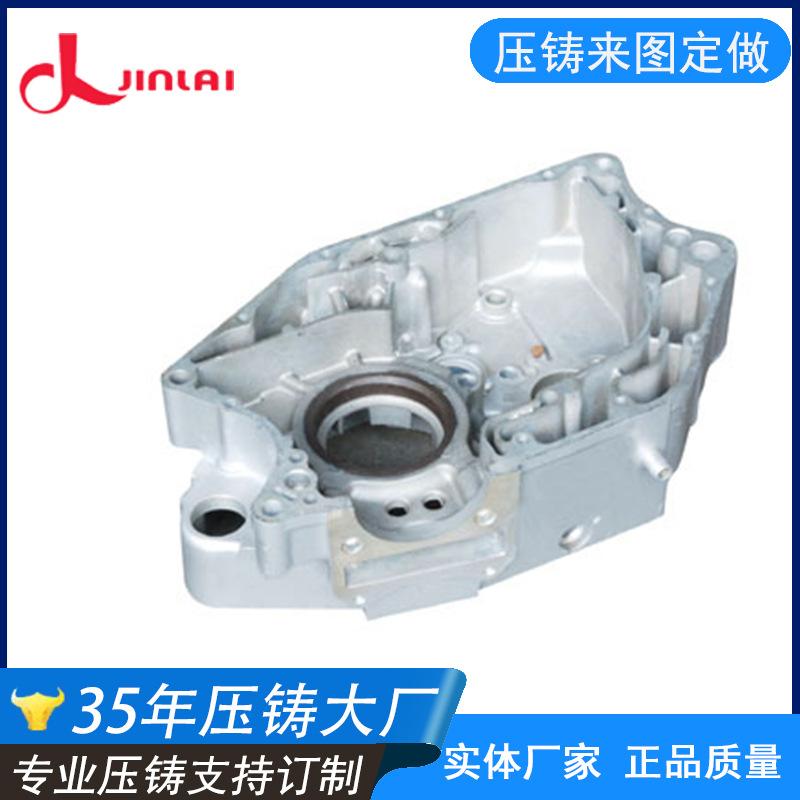
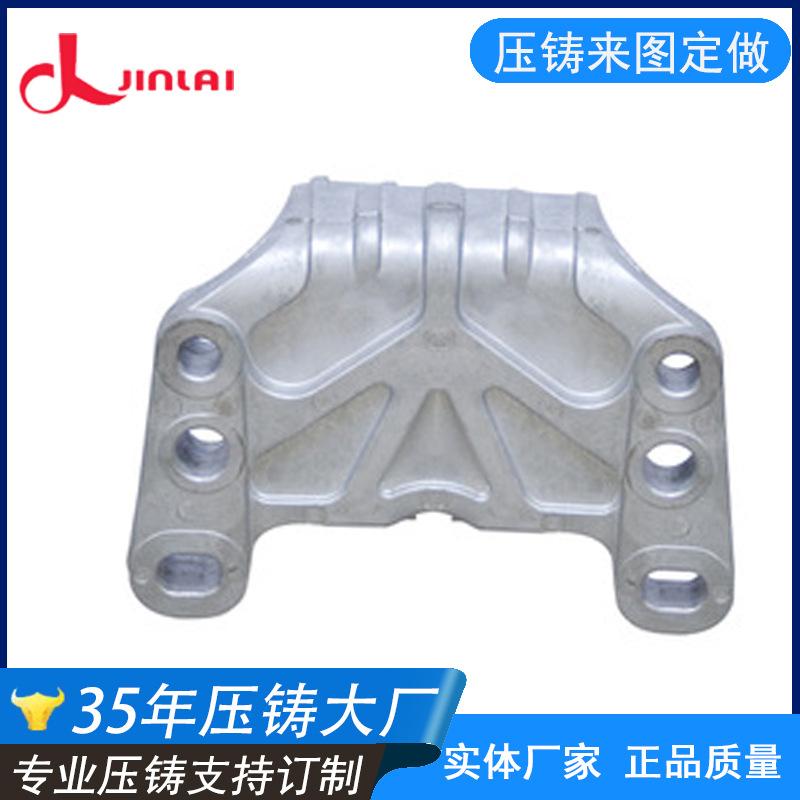
Os fabricantes processam um grande número de peças fundidas em areia e são especializados em fundição de liga de alumínio de alta pressão. Entre em contato conosco para obter amostras e consulta de preço.
Com o desenvolvimento da ciência e da tecnologia, os requisitos para produtos de fundição sob pressão de liga de alumínio estão ficando cada vez mais altos. Os requisitos de segurança e estética são muito altos. Os principais fatores que afetam a qualidade da fundição sob pressão de liga de alumínio são: máquina de fundição sob pressão
O tipo e a qualidade afetam diretamente a qualidade da fundição sob pressão. 1. Projeto de fundição sob pressão: O projeto de fundição sob pressão deve primeiro entender o que o usuário precisa usar. Então as condições de trabalho e a pressão da fundição sob pressão, o desempenho da fundição sob pressão
No design, atenção especial deve ser dada para tornar a fundição o mais simples possível. Caso contrário, é fácil ter defeitos como buracos, poros, rachaduras, etc.
Deve ser preciso e razoável. Caso contrário, trará problemas desnecessários ao design, processamento e gerenciamento do molde, e produzirá um grande número de produtos não qualificados.
A anodização do alumínio é um processo de oxidação eletrolítica
O processo de conversão da superfície de alumínio e ligas de alumínio em um filme de óxido com propriedades protetoras, decorativas e outras propriedades funcionais. De acordo com essa definição, a anodização de alumínio envolve apenas a produção de um filme anodizado.
parte do processo.
A parte metálica ou de liga é usada como ânodo, e uma película de óxido é formada em sua superfície por eletrólise.
1. A superfície de separação deve estar bem alinhada e não deve ocorrer vazamento de água;
2. A rugosidade da cavidade e do canal deve atender aos requisitos técnicos, não devendo apresentar marcas de usinagem ou marcas de usinagem elétrica;
3. A folga entre o pino ejetor, o controle deslizante e o poste-guia deve ser razoável; o controle deslizante deve se mover suavemente, o controle deslizante e o bloco de cunha devem ser pressionados firmemente após o molde ser fechado, e a área de contato não deve ser menor que três quartos.
O limite deve ser confiável; não deve ocorrer vazamento de água em nenhuma parte deslizante;
4. O canal de água de resfriamento deve estar desobstruído, nenhum vazamento é permitido e a entrada e saída de água devem ser claramente marcadas;
5. O material do molde e os dados do tratamento térmico atendem aos requisitos; o filme de óxido de metal altera o estado da superfície e o desempenho, como a coloração da superfície, melhora a resistência à corrosão, a resistência ao desgaste e a dureza e protege o metal
A superfície da fundição apresenta baixa qualidade de aparência, o que aumenta o trabalho de limpeza e acabamento.