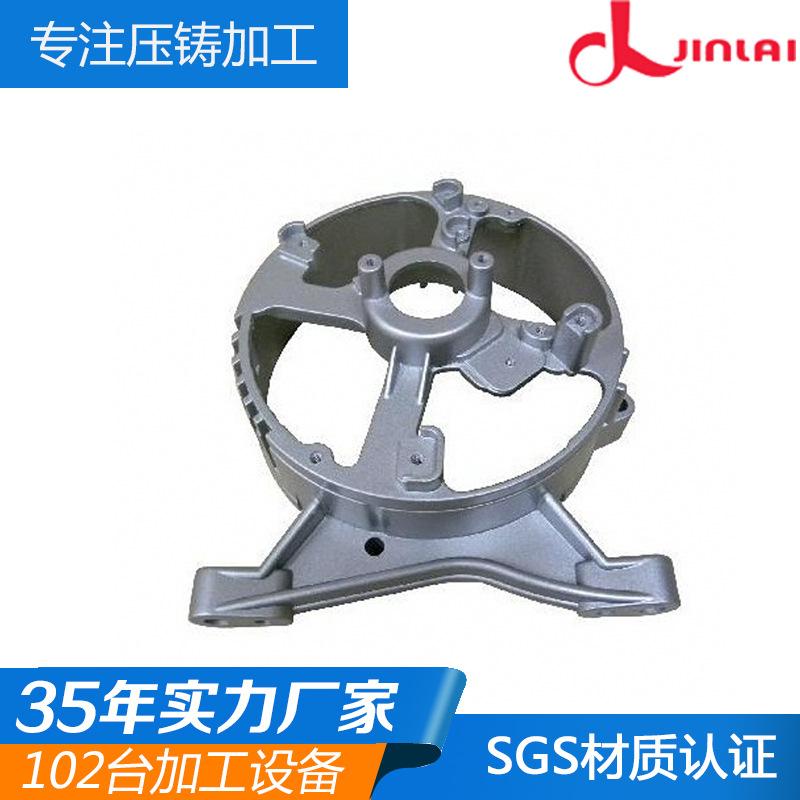
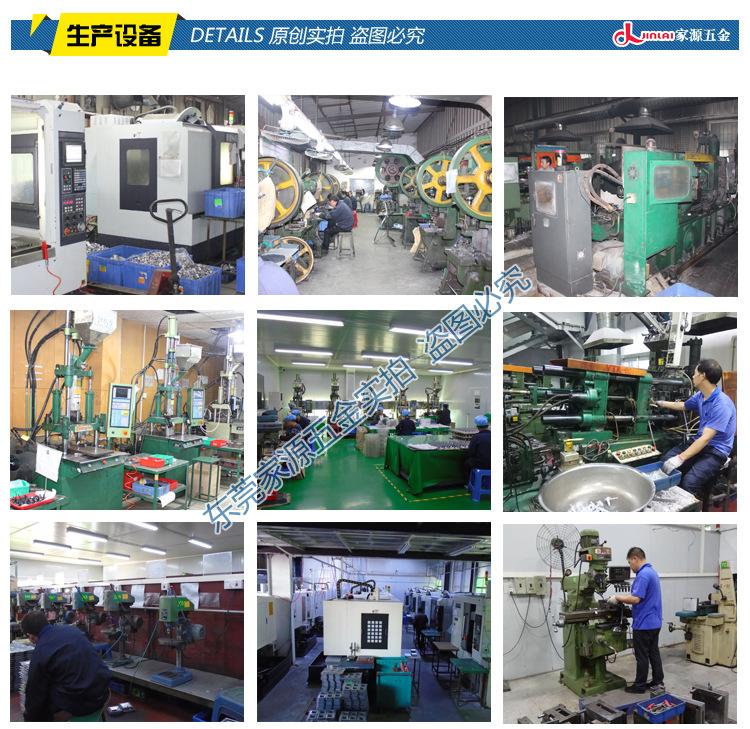
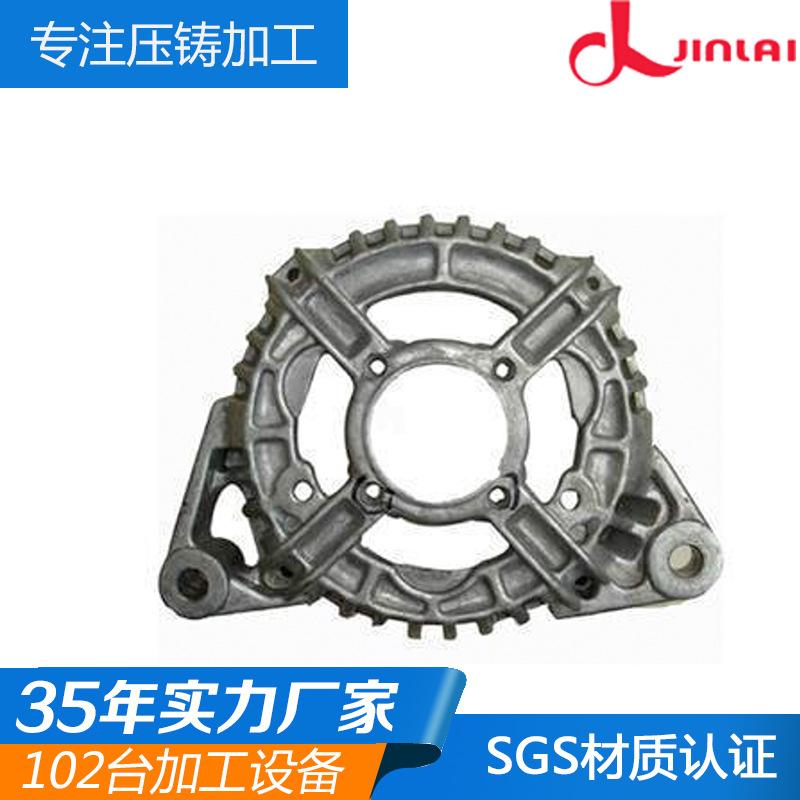
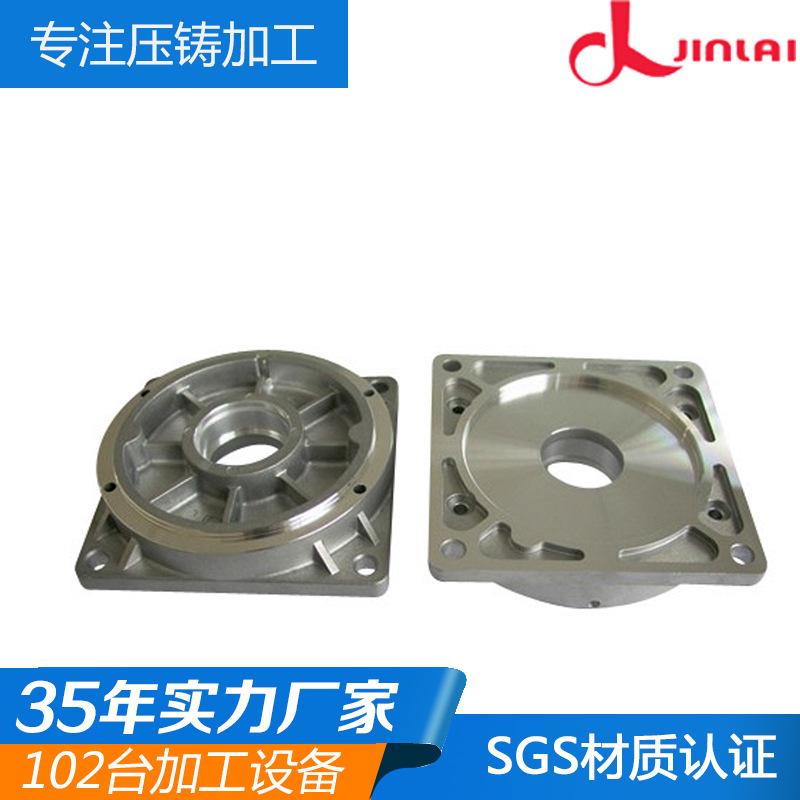
Fábrica de processamento de fundição sob pressão de alumínio fornece um grande número de produtos de fundição sob pressão de alumínio 102 máquinas, fabricantes fortes prova gratuita
Quantidade
Correspondências exatas por um preço menor




Produtos similares a um preço mais baixo



ah

Estudo sobre o processo e princípio de decapagem de peças fundidas sob pressão
O processo de decapagem do revestimento do rack deve atender aos seguintes requisitos: primeiro, o revestimento deve ser decapado rápida e completamente, e segundo, o próprio rack não deve ser corroído. A decapagem do revestimento do rack é a mesma que a decapagem de peças não qualificadas. Também pode ser dividido em dois métodos: decapagem química e decapagem eletroquímica. Devido aos diferentes formatos da estrutura do rack, o método de anodização é geralmente usado para decapagem do revestimento de metal no rack de acordo com suas características estruturais.
Método de decapagem:
Métodos químicos e eletroquímicos são geralmente preferidos com base nas propriedades químicas do revestimento e do substrato.
Existem dois tipos principais de métodos químicos tradicionais para remover revestimentos de Cu/Ni: método de oxidação de ácido nítrico concentrado (com cloreto de sódio) e método de composto nitro (sal resistente). O primeiro tem um custo menor e uma taxa de remoção mais rápida, mas produz uma grande quantidade de gás de óxido de nitrogênio e facilmente causa corrosão excessiva do metal base; o sal resistente, m-nitrobenzeno sulfonato de sódio, não é corrosivo para a base, mas requer remoção em alta temperatura, o que leva muito tempo e tem baixa eficiência; e se usado simultaneamente com a substância altamente tóxica cianeto de sódio, a operação inadequada também pode causar danos sérios. Agora, esse método é basicamente usado em conjunto com tiocianato de potássio, etilenodiamina, etc.
A direção do desenvolvimento da decapagem
A decapagem eletroquímica é usar certos metais básicos para passivar em uma solução alcalina ou uma solução contendo compostos de cromo, ou adicionar inibidores de corrosão e outras substâncias a uma solução ácida, de modo que apenas o metal revestido sofra oxidação anodizada e se dissolva. Nos últimos anos, uma solução de decapagem combinada contendo um ligante foi desenvolvida, a qual tem uma alta eficiência de dissolução.
Embora a remoção de revestimento de peças não qualificadas seja apenas um elo suplementar na produção de galvanoplastia, a remoção de revestimento do rack na linha de produção automática é tão importante quanto o processo de galvanoplastia de cada revestimento. Uma vez que o revestimento no rack não seja removido de forma limpa, isso afetará diretamente a composição da solução de galvanoplastia e a qualidade das peças revestidas. Portanto, é muito importante manter um bom efeito da solução de remoção de revestimento eletrolítico na remoção do revestimento.