Fundición de piezas de hardware de precisión de Dongguan, procesamiento de hardware de precisión de alta calidad, fundición a baja presión, personalización de lotes
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo


Automóvil club británico
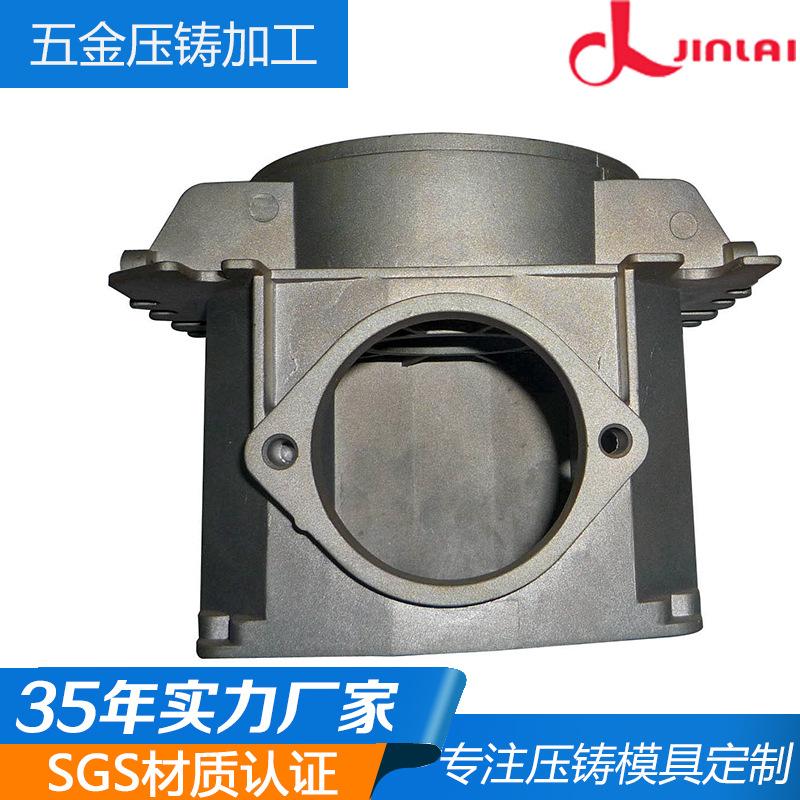


Fundición de piezas de hardware de precisión de Dongguan procesamiento de hardware de precisión de alta calidad fundición a baja presión personalización por lotes Fundición a presión proceso de desplatado e investigación de principios
Las piezas fundidas a presión de aleación de aluminio no pueden utilizarse inmediatamente después de su fundición. Requieren limpieza y procesamiento. Aunque no requieran pulverización exterior, sí deben procesarse para eliminar rebabas.
Sin embargo, muchas empresas de fundición a presión de Shenzhen utilizan ahora métodos de procesamiento muy primitivos, que son ineficientes y conllevan muchos riesgos.
En muchas empresas de fundición a presión de Shenzhen, las limas y las rectificadoras convencionales siguen siendo los métodos de limpieza para las piezas fundidas a presión de aleación de aluminio. No solo la eficiencia del trabajo es baja, sino también la intensidad de la mano de obra, el entorno laboral es deficiente y existen riesgos de seguridad. Y lo que es más importante, la calidad de las piezas fundidas a presión de aleación de aluminio depende completamente de las sensaciones de los trabajadores, y la productividad de cada uno es limitada.
Sin embargo, la eficiencia de la máquina de fundición a presión es tan alta que, para igualar la eficiencia de trabajo de la máquina de fundición a presión, se necesita mucho personal para limpiar las piezas fundidas de aleación de aluminio, y luego siempre hay preocupaciones sobre la calidad y la eficiencia. El proceso de decapado del recubrimiento en el colgador debe cumplir los siguientes requisitos: primero, el recubrimiento se decapa rápida y completamente, y segundo, el colgador en sí no se corroe. El decapado del recubrimiento en el colgador es el mismo que el decapado de piezas no conformes. También se puede dividir en dos métodos: decapado químico y decapado electroquímico. Debido a las diferentes formas de la estructura del colgador, generalmente se utiliza el método de anodizado para decapar el recubrimiento metálico en el colgador según sus características estructurales.
Método de pelado:
Generalmente se prefieren los métodos químicos y electroquímicos en función de las propiedades químicas del recubrimiento y del sustrato.
Existen dos tipos principales de métodos químicos tradicionales para la eliminación de recubrimientos de Cu/Ni: el método de oxidación con ácido nítrico concentrado (con cloruro de sodio) y el método de compuestos nitro (sal de resistencia). El primero es más económico y ofrece una mayor velocidad de eliminación, pero produce una gran cantidad de óxido de nitrógeno gaseoso y provoca fácilmente una corrosión excesiva del metal base. La sal de resistencia, m-nitrobencenosulfonato de sodio, no es corrosiva para la base, pero requiere una eliminación a alta temperatura, lo que lleva mucho tiempo y es poco eficiente. Además, si se utiliza simultáneamente con cianuro de sodio, una sustancia altamente tóxica, una operación incorrecta también puede causar daños graves. Actualmente, este método se utiliza principalmente en combinación con tiocianato de potasio, etilendiamina, etc.
La dirección de desarrollo del stripping
El decapado electroquímico consiste en pasivar ciertos metales base en una solución alcalina o con compuestos de cromo, o bien añadir inhibidores de corrosión y otras sustancias a una solución ácida, de modo que solo el metal recubierto sufra oxidación anodizada y se disuelva. En los últimos años, se ha desarrollado una solución de decapado combinada que contiene un ligando, con una alta eficiencia de disolución.
Si bien el deschapado de piezas no cualificadas es solo un paso adicional en la producción de galvanoplastia, el deschapado del recubrimiento en la rejilla de la línea de producción automática es tan importante como el proceso de galvanoplastia de cada recubrimiento. Si el recubrimiento de la rejilla no se elimina correctamente, afectará directamente la composición de la solución de deschapado y la calidad de las piezas. Por lo tanto, es fundamental mantener un buen rendimiento de la solución de deschapado electrolítico al eliminar el recubrimiento.