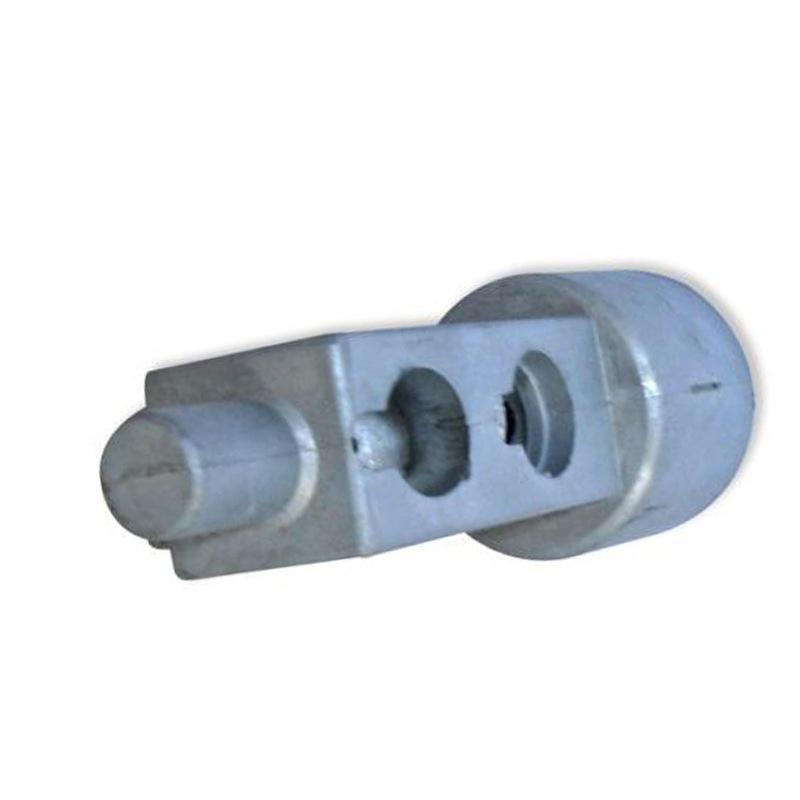
Procesamiento de fundición a presión de alta presión de aleación de aluminio Dongguan Jiayuan, personalización de varias piezas de aleación de aluminio, garantía de calidad física de fábrica
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo







Automóvil club británico
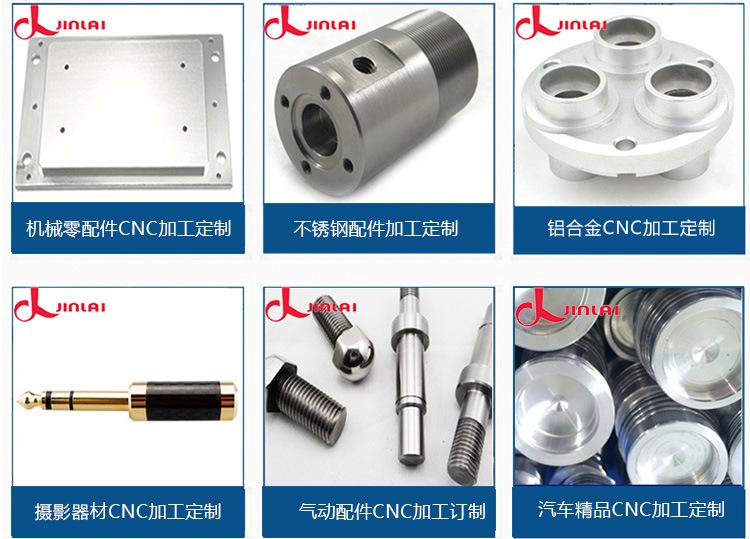
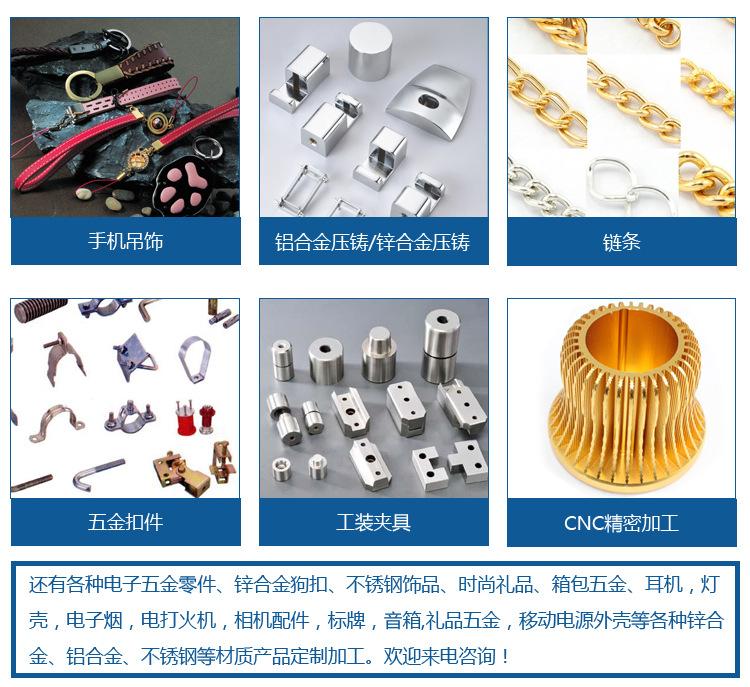
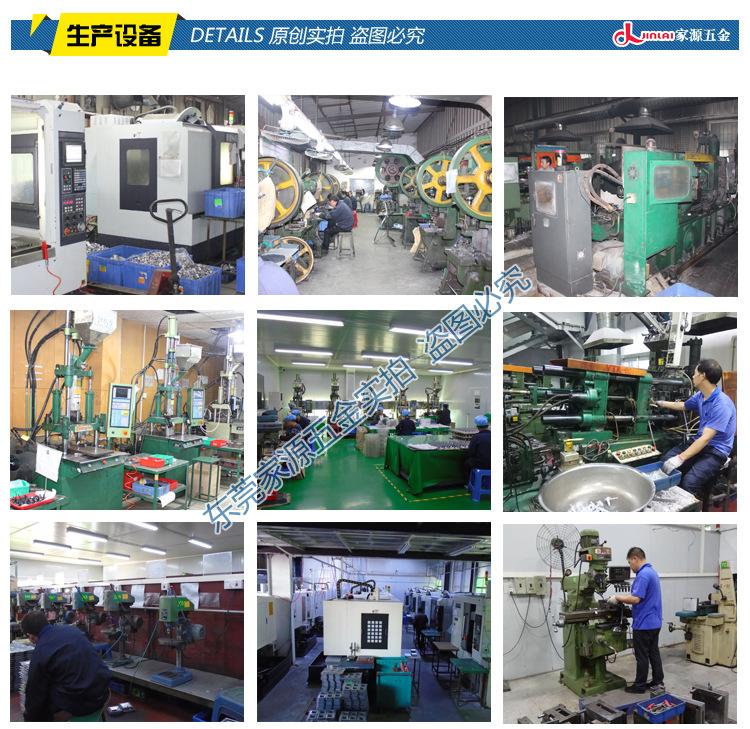
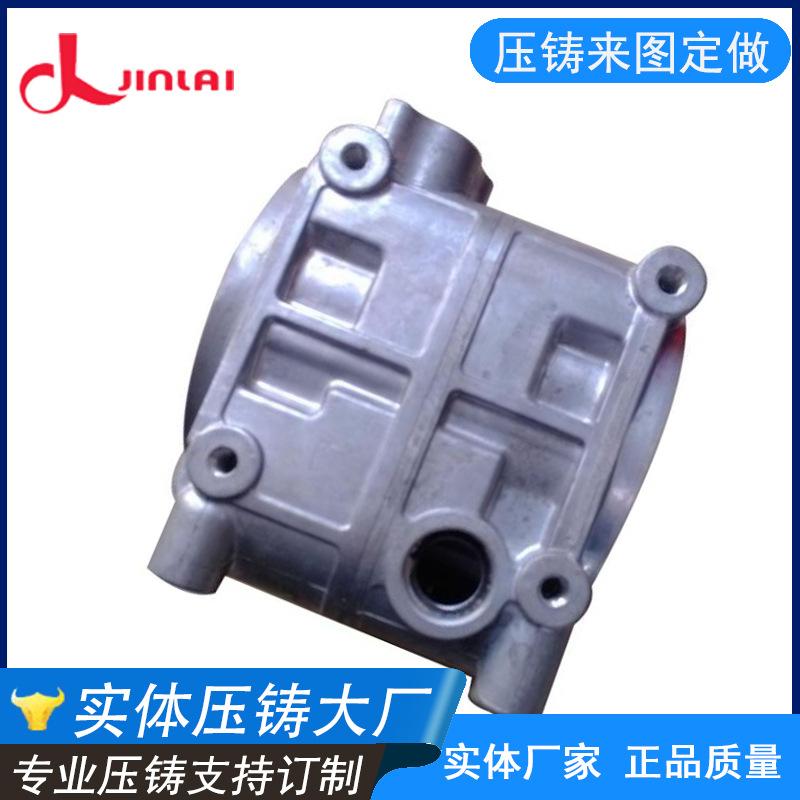
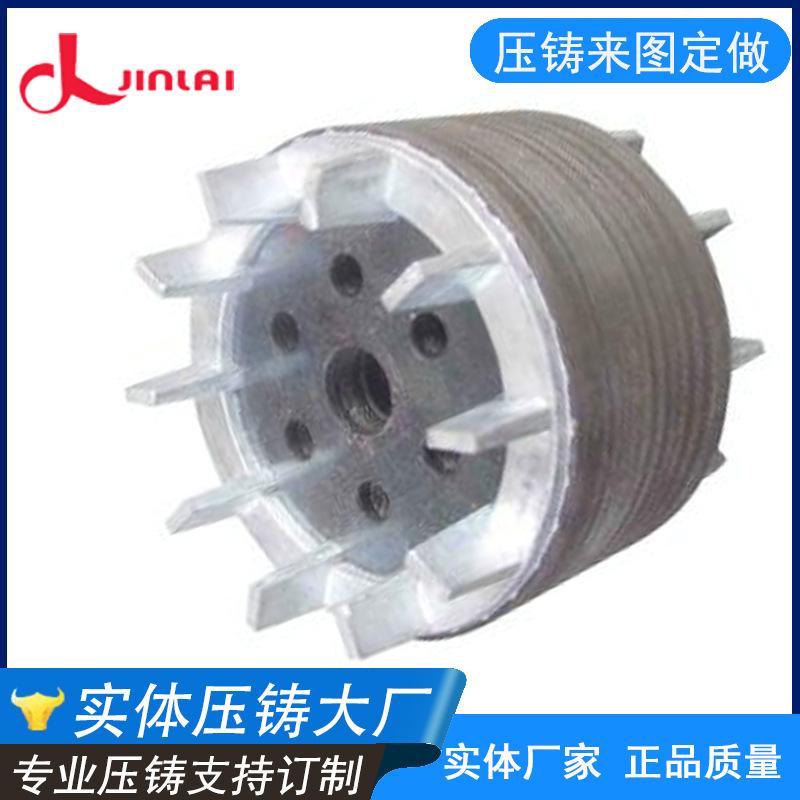
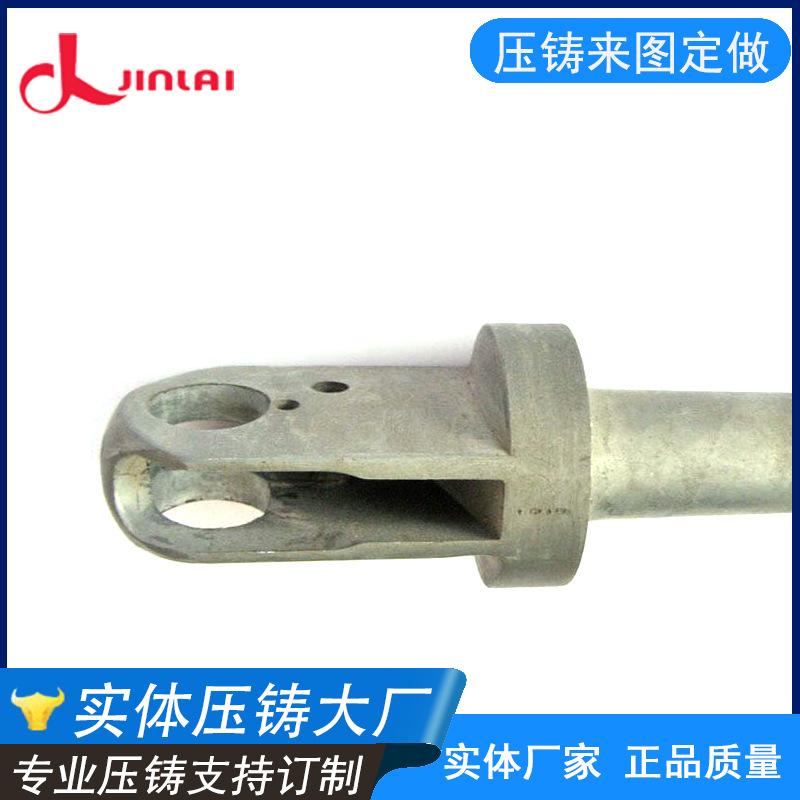
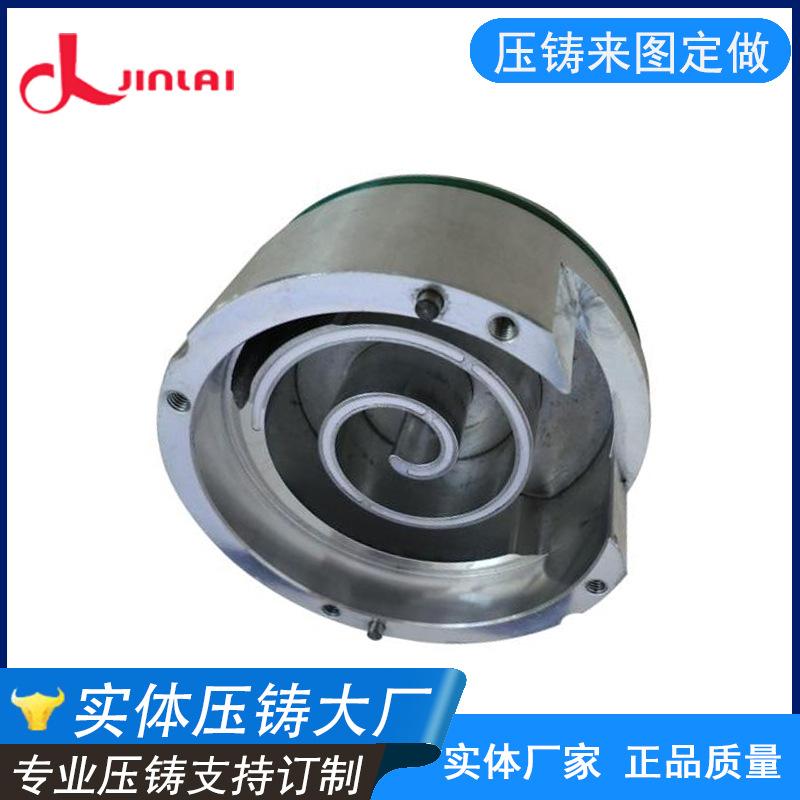
Dongguan Jiayuan aleación de aluminio fundición a presión procesamiento personalización de varias piezas de aleación de aluminio fábrica física garantía de calidad
1. El desbarbado es el proceso de eliminar rebabas en la superficie del producto, que son partículas metálicas producidas durante la fundición a presión y hacen que la superficie se vea rugosa.
2. Roscado, esto depende de si el producto necesita ser punzonado y agujeros pasantes. Si es necesario, el producto puede ser punzonado con una máquina de roscar.
3. Un paso más importante es el pulido antes del electrochapado y la pintura. El pulido es para suavizar la superficie.
4. Tratamiento superficial, como galvanoplastia, pintura, recubrimiento en polvo, grabado láser, etc. Después del tratamiento superficial, el producto está básicamente formado, y algunos pueden considerarse productos terminados.
Después de revisar una vez, si no hay ningún problema, se puede empaquetar y enviar.
Las fundiciones a presión de aleación de aluminio se pueden producir aproximadamente con este proceso, pero si las empresas quieren hacer bien las fundiciones a presión de aleación de aluminio y producir productos con buen rendimiento y calidad, deben
Ahora el controlador de temperatura del molde se usa ampliamente para controlar la temperatura del molde mediante el control de la temperatura del fluido, el caudal y otros parámetros en el controlador de temperatura del molde, aumentando así la velocidad de enfriamiento y logrando la producción de fundiciones a presión.
La mejora de la eficiencia de producción puede acortar eficazmente el tiempo de cristalización y solidificación de las piezas de fundición a presión, mejorar la eficiencia de producción de la fundición a presión, reducir la tasa de rechazo y prolongar la vida útil del molde.
Calefacción con gas natural (de carbón): adecuada para diferentes formas de moldes y procesamiento de moldes
La aceptación de los moldes de fundición a presión es verificar si los moldes de fundición a presión producidos por la fábrica de fundición a presión cumplen con los requisitos técnicos firmados por ambas partes.
Si hay defectos en el diseño y la fabricación de un juego de moldes, inevitablemente traerá riesgos de calidad y seguridad a la producción normal posterior. Solo aceptando los moldes de fundición a presión que cumplen con los estándares calificados podemos garantizar
Para garantizar la producción normal y la calidad del producto en el futuro. 1. Aceptación de seguridad del molde de fundición a presión
Aceptación del rendimiento de la fundición a presión
1. Si el producto tiene algún defecto externo;
2. Si el metal está deformado (incluyendo el techo, planitud local
, grietas, etc.);
Inyección en la cavidad del molde, alta presión, velocidad rápida. Enfriamiento por agua de aluminio, apertura del molde, formación de productos. Sin embargo, la fundición a presión de aleación de aluminio no es aluminio de desecho, sino lingotes de aluminio. Hay demasiadas impurezas en el aluminio de desecho, lo que afectará
Trabajo de fundición a presión. ¿Conoces la fundición a presión de aleaciones de aluminio?
Hay varios ejemplos de pelado: 1. (Las características de la superficie son productos de alta velocidad y alta presión con muchas áreas de grano frío que son propensas al pelado).
2. Asa la piel.
Cuando el producto se hornea a alta temperatura, algunos lugares tendrán más poros y el gas interno se liberará, lo que es fácil de causar burbujas o superficie pelada solución: 1. En primer lugar, la máquina de fundición a presión y las piezas de la máquina de fundición a presión
Se mejoraron los parámetros del proceso.
1.1 Ajuste la velocidad de inyección y la carrera de presión y aumente la presión.
Debido a que la aleación eutéctica Al-Si tiene un pequeño intervalo de temperatura de cristalización, un gran calor latente de solidificación, y el silicio en la aleación es relativamente
Debido a su baja capacidad calorífica y su pequeño encogimiento lineal, su rendimiento de colada es generalmente mejor que el de otras aleaciones de aluminio, su rendimiento de llenado es bueno y su tendencia al agrietamiento térmico y a la relajación por contracción es relativamente pequeña.