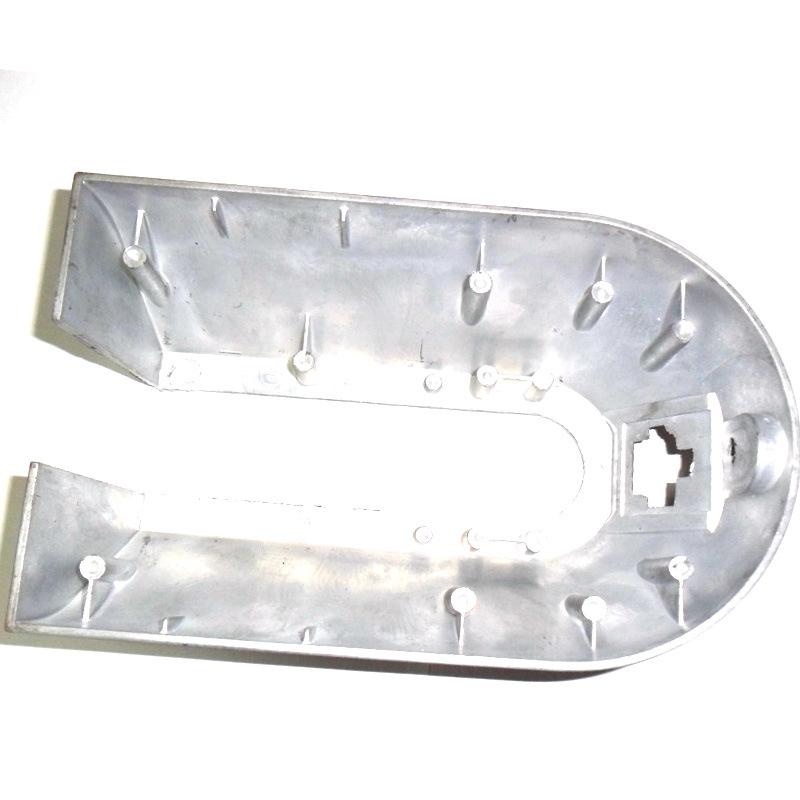
El procesamiento de piezas de iluminación de aleación de aluminio de fundición a presión de precisión de Dongguan La fundición a presión de alta presión de aleación de aluminio puede proporcionar procesamiento de moldes
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo





Automóvil club británico
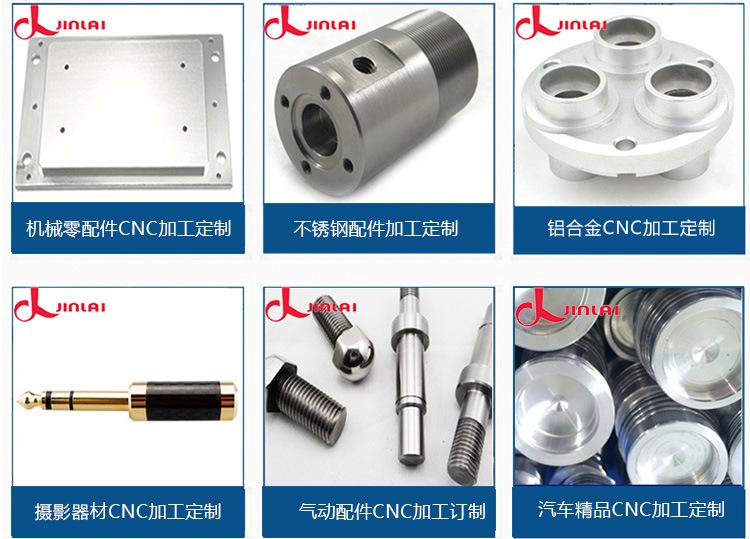
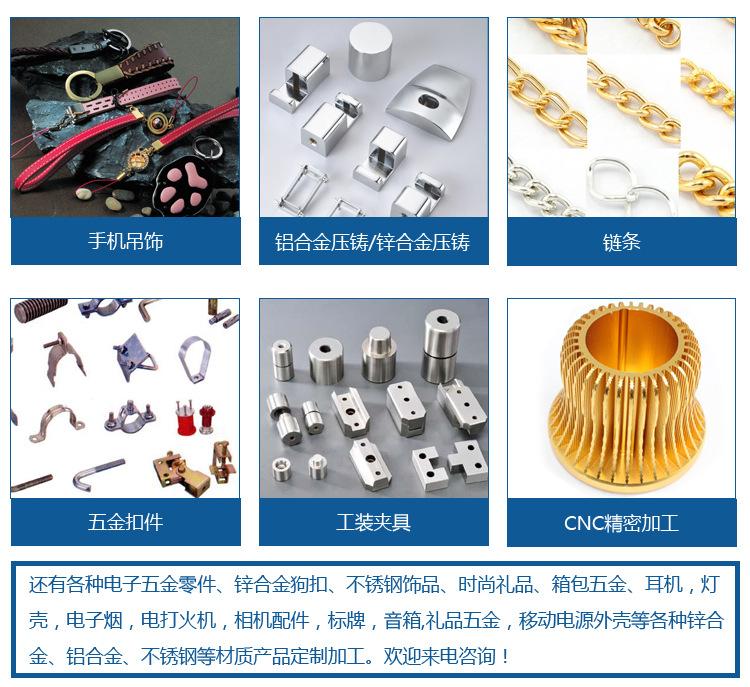
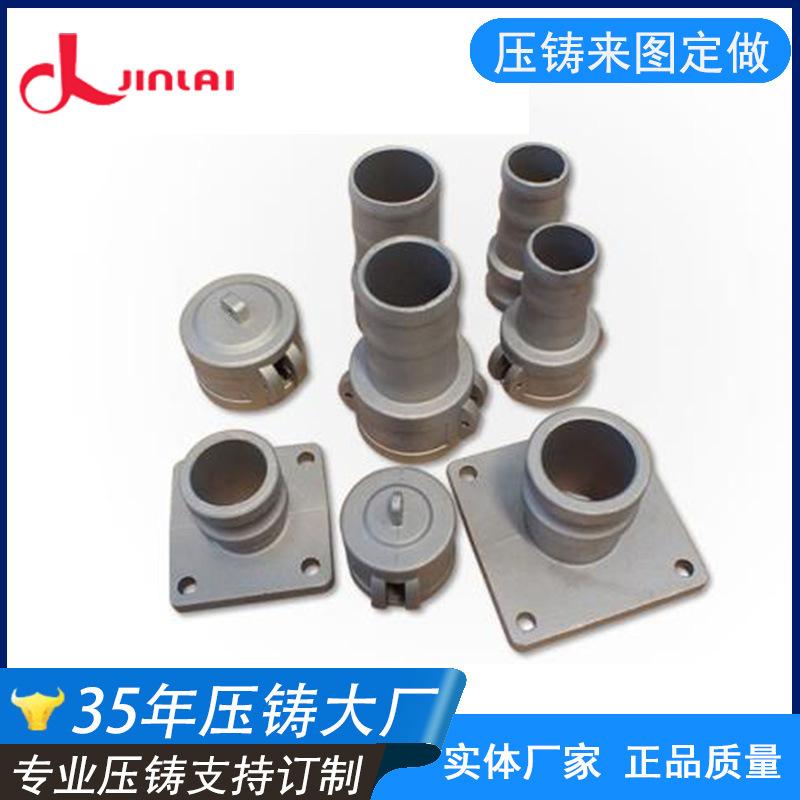

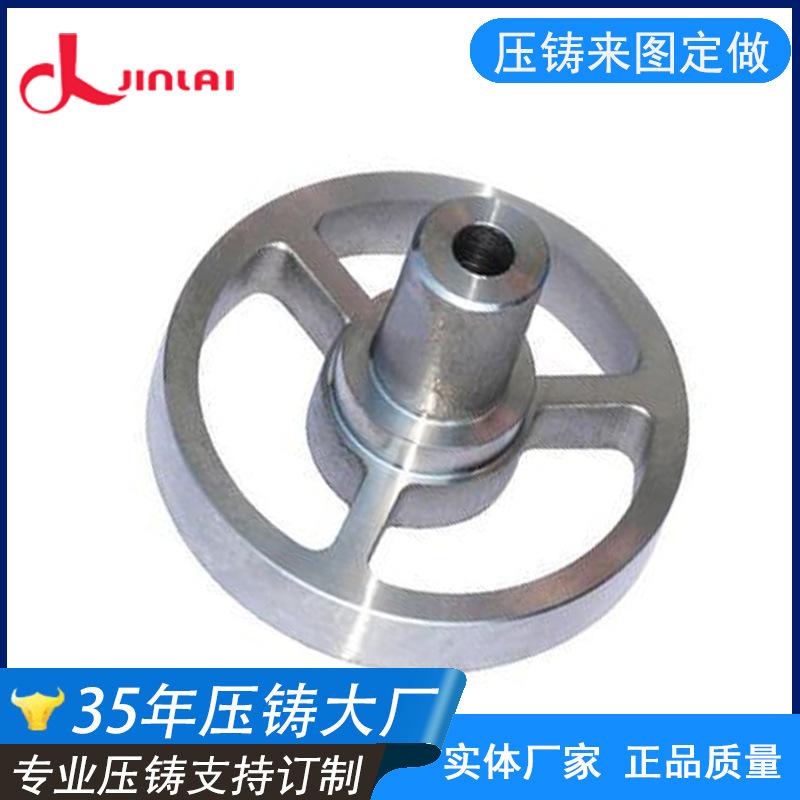
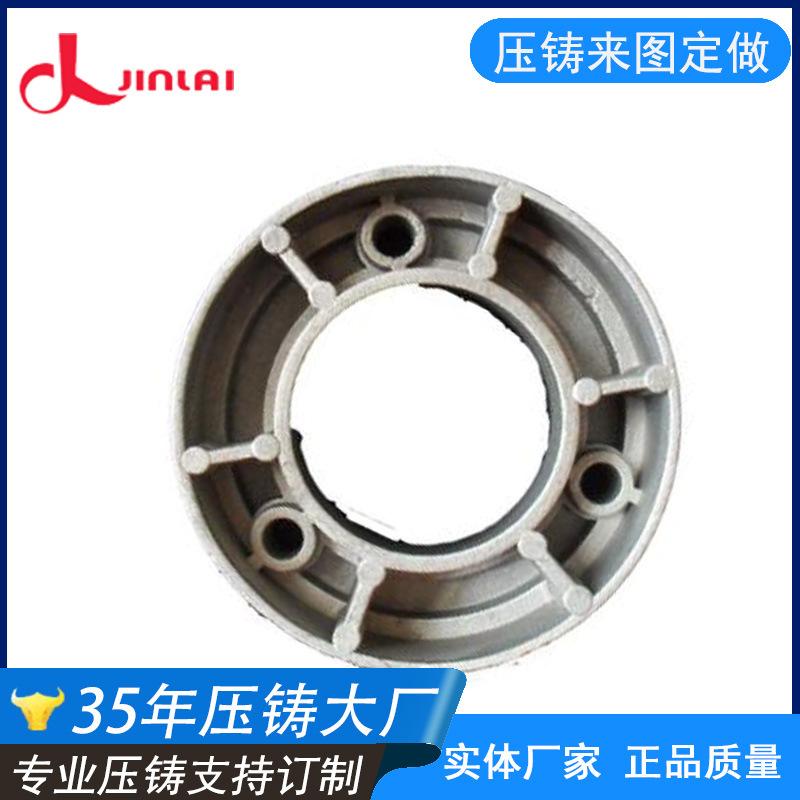
Dongguan fundición a presión de precisión aleación de aluminio procesamiento de piezas de iluminación fundición a presión de alta presión de aleación de aluminio puede proporcionar procesamiento de moldes
La aceptación de moldes de fundición a presión es verificar si el molde de fundición a presión producido por la fábrica de moldes cumple con los requisitos técnicos del molde firmados por ambas partes.
La producción normal posterior traerá calidad, seguridad y otros peligros ocultos. Solo aceptando los moldes de fundición a presión que cumplen con los estándares calificados podemos asegurar la producción normal y la calidad del producto en el futuro.
Aceptación de seguridad del molde
Aceptación del rendimiento de la fundición a presión
1. Si el producto tiene algún defecto externo;
2. Si el metal está deformado (incluyendo techo, planitud local, grietas, etc.);
Inyectado en la cavidad del molde, presión
, velocidad. Después de que el agua de aluminio se enfría, el molde se abre para obtener el producto moldeado. Sin embargo, la fundición a presión de aleación de aluminio no es chatarra de aluminio, sino lingote de aluminio. Demasiadas impurezas en la chatarra de aluminio afectan el trabajo de las fundiciones. ¿Lo sabes?
¿Fundición a presión de aleación de aluminio?
Hay varios ejemplos de pelado: 1. (Las características de la superficie son productos de alta velocidad y alta presión con muchas áreas de grano frío que son propensas al pelado).
2. Horneando la piel. (Este producto se hornea a alta temperatura)
Durante el horneado, hay más poros en algunos lugares, y el aire interno se libera, lo que puede causar fácilmente burbujas superficiales o descamación. )Solución: 1. Primero, mejorar el proceso de máquinas de fundición a presión y fundiciones a presión
parámetro.
1.1 Ajuste la velocidad de inyección y la carrera de presión y aumente la presión.
Debido a que la aleación eutéctica Al-Si tiene un pequeño intervalo de temperatura de cristalización, la fase de silicio en la aleación tiene un gran calor latente de solidificación y un gran
Su capacidad calorífica específica y su coeficiente de contracción lineal son relativamente pequeños, por lo que su rendimiento de fundición es generalmente mejor que el de otras aleaciones de aluminio, su capacidad de llenado también es buena, y su tendencia al agrietamiento térmico y la contracción es relativamente pequeña.
Al hacer un núcleo pequeño con una forma simple, generalmente es necesario perforar un orificio de aire en el centro del núcleo para facilitar la descarga de gas en el núcleo.
Después del vertido, el gas generado por el macho de arena se descarga al núcleo del macho, y debe ser descargado suavemente fuera de la forma de fundición.
La fundición tendrá defectos de porosidad. Por lo tanto, se debe colocar un conducto de aire en la posición correspondiente del orificio de salida del macho en el asiento del cabezal del macho para asegurar que el gas en el macho de arena pueda descargarse suavemente hacia el exterior del molde.
Al tomar medidas de escape en ciertos lugares, un factor que no se puede ignorar es: al verter, preste atención al hecho de que el metal fundido entra en la vía aérea del macho de arena a través del espacio entre la cabeza del macho y el asiento de la cabeza del macho, selle la vía aérea y haga el macho de arena
El gas en el interior no puede ser agotado. La escoria raspada de la superficie de la masa fundida usualmente contiene 90% de aleación de aluminio. La tasa de reacción de la escoria de aluminio aumenta exponencialmente con el aumento de la temperatura de fusión.
La escoria producida por el lingote de aleación de aluminio original es menor al 1%, variando de 0.3% a 0.5%. La escoria producida por la boquilla de refusión y la pieza de trabajo desechada generalmente está entre 2% y 5%.
El propósito principal es reducir el proceso de llenado con arrastre de gas metálico y mejorar las propiedades mecánicas de la fundición. El método de llenado laminar tiene baja eficiencia de producción, un proceso de operación complejo y parámetros de proceso difíciles de controlar.
No se usa ampliamente en la producción real. El principio de la fundición a presión al vacío es eliminar el gas de la cavidad y llenar el vacío con metal líquido. Por lo tanto, se mejoran las propiedades mecánicas de la fundición.