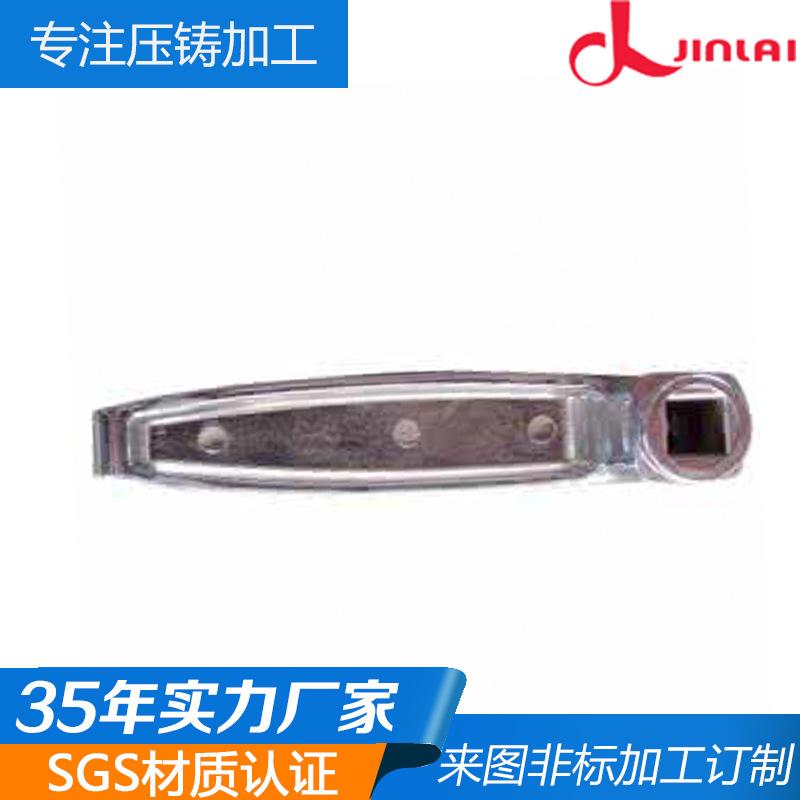
Fábrica de fundición a presión de herrajes de Dongguan al por mayor fundición a presión de aleación de aluminio de alta calidad piezas personalizadas para emprender procesamiento de apertura de moldes de dibujo
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo





Automóvil club británico
Precauciones para el molde de fundición a presión
1. La posición de instalación del molde de fundición a presión cumple con los requisitos de diseño y la distancia entre el centro de fuerza de expansión del molde y el centro de la máquina de fundición a presión se minimiza tanto como sea posible, de modo que la fuerza sobre la barra de la máquina de fundición a presión pueda ser más uniforme.
2. Verifique periódicamente si los pernos de ojo de elevación del molde, los orificios para tornillos y el equipo de elevación están intactos para garantizar la seguridad del personal, el equipo y los moldes durante la elevación.
3. Compruebe periódicamente el error de fuerza de la barra grande de la máquina de fundición a presión y ajústelo si es necesario.
4. Antes de instalar el molde, limpie a fondo la superficie de instalación de la máquina y del molde. Compruebe que la longitud de la varilla de expulsión sea la adecuada, que todas tengan la misma longitud y que el número de varillas utilizadas no sea inferior a cuatro, colocándolas en los orificios especificados.
Intente usar accesorios generales para sujetar las piezas de trabajo y evite usar accesorios especiales; superponga los datums de posicionamiento de la pieza para reducir los errores de posicionamiento.
Ruta de procesamiento
La ruta de procesamiento se refiere a la trayectoria y dirección del movimiento de la herramienta en relación con la fundición a presión de aleación de zinc durante el mecanizado en máquina herramienta CNC.
1. Se deben garantizar los requisitos de precisión de mecanizado y rugosidad superficial;
2. La ruta de procesamiento debe acortarse lo más posible para reducir el tiempo de recorrido inactivo de la herramienta.
Puntos de instalación de la luminaria
Actualmente, la conexión entre el mandril hidráulico y el cilindro de sujeción hidráulica se logra mediante una barra de tracción. Los puntos clave de la sujeción del mandril hidráulico son los siguientes: primero use una llave para quitar la tuerca del cilindro hidráulico, retire el tubo de tracción y extráigalo por el extremo trasero del husillo, luego use una llave para quitar los tornillos de fijación del mandril para retirar el mandril.