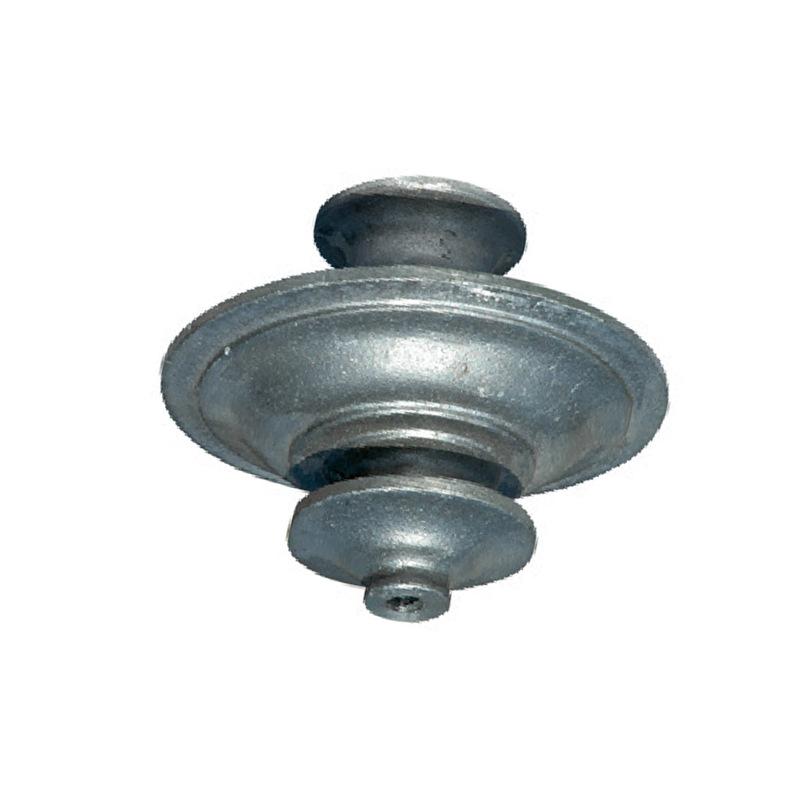
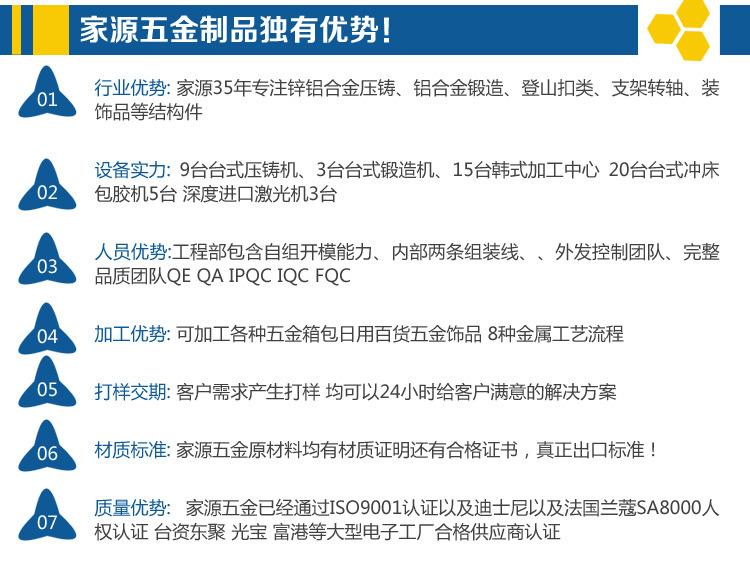
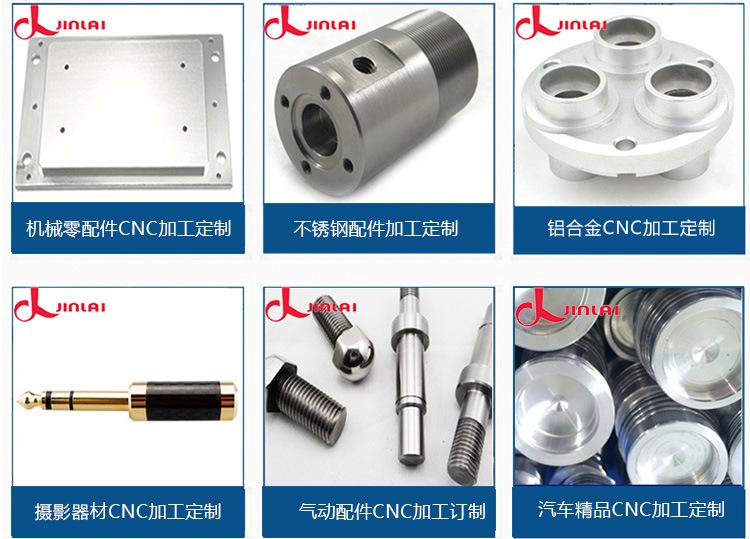
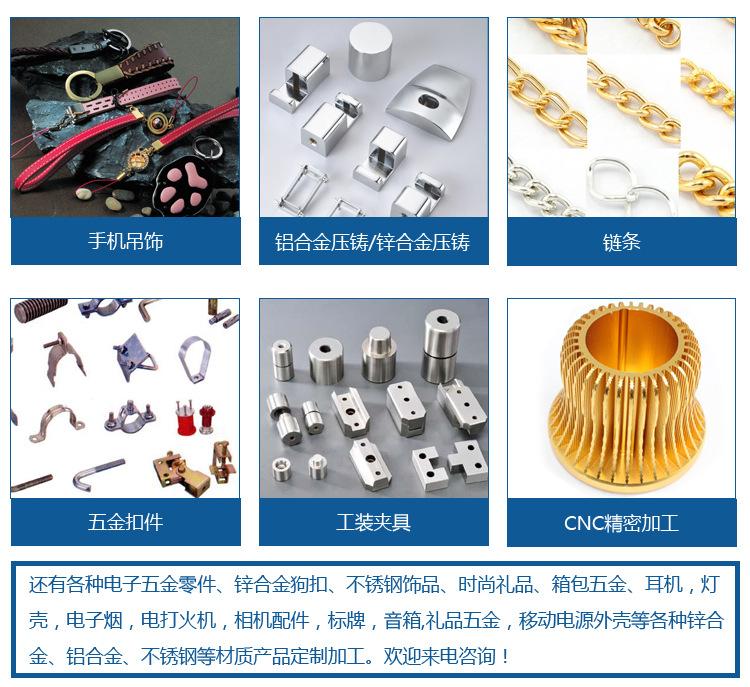
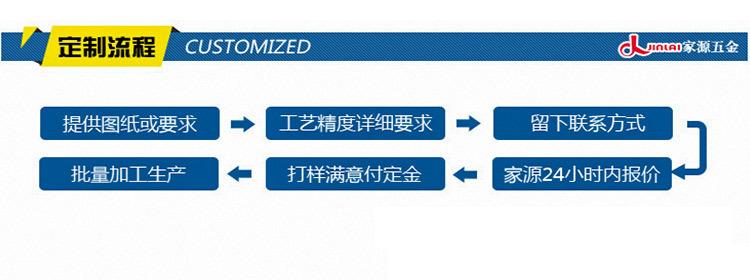
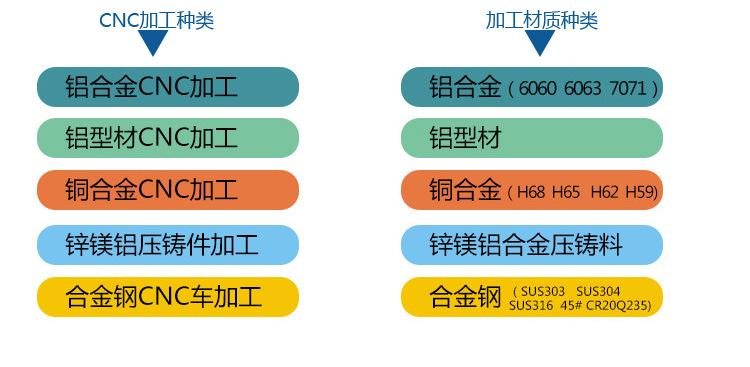
Los fabricantes de aluminio fundido se encargan del procesamiento de piezas de aluminio de fundición a presión, fundición de precisión de piezas de aleación de aluminio, diseño de apertura de molde de fundición a presión y personalización.
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo







Automóvil club británico
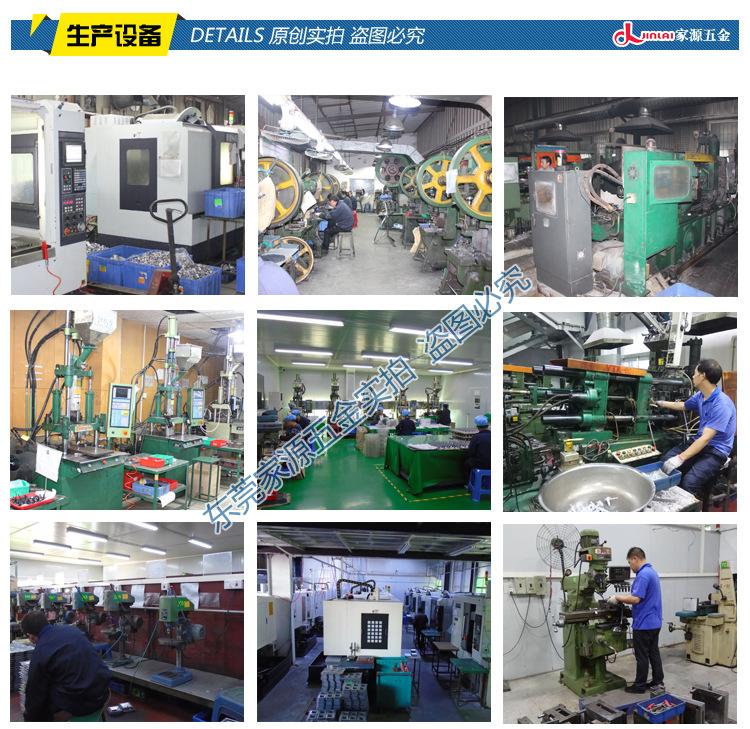
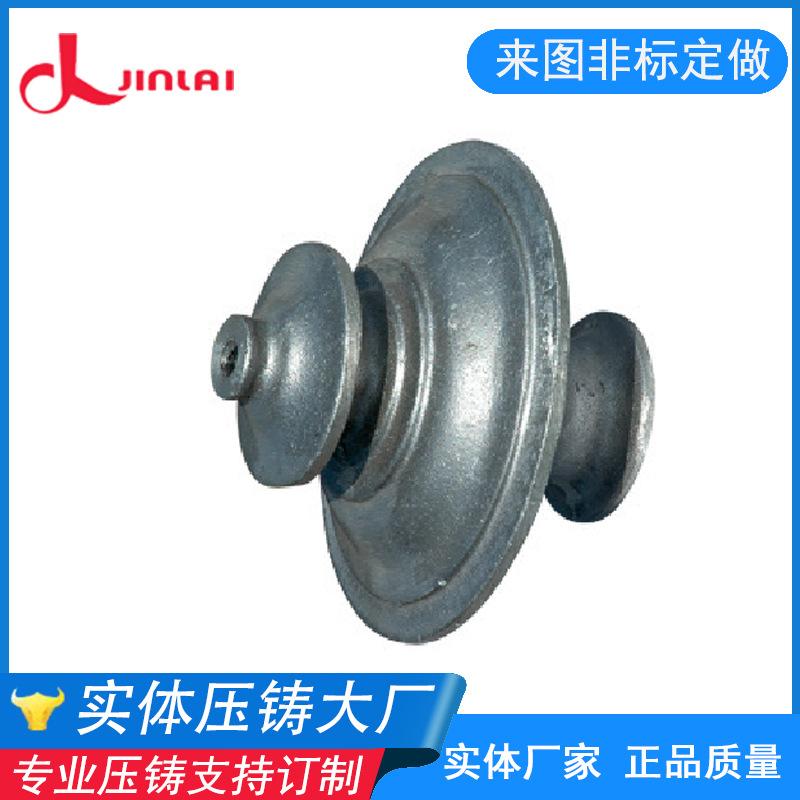
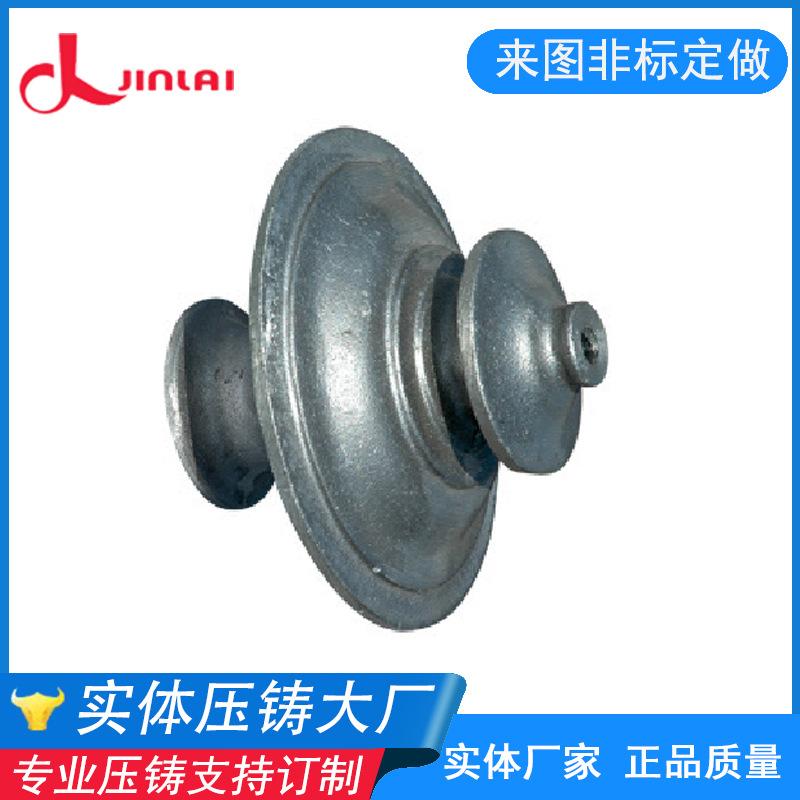
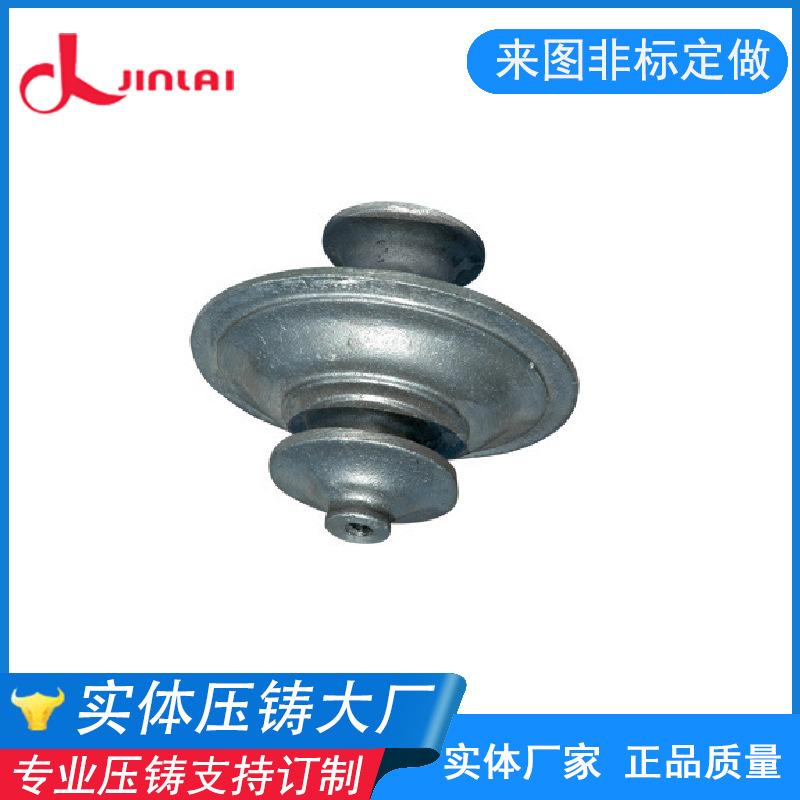
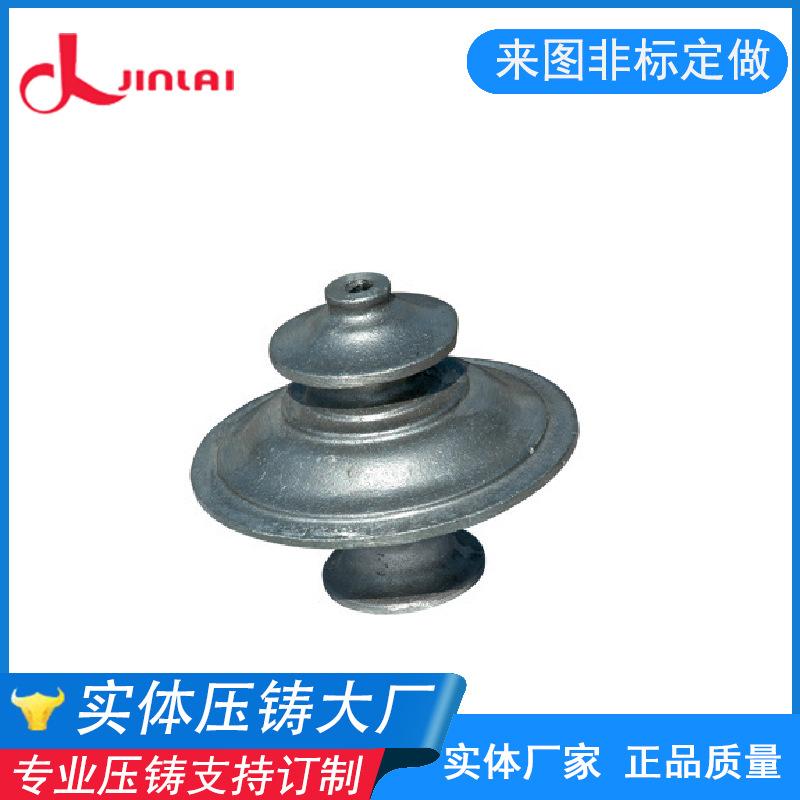
Cuando los fabricantes de fundición de aluminio procesan fundiciones a presión, cuando el frente del líquido de aleación alcanza la unión de la compuerta interna y la pieza, pueden iniciar la inyección rápida para asegurar que el llenado se complete en poco tiempo y la apariencia de la fundición a presión sea mejor. Para mejorar la densidad de las fundiciones a presión de aleación de aluminio, el tiempo de inicio de la inyección rápida se retrasa apropiadamente durante el proceso de procesamiento para permitir que el líquido de aleación sumerja la compuerta interna, reducir la velocidad de flujo del líquido de aleación en la cavidad, evitar la turbulencia y facilitar la descarga del gas de la cavidad. Al aumentar apropiadamente el espesor de la compuerta interna, también se pueden compensar los efectos adversos causados por el tiempo de llenado extendido.
Los fabricantes de fundición a presión de aleación de aluminio también pueden ajustar la dirección del flujo de la entrada, ajustar la posición y el tamaño de la ranura de rebosadero según la estructura específica de las piezas, e instalar tapones de escape en las partes que no son fáciles de ventilar. Además, el control razonable de la composición de la aleación y la reducción apropiada de los componentes de aleación de alta capacidad calorífica también pueden reducir la contracción por solidificación y mejorar la densidad. Se permite que las fundiciones de aleación de aluminio tengan defectos superficiales, que se dividen en nivel 1, nivel 2 y nivel 3. Las áreas defectuosas de estos tres niveles no deben exceder el 5%, 25% y 40% del área total respectivamente. En particular, la altura de las rebabas de malla y las marcas de las fundiciones a presión de aleación de aluminio no debe exceder los 0.2 mm sin afectar el montaje y el uso; la desviación superficial irregular causada por la influencia de los insertos del molde de fundición a presión y las líneas de partición no debe exceder la dimensión de tolerancia correspondiente; la profundidad de la superficie cóncava o convexa de la marca del expulsor debe ser de ±0.2 mm.
No debe haber depresiones obvias en la superficie de la fundición a presión, y los pliegues deben ser uniformes y consistentes. Independientemente de si se lima plano o no, el ángulo superficial no debe exceder los 10 grados. Después del conformado, la fundición a presión de aleación de aluminio debe ajustarse para evitar la deformación. Después del ajuste, no debe haber marcas de golpe obvias en la superficie de la fundición, y la planitud de la pieza después del ajuste es de aproximadamente 0.2 mm. Los fabricantes de fundición de aluminio realizan procesamiento de piezas de aluminio fundido a presión, piezas de aleación de aluminio de fundición de precisión, diseño y personalización de moldes de fundición a presión, ¡bienvenido a llamarnos para consulta!