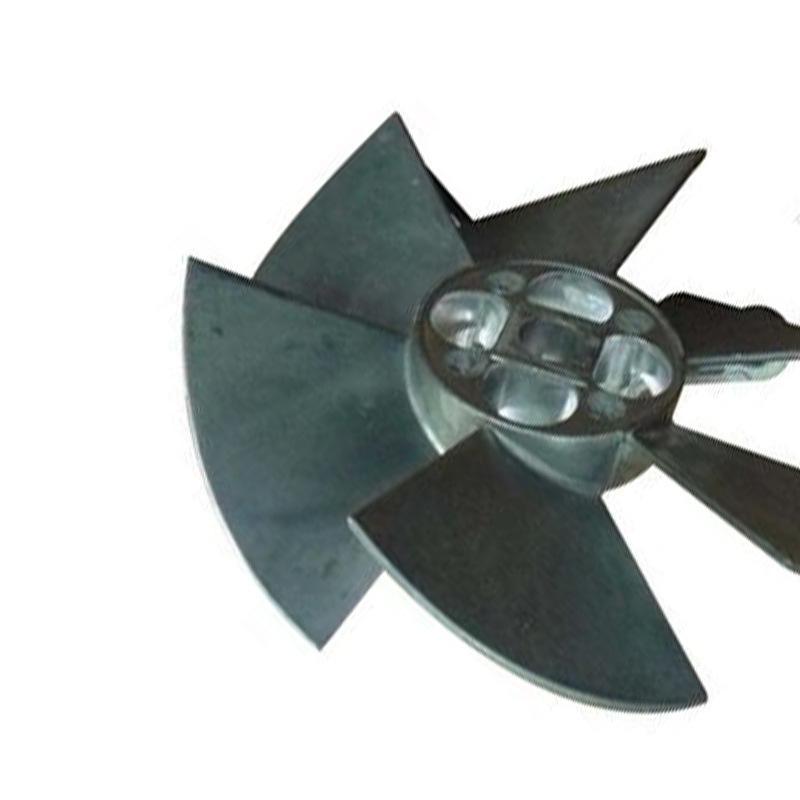
Fabricantes para llevar a cabo especificaciones de procesamiento personalizado de moldes de aluminio completos de alta calidad fundición a presión fabricantes de moldes de aluminio
Cantidad
Coincidencias exactas a un precio más bajo






Productos similares a un precio más bajo




Automóvil club británico
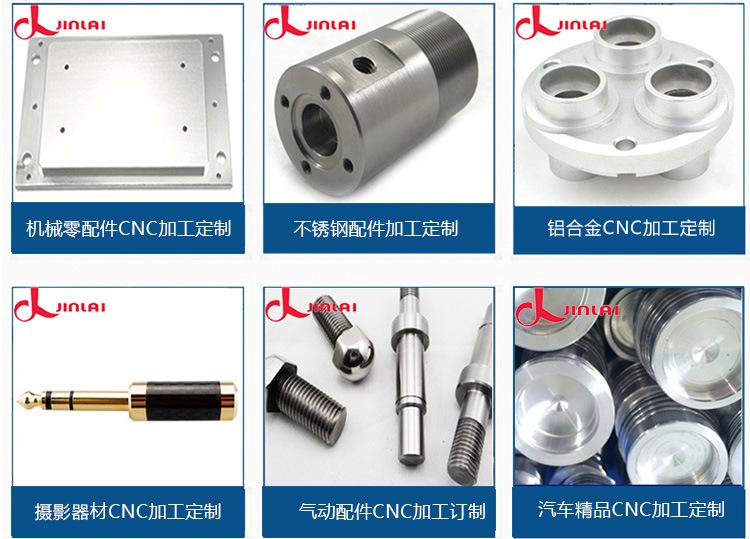
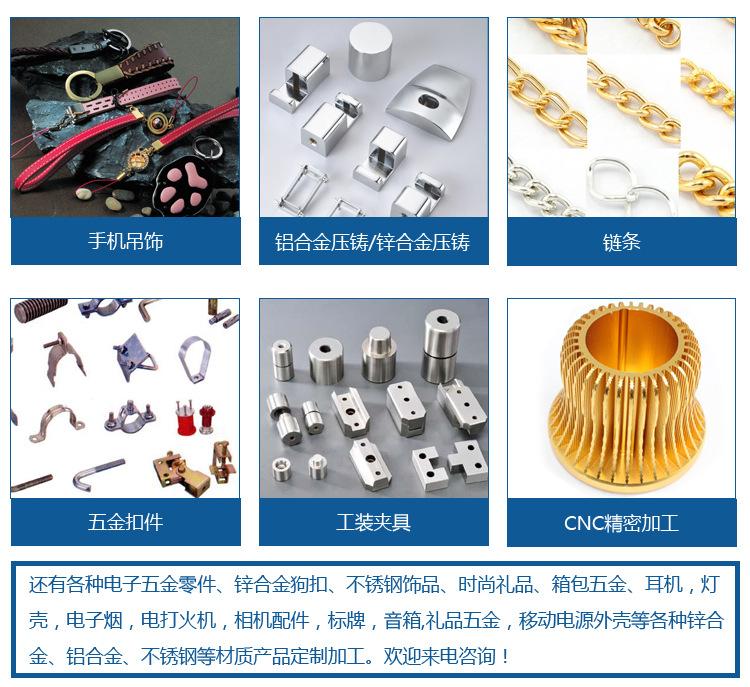
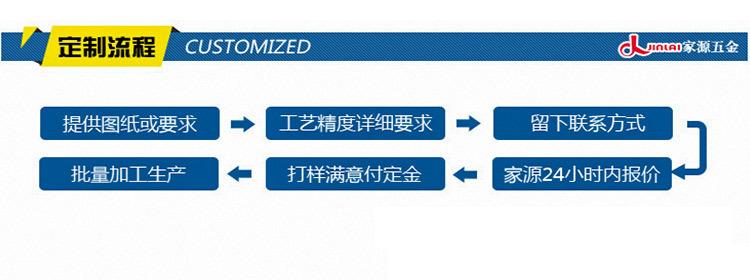
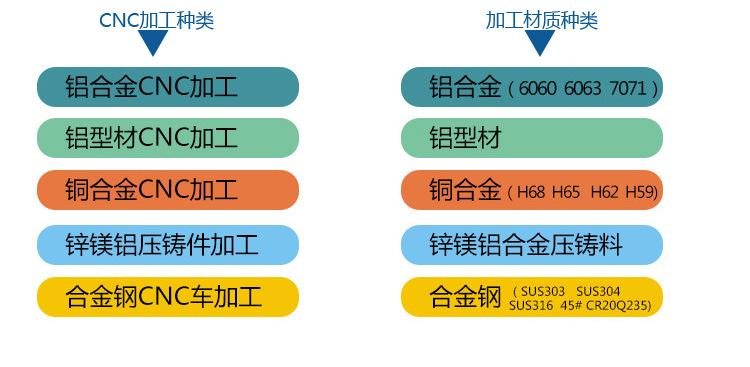
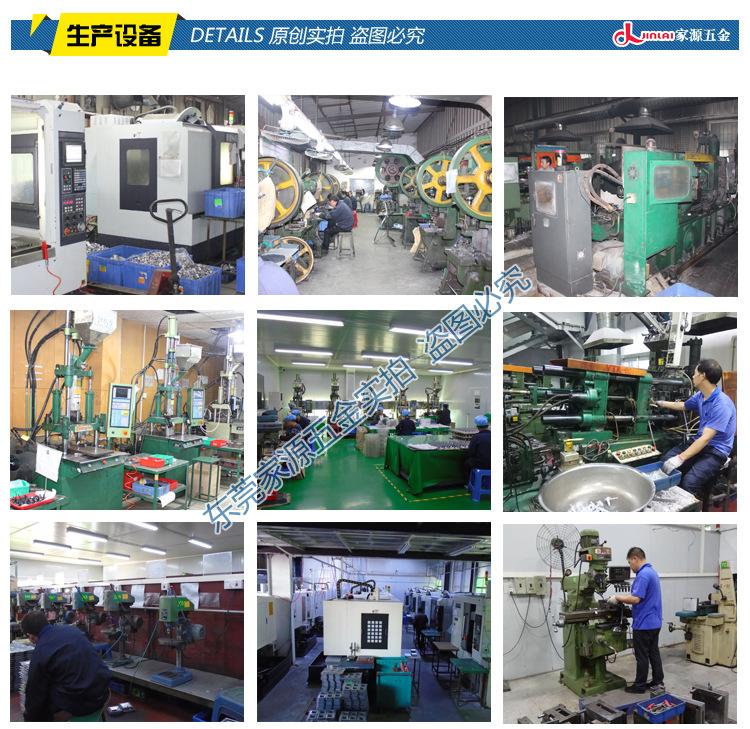
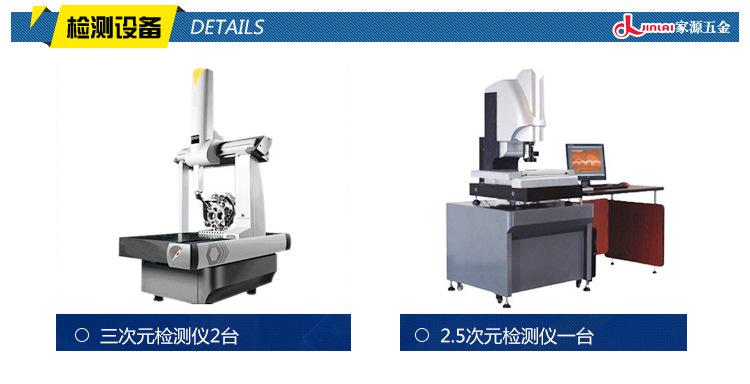
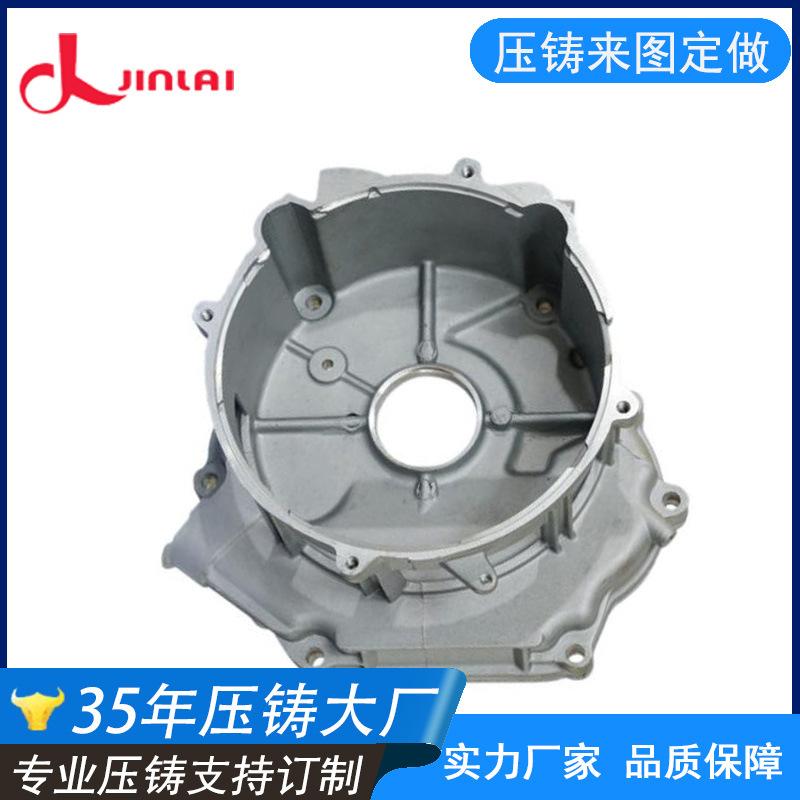
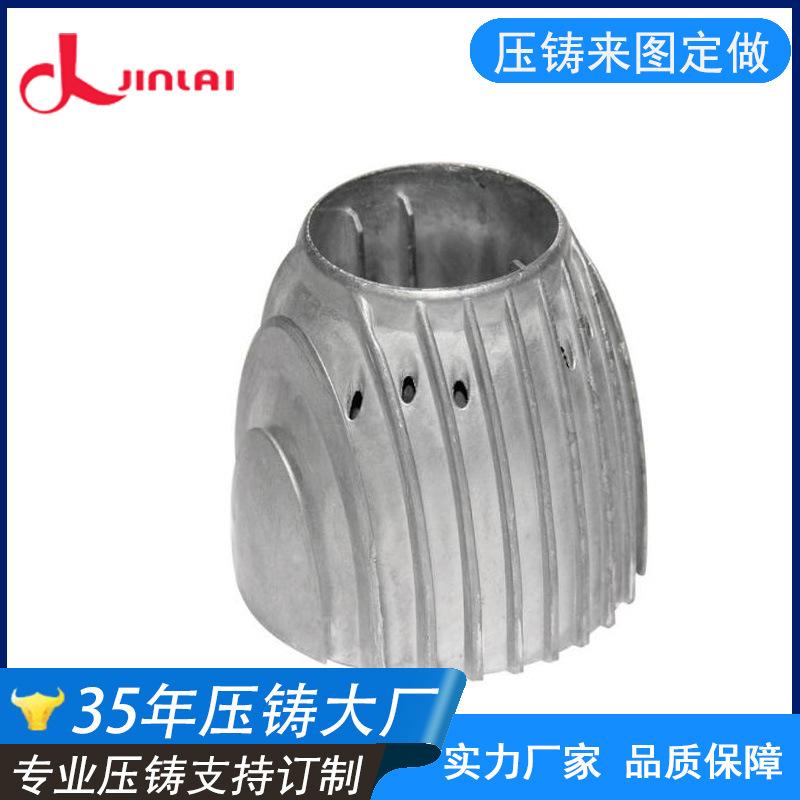
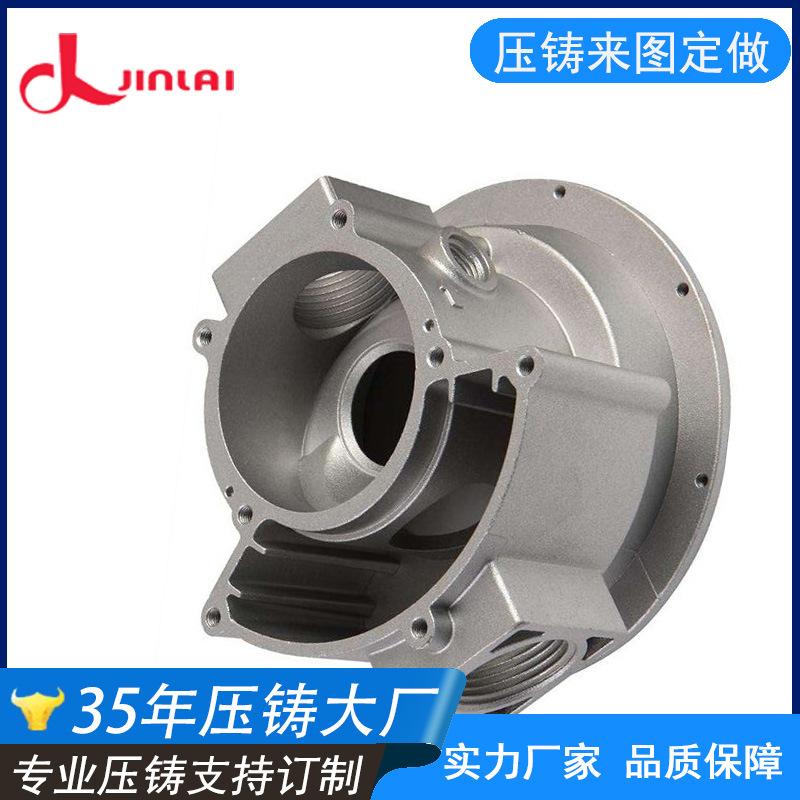
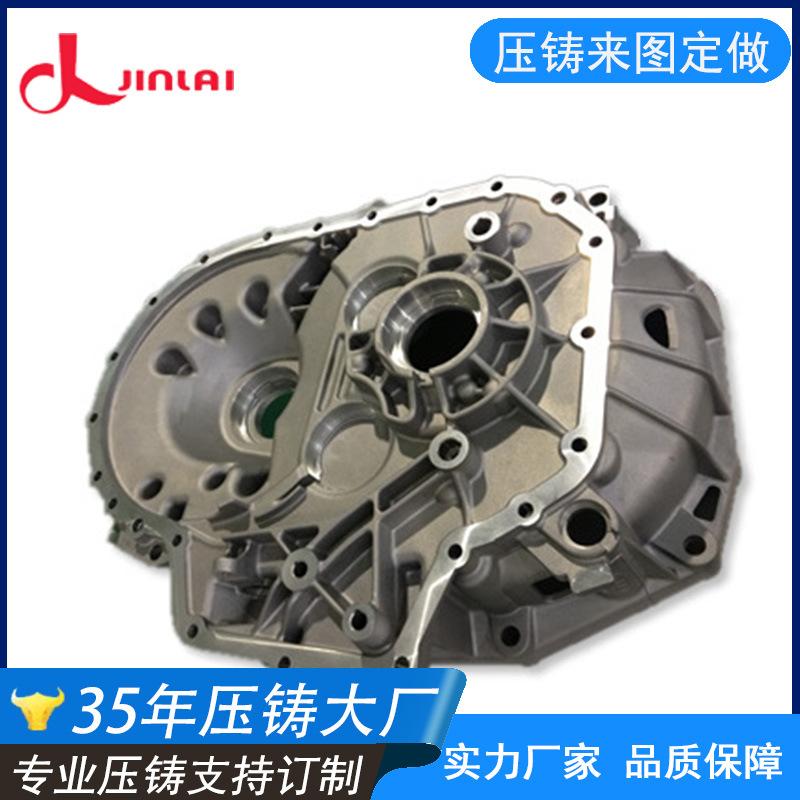
Fabricantes realizan procesamiento personalizado de moldes de aluminio con especificaciones completas y alta calidad, fabricantes de moldes de aluminio para fundición a presión
Dongguan Jiayuan, como fabricante de fundiciones a presión de aleación de aluminio, tiene un excelente desempeño en fundiciones a presión de aleación de aluminio: las propiedades mecánicas y las propiedades de galvanoplastia de la aleación de aluminio son muy buenas.
①Gravedad específica: aluminio puro: 6,6 g/cm3; aleación de aluminio fundido a presión: 6,7-6,9 g/cm3;
② Punto de fusión: aluminio puro: 419 ℃; aleación de aluminio: 387-390 ℃; temperatura de fundición a presión: 390-410 ℃
③El modelo de aleación de aluminio fundido a presión más comúnmente utilizado es la aleación de aluminio 3# (ZAMAK 3).
Requisitos de apariencia: determinar la forma, la relación de tamaño, la rugosidad de la superficie, la precisión dimensional, el tratamiento de la superficie, la selección del color, etc. de la pieza fundida a presión.
Satisfecho con la realización funcional del producto, el diseño del producto debe considerar la belleza funcional y la belleza formal, debe satisfacer las necesidades espirituales de las personas, hacer que las personas sientan una belleza natural, considerar integralmente la aleación de aluminio.
Las piezas fundidas a presión de oro proporcionan placer, seguridad, confiabilidad y comodidad durante su uso.
El cromado multicapa es el recubrimiento de protección catódica de la aleación de aluminio, por lo que debe tener un cierto espesor para garantizar la ausencia de poros. De lo contrario, debido al potencial negativo del electrodo de la aleación de aluminio,
Los productos de corrosión en polvo blanco de carbonato de aluminio básico se producen fácilmente en aire húmedo, por lo que se debe seleccionar el espesor de recubrimiento adecuado según las condiciones de uso del producto.
Si el proceso de fundición a presión no es adecuado, o el molde de fundición a presión no está diseñado razonablemente, de modo que la superficie de fundición a presión tiene líneas frías, orificios de contracción, holgura o poros, incluso si el proceso de galvanoplastia toma medidas
El costo original es bajo y la tasa de remoción es rápida, pero produce una gran cantidad de gas óxido de nitrógeno, que puede causar fácilmente corrosión del metal base.
El bencenosulfonato de sodio, aunque no corroe el sustrato, necesita ser removido a alta temperatura, lo cual lleva mucho tiempo y tiene baja eficiencia. Si se usa en conjunto con cianuro de sodio altamente tóxico, una operación inadecuada puede causar daños serios.
Actualmente, este método se aplica principalmente al tiocianato de potasio y a la etilendiamina.
La dirección de desarrollo de la galvanoplastia.
Reducción electroquímica de revestimiento metálico en solución alcalina o uso en solución de pasivación anódica
Ciertos sustratos que contienen compuestos de cromo, o al añadir inhibidores de corrosión y otras sustancias en soluciones ácidas, solo los ánodos de metal electrodepositado se oxidan y disuelven. En los últimos años, se ha desarrollado un agente complejante
El agente complejante tiene una eficiencia de disolución muy alta.
Aunque el galvanoplastiado de piezas no calificadas es complementario a la producción de galvanoplastiado, cada proceso de galvanoplastiado de la línea de producción automática de galvanoplastiado para recubrimiento es igualmente importante.
El problema es que una vez que el recubrimiento no está limpio, afectará directamente la composición de la solución de chapado y el efecto en la pieza chapada. Por lo tanto, es muy importante mantener el buen efecto de la solución de chapado electrolítico.
Las piezas fundidas a presión de aleación de aluminio de Dongguan Jiayuan se forman en un solo paso con una alta eficiencia de producción.